Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-04-26 Origine : Site
Le véritable coût d'un La machine de polissage vibratoire va bien au-delà de son prix d’achat initial. Les temps d'arrêt imprévus, les supports de finition endommagés et les pièces endommagées génèrent d'énormes frais opérationnels. Les responsables de production et les ingénieurs de maintenance connaissent bien cette lutte. Négliger vos systèmes de distribution de fluides, vos revêtements en polyuréthane (PU) et vos roulements de moteur accélère rapidement la dégradation des équipements. Au fil du temps, un mauvais entretien a de graves conséquences sur la production quotidienne et détruit les marges bénéficiaires. Comment résoudre ce problème récurrent ? La mise en œuvre d’une SOP de maintenance standardisée et basée sur des données change tout. Il garantit une qualité de finition de surface constante pour chaque lot. Il optimise activement l’utilisation quotidienne des consommables. Plus important encore, il protège la durée de vie essentielle de votre système de transmission coûteux. Nous explorerons les étapes pratiques et éprouvées pour assurer le bon fonctionnement de votre équipement. Vous apprendrez à surveiller les revêtements PU, à gérer la santé des fluides et à établir des ratios de supports parfaits. Examinons les routines de maintenance exactes que vous devez adopter aujourd'hui.
Usure du revêtement : Les revêtements en polyuréthane doivent être remplacés lorsque l'épaisseur descend en dessous de 1/8'-1/4' (3-6 mm) pour éviter d'endommager la coque en acier.
Lubrification des roulements : Le surgraissage est aussi dangereux que le sous-graissage. Les programmes standard nécessitent 1 injection de graisse au lithium toutes les 100 heures (ou 20 à 40 heures pour les cycles intensifs et à charge élevée).
Santé du système fluidique : le rinçage quotidien à l’eau propre des systèmes de distribution de composés prévient les blocages et les odeurs bactériennes.
Gestion des supports : le maintien d'un rapport support/pièces strict (généralement 4:1) évite les collisions pièce à pièce et le vitrage des supports.
La maintenance préventive fonctionne comme votre stratégie d’atténuation des risques de première ligne. Les défaillances imprévues des roulements arrêtent rapidement des lignes de production entières. Lorsque les opérations s’arrêtent, les coûts de main-d’œuvre continuent de s’accumuler tandis que la production tombe à zéro. À l’inverse, une mauvaise gestion des médias gaspille de l’électricité. Cela consomme également inutilement des composés chimiques coûteux. Nous devons équilibrer nos dépenses de maintenance par rapport à ces coûts énormes liés aux temps d'arrêt potentiels. Investir quelques minutes par jour permet d’économiser des milliers de dollars chaque année.
Un équipement dégradé nuit directement au contrôle qualité. Les revêtements en polyuréthane usés modifient la friction interne de la machine. Des réglages d’amplitude inappropriés créent des forces de culbutage inégales. Ces problèmes mécaniques provoquent directement un ébavurage incohérent au sein de vos lots. Vous constaterez rapidement des taux de rejet de pièces élevés. Un entretien constant garantit des finitions de surface fiables à chaque fois. Cela protège la réputation de votre marque et assure la satisfaction des clients.
Une routine structurée évite les pannes d’équipement catastrophiques. Nous vous recommandons de standardiser vos contrôles quotidiens et hebdomadaires. Cela élimine les incertitudes et renforce la responsabilité de l'opérateur.
Vous devez faire couler de l’eau propre dans la pompe de distribution du composé après chaque quart de travail. Rincez soigneusement les têtes de pulvérisation. Pourquoi faisons-nous cela ? Il empêche la cristallisation chimique à l'intérieur des tubes. Il arrête les blocages graves des lignes avant qu'ils ne commencent. Il élimine également la croissance bactérienne anaérobie, qui provoque de terribles odeurs d’eaux usées dans l’atelier.
Inspectez les trous de drainage à la fin de chaque journée. Vérifiez les tamis à mailles pour déceler les débris et les supports coincés. L’eau stagnante modifie considérablement votre dynamique de coupe. Cet excès d’humidité provoque souvent le glaçage des supports en céramique et en plastique, les rendant ainsi inutiles.
Une fois par semaine, écoutez attentivement les bruits irréguliers des roulements. Des bruits de friction ou de grincement indiquent un problème immédiat. Vérifiez ensuite le sens du rouleau de support. La masse qui culbute doit rester centrée. Si la masse se déplace d'un côté, vous aurez peut-être besoin d'une inversion de phase du moteur. Enfin, vérifiez les boulons de montage desserrés. Surveillez les vibrations structurelles inhabituelles à travers le cadre.
Tâche de maintenance |
Fréquence |
Objectif principal |
|---|---|---|
Rinçage du système fluidique |
Quotidien (après le quart de travail) |
Empêche la cristallisation chimique et les odeurs bactériennes. |
Inspection des canalisations |
Tous les jours |
Arrête l'eau stagnante et empêche le glaçage des médias. |
Vérification du roulement auditif |
Hebdomadaire |
Identifie les premiers frottements et prévient les pannes de moteur. |
Serrage des boulons |
Hebdomadaire |
Assure l'intégrité structurelle et minimise les vibrations du châssis. |
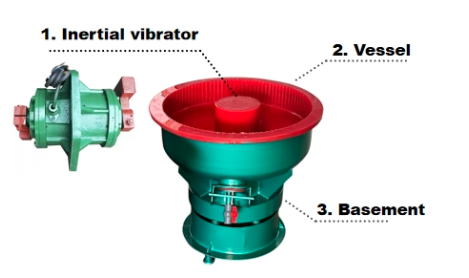
Votre doublure en polyuréthane agit comme le bouclier principal. Il protège la coque extérieure en acier de l'action abrasive constante. Vous devez surveiller attentivement son épaisseur.
La méthode de test des ongles
Les professionnels de l'industrie utilisent une méthode manuelle très fiable pour vérifier l'état du revêtement. Suivez ces étapes :
Sélectionnez une zone à forte usure à l’intérieur de la baignoire, généralement près du drain ou de la courbe du fond.
Enfoncez un fin clou de finition directement à travers le revêtement PU.
Arrêtez de pousser immédiatement lorsque la pointe de l'ongle touche la cuve en métal dur.
Retirez le clou et mesurez la partie insérée.
Cette mesure est égale à l’épaisseur restante de votre revêtement.
Prévoyez un regarnissage professionnel bientôt lorsque l'épaisseur atteint 1/8' à 1/4' (environ 3 à 6 mm). La durée de vie standard d'un revêtement s'étend de 3 à 5 ans. Cependant, l'utilisation de supports céramiques agressifs réduit considérablement cette durée. Des entailles mineures surviennent occasionnellement. Des trous d'épingle se développent avec le temps. Vous pouvez les réparer à l’aide d’époxy de qualité industrielle. Cela empêche les liquides corrosifs d'atteindre la coque en acier. Utilisez ce correctif uniquement comme pont temporaire avant un arrêt programmé.
Une lubrification adéquate est essentielle à la longévité du système d’entraînement. Nous recommandons une graisse standard à base de lithium pour la plupart des opérations. Mobil XHP 222 fonctionne parfaitement. Pour les environnements très exigeants, choisissez des variantes haute température comme Mobil SHC 100.
Vous devez respecter strictement les limites de fréquence et de volume. Le service standard nécessite 1 tir toutes les 100 heures de fonctionnement. Le traitement par lots intensif nécessite plus d’attention. Appliquez 1 dose toutes les 20 à 40 heures pour les charges de support très denses.
Avertissement d'expert : ne graissez jamais trop vos roulements. De nombreux opérateurs commettent cette erreur critique. L'excès de graisse fait exploser les joints de roulement sous pression. Il emprisonne également la chaleur à l’intérieur du boîtier. Cette accumulation thermique provoque une panne rapide et prématurée du disque. Les systèmes automatisés plus importants nécessitent des vidanges d’huile de routine. Rincer et remplacer l'huile d'entraînement toutes les 1 000 heures.
Vous devez maintenir des volumes de chargement corrects. Des ratios inappropriés endommagent les composants et ruinent l’efficacité du processus. Le rapport standard entre le volume du support et celui des pièces est de 4:1. Les pièces délicates nécessitent un rapport de 5:1 pour éviter les collisions pièce contre pièce. Le traitement par lots agressif et rapide tolère souvent un rapport de 3:1.
Configuration des rapports |
Scénario d'application |
Résultat / Bénéfice |
|---|---|---|
4:1 |
Traitement standard |
Efficacité de coupe équilibrée et sécurité des pièces. |
5:1 |
Pièces délicates/fragiles |
Amorti maximal ; zéro dommage pièce par pièce. |
3:1 |
Traitement par lots agressif |
Temps de cycle plus rapides ; adapté aux métaux robustes. |
Les surfaces des médias deviennent parfois lisses et brillantes. Nous appelons cela du vitrage. Les supports vitrés perdent leur pouvoir de coupe essentiel. Cela augmente directement le temps de fonctionnement de la machine et gaspille de l'énergie. Un sous-dosage de votre eau ou composé provoque un glaçage rapide. Le traitement de pièces très huilées sans dégraissants appropriés détruit également le support. De plus, l’utilisation d’un milieu à cellules fermées dans un système d’eau en boucle fermée crée de graves problèmes de vitrage.
La qualité de l’eau change tout dans la finition en masse. L’eau dure exige des concentrations plus élevées de composés de finition. Vous avez besoin de plus de produits chimiques simplement pour obtenir un pouvoir lubrifiant et un pouvoir de coupe de base. À l’inverse, l’eau douce augmente naturellement le comportement moussant à l’intérieur de la baignoire.
Vous devez ajuster activement les niveaux de mousse en fonction de votre processus. Une mousse élevée est nécessaire pour les applications de polissage à billes. Il crée un coussin pour les supports en acier lourd. Une faible mousse reste requise pour un ébavurage standard. Ne modifiez jamais radicalement le débit d’eau pour résoudre un problème de mousse. Utilisez plutôt des additifs anti-mousse ciblés pour stabiliser l’environnement.
Même un équipement bien entretenu rencontre parfois des problèmes. Utilisez ce guide de dépannage rapide pour identifier rapidement les causes profondes.
Problème : la masse médiatique ne bouge pas/ne roule pas correctement
Contrôle primaire : Inspectez les paramètres d'angle d'attaque ou de poids du moteur incorrects. Débranchez toujours l’alimentation avant de régler les poids d’entraînement.
Contrôles secondaires : Trop d'eau pourrait inonder la baignoire. Vous avez peut-être une amplitude motrice insuffisante. Des pièces trop grasses peuvent également tuer la friction nécessaire, arrêtant ainsi le rouleau.
Problème : les pièces sont endommagées, pliées ou collées ensemble
Vérification principale : vérifiez votre niveau multimédia. C'est peut-être trop bas. Vérifiez si le rapport support/pièces est incorrect. Vous avez probablement chargé trop de pièces dans le lot.
Vérifications secondaires : vous utilisez peut-être le mauvais composé chimique. Des produits chimiques inappropriés font adhérer les pièces les unes aux autres. Cela se produit fréquemment lors du traitement de pièces embouties à plat.
Problème : les temps de cycle de processus augmentent lentement
Contrôle primaire : Inspectez soigneusement le support de finition. Il est probablement vitré. Il se peut également qu’il ait atteint une taille microscopique inefficace.
Contrôles secondaires : vérifiez vos conduites de distribution de fluide. Ils pourraient être partiellement bloqués. Les blocages réduisent considérablement le débit de composé nécessaire, ralentissant ainsi l'action de coupe.
Maintenir un La machine de polissage vibratoire exige une concentration constante. Cela nécessite un savant mélange entre une gestion stricte des consommables et une vigilance mécanique. Vous devez surveiller de près vos médias et vos complexes. Vous devez également protéger vos doublures et vos roulements contre les abus. Les soins de routine évitent les pannes catastrophiques et maintiennent les délais de production intacts.
Agissez dès aujourd’hui sur votre protocole de maintenance. Suivez ces prochaines étapes essentielles :
Vérifiez vos journaux de maintenance quotidiens actuels pour garantir leur conformité.
Effectuez un 'Test des ongles' du liner cette semaine pour vérifier l'épaisseur du PU.
Consultez votre fabricant pour mettre à niveau un équipement plus ancien. Les systèmes automatisés de lubrification et de dosage de fluides sont extrêmement utiles si la maintenance manuelle s'avère trop coûteuse ou peu fiable.
R : Généralement 3 à 5 ans. Cette durée de vie dépend fortement de vos heures de fonctionnement quotidiennes. L’utilisation de supports céramiques agressifs l’use beaucoup plus rapidement. À l’inverse, l’utilisation d’un support plastique doux prolonge considérablement sa durée de vie. Vous devez vérifier l'épaisseur chaque année.
R : Une mousse excessive est souvent causée par une alimentation en eau douce. Un surdosage de votre composé de finition crée également des bulles massives. Un rapport eau/composé incorrect est un autre coupable courant. Vous pouvez résoudre ce problème rapidement avec des modifications mineures du processus ou quelques gouttes anti-mousse.
R : Les médias n'ont pas de date d'expiration définie. Vous devez le remplacer lorsqu’il s’use jusqu’à atteindre une taille problématique. Les petits médias se logent étroitement dans les crevasses des pièces. Vous devez également le remplacer lorsqu'il se glace de manière permanente et perd son efficacité de coupe.
R : Non. Le fonctionnement à sec sans produit de traitement à sec spécialisé est dangereux. Cela détruira rapidement les supports standards. Cela endommage gravement le revêtement en PU en raison d'une chaleur et d'une friction excessives. En fin de compte, faire fonctionner une machine humide à sec déformera et endommagera gravement vos pièces.