المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 31-07-2026 المنشأ: موقع
إن شراء وسائط التشطيب بواسطة البليت ينطوي على مخاطر مالية وتشغيلية كبيرة. يؤدي طلب المواد الخاطئة بهذا المقياس إلى إتلاف دفعات، وأوقات دورات زائدة، ومشاكل كبيرة في التخلص من النفايات. يتطلب توسيع نطاق عمليات التشطيب الشامل انتقالًا مدروسًا من تجربة الدفعات الصغيرة إلى الإنتاج القياسي بكميات كبيرة. يجب عليك التنقل بين المواصفات الفنية المعقدة - مثل الشكل والحجم وصلابة الروابط والحبيبات الكاشطة - مع ضمان موثوقية سلسلة التوريد لتلبية متطلبات التشطيب الخاصة بك. لقد أنشأنا هذا الدليل كإطار عمل شامل يركز على الهندسة للتقييم والاختبار والشراء وسائط السيراميك بكميات كبيرة دون المساس بجودة الإنتاج أو الميزانية. ومن خلال فهم التفاعلات الميكانيكية بين هندسة الوسائط، وديناميكيات الماكينة، وعلم المعادن الجزئي، يمكن لمديري المنشأة إنشاء عمليات تشطيب قابلة للتكرار بدرجة كبيرة تحمي تفاوتات الأجزاء وتحسن الإنتاجية.
تملي تعدين الشغل بشكل مباشر اختيار الوسائط. تتطلب المعادن الصلبة مثل الفولاذ المقاوم للصدأ والتيتانيوم والفولاذ الكربوني مصفوفة كثيفة وعنيفة لتحقيق إزالة مفيدة للمواد. يعتبر السيراميك العمود الفقري لهذه التطبيقات لأن كتلته الثقيلة تدفع الحبيبات الكاشطة إلى قطعة العمل بقوة كافية لقص النتوءات وتنعيم الحواف الخشنة. وترتد البدائل الأخف ببساطة عن السبائك الصلبة دون تغيير تضاريس السطح. إن مطابقة كثافة الوسائط مع صلابة المواد يضع الأساس لعملية فعالة. تقوم الوسائط عالية الكثافة بنقل المزيد من الطاقة الحركية من الوعاء الاهتزازي إلى الجزء. إذا كانت خشونة السطح الأولية (Ra) عالية بشكل استثنائي، فمن الضروري استخدام تركيبة قوية لهدم القمم بسرعة. وعلى العكس من ذلك، فإن الأجزاء التي تتطلب تحسينًا طفيفًا فقط تستفيد من مصفوفة أقل عدوانية تركز على مزج السطح بدلاً من القطع الثقيل.
تؤدي التجميعات المعقدة والحلقات الصغيرة المصنوعة من الفولاذ المقاوم للصدأ والمكونات ذات الجدران الرقيقة إلى مخاطر كبيرة على التحمل. يؤدي استخدام الوسائط شديدة العدوانية على هذه الأجزاء الحساسة إلى فقدان الأبعاد بسرعة. يجب على المشغلين تنفيذ ضوابط صارمة للعملية لمنع فقدان الميزات المهمة. إن تحقيق التوازن بين الحاجة إلى إزالة الأزيز والحفاظ على التفاوتات الصارمة يتطلب تقييمًا دقيقًا لتصنيف قطع الوسائط.
| نوع المادة، | مستوى الصلابة، | كثافة الوسائط الموصى بها | ، التطبيق الأساسي |
|---|---|---|---|
| الكربون الصلب | عالي | كثافة عالية / قطع سريع | إزالة نتوءات ثقيلة، نصف قطر الحافة |
| الفولاذ المقاوم للصدأ | عالي | متوسطة إلى عالية الكثافة | إزالة اللمعان، وتنعيم السطح |
| التيتانيوم | عالية جدًا | كثافة عالية / قطع فائق السرعة | إزالة علامة الآلات العدوانية |
| سبائك الألومنيوم | منخفضة إلى متوسطة | كثافة منخفضة / غير كاشطة | صقل، تلميع خفيف |
يشمل التشطيب الشامل العديد من العمليات المتميزة، بما في ذلك القطع الثقيل، والنصف القطر، وإزالة الوميض، وتنعيم السطح. يؤدي القطع الثقيل إلى إزالة المواد الأساسية لتشكيل الجزء أو إزالة علامات المعالجة العميقة. يعمل الشعاع على تقريب الحواف الحادة إلى متطلبات أبعاد محددة. تعمل عملية إزالة الوميض على إزالة المواد الزائدة المتبقية من عمليات الصب أو التشكيل. يعمل تنعيم السطح على تقليل قيمة Ra لتحضير المكون للطلاء أو الأكسدة أو التجميع النهائي.
يجب على مديري المرافق أن يزنوا المفاضلات بين القطع القوي والتشطيب الجيد. تنتج الوسائط العدوانية أوقات دورات أسرع ولكنها تعاني من معدلات تآكل أعلى، مما يتطلب تجديدًا أكثر تكرارًا. الانتقال إلى تعمل وسائط تلميع السيراميك على إطالة أوقات الدورات وتنتج لمسة نهائية أكثر سلاسة مع الحد الأدنى من تدهور الوسائط. تتطلب بيئات الإنتاج كبيرة الحجم مقاييس أساسية ثابتة لأوقات الدورات المقبولة لمنع اختناقات التشطيب من تعطيل عمليات التجميع النهائية.
يعتمد التشطيب الصناعي على أشكال هندسية محددة لاستهداف ميزات الأجزاء المختلفة. توفر الأسطوانات المقطوعة بزاوية تغطية ممتازة للأسطح المسطحة بينما تخترق وجوهها الزاوية الزوايا. توفر المثلثات نقاطًا حادة للوصول إلى فترات الاستراحة والفتحات الضيقة. توفر النجوم نقاط اتصال متعددة للأشكال الهندسية المعقدة، وتعد المخاريط مثالية للأسطح المقعرة والثقوب العمياء حيث قد تلتصق الأشكال المسطحة. تمنع الأشكال الدائرية مثل المجالات التقطيع على الحواف الدقيقة لأنها تفتقر إلى الزوايا الحادة التي يمكن أن تؤثر على قطعة العمل بقوة شديدة.
تساعد مصفوفة القرار المنظمة المشغلين على تحديد الأشكال بناءً على ميزات الأجزاء. الهدف الأساسي هو تعظيم الاتصال السطحي مع القضاء على خطر الاصطدام. يعد اختيار الأشكال التي لا يمكن وضعها فعليًا في الفتحات أو الخيوط أو الثقوب العمياء أمرًا بالغ الأهمية. توقف الوسائط المودعة الإنتاج، مما يجبر العمال على إزالة الثقوب المسدودة يدويًا، مما يدمر الكفاءة المكتسبة من خلال التشطيب الشامل الآلي.
| شكل الوسائط | الأفضل | لتجنبه |
|---|---|---|
| اسطوانة قطع الزاوية | أسطح مستوية تصل إلى زوايا 90 درجة | أجزاء ذات فتحات تتناسب مع قطر الاسطوانة |
| مثلث | أجزاء مشقوقة، زوايا داخلية حادة | حواف هشة عرضة للتقطيع |
| مخروط | الثقوب العمياء، والأسطح المقعرة | الأجزاء التي تتطلب كشطًا شديدًا للأسطح المسطحة |
| جسم كروي | تلميع الأجزاء الحساسة، ومنع تلف الحواف | الأجزاء ذات الزوايا أو الفتحات الداخلية الضيقة |
تنص قاعدة التحجيم على أن الوسائط يجب أن تكون أكبر أو أصغر بكثير من أصغر تجاويف الجزء. إذا كان الجزء يحتوي على تجويف نصف بوصة، فإن استخدام وسائط نصف بوصة يضمن الانحشار. إن تحديد حجم الوسائط بشكل صحيح يضمن تدفقها بحرية عبر هندسة الجزء دون أن تتداخل مع الفجوات. تتطلب بعض التطبيقات حجمًا صغيرًا للغاية الوسائط المتدلية الخزفية ، والتي يشار إليها غالبًا بالوسائط الدقيقة. يعد هذا الحل المتخصص هو الخيار الوحيد القابل للتطبيق للوصول إلى الأشكال الهندسية الداخلية المعقدة حيث لا يمكن ملاءمة الأشكال الأكبر أو البدائل البلاستيكية. تتدفق الوسائط الدقيقة مثل الرمل الخشن، مما يوفر احتكاكًا موحدًا عبر القنوات الداخلية المعقدة والميزات ذات الآلات الدقيقة.
تؤثر لوجستيات ما بعد الانفصال بشكل كبير على اختيار الحجم. يجب أن يكون الحجم المختار متوافقًا مع أسطح الشاشات الاهتزازية الموجودة أو معدات الفصل المغناطيسي. إذا كانت الوسائط والأجزاء متشابهة جدًا في الحجم، يصبح الفحص الميكانيكي مستحيلًا. يجب على المشغلين مراعاة تآكل الوسائط بمرور الوقت. الشكل الذي يبدأ بحجم آمن سوف يتقلص في النهاية. إذا تقلص إلى البعد الدقيق لفتحة أو ثقب الجزء، فإنه يصبح خطرًا شديدًا بعد دورات متعددة.
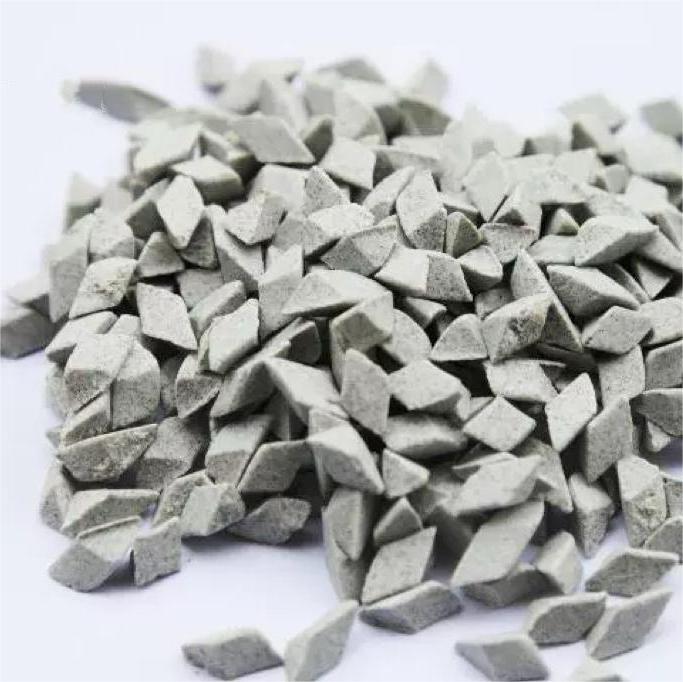
تتكون منتجات التشطيب الخزفية من حبيبات كاشطة معلقة في مادة رابطة سيراميكية مشتعلة. يحدد نوع الحبوب الكاشطة خصائص القطع. يعد أكسيد الألومنيوم هو الاختيار القياسي لإزالة الأزيز للأغراض العامة، مما يوفر توازنًا جيدًا بين المتانة وسرعة القطع. كربيد السيليكون أكثر حدة وصلابة، مما يجعله مناسبًا للتطبيقات المتخصصة التي تتطلب إزالة المواد القوية على السبائك شديدة الصلابة.
يقوم الموردون بتصنيف سرعات القطع باستخدام التصنيفات الصناعية الموحدة لمساعدة المشترين على مطابقة التركيبة مع أهداف الإنتاجية الخاصة بهم. تتراوح هذه التصنيفات عادةً من القطع الخفيف لتحسين السطح اللطيف، إلى القطع المتوسط لإزالة الأزيز القياسي، وحتى القطع السريع/السريع جدًا والفائق السرعة لنصف قطر الحافة السريع وإزالة المخزون الثقيل. يضمن اختيار التصنيف المناسب أن تتوافق العملية مع الجداول الزمنية للإنتاج. تتحكم صلابة السندات في مدى سرعة إطلاق الحبوب الكاشطة. تتحلل الروابط الأكثر ليونة بشكل أسرع، مما يؤدي باستمرار إلى تعريض قطعة العمل إلى مادة كاشطة حادة وجديدة. يؤدي هذا إلى معدل قطع مرتفع ولكن تآكل سريع للوسائط. تحتفظ الروابط الأكثر صلابة بالحبيبات الكاشطة لفترة أطول، مما يوفر قطعًا أبطأ ولكنه يطيل عمر الوسائط بشكل كبير. تعد موازنة صلابة الرابطة مع أوقات الدورات المطلوبة قرارًا هندسيًا بالغ الأهمية.
يعد اتساق الأبعاد والكثافة عبر المنصات أمرًا بالغ الأهمية للتصنيع الآلي القابل للتكرار. عندما تقوم المنشأة بطلب وقت دورة محدد، ومعدل التدفق المركب، ونسبة الماء، فإنها تعتمد على أداء الوسائط بنفس الطريقة تمامًا في كل مرة يتم فيها تحميل دفعة جديدة في الجهاز. وسائل الإعلام غير المتناسقة تعطل هذا التوازن الدقيق. تجبر الاختلافات في الحجم أو درجة الكشط المشغلين على ضبط أوقات الدورات باستمرار، مما يؤدي إلى تدمير معايير العملية بشكل فعال. إذا قطعت منصة نقالة واحدة أسرع بنسبة 20% من سابقتها، فسيتم تساقط الأجزاء بشكل زائد وربما يتم إلغاؤها. تضمن مراقبة الجودة الصارمة من الشركة المصنعة أن كل قطعة من الوسائط تعمل بشكل متوقع، مما يحافظ على جودة الجزء عبر آلاف ساعات الإنتاج.
يتطلب حساب التأثير التشغيلي الحقيقي إطارًا شاملاً: سعر الشراء + الشحن + معدل التآكل + تكاليف التخلص. غالبًا ما يؤدي التركيز فقط على الفاتورة الأولية إلى اتخاذ قرارات شراء سيئة. تستخدم الوسائط الرخيصة في كثير من الأحيان مواد ربط منخفضة الجودة تتكسر وتتفكك بسرعة تحت القوى الحركية المكثفة للوعاء الاهتزازي. يعد تقييم معدل الاستنزاف المعلن للمورد أمرًا ضروريًا. الوسائط التي تتعطل بسرعة مضاعفة تتطلب تجديدًا مضاعفًا، مما يضاعف تكلفة الاستهلاك الفعلية. يؤدي الانهيار السريع إلى زيادة وقت توقف الماكينة عن العمل لإجراء عمليات التنظيف، كما يؤدي إلى زيادة كبيرة في حجم النفايات التي يجب معالجتها ونقلها بعيدًا. يؤدي الاستثمار في الوسائط المتينة والمتسقة للغاية إلى تقليل نفقات التشغيل على المدى الطويل.
تتجلى الحقائق البيئية والتشغيلية لانهيار الوسائط في توليد الحمأة. عندما تتآكل المادة الرابطة الخزفية والحبيبات الكاشطة، فإنها تمتزج مع المعادن الدقيقة والمركبات السائلة لتشكل ملاطًا كثيفًا. تمثل إدارة هذه الحمأة تحديًا تشغيليًا كبيرًا للمنشآت كبيرة الحجم. تؤثر الوسائط عالية الحمأة بشدة على أنظمة الترشيح، مما يؤدي إلى انسداد بطانات أجهزة الطرد المركزي وورق الترشيح بسرعة. كما أنه يحيد فعالية المركبات السائلة، مما يتطلب جرعات كيميائية أعلى للحفاظ على نظافة الأجزاء. يصبح الامتثال لمعالجة مياه الصرف الصحي أكثر صعوبة عندما تطغى المواد الصلبة العالقة المفرطة على قدرات معالجة النفايات السائلة في المنشأة. يؤدي اختيار الوسائط ذات خصائص التآكل المحسنة إلى تقليل حجم الحمأة بشكل مباشر وتبسيط إدارة النفايات.
إن فحص قدرة مخزون المورد وفترات التصنيع يمنع توقف الإنتاج الكارثي. غالبًا ما يكون التشطيب الشامل هو الخطوة الأخيرة قبل التجميع أو الشحن؛ نفاد المخزون هنا يشل أرضية التصنيع بأكملها. يجب على المشترين تقييم ما إذا كان المورد يقوم بتصنيع منتجهم الخاص أو مجرد الاستيراد وإعادة التسمية، لأن هذا يؤثر على قدرتهم على الاستجابة للارتفاع المفاجئ في الطلب. يؤدي إنشاء أوامر شاملة أو اتفاقيات مخزون أمان إلى تخفيف مخاطر انقطاع سلسلة التوريد. ومن خلال الالتزام بالحجم المتوقع، يمكن للمنشآت الالتزام بجداول تسليم موثوقة والتأكد من أن المورد يحتفظ بمخزون مخصص جاهز للشحن عند الطلب. تعمل هذه الشراكة الإستراتيجية على استقرار تخطيط الإنتاج وتزيل الذعر الناتج عن الشحن السريع.
لا تلتزم أبدًا بعملية شراء بالجملة دون إجراء اختبار تجريبي على أجزاء الإنتاج الفعلية. يعد طلب العينات واختبارها خطوة إلزامية في عملية الشراء. يتضمن البروتوكول المناسب تشغيل الوسائط المقترحة في المعدات الخاصة بالمنشأة، باستخدام المركبات القياسية ومعدلات تدفق المياه، لتكرار ظروف الإنتاج الحقيقية. أثناء التشغيل التجريبي، يجب على المهندسين قياس معلمات محددة للتحقق من صحة الأداء. يجب التحقق من تشطيب السطح (Ra) مقابل مخططات الأجزاء. يجب تسجيل وقت الدورة للتأكد من أنها تلبي متطلبات الإنتاجية. يجب قياس فقدان وزن الوسائط قبل الدورة وبعدها لحساب معدل الاستنزاف. أخيرًا، يجب التحقق من سلامة الأبعاد الجزئية لضمان عدم تأثر التفاوتات الحرجة بعملية التقليب.
إن استلام المواد الثقيلة السائبة ينطوي على اعتبارات لوجستية محددة. يعد شحن LTL أمرًا قياسيًا، ولكن يجب على المشترين أن يكونوا على دراية بحدود وزن منصة التحميل ومتطلبات الباب الخلفي إذا كانت المنشأة تفتقر إلى رصيف تحميل مخصص. تنسيق جداول التسليم يمنع الاختناقات في منطقة الاستلام. يجب أن تتوافق خيارات التغليف مع معدات مناولة المواد في المنشأة. تعتبر الأكياس الفائقة فعالة بالنسبة للقواديس الآلية الكبيرة ولكنها تتطلب رافعات شوكية للخدمة الشاقة أو رافعات علوية للمناورة بأمان. توفر الصناديق القياسية سعة 50 رطلاً والمكدسة على منصات نقالة مزيدًا من المرونة للتحميل اليدوي في أوعية اهتزازية أصغر. يعد التخزين المناسب ضروريًا لمنع تلوث الرطوبة أو التدهور المادي للوسائط قبل الاستخدام. احتفظ بالمنصات في منطقة جافة يمكن التحكم في مناخها للحفاظ على سلامة المادة الرابطة الخزفية.
تعد إزالة المواد المفرطة أو تدحرج الحواف خطرًا شائعًا عند الاستخدام العدواني وسائط إزالة الأزيز من السيراميك . يتم قطع المواد الكاشطة الصلبة والحادة بسرعة، كما يؤدي ترك الأجزاء في الماكينة لفترة طويلة إلى تغيير هندستها الأساسية. وهذا أمر خطير بشكل خاص بالنسبة للمكونات المصنعة بدقة ذات تفاوتات صارمة في الأبعاد. يعد مصيدة تتبع الوقت مصدرًا متكررًا لخطأ المشغل. يمكن أن يؤدي فقدان مسار الوقت حتى لبضع دقائق باستخدام التركيبات السريعة أو فائقة السرعة إلى إتلاف مجموعة كاملة من الأجزاء عالية التحمل. إن الاعتماد على ضبط الوقت يدويًا في بيئة تصنيع مزدحمة يضمن الفشل في نهاية المطاف. يتطلب التخفيف إنشاء ضوابط صارمة للمؤقت الآلي ومدمجة مباشرة في مصدر الطاقة الخاص بالجهاز. يجب أن تحدد إجراءات التشغيل القياسية بوضوح أوقات الدورة لكل رقم جزء محدد. تسمح الفواصل الزمنية المنتظمة لفحص مراقبة الجودة أثناء الدورة للمشغلين بمراقبة التقدم وسحب الأجزاء بالضبط عند تحقيق اللمسة النهائية المطلوبة.
تتسبب الوسائط المتراكمة في حدوث اختناقات شديدة في الإنتاج، مما يتطلب إعادة صياغة يدوية شاقة باستخدام اللقطات واللكمات لإزالة الثقوب المسدودة. وهذا ينفي تمامًا فوائد توفير العمالة للتشطيب الجماعي الآلي ويعرض خطر خدش الجزء أو إتلافه أثناء عملية الإزالة. يتطلب التخفيف من هذه المخاطر إرشادات صارمة للتحجيم خلال مرحلة الاختيار الأولية. يجب على المنشآت تنفيذ بروتوكولات فحص الوسائط المنتظمة. مع تآكل الوسائط، يجب تصفية القطع الأصغر حجمًا بشكل مستمر من الكتلة العاملة قبل أن تتقلص بدرجة كافية لتصبح خطرًا على السكن. كما أن استخدام الأشكال المتخصصة مثل الأسطوانات أو النجوم ذات الزوايا المقطوعة يقلل أيضًا من احتمالية الانحشار في التجاويف المستديرة.
تتفاعل كثافات الوسائط السائبة المختلفة بشكل فريد مع معدات تشطيب محددة. تمارس الأوعية الاهتزازية، والبهلوانات البرميلية الطاردة المركزية، والبراميل الدوارة قوى مختلفة على كتلة الوسائط. تولد تركيبات السيراميك الثقيلة طاقة حركية واحتكاكًا كبيرًا. قبل إدخال الوسائط عالية الكثافة في المعدات القديمة، يجب على فرق الصيانة التحقق من سعة حمل المحرك. يمكن أن يؤدي الوزن الزائد إلى إجهاد محركات الدفع ومجموعات الوزن اللامركزية، مما يؤدي إلى عطل ميكانيكي سابق لأوانه. يجب فحص سمك بطانة البولي يوريثين. يؤدي السيراميك القوي إلى تآكل بطانات الوعاء بشكل أسرع من البدائل البلاستيكية أو الاصطناعية، مما يتطلب جداول إعادة تبطين أكثر تكرارًا لمنع التآكل الكارثي للحوض الفولاذي.
ج: يعتمد العمر الافتراضي بشكل كامل على صلابة الرابطة ونوع المعدات وأوقات الدورة. تتآكل التركيبات العدوانية ذات الروابط الناعمة بسرعة لتكشف عن المواد الكاشطة الطازجة، بينما تدوم الوسائط ذات الروابط الصلبة لفترة أطول بكثير. يجب أن تقوم المرافق بقياس معدلات الاستنزاف المحددة من خلال فقدان الوزن لكل دورة بدلاً من تقدير العمر الافتراضي.
ج: السيراميك أكثر كثافة ومصمم للمعادن الصلبة وتطبيقات القطع الثقيلة. إنها تقص بشكل فعال نتوءات الفولاذ والتيتانيوم. البلاستيك أخف وزنًا، وينتج لمسة نهائية أكثر سلاسة وأقل انعكاسًا، ويستخدم بشكل أساسي للمعادن الأكثر ليونة مثل الألومنيوم أو الزنك لمنع تلف السطح.
ج: القاعدة الأساسية هي اختيار الشكل الذي يمكنه الوصول فعليًا إلى جميع المساحات السطحية الضرورية ولكنه غير قادر هندسيًا على الاستقرار في فتحات الجزء أو فتحاته أو تجاويفه. تعتبر الأسطوانات المقطوعة بزاوية ممتازة للاستخدام العام، بينما تصل المثلثات إلى الزوايا الضيقة.
ج: على الرغم من أن ذلك ممكن مع التركيبات عالية الكثافة وغير الكاشطة، إلا أنه لا يوصى به بشكل عام. يمكن للكتلة الثقيلة من السيراميك أن تسبب تقشر السطح أو لف حواف المعادن الناعمة. تعتبر الوسائط البلاستيكية أو الاصطناعية هي الخيار المفضل لإنهاء مكونات الألومنيوم والنحاس بأمان.
ج: حدد قدرة العمل للوعاء، ثم قم بتحليل النسبة المثالية للوسائط إلى الأجزاء - عادةً 3:1 أو 4:1 من حيث الحجم. قم بتحويل هذا الحجم الإجمالي المطلوب إلى رطل بناءً على الكثافة الظاهرية المحددة لصيغة الوسائط المختارة.
ج: يحدث التزجيج عندما تغطي الدقائق المعدنية والزيوت والمواد الرابطة المتحللة سطح الوسائط، مما يجعل الحبيبات الكاشطة غير فعالة. منع هذه الحالة عن طريق الحفاظ على معدل تدفق المركب السائل الصحيح ونسبة الماء لطرد الحطام بشكل مستمر والحفاظ على نظافة الوسائط.