


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-05-05 Origen: Sitio


El nombre 'pulido magnético' sugiere intuitivamente que la propia pieza de trabajo debe interactuar con un campo magnético. Esta convención de nomenclatura suele causar confusión entre los fabricantes. Podrías trabajar mucho en oro, aluminio o titanio. Naturalmente, quizás se pregunte si este equipo se aplica a su inventario no magnético. Necesitamos aclarar esta realidad básica de inmediato. A La máquina pulidora magnética no solo es capaz de pulir piezas no magnéticas. De hecho, el procesamiento de materiales no magnéticos (no ferrosos) es su caso de uso principal y más eficaz.
Nuestro objetivo es proporcionar a los compradores técnicos, joyeros y fabricantes de precisión un marco de evaluación objetivo. Es necesario comprender exactamente cómo interactúa la rotación magnética con los metales no ferrosos. Describiremos los resultados de superficie específicos que debe esperar. También detallaremos las realidades operativas del funcionamiento de estos sistemas en su taller. Al dominar estos conceptos, podrá integrar con confianza el procesamiento magnético en su línea de producción.
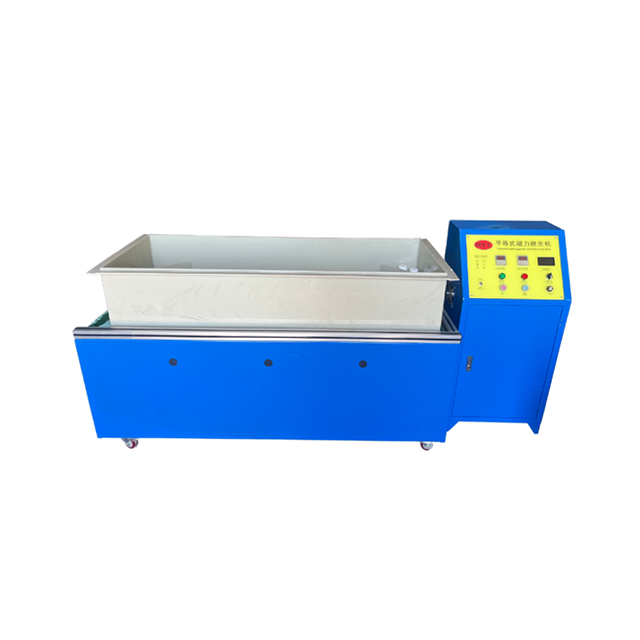
El concepto erróneo central: el campo magnético de la máquina está diseñado para impulsar los medios de pulido de acero inoxidable (pasadores), no la pieza de trabajo en sí.
Compatibilidad ideal: Los materiales no magnéticos (oro, plata, latón, aluminio, titanio y acero inoxidable 304) producen la mayor consistencia y el procesamiento más seguro.
Limitaciones ferrosas: los materiales altamente magnéticos (como el hierro) interrumpen activamente el vórtice de pulido y requieren soluciones alternativas especializadas.
Realidad de la superficie: el procesamiento magnético proporciona un acabado satinado/brillante denso y uniforme, no un pulido espejo final, y actúa como un paso previo al acabado altamente eficiente.
Garantía de pérdida cero: el proceso se basa en microbruñido en lugar de decapado abrasivo, lo que mantiene la pérdida de tolerancia dimensional a niveles submicrónicos (crucial para metales preciosos y componentes aeroespaciales).
Comprender los mecanismos exactos dentro de la cámara de pulido es crucial. Le ayuda a validar la capacidad del equipo para sus materiales específicos. Muchos operadores suponen que los imanes atraen las piezas metálicas. Esto es objetivamente incorrecto.
La base del electroimán está dirigida estrictamente a los medios de pulido especializados. Para esta tarea utilizamos pequeños alfileres de acero inoxidable. La máquina genera un potente campo magnético alterno debajo del recipiente de procesamiento. Este campo atrapa los pasadores y los impulsa hacia un vórtice cinético de alta velocidad. La pieza de trabajo en sí es simplemente un lienzo estacionario o que flota libremente. Se encuentra dentro de este vórtice mientras los pasadores realizan el trabajo. Si dejas caer un anillo de oro en la cámara, los imanes ignoran el oro por completo.
También debes comprender cómo cambia realmente la superficie. La caída tradicional se basa en una fuerte fricción. Elimina capas microscópicas de la pieza. La voltereta magnética utiliza un mecanismo radicalmente diferente. En lugar de raspar el material, miles de pasadores giratorios actúan como martillos microscópicos. Golpean repetidamente la superficie. A este proceso lo llamamos 'microbruñido' o aplanado. Aplanan las marcas ásperas de las herramientas. Eliminan rebabas frágiles. Cierran suavemente los huecos porosos en los metales fundidos.
Las piezas no ferrosas funcionan mejor simplemente porque no reaccionan. Ignoran por completo el campo electromagnético. Nunca se agrupan. No se magnetizan con el tiempo. Nunca interfieren con el vórtice de energía cinética de los pasadores de acero. Como los pasadores se mueven sin obstáculos, fluyen libremente a través de grietas profundas. Navegan fácilmente por agujeros ciegos. Lavan geometrías internas complejas. A La máquina pulidora magnética requiere este flujo sin obstáculos para funcionar correctamente. Si la pieza en sí fuera magnética, los pines chocarían contra ella y se quedarían pegados allí. La acción de pulido se detendría instantáneamente.
Necesita una forma confiable de preseleccionar equipos en función de sus requisitos de materiales. No todos los metales responden de manera idéntica a un vórtice de pasador magnético. Dividimos los materiales en distintos niveles de compatibilidad para ayudarle a planificar su producción.
Estos materiales representan el caso de uso ideal. Ofrecen resultados predecibles e impecables en cada ciclo.
Metales preciosos: oro, plata, platino y paladio. El principal beneficio aquí es la pérdida cero de peso del material. Mantienes tu valioso metal intacto.
Metales industriales y médicos: titanio, aluminio, latón y cobre. Estos metales se desbarban rápidamente. Salen perfectamente limpios.
Casos Especiales: Acero Inoxidable 304. Si bien contiene acero, el grado 304 no es magnético. Se pule maravillosamente en estos sistemas.
Estos materiales introducen complicaciones graves. Requieren soluciones técnicas avanzadas.
Los culpables: hierro, acero al carbono y aleaciones de acero inoxidable fuertemente magnéticas.
El riesgo de implementación: las piezas ferrosas se magnetizan rápidamente dentro de la cámara. Atraen los pasadores de acero inoxidable directamente a su superficie. Los alfileres se pegan como pegamento. Esto rompe inmediatamente el vórtice de pulido. Sufrirás acabados muy irregulares y superficies muy rayadas.
Soluciones alternativas: A veces es posible procesar piezas ferrosas extremadamente pequeñas. Esto requiere pruebas localizadas. Debe ajustar en gran medida los parámetros de frecuencia magnética. También necesita distintas proporciones entre pines y piezas. En general, desaconsejamos el uso de vasos magnéticos para el procesamiento de hierro pesado.
Utilice la siguiente tabla para auditar rápidamente su inventario actual comparándolo con las capacidades de volteo magnético.
Categoría de material |
Ejemplos comunes |
Reacción magnética |
Resultado esperado del procesamiento |
|---|---|---|---|
Metales preciosos |
Oro, Plata, Platino |
Ninguno (ideal) |
Excelente. Pérdida de peso cero, desbarbado rápido, brillo satinado brillante. |
Metales industriales blandos |
Aluminio, Latón, Cobre |
Ninguno (ideal) |
Excelente. Elimina la oxidación rápidamente, suaviza hilos intrincados. |
Médico duro/aeroespacial |
Titanio |
Ninguno (ideal) |
Muy bien. Limpia eficazmente las marcas de herramientas y alisa los bordes ásperos de forma segura. |
Acero austenítico |
Acero inoxidable 304 |
Despreciable |
Bien. Limpieza y abrillantado de gran eficacia. |
Metales ferrosos |
Hierro, acero al carbono |
Alto (problemático) |
Pobre. Magnetiza piezas, aglutina alfileres, rompe el vórtice que gira. |
Debemos alinear las afirmaciones de marketing con las realidades físicas reales. Previene arrepentimientos severos posteriores a la compra. Un error común es esperar que el producto terminado salga directamente del recipiente.
Debes entender la diferencia entre brillo y brillo. Un vaso magnético proporciona un acabado satinado brillante y uniforme. A esto lo llamamos brillo. No proporciona un acabado de espejo instantáneo de alto brillo. A eso lo llamamos brillo. Recuerde el mecanismo de microbruñido. Miles de pequeños golpes de martillo crean una superficie densamente hueca a nivel microscópico. Esta superficie refleja la luz de manera uniforme, creando una apariencia brillante, escarchada o satinada. Un verdadero brillo de espejo requiere una alineación de la superficie perfectamente plana, que sólo se puede lograr con un pulido abrasivo.
Los fabricantes inteligentes utilizan sistemas magnéticos como paso previo al acabado altamente eficiente. Lo integran en un flujo de trabajo más amplio. Aquí está la secuencia híbrida estándar:
Paso 1: volteo magnético. Ejecutas las piezas durante 10 a 45 minutos. Esto desbarba agresivamente los bordes. Elimina capas de óxido oscuro. Limpia perfectamente geometrías interiores de difícil acceso donde las ruedas no pueden llegar.
Paso 2: Pulido o volteo tradicional. Se retiran las piezas limpias y satinadas. Los transfieres a una rueda de pulido tradicional. Alternativamente, puedes colocarlos en un vaso seco con cáscara de nuez. Esta pasada final hace que el espejo de alto brillo brille rápidamente, porque el paso magnético hizo el trabajo pesado.
El cumplimiento de la ingeniería es una preocupación importante para el mecanizado de precisión. Necesita saber si el proceso arruina las tolerancias de las piezas. El impacto en las dimensiones de las piezas es prácticamente insignificante. El proceso es estrictamente no abrasivo. La variación dimensional a menudo se controla dentro de medio micrón. Esto lo hace increíblemente seguro para artículos delicados. Puede procesar con confianza sujetadores aeroespaciales roscados, coronas dentales personalizadas y conectores electrónicos frágiles. Los bordes afilados de la ingeniería siguen siendo afilados.
Actualizar su departamento de acabado requiere justificar el retorno de la inversión y evaluar las ganancias de eficiencia. El procesamiento magnético ofrece enormes avances en velocidad operativa y seguridad.
Los tambores vibratorios o giratorios tradicionales a menudo requieren horas, o a veces días enteros, para terminar un lote. El pulido magnético reduce drásticamente esta línea de tiempo. La mayoría de los lotes terminan entre 10 y 45 minutos. Puede procesar varios lotes en una sola mañana. Esto acelera todo su programa de envío.
La fuerte fricción abrasiva provoca que los bordes se redondeen. Los tambores vibratorios inevitablemente desgastan los detalles afilados. El bruñido magnético elimina por completo los problemas de redondeo de bordes. Los bordes afilados permanecen intactos. Los complejos detalles de filigrana sobreviven intactos. Los pasadores se deslizan sobre la geometría en lugar de molerla.
Revise este cuadro comparativo para ver cómo los sistemas magnéticos superan a los métodos tradicionales.
Característica |
Rotativo/Vibratorio Tradicional |
Sistemas de pulido magnético |
|---|---|---|
Tiempo de ciclo promedio |
6 a 48 horas |
10 a 45 minutos |
Alcance de geometría interna |
Pobre (los medios se atascan) |
Excelente (pasan micro-pines) |
Retención de bordes |
Deficiente (redondea los bordes afilados) |
Excelente (Conserva detalles de ingeniería) |
Pérdida de materiales |
Moderado a alto |
Cerca de cero (nivel submicrónico) |
Estas máquinas cuentan con piezas móviles mínimas. Sólo el conjunto magnético gira debajo del recipiente estacionario. Esto reduce considerablemente los costes de mantenimiento a largo plazo. El equipo admite procesamiento tanto húmedo como seco. Se utiliza principalmente agua y compuestos químicos ecológicos, lo que mantiene bajos los costos de consumibles y alta la seguridad en el lugar de trabajo.
El desbarbado manual es increíblemente tedioso. Drena la moral y desperdicia costosas horas de trabajo. La voltereta magnética automatiza estas tediosas tareas. Puede reasignar su fuerza laboral. Los artesanos y técnicos cualificados finalmente pueden centrar su energía en el acabado manual final, el montaje y el control de calidad.
Toda tecnología tiene curvas de aprendizaje. Recomendamos encarecidamente desarrollar procedimientos operativos estándar (POE) estrictos para su equipo. Puede mitigar fácilmente los errores de procesamiento más comunes.
Los operadores frecuentemente intentan meter demasiadas piezas no magnéticas en un solo lote. También utilizan proporciones de volumen pieza-pin incorrectas. La sobrecarga amortigua la transferencia de energía cinética. Los pasadores no pueden moverse con suficiente libertad para generar velocidad. Las piezas bloquean el flujo. Esto provoca un procesamiento muy desigual. Algunas partes lucirán brillantes, mientras que otras permanecerán opacas. Siga siempre estrictamente las pautas de volumen del fabricante.
Los pasadores de acero inoxidable son duraderos, pero no invencibles. Si no se limpian los pasadores, se producirá una rápida acumulación de óxido. El líquido dentro del recipiente se oxida mucho y adquiere un color marrón oscuro. Si coloca metales brillantes como plata o aluminio en medios contaminados, el acabado se arruina instantáneamente. El óxido de hierro se incrusta en la superficie del metal blando. Debes enjuagar bien los pines y guardarlos adecuadamente entre usos.
No puedes utilizar un vaso magnético como desengrasante fuerte. Introducir piezas mecanizadas muy engrasadas o aceitadas en la cámara es un error crítico. El aceite cubre los diminutos pasadores de acero. Detiene la fricción necesaria. Los pasadores simplemente se deslizan sobre el metal sin pulirlo. Es absolutamente obligatorio lavar previamente las piezas con soluciones alcalinas suaves.
Los metales tienen niveles de dureza muy diferentes. El aluminio se comporta de manera diferente que el titanio. El oro se comporta de manera diferente que el latón. Los operadores suelen adivinar los ajustes de velocidad y tiempo. Adivinar conduce a resultados impredecibles. Requiere documentación estricta. Registre las RPM exactas y los ajustes de tiempo para cada material y geometría de pieza únicos. Esto garantiza una consistencia perfecta entre lotes.
El veredicto final es excepcionalmente claro. Un sistema de pulido magnético está diseñado abrumadoramente para piezas no magnéticas. Aprovecha un campo electromagnético para impulsar pasadores de acero, no para atraer las piezas mismas. Si su línea de producción depende de metales no ferrosos, metales preciosos o acero inoxidable no magnético, este equipo es el estándar de la industria. Proporciona un desbarbado rápido y no destructivo que no se puede lograr manualmente.
Sus próximos pasos deben centrarse en la evaluación. Primero, audite los volúmenes de lotes y tamaños de piezas específicos. En segundo lugar, solicite una prueba de procesamiento de muestras a un fabricante de confianza. Debe verificar que el acabado 'satinado' cumpla visualmente con sus requisitos específicos de preacabado. Finalmente, audite los costos laborales actuales gastados en el desbarbado manual. Probablemente descubrirá que la máquina se amortiza sola simplemente liberando a sus técnicos cualificados.
R: No. Como el oro no es magnético, no se adhiere a los pines. La acción del micromartillado ilumina la superficie sin necesidad de decapado abrasivo. Mantiene la pérdida de peso del material precioso cerca del cero absoluto.
R: Generalmente no se recomienda. Las propiedades magnéticas del hierro alteran el campo electromagnético de la máquina. Esto provoca que los medios se apelmacen y se rayen. Requiere pruebas exhaustivas y ajustes de parámetros para producir resultados incluso aceptables.
R: No. La variación dimensional está estrictamente controlada dentro de micras. Elimina con éxito rebabas microscópicas y oxidación superficial. Lo logra sin alterar la geometría de la base ni redondear bordes de ingeniería afilados.
R: Utilice sistemas ultrasónicos estrictamente para limpiar suciedad, grasa y compuestos de pulido suaves. Utilice el pulido magnético cuando necesite físicamente eliminar rebabas, suavizar las marcas de herramientas duras y eliminar la oxidación intensa de la superficie.

