


Visualizações: 0 Autor: Editor do site Horário de publicação: 05/05/2026 Origem: Site


O nome “polimento magnético” sugere intuitivamente que a própria peça deve interagir com um campo magnético. Essa convenção de nomenclatura costuma causar confusão para os fabricantes. Você pode trabalhar pesadamente com ouro, alumínio ou titânio. Naturalmente, você deve estar se perguntando se este equipamento se aplica ao seu inventário não magnético. Precisamos esclarecer imediatamente esta realidade básica. UM A máquina de polimento magnético não é apenas capaz de polir peças não magnéticas. Na verdade, o processamento de materiais não magnéticos (não ferrosos) é o seu caso de uso principal e mais eficaz.
Nosso objetivo é fornecer aos compradores técnicos, joalheiros e fabricantes de precisão uma estrutura de avaliação objetiva. Você precisa entender exatamente como a rotação magnética interage com os metais não ferrosos. Descreveremos os resultados de superfície específicos que você deve esperar. Também detalharemos as realidades operacionais da operação desses sistemas em sua fábrica. Ao dominar esses conceitos, você pode integrar com segurança o processamento magnético à sua linha de produção.
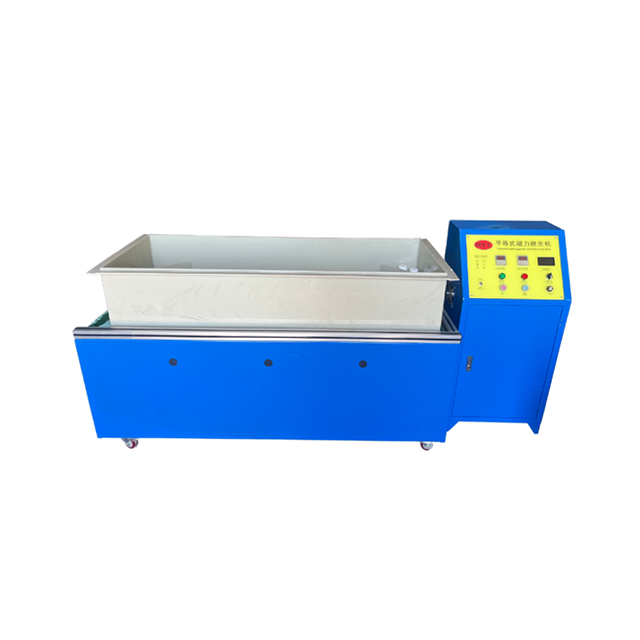
O Equívoco Central: O campo magnético da máquina é projetado para acionar o meio de polimento de aço inoxidável (pinos), e não a peça em si.
Compatibilidade ideal: Materiais não magnéticos (ouro, prata, latão, alumínio, titânio e aço inoxidável 304) produzem a mais alta consistência e o processamento mais seguro.
Limitações Ferrosas: Materiais altamente magnéticos (como ferro) perturbam ativamente o vórtice de polimento e exigem soluções alternativas especializadas.
Realidade da superfície: O processamento magnético proporciona um acabamento acetinado/brilhante denso e uniforme, e não um polimento espelhado final, agindo como uma etapa de pré-acabamento altamente eficiente.
Garantia de perda zero: O processo depende de micropolimento em vez de remoção abrasiva, mantendo a perda de tolerância dimensional em níveis submicrométricos (crucial para metais preciosos e componentes aeroespaciais).
Compreender os mecanismos exatos dentro da câmara de polimento é crucial. Ajuda a validar a capacidade do equipamento para seus materiais específicos. Muitos operadores presumem que os ímãs puxam as peças metálicas. Isto é factualmente incorreto.
A base do eletroímã visa estritamente o meio de polimento especializado. Usamos minúsculos pinos de aço inoxidável para esta tarefa. A máquina gera um poderoso campo magnético alternado abaixo do recipiente de processamento. Este campo captura os pinos e os impulsiona em um vórtice cinético de alta velocidade. A peça em si é apenas uma tela estacionária ou flutuante. Ele fica dentro desse vórtice enquanto os pinos realizam o trabalho. Se você colocar um anel de ouro na câmara, os ímãs ignorarão completamente o ouro.
Você também deve compreender como a superfície realmente muda. A queda tradicional depende de forte fricção. Ele raspa camadas microscópicas da peça. A queda magnética usa um mecanismo radicalmente diferente. Em vez de raspar o material, milhares de pinos giratórios atuam como martelos microscópicos. Eles atingem repetidamente a superfície. Chamamos esse processo de “micro-polimento” ou aplainamento. Eles alisam marcas ásperas de ferramentas. Eles eliminam rebarbas frágeis. Eles fecham suavemente lacunas porosas em metais fundidos.
As peças não ferrosas têm melhor desempenho simplesmente porque não reagem. Eles ignoram totalmente o campo eletromagnético. Eles nunca se aglomeram. Eles não magnetizam com o tempo. Eles nunca interferem no vórtice de energia cinética dos pinos de aço. Como os pinos se movem sem impedimentos, eles fluem livremente através de fendas profundas. Eles navegam facilmente em buracos cegos. Eles lavam geometrias internas complexas. UM A máquina de polimento magnético requer esse fluxo desimpedido para funcionar corretamente. Se a peça em si fosse magnética, os pinos bateriam nela e ficariam presos ali. A ação de polimento pararia instantaneamente.
Você precisa de uma maneira confiável de selecionar equipamentos com base em seus requisitos de material. Nem todos os metais respondem de forma idêntica a um vórtice de pino magnético. Dividimos os materiais em níveis de compatibilidade distintos para ajudá-lo a planejar sua produção.
Esses materiais representam o caso de uso ideal. Eles fornecem resultados previsíveis e perfeitos em cada ciclo.
Metais Preciosos: Ouro, prata, platina e paládio. O principal benefício aqui é a perda zero de peso do material. Você mantém seu metal valioso intacto.
Metais Industriais e Médicos: Titânio, alumínio, latão e cobre. Esses metais rebarbam rapidamente. Eles emergem perfeitamente limpos.
Casos Especiais: Aço Inoxidável 304. Embora contenha aço, o grau 304 não é magnético. Ele dá um polimento lindo nesses sistemas.
Esses materiais apresentam complicações graves. Eles exigem soluções técnicas avançadas.
Os culpados: Ferro, aço carbono e ligas inoxidáveis fortemente magnéticas.
O Risco de Implementação: As peças ferrosas ficam rapidamente magnetizadas dentro da câmara. Eles atraem os pinos de aço inoxidável diretamente para sua superfície. Os alfinetes grudam como cola. Isto quebra o vórtice de polimento imediatamente. Você sofrerá acabamentos altamente irregulares e superfícies muito arranhadas.
As soluções alternativas: Às vezes, você pode processar peças ferrosas extremamente pequenas. Isso requer testes localizados. Você deve ajustar fortemente os parâmetros de frequência magnética. Você também precisa de proporções distintas entre pino e peça. Geralmente, desaconselhamos o uso de copos magnéticos para processamento pesado de ferro.
Use a tabela a seguir para auditar rapidamente seu inventário atual em relação aos recursos de rotação magnética.
Categoria de materiais |
Exemplos comuns |
Reação Magnética |
Resultado esperado do processamento |
|---|---|---|---|
Metais Preciosos |
Ouro, Prata, Platina |
Nenhum (Ideal) |
Excelente. Perda zero de peso, rebarbação rápida, brilho acetinado brilhante. |
Metais Industriais Macios |
Alumínio, Latão, Cobre |
Nenhum (Ideal) |
Excelente. Remove a oxidação rapidamente, suaviza fios intrincados. |
Médico/Aeroespacial Difícil |
Titânio |
Nenhum (Ideal) |
Muito bom. Limpa eficazmente marcas de ferramentas e suaviza arestas com segurança. |
Aço Austenítico |
Aço Inoxidável 304 |
Insignificante |
Bom. Limpeza e brilho altamente eficazes. |
Metais Ferrosos |
Ferro, Aço Carbono |
Alto (problemático) |
Pobre. Magnetiza peças, aglomera pinos, quebra o vórtice turbulento. |
Devemos alinhar as reivindicações de marketing com as realidades físicas reais. Evita arrependimentos graves pós-compra. Um erro comum é esperar um produto acabado direto da tigela.
Você deve entender a diferença entre brilho e brilho. Um copo magnético fornece um acabamento acetinado brilhante e uniforme. Chamamos isso de brilho. Não fornece um acabamento espelhado instantâneo de alto brilho. Chamamos isso de brilho. Lembre-se do mecanismo de micro-polimento. Milhares de pequenos golpes de martelo criam uma superfície densamente ondulada no nível microscópico. Esta superfície reflete a luz uniformemente, criando uma aparência brilhante, gelada ou acetinada. Um verdadeiro brilho espelhado requer um alinhamento de superfície perfeitamente plano, que somente o polimento abrasivo pode conseguir.
Os fabricantes inteligentes utilizam sistemas magnéticos como uma etapa de pré-acabamento altamente eficiente. Eles o integram em um fluxo de trabalho mais amplo. Aqui está a sequência híbrida padrão:
Etapa 1: queda magnética. Você executa as peças por 10 a 45 minutos. Isso rebarba agressivamente as bordas. Remove camadas escuras de óxido. Limpa perfeitamente geometrias internas de difícil acesso, onde as rodas não conseguem alcançar.
Etapa 2: polimento ou tombamento tradicional. Você remove as peças limpas e com acabamento acetinado. Você os transfere para uma roda de polimento tradicional. Alternativamente, você os coloca em um copo seco com casca de noz. Essa passagem final fornece rapidamente o brilho do espelho de alto polimento, porque a etapa magnética fez o trabalho pesado.
A conformidade da engenharia é uma grande preocupação para a usinagem de precisão. Você precisa saber se o processo prejudica as tolerâncias das peças. O impacto nas dimensões das peças é praticamente insignificante. O processo é estritamente não abrasivo. A variação dimensional é frequentemente controlada dentro de meio mícron. Isso o torna incrivelmente seguro para itens delicados. Você pode processar com segurança fixadores aeroespaciais roscados, coroas dentárias personalizadas e conectores eletrônicos frágeis. As arestas de engenharia afiadas permanecem nítidas.
Atualizar seu departamento de acabamento exige justificar o ROI e avaliar os ganhos de eficiência. O processamento magnético oferece grandes saltos em velocidade operacional e segurança.
Os copos vibratórios ou rotativos tradicionais geralmente requerem horas, ou às vezes dias inteiros, para terminar um lote. O polimento magnético reduz drasticamente essa linha do tempo. A maioria dos lotes termina entre 10 e 45 minutos. Você pode processar vários lotes em uma única manhã. Isso acelera toda a sua programação de remessa.
O atrito abrasivo intenso causa arredondamento das bordas. Os copos vibratórios inevitavelmente desgastam detalhes nítidos. O polimento magnético elimina completamente problemas de arredondamento de bordas. As bordas afiadas permanecem intactas. Detalhes complexos de filigrana sobrevivem intocados. Os pinos deslizam sobre a geometria em vez de se encaixarem nela.
Revise este gráfico de comparação para ver como os sistemas magnéticos superam os métodos legados.
Recurso |
Rotativo/Vibratório Tradicional |
Sistemas de polimento magnético |
|---|---|---|
Tempo médio de ciclo |
6 a 48 horas |
10 a 45 minutos |
Alcance da geometria interna |
Ruim (a mídia fica presa) |
Excelente (passagem de micropinos) |
Retenção de borda |
Fraco (arredonda bordas afiadas) |
Excelente (preserva detalhes de engenharia) |
Perda de materiais |
Moderado a alto |
Perto de zero (nível submícron) |
Essas máquinas apresentam peças móveis mínimas. Somente o conjunto magnético gira sob o recipiente estacionário. Isto reduz fortemente os custos de manutenção a longo prazo. O equipamento suporta processamento úmido e seco. Você usa principalmente água e compostos químicos ecológicos, mantendo baixos os custos de consumíveis e alta segurança no local de trabalho.
A rebarbação manual é incrivelmente tediosa. Isso esgota o moral e desperdiça horas de trabalho caras. A queda magnética automatiza essas tarefas tediosas. Você pode realocar sua força de trabalho. Artesãos e técnicos qualificados podem finalmente concentrar suas energias no acabamento manual final, na montagem e no controle de qualidade.
Toda tecnologia tem curvas de aprendizado. Recomendamos fortemente o desenvolvimento de Procedimentos Operacionais Padrão (SOPs) rigorosos para sua equipe. Você pode mitigar facilmente os erros de processamento mais comuns.
Os operadores frequentemente tentam colocar muitas peças não magnéticas em um único lote. Eles também usam proporções incorretas de volume entre peças e pinos. A sobrecarga amortece a transferência de energia cinética. Os pinos não podem se mover livremente o suficiente para gerar velocidade. As peças bloqueiam o fluxo. Isso causa um processamento altamente desigual. Algumas partes parecerão brilhantes, enquanto outras permanecerão opacas. Sempre siga rigorosamente as diretrizes de volume do fabricante.
Os pinos de aço inoxidável são duráveis, mas não são invencíveis. Deixar de limpar os pinos leva ao rápido acúmulo de ferrugem. O líquido dentro da tigela fica fortemente oxidado e fica marrom escuro. Se você colocar metais brilhantes como prata ou alumínio em mídia contaminada, o acabamento será arruinado instantaneamente. O óxido de ferro incorpora-se à superfície do metal macio. Você deve enxaguar bem os alfinetes e armazená-los adequadamente entre os usos.
Você não pode usar um copo magnético como desengraxante resistente. Introduzir peças usinadas com muita graxa ou óleo na câmara é um erro crítico. O óleo cobre os minúsculos pinos de aço. Ele interrompe o atrito necessário. Os pinos simplesmente deslizam sobre o metal sem polir. A pré-lavagem das peças com soluções alcalinas suaves é absolutamente obrigatória.
Os metais têm níveis de dureza muito diferentes. O alumínio se comporta de maneira diferente do titânio. O ouro se comporta de maneira diferente do latão. Os operadores costumam adivinhar as configurações de velocidade e tempo. Adivinhar leva a resultados imprevisíveis. Você precisa de documentação rigorosa. Registre as configurações exatas de RPM e tempo para cada geometria e material de peça exclusivos. Isso garante consistência perfeita entre lotes.
O veredicto final é excepcionalmente claro. Um sistema de polimento magnético é predominantemente projetado para peças não magnéticas. Ele aproveita um campo eletromagnético para acionar pinos de aço, e não para atrair as próprias peças. Se a sua linha de produção depende de metais não ferrosos, metais preciosos ou aço inoxidável não magnético, este equipamento é o padrão da indústria. Ele fornece rebarbação rápida e não destrutiva que você não consegue obter manualmente.
Seus próximos passos devem se concentrar na avaliação. Primeiro, audite seus volumes de lote e tamanhos de peças específicos. Em segundo lugar, solicite um teste de processamento de amostra de um fabricante confiável. Você precisa verificar se o acabamento 'acetinado' atende visualmente aos seus requisitos específicos de pré-acabamento. Por fim, audite os custos atuais de mão de obra gastos na rebarbação manual. Você provavelmente descobrirá que a máquina se paga simplesmente liberando seus técnicos qualificados.
R: Não. Como o ouro não é magnético, ele não gruda nos alfinetes. A ação de micromartelamento ilumina a superfície sem desgaste abrasivo. Mantém a perda de peso de materiais preciosos próxima do zero absoluto.
R: Geralmente não é recomendado. As propriedades magnéticas do ferro perturbam o campo eletromagnético da máquina. Isso causa aglomeração e arranhões na mídia. Requer testes extensivos e ajustes de parâmetros para produzir resultados ainda aceitáveis.
R: Não. A variação dimensional é estritamente controlada dentro de mícrons. Remove com sucesso rebarbas microscópicas e oxidação superficial. Isso é conseguido sem alterar a geometria da base ou arredondar arestas de engenharia afiadas.
R: Use sistemas ultrassônicos estritamente para limpar sujeira, graxa e compostos de polimento macios. Use o polimento magnético quando precisar remover fisicamente rebarbas, suavizar marcas de ferramentas ásperas e eliminar a oxidação intensa da superfície.

