Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-28 Origine : Site
Les poussières diffuses dans les processus de séparation à sec présentent un risque opérationnel grave qui va bien au-delà de la simple perte de matière. Lorsque les poudres fines s'échappent de la zone de criblage, elles se déposent sur les roulements des moteurs, contaminent les lignes de traitement adjacentes et créent des environnements très sensibles à la combustion. La sécurité des installations, la conformité réglementaire et la longévité des équipements sont directement compromises par une gestion inadéquate des poussières. S'appuyer sur un ventilateur de base est une voie garantie vers les non-conformités OSHA ou ATEX et les conditions de travail dangereuses. Les installations nécessitent une stratégie de gestion des poussières hautement sophistiquée qui intègre des configurations de confinement mécanique, d'extraction active et de suppression ciblée spécifiquement conçues pour les forces dynamiques d'un Machine à tamis vibrant linéaire . Ce guide détaille les mécanismes techniques de génération de poussière lors du tamisage linéaire et propose des stratégies de mise en œuvre concrètes. Vous apprendrez à équilibrer le flux d'air, à sélectionner les médias de filtration appropriés et à configurer les réseaux de dépoussiérage pour maintenir des opérations de criblage sûres, efficaces et conformes sans aspirer de produit viable dans votre système d'échappement.
Pour mettre en œuvre une configuration efficace de contrôle des poussières, les opérateurs doivent définir des critères de réussite précis. Un environnement contrôlé maintient une légère pression négative dans la chambre de criblage sans modifier le point de coupe du matériau ni attirer de produit viable dans le système d'extraction. Vous ne pouvez pas gérer ce que vous ne mesurez pas, et comprendre les mécanismes physiques de la façon dont la poussière se propage dans l’air est la première étape dans la conception d’un réseau d’extraction fonctionnel.
La poussière s'échappe généralement de zones de transition spécifiques sur une unité de criblage. Identifier ces points est la première étape du confinement. Si vous parcourez l’usine, vous remarquerez une accumulation de poussière fortement concentrée autour de jonctions mécaniques spécifiques.
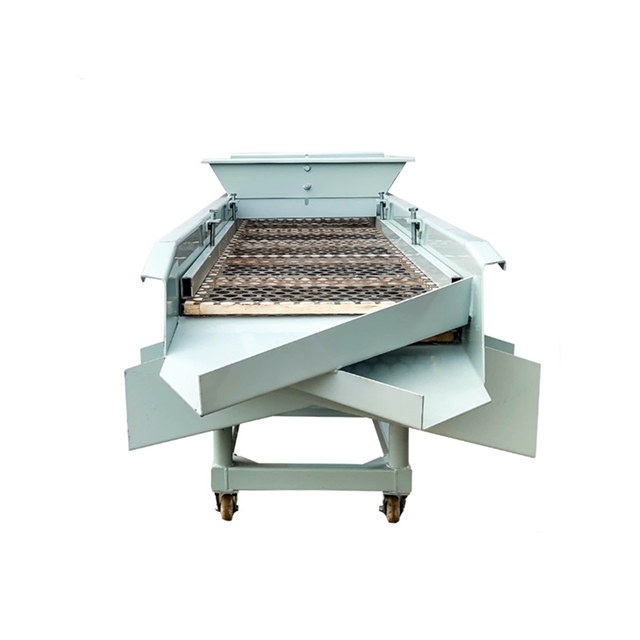
La trajectoire spécifique et l'action de lancer d'un La machine à tamis vibrant linéaire aère les poudres fines. Ce mouvement agressif crée des zones de pression positive localisées à l’intérieur du pont. Lorsque le matériau rebondit vers l'avant selon un angle de course spécifique, l'air déplacé force les fines particules vers l'extérieur à travers tout espace disponible. L'énergie cinétique transférée aux particules dépasse leur vitesse de sédimentation terminale, les maintenant en suspension dans l'air à l'intérieur de la chambre de criblage. Si la chambre n'est pas scellée ou est sous pression négative, cet air chargé de poussière trouvera le chemin de moindre résistance dans l'installation environnante.
Les ingénieurs doivent calculer le volume naturel de déplacement d’air générant des émissions de poussières. Ce calcul dicte la capacité d’extraction requise pour maintenir une pression négative. Deviner le CFM requis conduit soit à une capture inadéquate de la poussière, soit à une perte excessive de produit.
Une approche à plusieurs niveaux donne les meilleurs résultats. S'appuyer uniquement sur l'extraction gaspille de l'énergie et des produits, tandis que compter uniquement sur le confinement échoue souvent en raison de la pression positive générée par l'action de filtrage. Vous avez besoin d’une combinaison de barrières physiques et d’une gestion active de l’air.
Le confinement mécanique est la base du contrôle des poussières. Un bien scellé Le tamis vibrant en acier inoxydable réduit la charge sur les systèmes d'extraction actifs. Si votre équipement fuit comme un tamis, aucun dépoussiéreur au monde ne pourra garder votre usine propre.
L'extraction active élimine les poussières en suspension dans l'air que le confinement passif ne peut pas retenir. Placez les hottes d'extraction et les points de ramassage à proximité des zones de fortes turbulences, telles que l'entrée d'alimentation et les goulottes de déchargement. Le but est de créer une légère pression négative au sein de la chambre de criblage. Cela garantit que toutes les micro-fuites aspirent l’air vers l’intérieur plutôt que d’expulser la poussière vers l’extérieur dans l’installation. Une bonne conception de la hotte est essentielle ; une hotte à bride aspirera l'air de la zone cible beaucoup plus efficacement qu'un conduit ouvert brut.
Pour les opérations manipulant des granulats lourds, la suppression offre une alternative pratique à l’extraction à sec. Installez des buses de micro-brouillard ou de pulvérisation d'eau à haute pression au niveau de la goulotte d'alimentation pour éliminer les particules de poussière avant qu'elles ne soient en suspension dans l'air. Évaluer la faisabilité en fonction de la sensibilité du matériau à l’humidité. Cette méthode est très efficace pour un La machine industrielle de criblage de matériaux traitant de la roche, du charbon ou du sable mais reste totalement inapplicable aux matériaux hydrosensibles comme le ciment ou aux poudres alimentaires comme la farine.
| Méthode de contrôle | Mécanisme principal | Meilleures | limites d’application |
|---|---|---|---|
| Confinement passif | Barrières physiques, joints, bottes flexibles | Toutes les demandes de sélection comme référence | Ne peut pas gérer l’accumulation de pression positive |
| Extraction Active (LEV) | Pression négative, gaines, filtration | Poudres fines, poussières combustibles, produits pharmaceutiques | Nécessite un équilibrage CFM précis pour éviter la perte de produit |
| Suppression de l'humidité | Brumisation d'eau, agglomération de particules | Granulats, exploitation minière, criblage extérieur | Ajoute de l'humidité au produit, risque de geler en hiver |
Un dimensionnement approprié évite la perte de produit et garantit que les conduits restent dégagés. Un réseau optimisé équilibre la force d’extraction et la rétention des matériaux. Si vos conduits se bouchent, votre vitesse de transport est trop faible. Si vos filtres sont aveuglants quotidiennement, votre vitesse de capture est trop élevée ou votre média filtrant est incorrect.
La capacité du flux d’air varie considérablement en fonction de l’échelle de production. Les installations à petite échelle ou de R&D nécessitent généralement entre 100 et 400 CFM. Les applications industrielles standard vont de 400 à 1 000 CFM, tandis que les systèmes robustes à haut débit exigent 1 000 à 3 000+ CFM. Les opérateurs doivent faire la différence entre la vitesse de capture et la vitesse de transport. La vitesse de capture est la vitesse de l'air nécessaire pour aspirer la poussière dans la hotte d'extraction. La vitesse de transport est la vitesse de l'air requise pour maintenir les particules en suspension dans les conduits, évitant ainsi la sédimentation et les blocages. Pour les poussières industrielles lourdes, les vitesses de transport doivent souvent dépasser 4 000 FPM.
La conception efficace des conduits préserve la pression statique et minimise la maintenance. Utilisez des débitmètres et des vannes anti-souffle réglables à tous les points de collecte pour équilibrer la pression sur le réseau. Minimisez les courbures, les coudes pointus et les parcours horizontaux dans les conduits pour maintenir une vitesse de transport optimale. Lorsqu'un coude est nécessaire, utilisez des balayages à long rayon plutôt que des coudes durs à 90 degrés pour réduire la perte par friction et éviter l'usure abrasive des parois du conduit.
Le choix du média filtrant approprié dépend entièrement des caractéristiques du matériau. L’utilisation du mauvais filtre arrêtera votre activité en quelques heures.
Évaluez s’il convient de faire recirculer l’air pur à l’intérieur de l’installation ou de l’évacuer à l’extérieur. La recirculation permet d'économiser sur les coûts de chauffage et de refroidissement du système CVC, mais nécessite des filtres de sécurité HEPA secondaires pour protéger les travailleurs des poussières ultrafines de dérivation en cas de défaillance du filtre principal. L'évacuation directe des gaz d'échappement extérieurs nécessite une autorisation réglementaire, des permis d'aération et une gestion minutieuse des émissions environnementales, en particulier dans les zones résidentielles ou industrielles fortement réglementées.
L'ampleur de l'opération dicte la complexité, l'encombrement et les dépenses en capital de la configuration de contrôle des poussières. Une approche universelle ne fonctionne pas dans la manutention de matériaux en vrac.
Pour un Une petite machine à tamis linéaire et des dépoussiéreurs mobiles et autonomes avec filtration HEPA intégrée offrent une grande flexibilité opérationnelle et des coûts initiaux réduits. Utilisez des pré-séparateurs cycloniques à deux étages pour capturer les particules plus grosses avant qu'elles n'atteignent le filtre primaire, évitant ainsi un aveuglement prématuré. Le compromis implique un entretien manuel fréquent du filtre et une capacité CFM limitée. Ces unités sont idéales pour le traitement par lots, les salles blanches pharmaceutiques ou les usines pilotes où l'équipement est fréquemment reconfiguré.
Les opérations à grande échelle nécessitent l'intégration du tamis dans un système de dépoussiérage centralisé, utilisant de grands dépoussiéreurs à manches ou des séparateurs cycloniques industriels. Mettez en œuvre des systèmes de nettoyage pneumatiques automatiques à jet pulsé pour maintenir un débit continu sans intervention manuelle. Bien que cela nécessite des dépenses d'investissement élevées et un routage de conduits complexe, il offre un fonctionnement continu automatisé et une capacité volumétrique massive capable de gérer simultanément plusieurs lignes de criblage.
La conception d’un système de contrôle des poussières implique de gérer des risques opérationnels spécifiques. L'atténuation proactive garantit la sécurité, l'efficacité et le respect des codes de prévention des incendies locaux.
Une configuration réussie de contrôle de la poussière nécessite une approche à plusieurs niveaux. Commencez par un confinement mécanique robuste sur l'équipement de criblage, complétez-le par une extraction active calculée et optimisez le système via un équilibrage précis du débit d'air. Évaluez les fournisseurs de systèmes de contrôle de la poussière en fonction de leur capacité à effectuer des calculs de débit d'air personnalisés et à fournir des dessins techniques conformes aux normes ATEX/NFPA, plutôt que de simplement vendre des ventilateurs disponibles dans le commerce.
R : Calculez le CFM en déterminant le volume d'air déplacé, en tenant compte de la zone ouverte du tamis, du taux d'alimentation en vrac et de la vitesse de capture requise pour maintenir une pression négative à tous les points de transition.
R : Installez des chambres d'expansion ou des boîtes de décrochement à proximité de la hotte d'extraction. Ces dispositifs réduisent la vitesse de l'air, permettant aux produits plus lourds et viables de retomber dans le flux de traitement tandis que la poussière plus fine continue dans les conduits.
R : Utilisez des collecteurs secs pour les poudres précieuses et récupérables ou les poussières combustibles nécessitant la conformité ATEX. Utilisez des épurateurs humides pour les minéraux lourds et tolérants à l'humidité où la collecte à sec présente des risques élevés d'entretien ou d'explosion.
R : Les bottes ondulées en polyuréthane ou en silicone antistatiques approuvées par la FDA sont idéales. Ils offrent une excellente compatibilité chimique, isolent efficacement les vibrations et empêchent l’accumulation d’électricité statique pendant le fonctionnement.
R : La poussière se dépose lorsque la vitesse de transport descend en dessous du seuil requis pour maintenir les particules en suspension. Cela résulte souvent de conduits surdimensionnés ou de mauvais réglages des portes anti-souffle. Ajustez les portes pour augmenter la vitesse.
R : Bien que le confinement passif fonctionne pour les matériaux hautement granulaires et non friables, le traitement des poudres fines nécessite universellement une ventilation par aspiration locale (LEV) active pour garantir la sécurité des opérateurs et prévenir la contamination des installations.