Vues : 0 Auteur : Éditeur du site Heure de publication : 2025-04-14 Origine : Site


Dans le domaine de la transformation des métaux, la précision et l’efficacité du traitement de surface affectent directement la qualité des produits et les coûts de production. Polisseuse vibrante
en tant qu'ensemble de polissage à haute efficacité, uniforme et flexible dans l'un des équipements, devient le matériel, l'électronique, l'automobile et d'autres industries, le noyau
outils de traitement. Dans cet article, nous partirons du principe technique, des avantages d'application, du processus de polissage des métaux et des points de fonctionnement, pour vous fournir
une analyse complète de cet « outil » de traitement de surface.
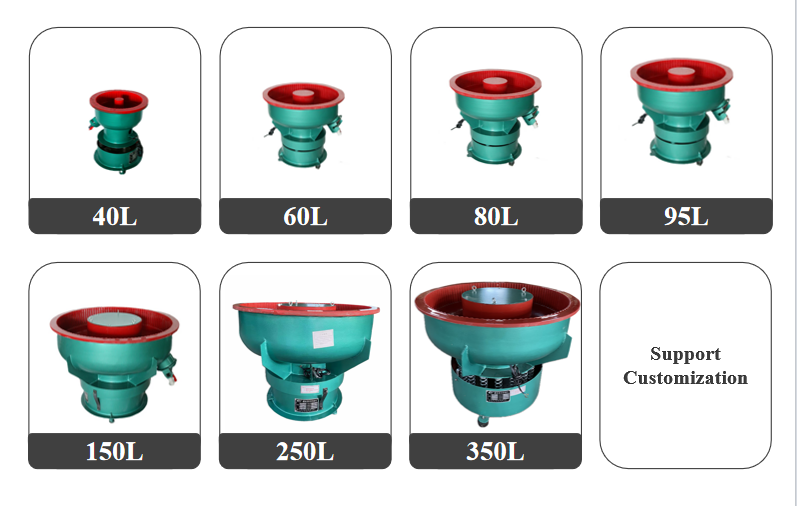
Tout d’abord, qu’est-ce qu’une polisseuse vibrante ?
La polisseuse vibrante est une sorte d'équipement automatisé qui génère des vibrations à haute fréquence de l'auge de broyage entraînées par un moteur vibrant ou un bloc excentrique,
de sorte que le milieu de meulage (un mélange d'abrasif, d'agent de polissage et d'eau) entre en collision, frotte et roule avec la pièce, réalisant ainsi l'ébavurage, le détartrage,
chanfreinage et polissage de la surface de la pièce. Sa structure de base comprend :
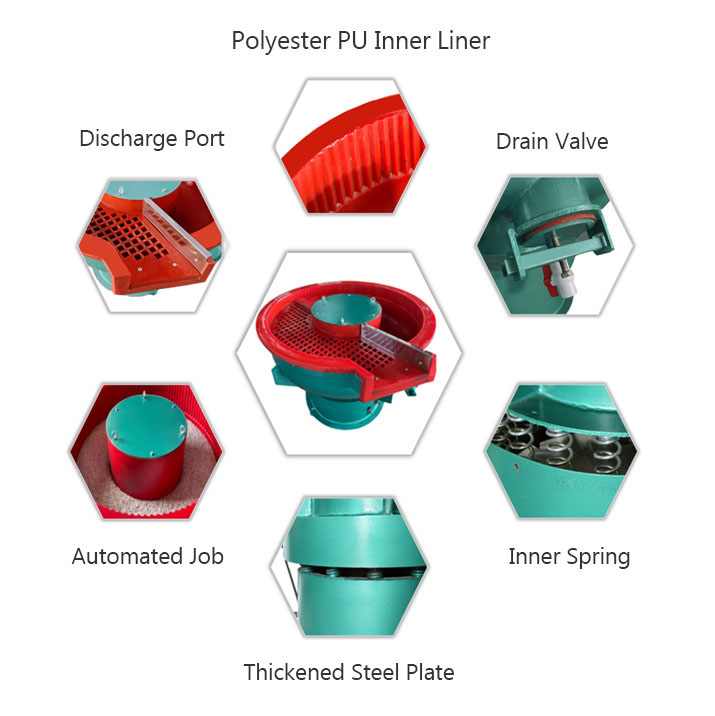
1. Auge de broyage : principalement en forme de U ou ronde, faite de matériaux résistants à l'usure (tels que le PU, le caoutchouc ou l'acier inoxydable), accueillant la pièce à usiner et les supports de broyage ;
2. Système de vibration : composé d'un moteur de vibration, de composants à ressort, grâce au réglage de la fréquence de vibration et au contrôle de l'amplitude de l'intensité de polissage ;
3Système de contrôle : prend en charge le réglage de paramètres tels que la vitesse de rotation, le temps, la quantité de dosage, etc. pour réaliser un traitement intelligent.
Deuxièmement, les principaux avantages de la polisseuse vibratoire
1. Traitement efficace et flexible
·Traitement unique de centaines à des milliers de pièces (telles que du matériel de petite taille, des composants électroniques), efficacité 5 à 10 fois supérieure à celle du polissage manuel ;
·Polissage de contact non rigide, pour éviter les risques de rayures, de déformation du polissage mécanique traditionnel, particulièrement adapté aux surfaces courbes complexes (telles que les surfaces courbes, les trous borgnes) des pièces.
2. Uniformité et cohérence
·Distribution uniforme du champ de vibration, pour garantir que la surface de la pièce à usiner a la même force dans tous les domaines, précision de polissage jusqu'à ± 0,01 mm ;
· La stabilité du rendement du traitement par lots, adaptée à la rugosité de la surface (Ra0,2-1,6 μm), a des exigences strictes en matière de pièces de précision.
3. Adaptabilité à faible coût
·Pas besoin de personnel professionnel et technique, faible seuil de fonctionnement, la consommation d'énergie ne représente que 1/3 de celle de l'équipement de polissage traditionnel ;
· Prend en charge une variété de commutations de supports de broyage, peut être adapté au cuivre, à l'aluminium, à l'acier inoxydable, à l'alliage de titane et à d'autres matériaux métalliques, ainsi qu'aux plastiques,
céramiques et autres matériaux non métalliques.
Troisièmement, le principe de fonctionnement : le champ de vibration dans le mécanisme de « micro-broyage »
Lorsque la machine de polissage par vibration démarre, le meulage passe à une fréquence spécifique (50-300 Hz) et une amplitude (0,5-5 mm) de vibration, entraînant la formation du support.
une trajectoire en spirale :
1. Mouvement des médias : abrasif (tel que le corindon brun, les pilules en céramique, les particules de résine) dans la force centrifuge et sous l'action du frottement, la surface du
pièce à usiner pour produire un micro-impact et un meulage à haute fréquence ;
2. Rôle d'agent de polissage : contenant des tensioactifs, des inhibiteurs de corrosion de la solution de polissage, peut éliminer le film d'oxyde de surface métallique, lubrifier les supports et
accélérer l'évacuation des débris ;
3. Transfert d'énergie : l'énergie vibratoire est transmise uniformément à chaque pièce, réalisant un usinage « omnidirectionnel sans angle mort », particulièrement adapté.
pour trous borgnes, rainures et autres zones cachées.
Quatrièmement, l'application principale du polissage des métaux
La polisseuse vibrante est largement utilisée dans les industries qui nécessitent une haute précision de la surface métallique :
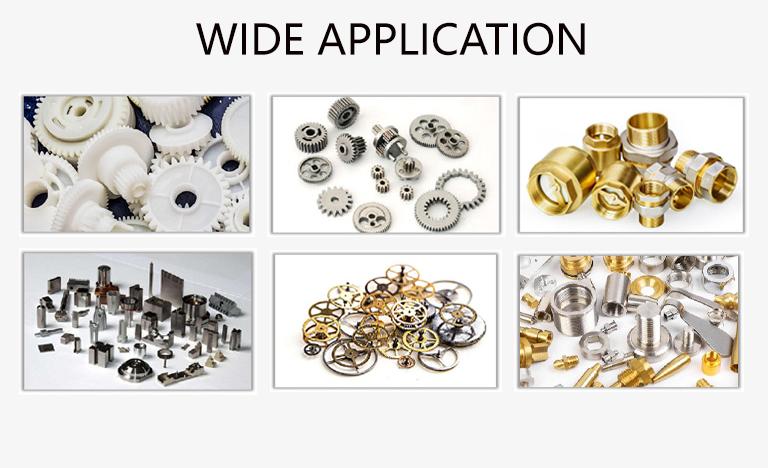
1. Quincaillerie : ébavurage et polissage miroir des équipements sanitaires (robinet, poignée de porte), serrures, garnitures de bijouterie ;
2. Communication électronique : chanfreinage et polissage de précision des cadres de téléphones portables (alliage d'aluminium/acier inoxydable), des dissipateurs thermiques, des bornes de connecteur ;
3. Pièces automobiles : désoxydation et optimisation de la rugosité des plaques de soupapes moteur, roulements, étriers de frein ; Aéronautique : polissage léger du titane
pièces structurelles en alliage, boulons d'aviation (en évitant la concentration de contraintes du polissage traditionnel). composants automobiles : plaques de soupapes moteur, roulements, cages, freins
étriers, élimination de l'oxydation et optimisation de la rugosité ;
4. Aérospatiale : composants structurels en alliage de titane, polissage léger des boulons d'aviation (pour éviter la concentration de contraintes du polissage traditionnel).
Cinquièmement, l'analyse de l'ensemble du processus de polissage des métaux (pièces en acier inoxydable à titre d'exemple)
1. Prétraitement : préparation des pièces et des matériaux
(1) exigences relatives aux pièces
·Pour éliminer l'huile (nettoyée avec de l'alcool ou un dégraissant), les résidus de soudure (meulage et lissage) ;
·Classification et criblage : selon la taille, le matériau, la difficulté de polissage du groupe (tels que les boulons de petite taille et les brides de grande taille sont traités séparément).
(2) Configuration des matériaux de broyage
·Sélection d'abrasifs
·Meulage grossier (ébavurage/élimination de la rouille) : abrasifs en corindon brun (granulométrie 0,5-1 mm, haute dureté, adaptés à l'acier inoxydable, à la fonte) ;
·Meulage fin (raffinement de la surface) : abrasifs céramiques (granulométrie 0,2-0,5 mm, coins arrondis, pour éviter les rayures) ;
·Polissage miroir : résine abrasive (matériau élastique, avec la pâte à polir pour atteindre la précision de Ra0,2μm ci-dessous).
·Rapport de solution de polissage
·Eau : agent de polissage = 10:1 (ajusté en fonction du degré de contamination par l'huile de la pièce, la solution de polissage contenant des composants antirouille
peut empêcher la rouille après le traitement).
2. Mise en service et traitement des équipements
(1) Paramétrage :
·Fréquence de vibration : 80-120 Hz pour le meulage grossier (impact à haute énergie), 50-80 Hz pour le meulage fin (meulage doux) ;
·Temps de traitement : 30 à 60 minutes pour un meulage grossier, 20 à 40 minutes pour un meulage fin (ajusté en fonction de la rugosité initiale de la pièce) ;
· Charge : pas plus de 70 % du volume du réservoir de broyage (pour garantir que l'espace d'écoulement des médias).
(2) Étapes de fonctionnement :
① Pièce à usiner et solution abrasive et de polissage versées proportionnellement dans le réservoir de broyage ;
② Démarrez l'équipement, observez si le mouvement du support est uniforme (état idéal : culbutage en spirale, pas d'accumulation) ;
③ À mi-chemin, la machine peut être arrêtée pour vérifier l'effet du polissage, le réapprovisionnement en solution de polissage ou le remplacement de l'abrasif (tel que le brut
meulage puis passage à un abrasif de meulage fin).
3. Post-traitement : nettoyage et contrôle qualité
(1) Processus de nettoyage :
·Nettoyage par ultrasons (pour éliminer les résidus d'abrasifs et d'agents de polissage) → traitement de neutralisation et antirouille (immersion dans une solution de nitrite de sodium à 5%, pour pièces en acier)
→ séchage (séchage à air chaud ou déshydratation centrifuge) ;
(2) Contrôle de qualité :
·Inspection visuelle : pas de bavures, de rayures, même la couleur de la surface ;
·Inspection instrumentale : mesureur de rugosité (valeur Ra conforme aux normes), mesureur d'épaisseur de film (adapté à l'inspection après polissage par placage).
Sixièmement, précautions de polissage des métaux
1. sécurité de fonctionnement de l'équipement :
·Porter des gants et des lunettes de protection pour éviter les éclaboussures abrasives ;
· Vérifiez régulièrement le serrage des vis du moteur de vibration afin d'éviter des dommages anormaux causés par les vibrations à l'équipement.
2. Principe de correspondance des matériaux :
· La dureté abrasive doit être supérieure à celle du matériau de la pièce à usiner (comme les pièces en aluminium pour éviter l'utilisation d'abrasifs en acier au carbone, pour éviter les rayures secondaires) ;
·La solution de polissage doit être sélectionnée en fonction des caractéristiques du métal (comme les pièces en cuivre avec une solution de polissage à l'ammoniaque, l'acier inoxydable avec une formule faiblement acide).
3. Optimisation des paramètres du processus :
·Petites pièces (<20 mm) à haute fréquence et faible amplitude, grandes pièces à basse fréquence et haute amplitude ;
·Le premier traitement est recommandé de faire 5 à 10 petits tests par lots, d'enregistrer les meilleurs paramètres.
4. Entretien :
·Nettoyage quotidien des débris résiduels dans la cuve de broyage, contrôle hebdomadaire de l'élasticité du ressort (pour éviter l'atténuation des vibrations) ;
·Arrêt à long terme, vider le liquide du réservoir et sécher, pour éviter l'agglutination par abrasif et la corrosion de l'équipement.