Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 14.04.2025 Herkunft: Website


Im Bereich der Metallverarbeitung wirken sich Präzision und Effizienz der Oberflächenbehandlung direkt auf Produktqualität und Produktionskosten aus. Vibrationspoliermaschine
Als eine Reihe von hocheffizienten, gleichmäßigen und flexiblen Poliergeräten wird die Hardware-, Elektronik-, Automobil- und andere Industrie zum Kern
Verarbeitungswerkzeuge. In diesem Artikel beginnen wir mit dem technischen Prinzip, den Anwendungsvorteilen, dem Metallpolierprozess und den Betriebspunkten, um Sie zu informieren
eine umfassende Analyse dieses Oberflächenbehandlungs-„Werkzeugs“.
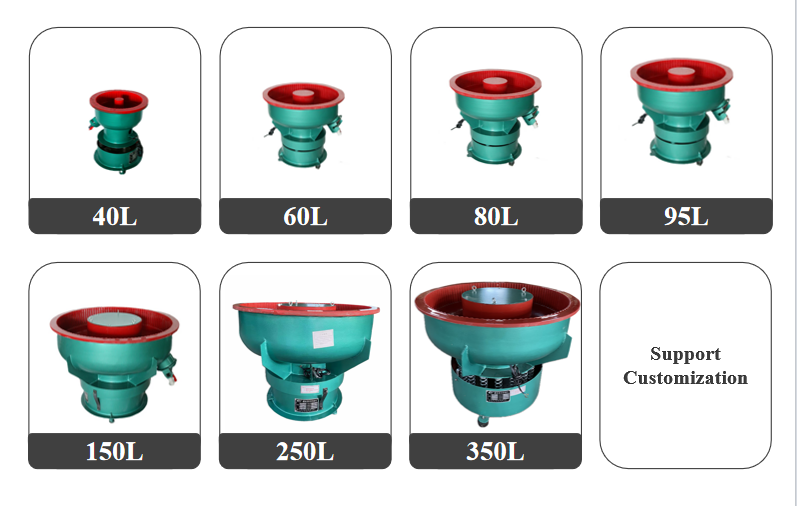
Was ist eine Vibrationspoliermaschine?
Die Vibrationspoliermaschine ist eine Art automatisiertes Gerät, das hochfrequente Vibrationen der Schleifmulde erzeugt, die von einem Vibrationsmotor oder einem Exzenterblock angetrieben werden.
so dass das Schleifmittel (eine Mischung aus Schleifmittel, Poliermittel und Wasser) mit dem Werkstück kollidiert, reibt und rollt und so das Entgraten, Entzundern,
Anfasen und Polieren der Oberfläche des Werkstücks. Seine Kernstruktur umfasst:
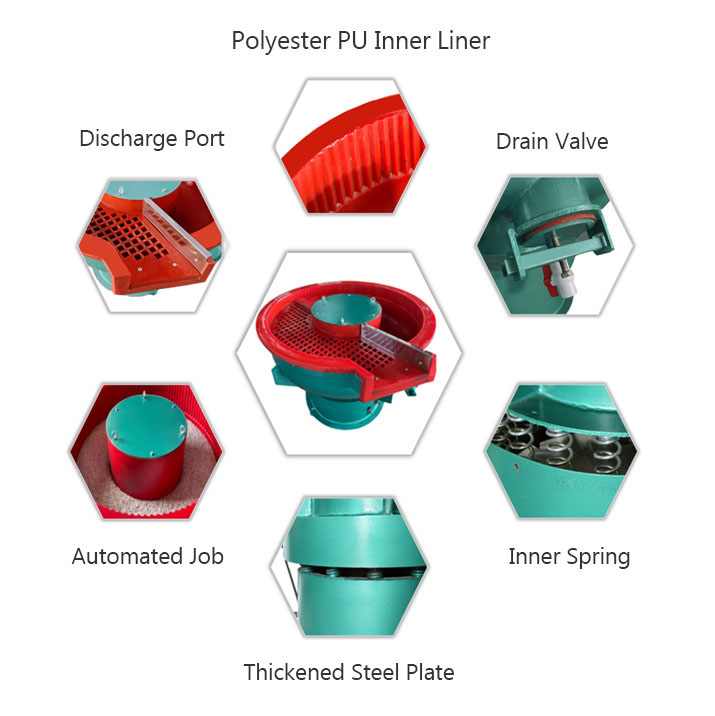
1.Mahlwanne: meist U-förmig oder rund, aus verschleißfesten Materialien (z. B. PU, Gummi oder Edelstahl) zur Aufnahme von Werkstück und Schleifkörpern;
2.Vibrationssystem: bestehend aus Vibrationsmotor, Federkomponenten, durch Einstellung der Vibrationsfrequenz und Amplitudensteuerung der Polierintensität;
3.Steuerungssystem: Unterstützt die Einstellung von Parametern wie Drehzahl, Zeit, Dosiermenge usw., um eine intelligente Verarbeitung zu realisieren.
Zweitens die Hauptvorteile der Vibrationspoliermaschine
1. Effiziente und flexible Abwicklung
·Einzelbearbeitung von Hunderten bis Tausenden von Werkstücken (z. B. kleine Hardware, elektronische Komponenten), die Effizienz ist 5–10 Mal höher als beim manuellen Polieren;
·Nicht starres Kontaktpolieren, um das Risiko von Kratzern und Verformungen beim herkömmlichen mechanischen Polieren zu vermeiden, besonders geeignet für Werkstücke mit komplexen gekrümmten Oberflächen (z. B. gekrümmte Oberflächen, Sacklöcher).
2. Einheitlichkeit und Konsistenz
· Gleichmäßige Verteilung des Vibrationsfeldes, um sicherzustellen, dass die Werkstückoberfläche in allen Bereichen die gleiche Kraft aufweist, Poliergenauigkeit von bis zu ± 0,01 mm;
·Die Ertragsstabilität bei der Chargenverarbeitung ist für die Oberflächenrauheit (Ra0,2–1,6 μm) geeignet und stellt strenge Anforderungen an Präzisionsteile.
3. Kostengünstige Anpassungsfähigkeit
·Kein Bedarf an Fach- und Technikpersonal, niedrige Betriebsschwelle, der Energieverbrauch beträgt nur 1/3 der herkömmlichen Polierausrüstung;
·Unterstützt eine Vielzahl von Mahlmedienwechseln und kann an Kupfer, Aluminium, Edelstahl, Titanlegierungen und andere Metallmaterialien sowie Kunststoffe angepasst werden.
Keramik und andere nichtmetallische Materialien.
Drittens das Funktionsprinzip: das Vibrationsfeld im „Mikroschleif“-Mechanismus
Wenn die Vibrationspoliermaschine startet, vibriert die Schleifmulde mit einer bestimmten Frequenz (50–300 Hz) und Amplitude (0,5–5 mm) und treibt so die Formung des Mediums an
eine spiralförmige Flugbahn:
1. Medienbewegung: Abrasiv (wie brauner Korund, Keramikpillen, Harzpartikel) in der Zentrifugalkraft und unter der Wirkung von Reibung wird die Oberfläche des
Werkstück zur Erzeugung von Hochfrequenz-Mikroschlag und Schleifen;
2. Rolle des Poliermittels: Enthält Tenside und Korrosionsinhibitoren der Polierlösung, kann den Oxidfilm der Metalloberfläche entfernen, die Medien schmieren und
die Entladung von Trümmern beschleunigen;
3. Energieübertragung: Die Vibrationsenergie wird gleichmäßig auf jedes Werkstück übertragen, wodurch eine besonders geeignete „omnidirektionale, totwinkelfreie“ Bearbeitung ermöglicht wird
für Sacklöcher, Nuten und andere verdeckte Stellen.
Viertens: Die Kernanwendung des Metallpolierens
Vibrationspoliermaschinen werden häufig in Branchen eingesetzt, die eine hohe Präzision der Metalloberfläche erfordern:
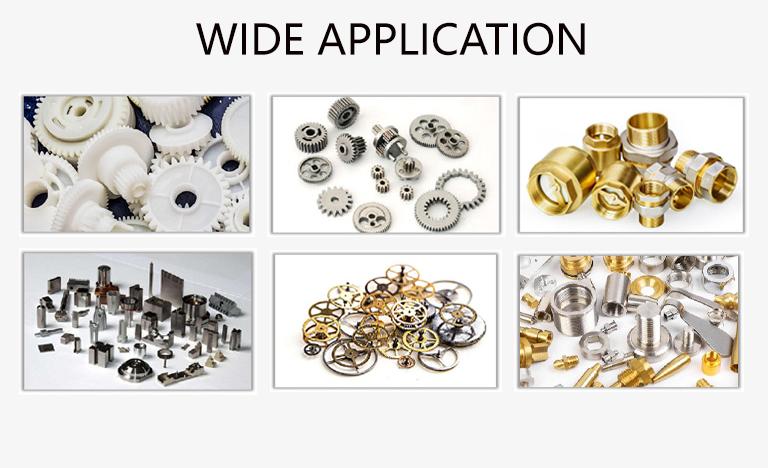
1. Eisenwaren: Entgraten und Hochglanzpolieren von Sanitärarmaturen (Wasserhahn, Türgriff), Schlössern, Schmuckbeschlägen;
2. Elektronische Kommunikation: Anfasen und Präzisionspolieren von Mobiltelefonrahmen (Aluminiumlegierung/Edelstahl), Kühlkörpern, Anschlussklemmen;
3. Automobilteile: Desoxidation und Rauheitsoptimierung von Motorventilplatten, Lagern und Bremssätteln; Luft- und Raumfahrt: leichtes Polieren von Titan
Strukturteile aus Legierung, Luftfahrtschrauben (Vermeidung von Spannungskonzentrationen beim herkömmlichen Polieren). Automobilkomponenten: Motorventilplatten, Lager, Käfige, Bremse
Bremssättel, Oxidationsentfernung und Rauheitsoptimierung;
4. Luft- und Raumfahrt: Strukturkomponenten aus Titanlegierung, leichtes Polieren von Luftfahrtschrauben (um die Spannungskonzentration beim herkömmlichen Polieren zu vermeiden).
Fünftens die Analyse des gesamten Prozesses des Metallpolierens (am Beispiel von Edelstahlteilen)
1. Vorbehandlung: Werkstück- und Materialvorbereitung
(1) Werkstückanforderungen
·Zum Entfernen von Öl (mit Alkohol oder Entfettungsmittel gereinigt), Schweißrückständen (Schleifen und Glätten);
·Klassifizierung und Siebung: nach Größe, Material und Polierschwierigkeit der Gruppierung (z. B. werden kleine Schrauben und große Flansche getrennt behandelt).
(2) Konfiguration der Schleifmaterialien
·Auswahl an Schleifmitteln
·Grobschliff (Entgraten/Entrosten): Braunkorund-Schleifmittel (Korngröße 0,5–1 mm, hohe Härte, geeignet für Edelstahl, Gusseisen);
·Feinschliff (Oberflächenveredelung): Keramikschleifmittel (Korngröße 0,2–0,5 mm, abgerundete Ecken, um Kratzer zu vermeiden);
·Spiegelpolieren: Harzschleifmittel (elastisches Material, mit Polierpaste zur Erzielung einer Genauigkeit von Ra0,2 μm unten).
·Polierlösungsverhältnis
·Wasser: Poliermittel = 10:1 (angepasst an den Grad der Ölverschmutzung des Werkstücks, die Polierlösung enthält Rostschutzkomponenten
kann Rost nach der Verarbeitung verhindern).
2. Inbetriebnahme und Verarbeitung der Ausrüstung
(1) Parametereinstellung:
·Vibrationsfrequenz: 80–120 Hz für grobes Schleifen (Hochenergieschlag), 50–80 Hz für feines Schleifen (sanftes Schleifen);
·Bearbeitungszeit: 30–60 Minuten für den Grobschliff, 20–40 Minuten für den Feinschliff (angepasst an die anfängliche Rauheit des Werkstücks);
·Beladung: nicht mehr als 70 % des Volumens des Mahlbehälters (um sicherzustellen, dass der Medienflussraum gewährleistet ist).
(2) Bedienschritte:
① Werkstück und Schleifmittel, Polierlösung werden proportional in den Schleifbehälter gegossen;
② Starten Sie das Gerät und beobachten Sie, ob die Medienbewegung gleichmäßig ist (idealer Zustand: spiralförmiges Taumeln, keine Ansammlung);
③ Nach der Hälfte der Laufzeit kann die Maschine angehalten werden, um die Wirkung des Polierens zu überprüfen, die Polierlösung aufzufüllen oder das Schleifmittel (z. B. grob) auszutauschen
Schleifen und anschließend auf Feinschleifen umstellen).
3. Nachbearbeitung: Reinigung und Qualitätsprüfung
(1) Reinigungsprozess:
·Ultraschallreinigung (um restliche Schleif- und Poliermittel zu entfernen) → Neutralisierung und Rostschutzbehandlung (Eintauchen in 5%ige Natriumnitritlösung, für Stahlteile)
→ Trocknen (Heißlufttrocknung oder Zentrifugalentwässerung);
(2) Qualitätsprüfung:
·Sichtprüfung: keine Grate, Kratzer, gleichmäßige Oberflächenfarbe;
·Instrumentelle Inspektion: Rauheitsmessgerät (Ra-Wert bis zum Standard), Filmdickenmessgerät (geeignet für die Inspektion nach dem Polieren der Beschichtung).
Sechstens Vorsichtsmaßnahmen beim Metallpolieren
1. Betriebssicherheit der Ausrüstung:
·Tragen Sie Schutzhandschuhe und Schutzbrille, um abrasive Spritzer zu vermeiden.
·Überprüfen Sie regelmäßig den festen Sitz der Vibrationsmotorschrauben, um ungewöhnliche Vibrationsschäden am Gerät zu vermeiden.
2. Prinzip der Materialanpassung:
·Die Schleifhärte muss höher sein als die des Werkstückmaterials (z. B. bei Aluminiumteilen, um die Verwendung von Schleifmitteln aus Kohlenstoffstahl zu vermeiden und sekundäre Kratzer zu vermeiden).
·Die Polierlösung muss entsprechend den Eigenschaften des Metalls ausgewählt werden (z. B. Kupferteile mit Ammoniak-Polierlösung, Edelstahl mit schwach saurer Formel).
3. Optimierung der Prozessparameter:
·Kleine Stücke (<20 mm) mit hoher Frequenz und geringer Amplitude, große Stücke mit niedriger Frequenz und hoher Amplitude;
·Es wird empfohlen, bei der ersten Verarbeitung 5–10 Kleinserientests durchzuführen und die besten Parameter aufzuzeichnen.
4. Wartung:
·Tägliche Reinigung von Rückständen im Schleifbehälter, wöchentliche Überprüfung der Elastizität des Federpakets (um Vibrationsdämpfung zu vermeiden);
·Langfristige Abschaltung, Tankflüssigkeit entleeren und trocknen, um abrasives Anbacken und Korrosion der Ausrüstung zu verhindern.