Просмотры: 0 Автор: Редактор сайта Время публикации: 14 апреля 2025 г. Происхождение: Сайт


В области обработки металлов точность и эффективность обработки поверхности напрямую влияют на качество продукции и себестоимость продукции. Вибрационная полировальная машина
как комплекс высокоэффективной, равномерной и гибкой полировки в одном из устройств, становится основой аппаратной, электронной, автомобильной и других отраслей промышленности.
инструменты обработки. В этой статье мы начнем с технического принципа, преимуществ применения, процесса полировки металла и рабочих моментов, чтобы предоставить вам
всесторонний анализ этого «инструмента» обработки поверхности.
Во-первых, что такое вибрационная полировальная машина?
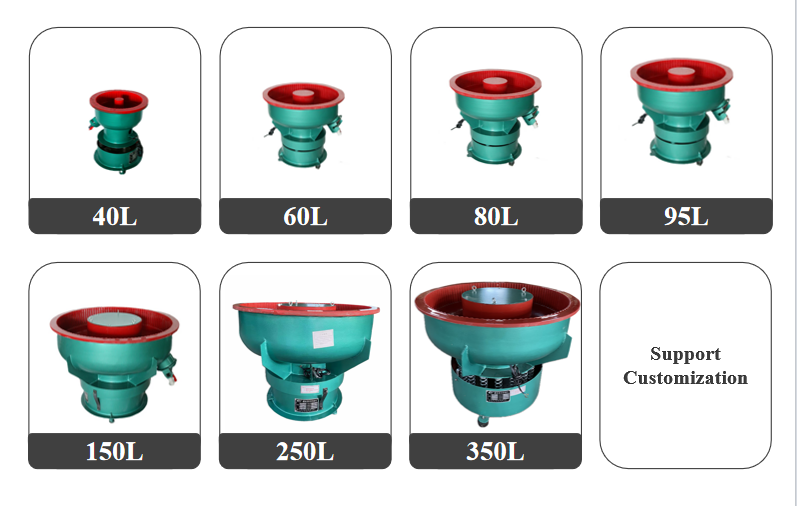
Виброполировальный станок — это разновидность автоматизированного оборудования, которое генерирует высокочастотную вибрацию шлифовального желоба, приводимую в действие вибродвигателем или эксцентриковым блоком.
так, чтобы шлифовальная среда (смесь абразива, полирующего средства и воды) соприкасалась, трелась и катилась по заготовке, тем самым осуществляя удаление заусенцев, удаление окалины,
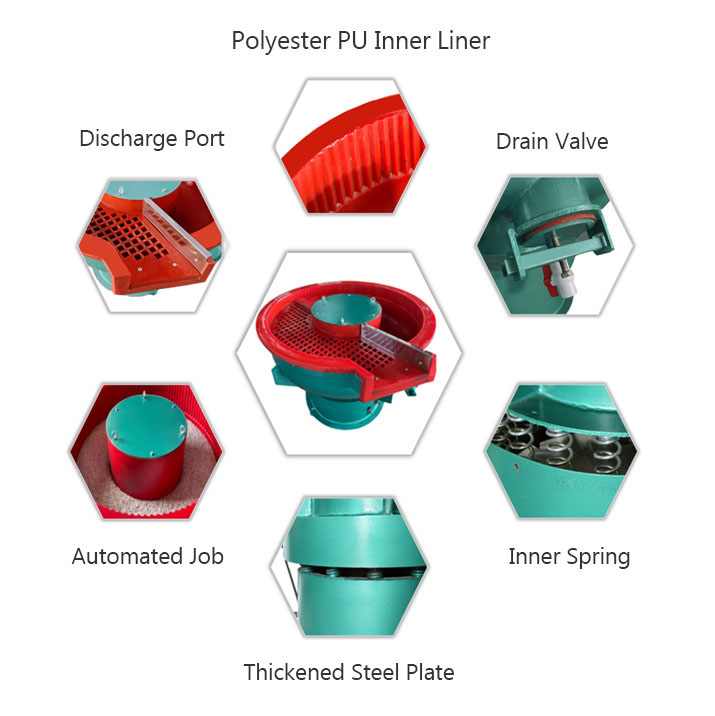
снятие фасок и полировка поверхности заготовки. Его основная структура включает в себя:
1. Измельчающий желоб: преимущественно П-образной или круглой формы, изготовленные из износостойких материалов (например, ПУ, резины или нержавеющей стали), вмещающие заготовку и мелющие тела;
2. Вибрационная система: состоит из вибрационного двигателя и пружинных компонентов, посредством регулировки частоты вибрации и контроля амплитуды интенсивности полировки;
3.Система управления: поддерживает настройку таких параметров, как скорость вращения, время, количество дозировки и т. д. для реализации интеллектуальной обработки.
Во-вторых, основные преимущества виброполировальной машины.
1. Эффективная и гибкая обработка
·Единичная обработка сотен и тысяч деталей (например, малогабаритной аппаратуры, электронных компонентов), эффективность в 5-10 раз выше, чем при ручной полировке;
·Нежесткая контактная полировка, чтобы избежать риска появления царапин и деформации традиционной механической полировки, особенно подходит для заготовок со сложными изогнутыми поверхностями (например, изогнутыми поверхностями, глухими отверстиями).
2. Единообразие и последовательность
·Равномерное распределение поля вибрации, чтобы гарантировать, что поверхность заготовки имеет одинаковую силу во всех областях, точность полировки до ± 0,01 мм;
· Стабильность выхода при пакетной обработке, подходит для шероховатости поверхности (Ra0,2-1,6 мкм), предъявляет строгие требования к прецизионным деталям.
3. Недорогая адаптируемость
·Нет необходимости в профессиональном и техническом персонале, низкий порог срабатывания, энергопотребление составляет всего 1/3 от традиционного полировального оборудования;
·Поддерживает различные смены мелющих тел, может быть адаптирован для меди, алюминия, нержавеющей стали, титанового сплава и других металлических материалов, а также пластмасс.
керамика и другие неметаллические материалы.
В-третьих, принцип работы: вибрационное поле в механизме «микрошлифования».
Когда виброполировальный станок запускается, шлифовальный лоток вибрирует с определенной частотой (50–300 Гц) и амплитудой (0,5–5 мм), заставляя материал формироваться.
спиральная траектория:
1. Движение среды: абразив (например, коричневый корунд, керамические таблетки, частицы смолы) под действием центробежной силы и под действием трения поверхность
заготовку для производства высокочастотного микровоздействия и шлифования;
2. Роль полирующего агента: содержащие поверхностно-активные вещества, ингибиторы коррозии полировочного раствора, могут удалять оксидную пленку с поверхности металла, смазывать средства массовой информации и
ускорить выгрузку мусора;
3. Передача энергии: энергия вибрации равномерно передается на каждую заготовку, что обеспечивает обработку во всех направлениях без мертвых углов, что особенно удобно.
для глухих отверстий, пазов и других скрытых мест.
В-четвертых, основное применение полировки металла.
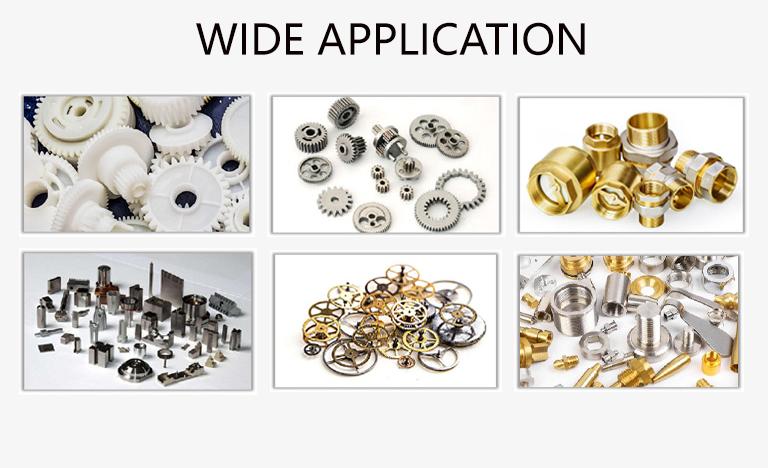
Виброполировальный станок широко применяется в отраслях, требующих высокой точности поверхности металла:
1. Метизные работы: удаление заусенцев и зеркальная полировка сантехнического оборудования (смеситель, дверная ручка), замков, ювелирной фурнитуры;
2. Электронная связь: снятие фасок и прецизионная полировка корпусов сотовых телефонов (алюминиевый сплав/нержавеющая сталь), радиаторов, клемм разъемов;
3. Автомобильные детали: раскисление и оптимизация шероховатости тарелок клапанов двигателя, подшипников, тормозных суппортов; Аэрокосмическая промышленность: легкая полировка титана
детали конструкций из сплавов, авиационные болты (избегая концентрации напряжений при традиционной полировке). автомобильные компоненты: пластины клапанов двигателя, подшипники, клетки, тормоза
суппорты, удаление окислений и оптимизация шероховатостей;
4. Аэрокосмическая отрасль: конструкционные детали из титанового сплава, легкая полировка авиационных болтов (чтобы избежать концентрации напряжений при традиционной полировке).
В-пятых, анализ всего процесса полировки металла (на примере деталей из нержавеющей стали)
1. Предварительная обработка: подготовка заготовки и материала.
(1) требования к заготовке
·Удалить масло (очистить спиртом или обезжиривающим средством), остатки сварки (шлифовать и загладить);
·Классификация и проверка: в зависимости от размера, материала, сложности полировки группировки (например, болты небольшого размера и фланцы большого размера обрабатываются отдельно).
(2) Конфигурация измельчающих материалов
·Подбор абразивов
·Грубая шлифовка (снятие заусенцев/удаление ржавчины): коричневый корундовый абразив (размер частиц 0,5-1мм, высокая твердость, подходит для нержавеющей стали, чугуна);
·Тонкая шлифовка (шлифовка поверхности): керамические абразивы (размер частиц 0,2-0,5мм, углы закруглены, во избежание царапин);
·Зеркальная полировка: абразивы из смолы (эластичный материал с полировальной пастой для достижения точности Ra0,2 мкм ниже).
·Соотношение полировального раствора
·Вода: полировальный агент = 10:1 (регулируется в зависимости от степени загрязнения детали маслом, полировальный раствор содержит антикоррозионные компоненты
может предотвратить появление ржавчины после обработки).
2. Пусконаладка и обработка оборудования.
(1) Настройка параметров:
·Частота вибрации: 80-120Гц для грубого шлифования (высокоэнергетическое воздействие), 50-80Гц для тонкого шлифования (мягкое шлифование);
·Время обработки: 30-60 минут при черновом шлифовании, 20-40 минут при тонком шлифовании (регулируется в зависимости от исходной шероховатости заготовки);
·Загрузка: не более 70% объема измельчающего бака (чтобы обеспечить свободное пространство для потока среды).
(2) Рабочие этапы:
① Заготовка, абразив и полировальный раствор пропорционально заливаются в шлифовальный бак;
② Запустите оборудование, проверьте, является ли движение носителя равномерным (идеальное состояние: спиральное переворачивание, отсутствие скопления);
③ На полпути машину можно остановить, чтобы проверить эффект полировки, пополнить полировальный раствор или заменить абразив (например, грубый
шлифовку, а затем перейти на абразив тонкого шлифования).
3. Постобработка: очистка и проверка качества.
(1) Процесс очистки:
·Ультразвуковая очистка (для удаления остатков абразива и полирующих средств) → нейтрализация и антикоррозионная обработка (погружение в 5% раствор нитрита натрия, для стальных деталей)
→ сушка (сушка горячим воздухом или центробежное обезвоживание);
(2) Проверка качества:
·Визуальный осмотр: отсутствие заусенцев, царапин, ровный цвет поверхности;
·Инструментальный контроль: измеритель шероховатости (значение Ra до нормы), измеритель толщины пленки (подходит для контроля после полировки покрытия).
В-шестых, меры предосторожности при полировке металла.
1. Безопасность эксплуатации оборудования:
·Надевайте защитные перчатки и очки, чтобы избежать брызг абразива;
·Регулярно проверяйте затяжку винтов вибрационного двигателя, чтобы предотвратить ненормальное повреждение оборудования вибрацией.
2. Принцип соответствия материалов:
·Твердость абразива должна быть выше, чем у материала заготовки (например, у алюминиевых деталей, чтобы избежать использования абразива из углеродистой стали и предотвратить вторичные царапины);
·Полировочный раствор необходимо выбирать в соответствии с характеристиками металла (например, медные детали полирующим раствором аммиака, нержавеющую сталь со слабокислой формулой).
3. Оптимизация технологических параметров:
·Маленькие детали (<20 мм) с высокой частотой и низкой амплитудой, большие детали с низкой частотой и высокой амплитудой;
·Первая обработка рекомендуется провести 5-10 небольших партийных испытаний, записать лучшие параметры.
4. Техническое обслуживание:
·Ежедневная очистка измельчающего бака от остатков мусора, еженедельная проверка упругости пружинного узла (во избежание затухания вибрации);
·Длительное отключение, опорожнение резервуара для жидкости и высушивание во избежание абразивного слеживания и коррозии оборудования.