

المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 19-06-2026 المنشأ: موقع


يظل التشطيب اليدوي للأسطح يمثل تحديًا مستمرًا في التصنيع عبر العديد من أرضيات الإنتاج الحديثة. عملية الطحن والتلميع اليدوية بطيئة بشكل لا يصدق. إنها تتطلب عملاً يدويًا مكثفًا وغالبًا ما تنتج تفاوتات غير متناسقة في الأجزاء. ولحل هذه الاختناقات، لقد برزت آلة التلميع الاهتزازية كمعيار صناعي لأتمتة معالجة الدفعات. تحل هذه الأنظمة القوية محل العمل اليدوي الممل بحركة مصممة بدقة. إنها تضمن أن كل مكون واحد يلبي المواصفات الدقيقة دون فشل.
إن فهم الآليات الأساسية لهذه الآلات هو الخطوة الأولى نحو تحسين عملياتك. يجب عليك فهم كيفية عملها لتقليل أوقات دورتك بشكل فعال. تساعدك هذه المعرفة على توحيد مراقبة الجودة عبر دفعات كبيرة. وفي النهاية، يسمح لك بتحديد التكوين الدقيق للمعدات المصممة خصيصًا لخط الإنتاج الخاص بك.
الوظيفة الأساسية: تستخدم آلات التلميع الاهتزازية الرنين الميكانيكي لإنشاء عملية قطع أو صقل بين الوسائط والأجزاء.
التطبيقات الأساسية: مثالية لإزالة ذات الحجم الكبير الأزيز المعدنية ، والإشعاع، والتشطيب السطحي الخواص دون تغيير هندسة الأجزاء.
قيمة الأعمال: استبدال العمل اليدوي بمعالجة قابلة للتطوير وقابلة للتكرار، مما يؤدي إلى خفض تكاليف التشطيب لكل جزء بشكل كبير.
متغير الاختيار: يعتمد النجاح كليًا على مطابقة هندسة الماكينة (الوعاء مقابل الحوض)، وإعدادات التردد، ونوع الوسائط مع الركيزة المحددة وتصميم الأجزاء.
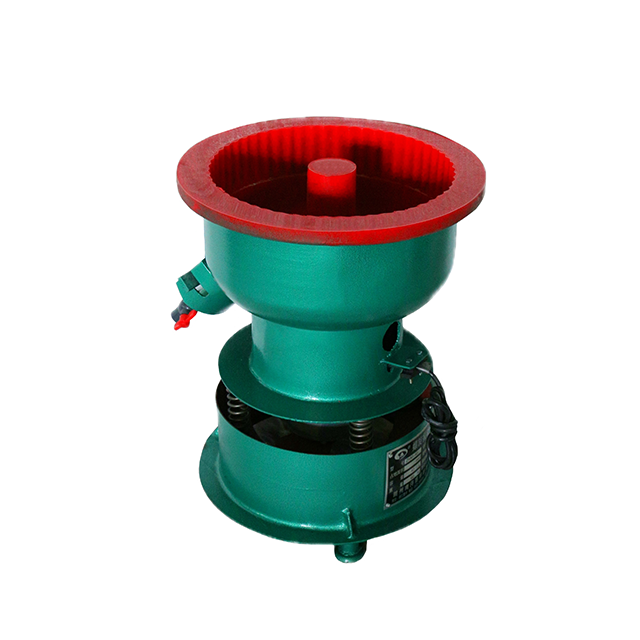
في جوهرها، نحدد هذه المعدات على أنها نظام متخصص للتشطيب الشامل. إنه يستخدم وعاء يهتز بقوة لإنشاء احتكاك متحكم فيه بين قطع العمل والوسائط الكاشطة. على عكس البهلوانات الدوارة الأساسية، تعتمد هذه الأنظمة الهندسية على مكونات ميكانيكية معقدة تعمل في وئام. كل جزء من الحديث تلعب آلة التلميع دورًا حاسمًا في تقديم نتائج متسقة.
لفهم المعدات بشكل كامل، يجب علينا فحص مكوناتها الأساسية. فيما يلي العناصر الهيكلية الأساسية التي ستجدها في الوحدات الصناعية:
غرفة العمليات: هذه هي منطقة العمل الأساسية. عادة ما يكون وعاءًا للخدمة الشاقة أو حوضًا مستطيلًا. يصطف المصنعون هذه الغرف باستخدام مادة البولي يوريثين السميكة المقاومة للتآكل. البطانة المتينة تتحمل التآكل الداخلي المستمر. كما أنه يحمي الأجزاء الحساسة من الاصطدام بالجدران الفولاذية العارية.
نظام القيادة: محرك كهربائي عالي التحمل يعمل على تشغيل العملية بأكملها. إنه يتصل بنظام وزن غريب الأطوار. ومن خلال ضبط هذه الأوزان، يقوم المشغلون بتوليد أنماط اهتزازية محددة ثلاثية الأبعاد. تملي هذه الآلية مدى قوة تحرك المحتويات.
التعليق: نوابض لولبية ضخمة تدعم غرفة العملية. تعمل هذه النوابض شديدة التحمل على عزل الاهتزازات الشديدة. إنها تمنع الطاقة المدمرة من الانتقال إلى أرضية المصنع. وبدلا من ذلك، فإنها توجه كل الطاقة الحركية إلى الداخل نحو الوسائط والأجزاء.
نظام المركبات والسوائل: التشطيب الجاف نادر في البيئات الصناعية. تشتمل معظم الوحدات على أنظمة جرعات متكاملة. يقومون بضخ خليط دقيق من الماء والمركبات الكيميائية إلى الغرفة. يقوم هذا السائل بإزالة الحطام المجهري. كما أنه يمنع الصدأ ويعزز الطلاء النهائي.
يكمن سحر هذه العملية بالكامل في حركتها الجسدية الفريدة. إن التشطيب الاهتزازي لا يؤدي ببساطة إلى اهتزاز الأجزاء بلا هدف. إنها تستخدم ميكانيكا دقيقة لتحقيق تحسين موحد للسطح.
داخل الحجرة، يواجه الحمل حركة 'المفتاح' ثلاثية الأبعاد مميزة. نحن نسمي هذه الحركة الحلقية. تتدحرج الوسائط والأجزاء بشكل مستمر إلى أسفل الجدار الخارجي للوعاء. ثم يجتاحون القاع ويتسلقون المحور الداخلي. يضمن هذا الإجراء المتدفق والسلس تحرك الأجزاء والوسائط معًا في انسجام تام. إنهم يفركون ضد بعضهم البعض بشكل مستمر. على عكس الأسطوانات التقليدية، لا تتحطم المكونات أو تسقط بعنف على بعضها البعض.
يمكنك التحكم في قوة القطع عن طريق ضبط متغيرين. هذه هي السعة والتردد. تشير السعة إلى حجم الموجة الاهتزازية. تعمل السعة الأعلى على إنشاء عملية قطع أكثر عدوانية وارتدادًا. يشير التردد إلى سرعة المحرك. يؤدي ضبط هذه الإعدادات إلى تحديد ما إذا كنت ستقوم بإجراء عملية طحن ثقيلة أو صقل لطيف. تؤدي الإعدادات عالية التردد عمومًا إلى الحصول على طلاء أكثر سلاسة ودقة.
الآلة نفسها توفر الطاقة الحركية فقط. تقوم الوسائط الكاشطة فعليًا بتنفيذ العمل البدني. يمكنك اختيار أشكال ومواد الوسائط بناءً على أهدافك المحددة. تتعامل المثلثات الخزفية مع القطع العدواني. توفر الوسائط البلاستيكية عالية الكثافة تنعيمًا لطيفًا للألومنيوم الناعم. تتفوق الوسائط الفولاذية في الصقل الثقيل. تحيط الوسائط بالأجزاء، وتطبق ضغطًا موحدًا على كل سطح مكشوف.
يتيح التدفق الميكانيكي التعامل مع الأجزاء بكفاءة عالية. في إعدادات المعالجة المستمرة، يتم تغذية الأجزاء في أحد الأطراف وتظهر بشكل نهائي في الطرف الآخر. في معالجة الدفعات، تساعد حركة المفتاح المشغلين على فصل الحمولة. يسقط رفرف ميكانيكي في نهاية الدورة. إنه يوجه المحتويات على سطح الفحص. تقع الوسائط عبر الشاشة وتعود إلى الوعاء. تنتقل الأجزاء النهائية بسلاسة إلى مرحلة الإنتاج التالية.
يؤدي اعتماد أنظمة التشطيب الجماعي الآلية إلى تحويل أرضية الإنتاج بالكامل. يواجه المصنعون ضغوطًا شديدة لتقديم مكونات خالية من العيوب بشكل أسرع. الأساليب التقليدية ببساطة لا يمكنها مواكبة متطلبات الحجم الحديثة.
يوفر التحول من الطحن اليدوي إلى معالجة الدفعات الآلية فوائد هائلة. أنت تلغي على الفور الحاجة إلى فنيين ماهرين للوقوف على عجلات الطحن. وبدلاً من ذلك، يمكن لمشغل واحد إدارة عدة أوعية اهتزازية في وقت واحد. إنهم ببساطة يقومون بتحميل الأجزاء الخام وبدء الدورة. يتيح لك ذلك إعادة تخصيص العمالة القيمة لمهام أكثر أهمية، مثل التصنيع باستخدام الحاسب الآلي أو ضمان الجودة. عادةً ما تشهد المرافق ذات الحجم المتوسط إلى الكبير عائدًا سريعًا على الاستثمار. يؤدي هذا الانتقال إلى خفض تكاليف التشطيب لكل جزء بشكل كبير.
يؤدي التشطيب اليدوي بطبيعته إلى حدوث خطأ بشري. يؤدي الإرهاق إلى قيام الفنيين بتطبيق ضغط غير متساوٍ. وهذا يؤدي إلى الأجزاء المرفوضة والمواد المهدرة. تعمل الميكانيكا الاهتزازية على التخلص تمامًا من هذا المتغير. يتلقى كل عنصر في مجموعة مكونة من 5000 قطعة احتكاكًا مماثلًا. إنهم يتعرضون لنفس الضغط لنفس المدة بالضبط. يمكنك تحقيق التوحيد التام عبر عملية الإنتاج بأكملها.
غالبًا ما يؤدي صنفرة الحزام العدوانية إلى تدمير الميزات الهشة. يمكنه بسهولة تسوية أنصاف الأقطار الحرجة أو تشويه الأبعاد. يعمل التشطيب الاهتزازي بلطف أكبر. تقوم الوسائط بتغليف قطعة العمل بأكملها. يتدفق بسلاسة من خلال الثقوب العمياء وينظف الخيوط الدقيقة بعناية. تعمل هذه العملية على تحسين السطح دون تغيير الهندسة الأساسية لمكوناتك.
طريقة التشطيب |
متطلبات العمل |
مستوى الاتساق |
حماية الهندسة |
|---|---|---|---|
الطحن/التلميع اليدوي |
مكثفة (نسبة 1 إلى 1) |
منخفض (عرضة للتعب البشري) |
ضعيف (خطر الإفراط في الطحن) |
التشطيب الاهتزازي الآلي |
الحد الأدنى (مشغل واحد لأجهزة متعددة) |
استثنائي (معلمات الدورة المتطابقة) |
ممتاز (الوسائط بتغليف الأجزاء) |
اختيار النظام الصحيح يحدد نجاحك النهائي. لا يمكنك ببساطة شراء وحدة عامة وتوقع نتائج مثالية. يجب عليك تقييم الأجزاء المحددة الخاصة بك ومطابقتها لتكوين الجهاز الصحيح.
الشكل المادي لغرفة العملية مهم للغاية. تظل الأوعية المستديرة هي الخيار الأكثر شيوعًا للإنتاج العام. إنها مثالية للمعالجة المستمرة والفصل الآلي. نحن نوصي بشدة بالأطباق المستديرة القياسية إزالة الأزيز المعدنية على الأجزاء الصغيرة والمتوسطة.
تخدم الأحواض المستطيلة غرضًا مختلفًا تمامًا. أنت بحاجة إلى تكوين حوض للأجزاء الطويلة أو غير الملائمة أو الثقيلة بشكل استثنائي. تتلاءم قطع الغيار الفضائية وأعمدة الكامات الخاصة بالسيارات والبثق المعماري بشكل مثالي داخل الأحواض المستطيلة. قد يتسبب الوعاء المستدير في ربط هذه الأجزاء الطويلة أو إتلاف بعضها البعض.
الحجم المناسب يمنع اختناقات المعالجة. يجب عليك مراعاة النسبة الصارمة للوسائط إلى الأجزاء. تنص القاعدة العامة على نسبة 3:1 أو 4:1 من حيث الحجم. هذا يعني أنك تحتاج إلى ثلاثة أجزاء من الوسائط لكل قطعة عمل واحدة. تمنع هذه الوسادة الكثيفة الأجزاء من الاصطدام ببعضها البعض. إذا كنت بحاجة إلى معالجة 50 لترًا من الأجزاء في الساعة، فيجب أن تحتوي جهازك على 200 لترًا على الأقل من الحجم الإجمالي. قم دائمًا بحساب هذه النسبة قبل تحديد سعة الماكينة المطلوبة.
نادرًا ما تعالج المرافق الحديثة نوعًا واحدًا فقط من المعدن. قد تقوم بإزالة الأقواس الفولاذية الثقيلة يوم الاثنين. بحلول يوم الأربعاء، قد تتمكن من تلميع أغطية الألمنيوم الرقيقة. ولهذا السبب فإن محرك التردد المتغير (VFD) غير قابل للتفاوض على الإطلاق. يسمح VFD للمشغلين بضبط سرعة المحرك على الفور. يمكنك التحول من الطحن العدواني عالي السعة إلى التلميع اللطيف منخفض السعة مع دوران القرص. بدون VFD، ستظل مقيدًا بسرعة معالجة واحدة.
يتطلب دمج هذه الأنظمة تخطيطًا واقعيًا. يجب أن تنظر إلى ما هو أبعد من التثبيت الأولي. تتضمن العمليات اليومية المواد الاستهلاكية، وإدارة النفايات، والامتثال البيئي. يؤدي تجاهل هذه العوامل إلى حدوث اضطرابات تشغيلية مفاجئة.
وعلينا أن نحافظ على الشفافية فيما يتعلق بالواقع العملي. تتآكل الوسائط الكاشطة بمرور الوقت. إنه منتج استهلاكي. عندما تحتك الوسائط الخزفية والبلاستيكية بقوة بالمعدن، فإنها تتحلل ببطء. يجب عليك أن تأخذ في الاعتبار استنزاف الوسائط هذا في تكاليف التشغيل اليومية. علاوة على ذلك، يجب على المشغلين إجراء عمليات التنظيف الروتينية. يمكن للوسائط البالية صغيرة الحجم أن تستقر بسهولة داخل الفتحات العمياء لأجزاءك. يجب عليك فحص إمدادات الوسائط الخاصة بك وتجديدها بانتظام للحفاظ على إجراء القطع الأمثل.
يتطلب الامتثال البيئي اهتمامًا جديًا. تولد عملية التشطيب الرطب نوعًا معينًا من مياه الصرف الصحي تسمى النفايات السائلة. تحتوي هذه الحمأة الغامضة على دقائق معدنية مجهرية. كما أنها تحمل جزيئات الوسائط المتدهورة والمركبات الكيميائية المتبقية. لا يمكنك ببساطة تفريغ هذه النفايات السائلة في استنزاف المصنع القياسي. يجب على المنشآت تنفيذ أنظمة الترشيح المناسبة. تقوم أجهزة الطرد المركزي أو أنظمة التلبد الكيميائي بفصل المواد الصلبة عن السائل. يجب عليك التخلص من الحمأة المتبقية وفقًا للوائح البيئية المحلية.
الرنين الميكانيكي الصناعي مرتفع بطبيعته. الاحتكاك المستمر للحجارة ضد المعدن يولد ضوضاء كبيرة. بكل وضوح، وحدة كبيرة تتجاوز بسهولة حدود السلامة القياسية للمصنع. تعتبر معالجة هذه الضوضاء أحد الاعتبارات التنفيذية الإلزامية. يجب عليك حماية القوى العاملة لديك والامتثال لمعايير إدارة السلامة والصحة المهنية. ولحسن الحظ، تقدم العديد من الشركات المصنعة أغطية صوتية مخصصة. يضمن دمج عزل الصوت للخدمة الشاقة تظل عمليات التشطيب السطحي آمنة ومتوافقة دون تعطيل العمال القريبين.
إن نظام المعالجة الاهتزازي الحديث هو أكثر بكثير من مجرد بهلوان بسيط. إنه يمثل حلاً آليًا قابلاً للضبط بدرجة كبيرة ومصممًا لتحسين جودة الإنتاج لديك. ومن خلال تبني هذه الأنظمة، يزيل المصنعون التناقضات في العمل اليدوي. يمكنك التحكم الدقيق في معلمات التشطيب الدقيقة الخاصة بك.
عند اختيار المعدات الخاصة بك، ضع هذه المبادئ الأساسية في الاعتبار:
قم دائمًا بحساب الحجم المطلوب باستخدام نسبة 3:1 أو 4:1 الصارمة للوسائط إلى الأجزاء.
اختر أحواضًا مستطيلة للأجزاء الطويلة وأوعية مستديرة لمعالجة الدفعات القياسية.
تأكد من أن النظام الذي اخترته يتضمن محركًا متغير التردد لتحقيق أقصى قدر من المرونة.
خطط لاستراتيجيات إدارة مياه الصرف الصحي والإدارة الصوتية قبل التثبيت.
ننصح المشترين بإعطاء الأولوية للموردين الذين يقدمون 'معالجة العينات' الشاملة. واطلب إثباتًا لاختبار المفهوم قبل الانتهاء من أي عملية شراء. يتيح إرسال الأجزاء الخام الخاصة بك إلى البائع إمكانية التحقق من صحة نوع الوسائط والمركب وإعدادات الماكينة المطلوبة لتحقيق النجاح. نحن نشجعك على استشارة مهندس تطبيقات متخصص اليوم. سيقومون بتقييم هندسة الأجزاء المحددة ومتطلبات الإنتاجية لتصميم الحل النهائي المثالي.
ج: غالبًا ما يتم استخدام 'البهلوان' بالعامية للإشارة إلى معدات الهواة أو البراميل الدوارة. تستخدم آلات التلميع الاهتزازية الصناعية الحركة الحلقية الدقيقة، ومحركات التردد المتغير، والفصل الآلي. وينتج عن ذلك تشطيب أسرع وأكثر أمانًا دون الاصطدام العنيف بجزء من جزء.
ج: نعم، ولكن الأمر يحتاج إلى هندسة دقيقة. من خلال زيادة نسبة الوسائط إلى الأجزاء، باستخدام وسائط عالية الكثافة أو منخفضة التآكل مثل البلاستيك أو البورسلين، وخفض السعة، يمكن معالجة الأجزاء الحساسة بأمان دون تشويه.
ج: تختلف أوقات الدورة بشكل كبير بناءً على ظروف البداية والنتائج المرجوة. قد يستغرق إزالة حواف المعادن الثقيلة من 1 إلى 4 ساعات. يمكن أن يستغرق التلميع الدقيق ما يصل إلى 24 ساعة حسب المركب والوسائط المستخدمة. تحدد المعالجة التجريبية أوقات الدورة المحددة.


