

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-06-19 Origine : Site


La finition manuelle des surfaces reste un défi de fabrication persistant dans de nombreux ateliers de production modernes. Le meulage et le polissage à la main sont incroyablement lents. Ils nécessitent un travail manuel intensif et produisent souvent des tolérances de pièces incohérentes. Pour résoudre ces goulots d'étranglement, le La machine de polissage vibratoire est devenue la norme industrielle pour l'automatisation du traitement par lots. Ces systèmes robustes remplacent le travail manuel fastidieux par un mouvement conçu avec précision. Ils garantissent que chaque composant répond sans faute aux spécifications exactes.
Comprendre les mécanismes de base de ces machines est la toute première étape vers l’amélioration de vos opérations. Vous devez comprendre leur fonctionnement pour réduire efficacement vos temps de cycle. Ces connaissances vous aident à standardiser le contrôle qualité sur les grands lots. En fin de compte, il vous permet de sélectionner la configuration exacte de l'équipement adaptée à votre ligne de production spécifique.
Fonction principale : les machines de polissage vibrantes utilisent la résonance mécanique pour créer une action de coupe ou de brunissage entre le support et les pièces.
Applications principales : Idéal pour en grand volume l'ébavurage de métaux , le rayonnage et la finition de surface isotrope sans altérer la géométrie des pièces.
Valeur commerciale : remplace le travail manuel par un traitement évolutif et reproductible, réduisant considérablement les coûts de finition par pièce.
Variable de sélection : le succès repose entièrement sur l'adaptation de la géométrie de la machine (bol ou cuve), des paramètres de fréquence et du type de support au substrat spécifique et à la conception de la pièce.
À la base, nous définissons cet équipement comme un système de finition de masse spécialisé. Il utilise un récipient vibrant vigoureusement pour créer une friction contrôlée entre les pièces et les supports abrasifs. Contrairement aux gobelets rotatifs de base, ces systèmes techniques reposent sur des composants mécaniques complexes fonctionnant en harmonie. Chaque partie d'un moderne La machine à polir joue un rôle essentiel dans la fourniture de résultats cohérents.
Pour bien comprendre l’équipement, nous devons examiner ses composants principaux. Voici les principaux éléments structurels que vous retrouverez dans les unités industrielles :
La Chambre de Processus : Il s'agit de la principale zone de travail. Il s’agit généralement d’un bol robuste ou d’une baignoire rectangulaire. Les fabricants recouvrent ces chambres de polyuréthane épais et résistant à l’usure. La doublure durable résiste à l’abrasion interne continue. Il protège également les pièces délicates des chocs sur les murs en acier nu.
Système d'entraînement : Un moteur électrique robuste alimente l'ensemble de l'opération. Il se connecte à un système de poids excentrique. En ajustant ces poids, les opérateurs génèrent des modèles vibratoires tridimensionnels spécifiques. Ce mécanisme dicte l'agressivité avec laquelle le contenu se déplace.
Suspension : Des ressorts hélicoïdaux massifs soutiennent la chambre de traitement. Ces ressorts robustes isolent les vibrations intenses. Ils empêchent l’énergie destructrice de se transférer dans votre usine. Au lieu de cela, ils dirigent toute l’énergie cinétique vers l’intérieur, vers les supports et les pièces.
Système composé et fluide : La finition à sec est rare dans les environnements industriels. La plupart des unités comprennent des systèmes de dosage intégrés. Ils pompent des mélanges précis d’eau et de composés chimiques dans la chambre. Ce fluide élimine les débris microscopiques. Il prévient également la rouille et améliore le polissage final.
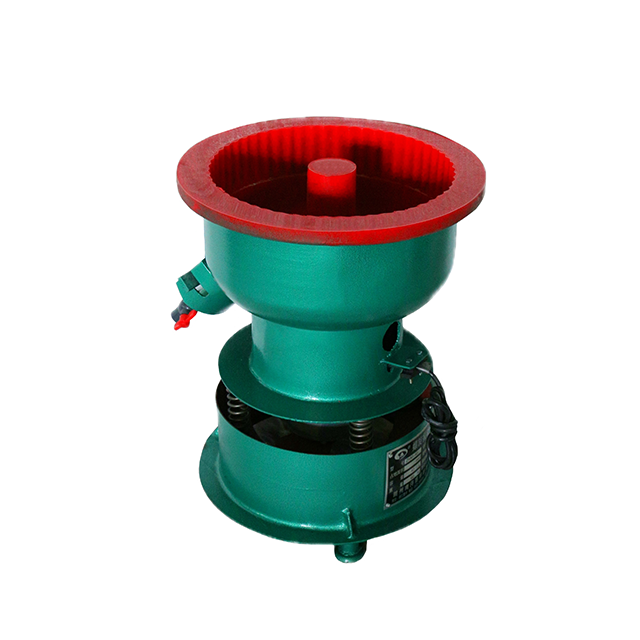
La magie de ce processus réside entièrement dans son mouvement physique unique. La finition vibratoire ne consiste pas simplement à secouer les pièces sans but. Il utilise une mécanique de précision pour obtenir une amélioration uniforme de la surface.
À l’intérieur de la chambre, la charge subit une action de « tire-bouchon » tridimensionnelle distincte. Nous appelons cela un mouvement toroïdal. Les supports et les pièces roulent continuellement le long de la paroi extérieure du bol. Ils balayent ensuite le fond et remontent vers le moyeu intérieur. Cette action fluide et roulante garantit que les pièces et les supports se déplacent ensemble à l'unisson. Ils se frottent continuellement les uns contre les autres. Contrairement aux cylindres traditionnels, les composants ne s'écrasent jamais et ne tombent jamais violemment les uns dans les autres.
Vous contrôlez l'agressivité de la coupe en ajustant deux variables. Ce sont l’amplitude et la fréquence. L'amplitude fait référence à la taille de l'onde vibratoire. Une amplitude plus élevée crée une action de coupe plus agressive et rebondissante. La fréquence fait référence à la vitesse du moteur. Le réglage de ces paramètres détermine si vous effectuez un meulage intensif ou un brunissage doux. Les réglages à haute fréquence donnent généralement un polissage plus doux et plus raffiné.
La machine elle-même ne fournit que de l'énergie cinétique. Les médias abrasifs effectuent réellement le travail physique. Vous choisissez les formes et les matériaux médiatiques en fonction de vos objectifs spécifiques. Les triangles en céramique permettent une coupe agressive. Le support en plastique haute densité permet un lissage doux des aluminiums mous. Les supports en acier excellent dans le brunissage intense. Le média entoure les pièces, appliquant une pression uniforme sur chaque surface exposée.
Le flux mécanique permet une manipulation très efficace des pièces. Dans les installations de traitement continu, les pièces s'alimentent par une extrémité et ressortent terminées par l'autre. Dans le traitement par lots, le mouvement du tire-bouchon aide les opérateurs à séparer la charge. Un volet mécanique descend en fin de cycle. Il guide le contenu sur un pont de sélection. Le support tombe à travers le tamis et retourne dans le bol. Les pièces finies passent sans problème à l’étape de production suivante.
L’adoption de systèmes automatisés de finition en masse transforme complètement un atelier de production. Les fabricants sont confrontés à une pression intense pour livrer plus rapidement des composants impeccables. Les méthodes traditionnelles ne peuvent tout simplement pas suivre le rythme des demandes modernes en matière de volume.
Le passage du broyage manuel au traitement automatisé par lots offre d’énormes avantages. Vous éliminez immédiatement le besoin de techniciens qualifiés devant les meules. Au lieu de cela, un seul opérateur peut gérer plusieurs bols vibrants simultanément. Ils chargent simplement les pièces brutes et démarrent le cycle. Cela vous permet de réaffecter une main d'œuvre précieuse à des tâches plus critiques, comme l'usinage CNC ou l'assurance qualité. Les installations de volume moyen à élevé observent généralement un retour sur investissement rapide. La transition réduit considérablement vos coûts de finition par pièce.
La finition manuelle introduit intrinsèquement une erreur humaine. La fatigue amène les techniciens à appliquer une pression inégale. Cela entraîne des pièces rejetées et du matériel gaspillé. La mécanique vibratoire élimine complètement cette variable. Chaque article d'un lot de 5 000 pièces reçoit une friction identique. Ils subissent exactement la même pression pendant exactement la même durée. Vous obtenez une uniformité totale sur l’ensemble du cycle de production.
Le ponçage agressif à bande détruit souvent les éléments fragiles. Il peut facilement aplatir les rayons critiques ou déformer les dimensions. La vibrofinition s’opère beaucoup plus doucement. Le support encapsule la totalité de la pièce. Il coule doucement à travers les trous borgnes et frotte soigneusement les fils délicats. Le processus améliore la surface sans altérer la géométrie fondamentale de vos composants.
Méthode de finition |
Exigence de main d'œuvre |
Niveau de cohérence |
Protection de la géométrie |
|---|---|---|---|
Meulage/polissage manuel |
Intensif (ratio 1 pour 1) |
Faible (sujet à la fatigue humaine) |
Mauvais (risque de sur-broyage) |
Finition vibratoire automatisée |
Minimal (1 opérateur sur plusieurs machines) |
Exceptionnel (Paramètres de cycle identiques) |
Excellent (le support encapsule les pièces) |
La sélection du bon système détermine votre succès ultime. Vous ne pouvez pas simplement acheter une unité générique et vous attendre à des résultats parfaits. Vous devez évaluer vos pièces spécifiques et les faire correspondre à la bonne configuration de machine.
La forme physique de la chambre de traitement est extrêmement importante. Les bols ronds restent le choix le plus populaire pour la production générale. Ils sont idéaux pour le traitement continu et la séparation automatisée. Nous recommandons fortement les bols ronds pour les ébavurage du métal sur pièces petites à moyennes.
Les baignoires rectangulaires ont un objectif complètement différent. Vous avez besoin d’une configuration de cuve pour les pièces longues, de forme maladroite ou exceptionnellement lourdes. Les longerons aérospatiaux, les arbres à cames automobiles et les extrusions architecturales s'intègrent parfaitement dans les cuves rectangulaires. Un bol rond ferait en sorte que ces longues pièces se coincent ou s’endommagent les unes les autres.
Un dimensionnement approprié évite les goulots d’étranglement dans le traitement. Vous devez tenir compte du strict ratio média/pièce. Une règle empirique courante dicte un rapport de 3:1 ou 4:1 en volume. Cela signifie que vous avez besoin de trois pièces de support pour chaque pièce d'une pièce. Ce coussin dense empêche les pièces de se heurter. Si vous devez traiter 50 litres de pièces par heure, votre machine doit contenir au moins 200 litres de volume total. Calculez toujours ce rapport avant de déterminer la capacité requise de votre machine.
Les installations modernes traitent rarement un seul type de métal. Vous pourriez ébavurer de lourds supports en acier lundi. D'ici mercredi, vous pourriez polir des boîtiers en aluminium délicats. C'est pourquoi un entraînement à fréquence variable (VFD) n'est absolument pas négociable. Un VFD permet aux opérateurs d’affiner instantanément la vitesse du moteur. Vous pouvez passer d'un meulage agressif de haute amplitude à un polissage doux de faible amplitude en tournant un cadran. Sans VFD, vous restez bloqué sur une seule vitesse de traitement.
L'intégration de ces systèmes nécessite une planification réaliste. Vous devez regarder au-delà de l’installation initiale. Les opérations quotidiennes impliquent les consommables, la gestion des déchets et le respect de l'environnement. Ignorer ces facteurs conduit à des perturbations opérationnelles soudaines.
Nous devons maintenir la transparence sur les réalités opérationnelles. Les médias abrasifs s'usent avec le temps. C'est un produit consommable. À mesure que les supports en céramique et en plastique frottent agressivement contre le métal, ils se dégradent lentement. Vous devez prendre en compte cette attrition médiatique dans vos coûts de fonctionnement quotidiens. De plus, les opérateurs doivent effectuer des nettoyages de routine. Les supports sous-dimensionnés et usés peuvent facilement se loger dans les trous borgnes de vos pièces. Vous devez régulièrement filtrer et réapprovisionner votre réserve de support pour maintenir une action de coupe optimale.
La conformité environnementale exige une attention particulière. Le processus de finition humide génère un type spécifique d’eaux usées appelé effluent. Ces boues troubles contiennent des fines métalliques microscopiques. Il transporte également des particules de milieu dégradées et des composés chimiques résiduels. Vous ne pouvez pas simplement déverser ces effluents dans les égouts d’une usine standard. Les installations doivent mettre en œuvre des systèmes de filtration appropriés. Des centrifugeuses ou des systèmes de floculation chimique séparent les solides du liquide. Vous devez éliminer les boues restantes conformément aux réglementations environnementales locales.
La résonance mécanique industrielle est intrinsèquement forte. Le frottement continu des pierres contre le métal génère un bruit important. Sans aucune atténuation, une grande unité dépasse facilement les limites de sécurité standard de l'usine. La résolution de ce bruit est une considération de mise en œuvre obligatoire. Vous devez protéger votre main-d'œuvre et vous conformer aux normes OSHA. Heureusement, de nombreux fabricants proposent des housses acoustiques sur mesure. L'intégration d'une insonorisation robuste garantit votre les opérations de finition de surface restent sûres et conformes sans perturber les travailleurs à proximité.
Un système de traitement vibratoire moderne est bien plus qu’un simple tambour. Il s'agit d'une solution automatisée hautement personnalisable, conçue pour améliorer la qualité de votre production. En adoptant ces systèmes, les fabricants éliminent les incohérences du travail manuel. Vous obtenez un contrôle précis sur vos paramètres de finition exacts.
Lors de la sélection de votre équipement, gardez ces principes fondamentaux à l’esprit :
Calculez toujours le volume requis en utilisant un rapport support/pièce strict de 3:1 ou 4:1.
Choisissez des cuves rectangulaires pour les pièces longues et des bols ronds pour le traitement par lots standard.
Assurez-vous que le système que vous avez choisi comprend un entraînement à fréquence variable pour une flexibilité maximale.
Planifiez vos stratégies de gestion des eaux usées et de l’acoustique avant l’installation.
Nous conseillons aux acheteurs de donner la priorité aux fournisseurs qui proposent un « traitement d'échantillons » complet. Exigez des tests de validation de principe avant de finaliser tout achat. L'envoi de vos pièces brutes à un fournisseur leur permet de valider le type de support exact, le composé et les paramètres de la machine requis pour réussir. Nous vous encourageons à consulter un ingénieur d’application spécialisé dès aujourd’hui. Ils évalueront les géométries spécifiques de vos pièces et vos exigences de débit pour concevoir la solution de finition parfaite.
R : « Tumbler » est souvent utilisé familièrement pour désigner l'équipement d'un amateur ou les barils rotatifs. Les machines de polissage vibratoire industrielles utilisent un mouvement toroïdal de précision, des entraînements à fréquence variable et une séparation automatisée. Cela permet une finition plus rapide et plus sûre, sans impact violent pièce sur pièce.
R : Oui, mais cela nécessite une ingénierie précise. En augmentant le rapport support/pièce, en utilisant des supports à haute densité ou à faible abrasion comme le plastique ou la porcelaine, et en réduisant l'amplitude, les pièces délicates peuvent être traitées en toute sécurité sans distorsion.
R : Les temps de cycle sont très variables en fonction des conditions de départ et des résultats souhaités. L'ébavurage des métaux lourds peut prendre 1 à 4 heures. Le polissage fin peut prendre jusqu'à 24 heures selon le composé et le support utilisé. Le traitement des essais établit des temps de cycle exacts.

