


Visualizações: 0 Autor: Editor do site Horário de publicação: 19/06/2026 Origem: Site


O acabamento manual de superfícies continua sendo um desafio persistente de fabricação em muitos andares de produção modernos. O lixamento e o polimento manuais são incrivelmente lentos. Eles exigem trabalho manual intensivo e muitas vezes produzem tolerâncias de peças inconsistentes. Para resolver esses gargalos, o A máquina de polimento vibratório emergiu como o padrão da indústria para automatizar o processamento em lote. Esses sistemas robustos substituem o tedioso trabalho manual por movimentos projetados com precisão. Eles garantem que cada componente atenda às especificações exatas sem falhas.
Compreender a mecânica central dessas máquinas é o primeiro passo para melhorar suas operações. Você deve compreender como eles funcionam para reduzir efetivamente os tempos de ciclo. Esse conhecimento ajuda a padronizar o controle de qualidade em lotes grandes. Em última análise, permite selecionar a configuração exata do equipamento adaptada à sua linha de produção específica.
Função principal: As máquinas de polimento vibratório utilizam ressonância mecânica para criar uma ação de corte ou polimento entre a mídia e as peças.
Aplicações primárias: Ideal para de alto volume rebarbação de metal , arredondamento e acabamento superficial isotrópico sem alterar a geometria da peça.
Valor comercial: Substitui o trabalho manual por processamento escalável e repetível, reduzindo significativamente os custos de acabamento por peça.
Variável de seleção: O sucesso depende inteiramente da correspondência da geometria da máquina (tigela x cuba), configurações de frequência e tipo de mídia com o substrato específico e o design da peça.
Basicamente, definimos este equipamento como um sistema especializado de acabamento em massa. Ele usa um recipiente com vibração vigorosa para criar atrito controlado entre as peças de trabalho e o meio abrasivo. Ao contrário dos copos rotativos básicos, estes sistemas projetados dependem de componentes mecânicos complexos que trabalham em harmonia. Cada parte de um moderno A máquina de polimento desempenha um papel crítico na entrega de resultados consistentes.
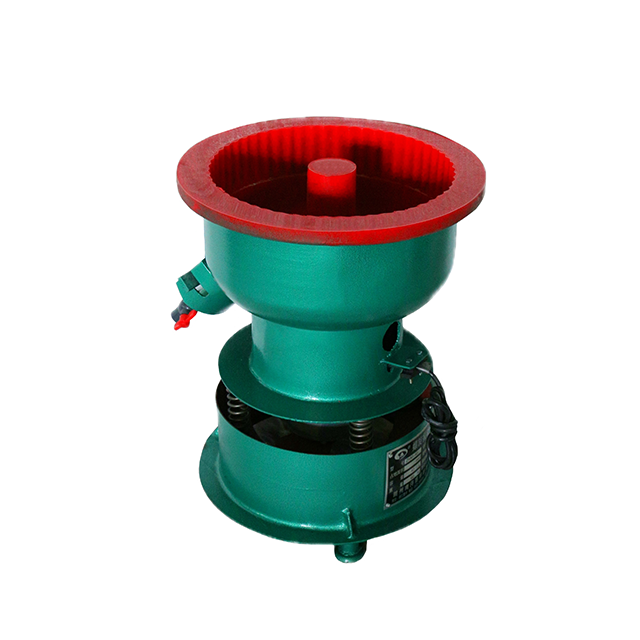
Para compreender totalmente o equipamento, devemos examinar seus componentes principais. Aqui estão os principais elementos estruturais que você encontrará em unidades industriais:
A Câmara de Processo: Esta é a principal zona de trabalho. Normalmente é uma tigela resistente ou uma cuba retangular. Os fabricantes revestem essas câmaras com poliuretano espesso e resistente ao desgaste. O forro durável resiste à abrasão interna contínua. Ele também protege peças delicadas contra paredes de aço expostas.
Sistema de acionamento: Um motor elétrico robusto alimenta toda a operação. Ele se conecta a um sistema de peso excêntrico. Ao ajustar esses pesos, os operadores geram padrões vibracionais tridimensionais específicos. Este mecanismo determina a agressividade com que o conteúdo se move.
Suspensão: Enormes molas helicoidais sustentam a câmara de processo. Estas molas resistentes isolam a vibração intensa. Eles evitam que energia destrutiva seja transferida para o chão de fábrica. Em vez disso, eles direcionam toda a energia cinética para dentro, em direção à mídia e às peças.
Sistema Composto e Fluido: O acabamento a seco é raro em ambientes industriais. A maioria das unidades inclui sistemas de dosagem integrados. Eles bombeiam misturas precisas de água e compostos químicos para dentro da câmara. Este fluido elimina detritos microscópicos. Também evita a ferrugem e melhora o polimento final.
A magia deste processo reside inteiramente no seu movimento físico único. O acabamento vibratório não agita simplesmente as peças a esmo. Ele utiliza mecânica de precisão para obter uma melhoria uniforme da superfície.
Dentro da câmara, a carga experimenta uma ação de “saca-rolhas” tridimensional distinta. Chamamos isso de movimento toroidal. A mídia e as peças rolam continuamente pela parede externa do recipiente. Eles então percorrem a parte inferior e sobem pelo cubo interno. Essa ação fluida e rolante garante que as peças e a mídia se movam juntas em uníssono. Eles se esfregam continuamente. Ao contrário dos barris tradicionais, os componentes nunca batem ou caem violentamente uns nos outros.
Você controla a agressividade do corte ajustando duas variáveis. Estes são amplitude e frequência. Amplitude refere-se ao tamanho da onda vibracional. Uma amplitude maior cria uma ação de corte mais agressiva e oscilante. A frequência refere-se à velocidade do motor. O ajuste dessas configurações determina se você realizará um desbaste pesado ou um polimento suave. As configurações de alta frequência geralmente produzem um polimento mais suave e refinado.
A própria máquina fornece apenas energia cinética. A mídia abrasiva realmente realiza o trabalho físico. Você escolhe formatos e materiais de mídia com base em seus objetivos específicos. Os triângulos cerâmicos suportam cortes agressivos. A mídia plástica de alta densidade proporciona suavização suave para alumínios macios. A mídia de aço é excelente em polimento pesado. A mídia envolve as peças, aplicando pressão uniforme em todas as superfícies expostas.
O fluxo mecânico permite um manuseio de peças altamente eficiente. Em configurações de processamento contínuo, as peças são alimentadas por uma extremidade e saem acabadas na outra. No processamento em lote, o movimento do saca-rolhas ajuda os operadores a separar a carga. Uma aba mecânica desce no final do ciclo. Ele orienta o conteúdo em uma plataforma de triagem. A mídia cai pela tela de volta para a tigela. As peças acabadas passam facilmente para a próxima fase de produção.
A adoção de sistemas automatizados de acabamento em massa transforma completamente uma área de produção. Os fabricantes enfrentam intensa pressão para fornecer componentes perfeitos com mais rapidez. Os métodos tradicionais simplesmente não conseguem acompanhar as demandas modernas de volume.
A mudança da moagem manual para o processamento em lote automatizado oferece enormes benefícios. Você elimina imediatamente a necessidade de técnicos qualificados trabalharem com os rebolos. Em vez disso, um operador pode gerenciar vários recipientes vibratórios simultaneamente. Eles simplesmente carregam as peças brutas e iniciam o ciclo. Isso permite realocar mão de obra valiosa para tarefas mais críticas, como usinagem CNC ou garantia de qualidade. Instalações de volume médio a alto normalmente observam um rápido retorno do investimento. A transição reduz drasticamente os custos de acabamento por peça.
O acabamento manual introduz inerentemente erro humano. A fadiga faz com que os técnicos apliquem pressão desigual. Isso leva a peças rejeitadas e desperdício de material. A mecânica vibratória elimina completamente esta variável. Cada item em um lote de 5.000 peças recebe atrito idêntico. Eles experimentam exatamente a mesma pressão pelo mesmo período. Você consegue uniformidade total em todo o ciclo de produção.
O lixamento agressivo da cinta geralmente destrói recursos frágeis. Ele pode facilmente achatar raios críticos ou distorcer dimensões. O acabamento vibratório funciona com muito mais suavidade. A mídia encapsula toda a peça de trabalho. Ele flui suavemente através de orifícios cegos e esfrega cuidadosamente os fios delicados. O processo melhora a superfície sem alterar a geometria fundamental dos seus componentes.
Método de Acabamento |
Requisito de mão de obra |
Nível de consistência |
Proteção Geométrica |
|---|---|---|---|
Moagem/polimento manual |
Intensivo (proporção de 1 para 1) |
Baixo (Propenso à fadiga humana) |
Fraco (risco de moagem excessiva) |
Acabamento Vibratório Automatizado |
Mínimo (1 operador para múltiplas máquinas) |
Excepcional (parâmetros de ciclo idênticos) |
Excelente (a mídia encapsula partes) |
Selecionar o sistema correto determina seu sucesso final. Você não pode simplesmente comprar uma unidade genérica e esperar resultados perfeitos. Você deve avaliar suas peças específicas e combiná-las com a configuração correta da máquina.
A forma física da câmara de processo é extremamente importante. As tigelas redondas continuam sendo a escolha mais popular para produção em geral. Eles são ideais para processamento contínuo e separação automatizada. Recomendamos fortemente tigelas redondas para padrão rebarbação de metal em peças pequenas e médias.
As banheiras retangulares têm uma finalidade completamente diferente. Você precisa de uma configuração de banheira para peças longas, de formato estranho ou excepcionalmente pesadas. Longarinas aeroespaciais, eixos de comando automotivos e extrusões arquitetônicas se encaixam perfeitamente dentro de banheiras retangulares. Uma tigela redonda faria com que essas partes longas se prendessem ou se danificassem.
O dimensionamento adequado evita gargalos no processamento. Você deve levar em conta a estrita proporção entre mídia e peça. Uma regra prática comum determina uma proporção de 3:1 ou 4:1 por volume. Isso significa que você precisa de três partes de mídia para cada peça de trabalho. Esta almofada densa evita que as peças batam umas nas outras. Se você precisar processar 50 litros de peças por hora, sua máquina deverá conter pelo menos 200 litros de volume total. Sempre calcule essa relação antes de determinar a capacidade necessária da máquina.
As instalações modernas raramente processam apenas um tipo de metal. Você pode rebarbar suportes de aço pesados na segunda-feira. Na quarta-feira, você poderá polir delicadas caixas de alumínio. É por isso que um inversor de frequência variável (VFD) é totalmente inegociável. Um VFD permite que os operadores ajustem a velocidade do motor instantaneamente. Você pode mudar de um desbaste agressivo e de alta amplitude para um polimento suave e de baixa amplitude girando um botão. Sem um VFD, você permanece preso a uma única velocidade de processamento.
A integração destes sistemas requer um planeamento realista. Você deve olhar além da instalação inicial. As operações diárias envolvem consumíveis, gestão de resíduos e conformidade ambiental. Ignorar esses fatores leva a interrupções operacionais repentinas.
Devemos manter a transparência em relação às realidades operacionais. A mídia abrasiva se desgasta com o tempo. É um produto consumível. À medida que os meios cerâmicos e plásticos esfregam agressivamente contra o metal, eles se degradam lentamente. Você deve levar em consideração esse desgaste da mídia em seus custos diários de funcionamento. Além disso, os operadores devem realizar limpezas de rotina. Mídias subdimensionadas e desgastadas podem facilmente se alojar dentro dos furos cegos das suas peças. Você deve filtrar e reabastecer regularmente seu suprimento de mídia para manter a ação de corte ideal.
A conformidade ambiental exige muita atenção. O processo de acabamento úmido gera um tipo específico de efluente denominado efluente. Esta lama turva contém finos metálicos microscópicos. Ele também carrega partículas de mídia degradadas e compostos químicos residuais. Você não pode simplesmente despejar esse efluente no ralo padrão de uma fábrica. As instalações devem implementar sistemas de filtragem adequados. Centrífugas ou sistemas de floculação química separam os sólidos do líquido. Você deve descartar o lodo restante de acordo com as regulamentações ambientais locais.
A ressonância mecânica industrial é inerentemente alta. O atrito contínuo das pedras contra o metal gera um ruído significativo. Absolutamente, uma unidade grande excede facilmente os limites de segurança padrão de fábrica. Lidar com esse ruído é uma consideração de implementação obrigatória. Você deve proteger sua força de trabalho e cumprir os padrões da OSHA. Felizmente, muitos fabricantes oferecem coberturas acústicas personalizadas. A integração de isolamento acústico resistente garante seu as operações de acabamento de superfície permanecem seguras e em conformidade, sem perturbar os trabalhadores próximos.
Um moderno sistema de processamento vibratório é muito mais do que um simples copo. Ele representa uma solução automatizada e altamente ajustável, projetada para dimensionar a qualidade da sua produção. Ao adotar estes sistemas, os fabricantes eliminam as inconsistências do trabalho manual. Você ganha controle preciso sobre seus parâmetros exatos de acabamento.
Ao selecionar seu equipamento, tenha em mente estes princípios básicos:
Sempre calcule o volume necessário usando uma proporção estrita de 3:1 ou 4:1 entre mídia e peça.
Escolha recipientes retangulares para peças longas e recipientes redondos para processamento em lote padrão.
Certifique-se de que o sistema escolhido inclua um inversor de frequência variável para máxima flexibilidade.
Planeje suas estratégias de gestão de águas residuais e acústica antes da instalação.
Aconselhamos os compradores a priorizar fornecedores que oferecem 'processamento de amostras' abrangente. Exija testes de prova de conceito antes de finalizar qualquer compra. Enviar suas peças brutas a um fornecedor permite que ele valide o tipo exato de mídia, o composto e as configurações da máquina necessárias para o sucesso. Incentivamos você a consultar um engenheiro de aplicação especializado hoje mesmo. Eles avaliarão as geometrias específicas de suas peças e os requisitos de rendimento para projetar a solução de acabamento perfeita.
R: 'Tumbler' é frequentemente usado coloquialmente para equipamentos amadores ou barris rotativos. As máquinas de polimento vibratório industriais usam movimento toroidal de precisão, acionamentos de frequência variável e separação automatizada. Isso resulta em um acabamento mais rápido e seguro, sem impacto violento entre peças.
R: Sim, mas requer engenharia precisa. Ao aumentar a proporção entre mídia e peça, usar mídias de alta densidade ou baixa abrasão, como plástico ou porcelana, e diminuir a amplitude, peças delicadas podem ser processadas com segurança e sem distorção.
R: Os tempos de ciclo são altamente variáveis com base nas condições iniciais e nos resultados desejados. A rebarbação de metais pesados pode levar de 1 a 4 horas. O polimento fino pode levar até 24 horas dependendo do composto e da mídia utilizada. O processamento de teste estabelece tempos de ciclo exatos.

