

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 19.06.2026 Herkunft: Website


Die manuelle Oberflächenveredelung bleibt in vielen modernen Produktionshallen eine ständige Herausforderung in der Fertigung. Das Schleifen und Polieren von Hand ist unglaublich langsam. Sie erfordern intensive Handarbeit und führen oft zu uneinheitlichen Teiletoleranzen. Um diese Engpässe zu lösen, muss die Vibrationspoliermaschinen haben sich zum Industriestandard für die Automatisierung der Chargenverarbeitung entwickelt. Diese robusten Systeme ersetzen mühsame Handarbeit durch präzisionsgefertigte Bewegungen. Sie stellen sicher, dass jede einzelne Komponente exakt den Spezifikationen entspricht.
Das Verständnis der Kernmechanik dieser Maschinen ist der allererste Schritt zur Verbesserung Ihrer Abläufe. Sie müssen verstehen, wie sie funktionieren, um Ihre Zykluszeiten effektiv zu verkürzen. Dieses Wissen hilft Ihnen, die Qualitätskontrolle über große Chargen hinweg zu standardisieren. Letztendlich können Sie so genau die Gerätekonfiguration auswählen, die auf Ihre spezifische Produktionslinie zugeschnitten ist.
Kernfunktion: Vibrationspoliermaschinen nutzen mechanische Resonanz, um eine Schneid- oder Polierwirkung zwischen Medien und Teilen zu erzeugen.
Hauptanwendungen: Ideal zum in großen Mengen, Entgraten , Abrunden und isotropen Oberflächenfinishen von Metallen ohne die Teilegeometrie zu verändern.
Geschäftswert: Ersetzt manuelle Arbeit durch skalierbare, wiederholbare Verarbeitung und senkt die Endbearbeitungskosten pro Teil erheblich.
Auswahlvariable: Der Erfolg hängt vollständig von der Anpassung der Maschinengeometrie (Schüssel vs. Wanne), der Frequenzeinstellungen und des Medientyps an das spezifische Substrat- und Teiledesign ab.
Im Kern definieren wir diese Ausrüstung als spezialisiertes Massenbearbeitungssystem. Es nutzt einen stark vibrierenden Behälter, um eine kontrollierte Reibung zwischen Werkstücken und abrasiven Medien zu erzeugen. Im Gegensatz zu einfachen Rotationsbechern basieren diese technischen Systeme auf komplexen mechanischen Komponenten, die harmonisch zusammenarbeiten. Jeder Teil eines modernen Die Poliermaschine spielt eine entscheidende Rolle bei der Erzielung konsistenter Ergebnisse.
Um die Ausrüstung vollständig zu verstehen, müssen wir ihre Kernkomponenten untersuchen. Hier sind die wichtigsten Strukturelemente, die Sie in Industrieanlagen finden:
Die Prozesskammer: Dies ist der Hauptarbeitsbereich. Typischerweise handelt es sich um eine robuste Schüssel oder eine rechteckige Wanne. Die Hersteller verkleiden diese Kammern mit dickem, verschleißfestem Polyurethan. Das strapazierfähige Futter hält ständigem inneren Abrieb stand. Es schützt auch empfindliche Teile vor Stößen gegen blanke Stahlwände.
Antriebssystem: Ein leistungsstarker Elektromotor treibt den gesamten Betrieb an. Es ist mit einem exzentrischen Gewichtssystem verbunden. Durch die Anpassung dieser Gewichte erzeugen die Bediener spezifische dreidimensionale Schwingungsmuster. Dieser Mechanismus bestimmt, wie aggressiv sich der Inhalt bewegt.
Aufhängung: Massive Schraubenfedern tragen die Prozesskammer. Diese Hochleistungsfedern isolieren die starken Vibrationen. Sie verhindern, dass zerstörerische Energie auf Ihre Fabrikhalle übertragen wird. Stattdessen richten sie die gesamte kinetische Energie nach innen auf die Medien und Teile.
Verbund- und Flüssigkeitssystem: Trockenbearbeitung ist in industriellen Umgebungen selten. Die meisten Geräte verfügen über integrierte Dosiersysteme. Sie pumpen präzise Mischungen aus Wasser und chemischen Verbindungen in die Kammer. Diese Flüssigkeit spült mikroskopisch kleine Rückstände weg. Es verhindert außerdem Rost und verbessert den Endglanz.
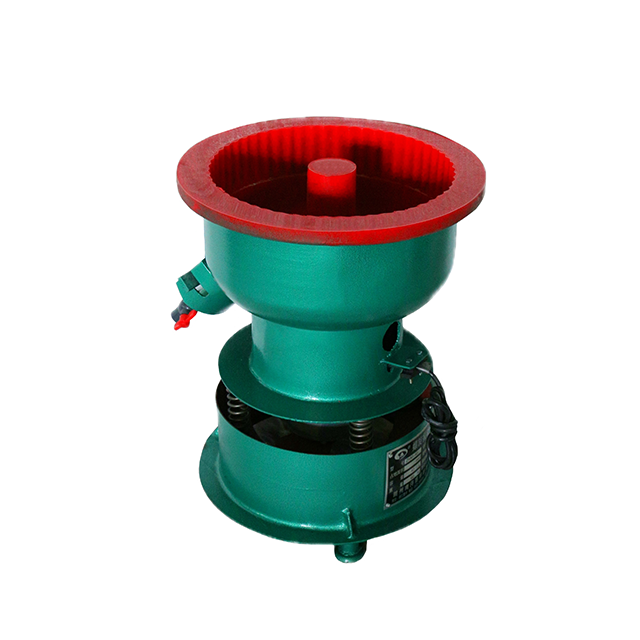
Die Magie dieses Prozesses liegt ausschließlich in seiner einzigartigen physikalischen Bewegung. Beim Gleitschleifen werden Teile nicht einfach ziellos gerüttelt. Es nutzt Präzisionsmechanik, um eine gleichmäßige Oberflächenverbesserung zu erreichen.
Im Inneren der Kammer erfährt die Ladung eine ausgeprägte dreidimensionale „Korkenzieher“-Wirkung. Wir nennen diese toroidale Bewegung. Die Medien und Teile rollen kontinuierlich an der Außenwand der Trommel herunter. Anschließend fegen sie über den Boden und klettern die innere Nabe hinauf. Diese flüssige, rollende Bewegung sorgt dafür, dass sich Teile und Medien gemeinsam bewegen. Sie scheuern ständig aneinander. Im Gegensatz zu herkömmlichen Sturzfässern stoßen oder fallen die Komponenten nie heftig ineinander.
Sie steuern die Aggressivität des Schnitts, indem Sie zwei Variablen anpassen. Dies sind Amplitude und Frequenz. Die Amplitude bezieht sich auf die Größe der Schwingungswelle. Eine höhere Amplitude erzeugt einen aggressiveren, federnden Schnittvorgang. Die Frequenz bezieht sich auf die Drehzahl des Motors. Die Anpassung dieser Einstellungen bestimmt, ob Sie starkes Schleifen oder sanftes Polieren durchführen. Hochfrequenzeinstellungen führen im Allgemeinen zu einer glatteren, feineren Politur.
Die Maschine selbst liefert lediglich Bewegungsenergie. Die eigentliche physikalische Arbeit wird von den Schleifkörpern übernommen. Sie wählen Medienformen und -materialien basierend auf Ihren spezifischen Zielen. Keramikdreiecke bewältigen aggressives Schneiden. Hochdichte Kunststoffmedien sorgen für eine sanfte Glättung von weichem Aluminium. Stahlmedien zeichnen sich durch starkes Polieren aus. Das Medium umgibt die Teile und übt einen gleichmäßigen Druck auf jede freiliegende Oberfläche aus.
Der mechanische Fluss ermöglicht eine hocheffiziente Teilehandhabung. Bei kontinuierlichen Bearbeitungsanlagen werden die Teile an einem Ende zugeführt und am anderen fertig bearbeitet. Bei der Stapelverarbeitung hilft die Korkenzieherbewegung dem Bediener, die Ladung zu trennen. Am Ende des Zyklus klappt eine mechanische Klappe herunter. Es leitet den Inhalt über ein Siebdeck. Das Medium fällt durch das Sieb zurück in die Schüssel. Die fertigen Teile gelangen nahtlos in die nächste Produktionsstufe.
Der Einsatz automatisierter Massenbearbeitungssysteme verändert eine Produktionshalle völlig. Hersteller stehen unter starkem Druck, fehlerfreie Komponenten schneller zu liefern. Herkömmliche Methoden können mit den modernen Volumenanforderungen einfach nicht Schritt halten.
Der Übergang vom manuellen Mahlen zur automatisierten Chargenverarbeitung bietet enorme Vorteile. Dadurch entfällt sofort die Notwendigkeit, dass qualifizierte Techniker an den Schleifscheiben stehen müssen. Stattdessen kann ein Bediener mehrere Vibrationsschüsseln gleichzeitig verwalten. Sie laden einfach die Rohteile ein und starten den Zyklus. Dadurch können Sie wertvolle Arbeit auf wichtigere Aufgaben wie CNC-Bearbeitung oder Qualitätssicherung umverteilen. Anlagen mit mittlerem bis hohem Volumen erzielen in der Regel eine schnelle Kapitalrendite. Die Umstellung senkt Ihre Endbearbeitungskosten pro Teil erheblich.
Bei der manuellen Endbearbeitung kommt es zwangsläufig zu menschlichen Fehlern. Ermüdung führt dazu, dass Techniker ungleichmäßigen Druck ausüben. Dies führt zu Ausschussteilen und verschwendetem Material. Durch die Vibrationsmechanik wird diese Variable vollständig eliminiert. Jeder einzelne Artikel in einer 5.000-teiligen Charge erhält die gleiche Reibung. Sie erfahren für genau die gleiche Dauer den exakt gleichen Druck. Sie erreichen eine völlige Gleichmäßigkeit über den gesamten Produktionslauf.
Aggressives Bandschleifen zerstört oft empfindliche Teile. Es kann leicht dazu führen, dass kritische Radien abgeflacht oder Abmessungen verzerrt werden. Das Gleitschleifen arbeitet deutlich schonender. Das Medium umschließt das gesamte Werkstück. Es fließt sanft durch Sacklöcher und reinigt sanft empfindliche Fäden. Das Verfahren verbessert die Oberfläche, ohne die Grundgeometrie Ihrer Bauteile zu verändern.
Endbearbeitungsmethode |
Arbeitsbedarf |
Konsistenzgrad |
Geometrieschutz |
|---|---|---|---|
Manuelles Schleifen/Polieren |
Intensiv (Verhältnis 1:1) |
Niedrig (anfällig für menschliche Ermüdung) |
Schlecht (Gefahr einer Übermahlung) |
Automatisiertes Gleitschleifen |
Minimal (1 Bediener an mehreren Maschinen) |
Außergewöhnlich (identische Zyklusparameter) |
Ausgezeichnet (Medien kapseln Teile ein) |
Die Auswahl des richtigen Systems entscheidet über Ihren endgültigen Erfolg. Sie können nicht einfach ein generisches Gerät kaufen und perfekte Ergebnisse erwarten. Sie müssen Ihre spezifischen Teile bewerten und sie der richtigen Maschinenkonfiguration zuordnen.
Die physische Form der Prozesskammer ist von enormer Bedeutung. Runde Schalen bleiben die beliebteste Wahl für die allgemeine Produktion. Sie eignen sich ideal für die kontinuierliche Verarbeitung und automatisierte Trennung. Wir empfehlen dringend runde Schüsseln als Standard Entgraten von Metall an kleinen bis mittelgroßen Teilen.
Rechteckwannen erfüllen einen ganz anderen Zweck. Für lange, ungünstig geformte oder außergewöhnlich schwere Teile benötigen Sie eine Wannenkonfiguration. Luft- und Raumfahrtholme, Automobilnockenwellen und Architekturprofile passen perfekt in rechteckige Wannen. Eine runde Schüssel würde dazu führen, dass sich diese langen Teile gegenseitig verklemmen oder beschädigen.
Die richtige Dimensionierung verhindert Verarbeitungsengpässe. Sie müssen das strikte Medien-zu-Teil-Verhältnis berücksichtigen. Eine gängige Faustregel schreibt ein Volumenverhältnis von 3:1 oder 4:1 vor. Das bedeutet, dass Sie für jedes einteilige Werkstück drei Teile Medien benötigen. Dieses dichte Polster verhindert, dass Teile aneinander schlagen. Wenn Sie 50 Liter Teile pro Stunde verarbeiten müssen, muss Ihre Maschine mindestens 200 Liter Gesamtvolumen fassen. Berechnen Sie immer dieses Verhältnis, bevor Sie die erforderliche Maschinenkapazität ermitteln.
Moderne Anlagen verarbeiten selten nur eine Metallart. Schwere Stahlhalterungen könnten Sie am Montag entgraten. Bis Mittwoch können Sie empfindliche Aluminiumgehäuse polieren. Aus diesem Grund ist ein Frequenzumrichter (VFD) absolut nicht verhandelbar. Ein VFD ermöglicht dem Bediener die sofortige Feinabstimmung der Motorgeschwindigkeit. Durch Drehen eines Drehrads können Sie vom aggressiven Schleifen mit hoher Amplitude zu einem sanften Polieren mit niedriger Amplitude wechseln. Ohne VFD bleiben Sie an eine einzige Verarbeitungsgeschwindigkeit gebunden.
Die Integration dieser Systeme erfordert eine realistische Planung. Sie müssen über die Erstinstallation hinausblicken. Der tägliche Betrieb umfasst Verbrauchsmaterialien, Abfallmanagement und die Einhaltung von Umweltvorschriften. Das Ignorieren dieser Faktoren führt zu plötzlichen Betriebsstörungen.
Wir müssen Transparenz über die betrieblichen Realitäten wahren. Schleifmittel nutzen sich mit der Zeit ab. Es handelt sich um ein Verbrauchsprodukt. Da Keramik- und Kunststoffmedien aggressiv am Metall reiben, zersetzen sie sich langsam. Sie müssen diesen Medienverlust in Ihre täglichen Betriebskosten einkalkulieren. Darüber hinaus müssen die Bediener routinemäßige Reinigungsarbeiten durchführen. Zu kleine, abgenutzte Medien können sich leicht in den Sacklöchern Ihrer Teile festsetzen. Sie müssen Ihren Medienvorrat regelmäßig überprüfen und auffüllen, um eine optimale Schneidwirkung aufrechtzuerhalten.
Die Einhaltung der Umweltvorschriften erfordert ernsthafte Aufmerksamkeit. Beim Nassveredelungsprozess entsteht eine bestimmte Art von Abwasser, das sogenannte Abwasser. Dieser trübe Schlamm enthält mikroskopisch kleine Metallfeinteile. Es enthält außerdem zersetzte Medienpartikel und restliche chemische Verbindungen. Sie können dieses Abwasser nicht einfach in einen normalen Fabrikabfluss leiten. Die Einrichtungen müssen geeignete Filtersysteme implementieren. Zentrifugen oder chemische Flockungsanlagen trennen die Feststoffe von der Flüssigkeit. Den verbleibenden Schlamm müssen Sie gemäß den örtlichen Umweltvorschriften entsorgen.
Industrielle mechanische Resonanz ist von Natur aus laut. Die ständige Reibung von Steinen auf Metall erzeugt erheblichen Lärm. Ohne Abhilfemaßnahme überschreitet eine große Einheit problemlos die werksüblichen Sicherheitsgrenzwerte. Die Beseitigung dieses Lärms ist eine obligatorische Implementierungsüberlegung. Sie müssen Ihre Mitarbeiter schützen und die OSHA-Standards einhalten. Glücklicherweise bieten viele Hersteller maßgeschneiderte Akustikabdeckungen an. Die Integration einer hochbelastbaren Schalldämmung sorgt für Ihre Oberflächenbearbeitungsvorgänge bleiben sicher und konform, ohne die Arbeiter in der Nähe zu stören.
Eine moderne Vibrationsverarbeitungsanlage ist weit mehr als ein einfacher Tumbler. Es handelt sich um eine hochgradig anpassbare, automatisierte Lösung zur Skalierung Ihrer Produktionsqualität. Durch die Einführung dieser Systeme beseitigen Hersteller die Inkonsistenzen manueller Arbeit. Sie erhalten eine präzise Kontrolle über Ihre genauen Endbearbeitungsparameter.
Beachten Sie bei der Auswahl Ihrer Ausrüstung die folgenden Grundprinzipien:
Berechnen Sie Ihr benötigtes Volumen immer unter Verwendung eines strikten Medien-zu-Teil-Verhältnisses von 3:1 oder 4:1.
Wählen Sie rechteckige Wannen für lange Teile und runde Schüsseln für die Standard-Chargenverarbeitung.
Stellen Sie sicher, dass das von Ihnen gewählte System über einen Frequenzumrichter verfügt, um maximale Flexibilität zu gewährleisten.
Planen Sie vor der Installation Ihre Abwasser- und Akustikmanagementstrategien.
Wir raten Käufern, Anbietern den Vorzug zu geben, die eine umfassende „Musterverarbeitung“ anbieten. Fordern Sie einen Proof-of-Concept-Test, bevor Sie einen Kauf abschließen. Wenn Sie Ihre Rohteile an einen Lieferanten senden, kann dieser den genauen Medientyp, die Zusammensetzung und die Maschineneinstellungen überprüfen, die für den Erfolg erforderlich sind. Wir empfehlen Ihnen, noch heute einen spezialisierten Anwendungstechniker zu konsultieren. Sie bewerten Ihre spezifischen Teilegeometrien und Durchsatzanforderungen, um die perfekte Endbearbeitungslösung zu entwerfen.
A: „Tumbler“ wird umgangssprachlich oft für Bastlerausrüstung oder Drehfässer verwendet. Industrielle Vibrationspoliermaschinen nutzen präzise Ringbewegungen, Antriebe mit variabler Frequenz und automatisierte Trennung. Dies führt zu einer schnelleren und sichereren Endbearbeitung ohne heftige Stöße zwischen den Teilen.
A: Ja, aber es erfordert präzise Technik. Durch die Erhöhung des Medien-zu-Teil-Verhältnisses, die Verwendung von Medien mit hoher Dichte oder geringem Abrieb wie Kunststoff oder Porzellan und die Verringerung der Amplitude können empfindliche Teile sicher und ohne Verformung bearbeitet werden.
A: Die Zykluszeiten variieren je nach Startbedingungen und gewünschten Ergebnissen stark. Das Entgraten von Schwermetallen kann 1 bis 4 Stunden dauern. Das Feinpolieren kann je nach verwendetem Compound und Medium bis zu 24 Stunden dauern. Durch die Probeabwicklung werden exakte Taktzeiten ermittelt.

