


Просмотров: 0 Автор: Редактор сайта Время публикации: 19.06.2026 Происхождение: Сайт


Ручная обработка поверхности остается постоянной производственной проблемой на многих современных производственных площадках. Ручная шлифовка и полировка происходят невероятно медленно. Они требуют интенсивного ручного труда и часто приводят к несоответствию допусков деталей. Чтобы устранить эти узкие места, Вибрационная полировальная машина стала отраслевым стандартом для автоматизации пакетной обработки. Эти надежные системы заменяют утомительную ручную работу точными движениями. Они гарантируют, что каждый компонент в обязательном порядке соответствует точным спецификациям.
Понимание основных механизмов этих машин — это самый первый шаг к улучшению вашей работы. Вы должны понять, как они функционируют, чтобы эффективно сократить время цикла. Эти знания помогут вам стандартизировать контроль качества для больших партий. В конечном итоге это позволяет вам выбрать точную конфигурацию оборудования, адаптированную для вашей конкретной производственной линии.
Основная функция: Вибрационные полировальные машины используют механический резонанс для создания эффекта резки или полировки между материалом и деталями.
Основное применение: Идеально подходит для в больших объемах удаления заусенцев с металла , радиусной обработки и изотропной чистовой обработки поверхности без изменения геометрии детали.
Коммерческая ценность: заменяет ручной труд масштабируемой, повторяемой обработкой, что значительно снижает затраты на отделку каждой детали.
Переменная выбора: Успех полностью зависит от соответствия геометрии машины (чаша или ванночка), настроек частоты и типа носителя конкретному носителю и конструкции детали.
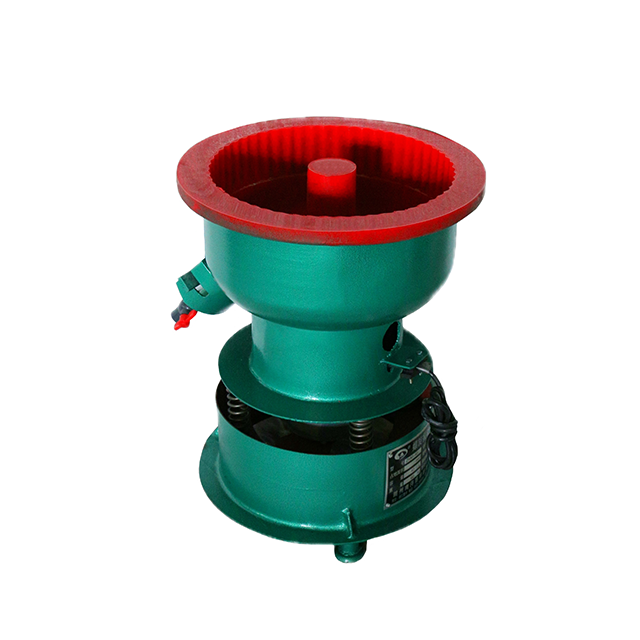
По своей сути мы определяем это оборудование как специализированную систему массовой отделки. В нем используется сильно вибрирующий сосуд для создания контролируемого трения между заготовками и абразивной средой. В отличие от обычных вращающихся барабанов, эти инженерные системы основаны на сложных механических компонентах, работающих в гармонии. Каждая часть современного Полировальный станок играет решающую роль в обеспечении стабильных результатов.
Чтобы полностью понять оборудование, мы должны изучить его основные компоненты. Вот основные конструктивные элементы, которые вы найдете в промышленных установках:
Технологическая камера: это основная рабочая зона. Обычно это прочная чаша или прямоугольная ванна. Производители облицовывают эти камеры толстым износостойким полиуретаном. Прочная подкладка выдерживает постоянное внутреннее истирание. Он также защищает деликатные детали от ударов по голым стальным стенам.
Система привода: мощный электродвигатель обеспечивает всю работу. Он соединяется с эксцентриковой системой грузов. Регулируя эти веса, операторы генерируют определенные трехмерные вибрационные модели. Этот механизм определяет, насколько агрессивно перемещается содержимое.
Подвеска: Массивные винтовые пружины поддерживают технологическую камеру. Эти сверхмощные пружины изолируют интенсивную вибрацию. Они предотвращают передачу разрушительной энергии в цех вашего завода. Вместо этого они направляют всю кинетическую энергию внутрь, к носителям и деталям.
Система компаундов и жидкостей: Сухая отделка редко применяется в промышленных условиях. Большинство установок оснащены интегрированными системами дозирования. Они закачивают в камеру точные смеси воды и химических соединений. Эта жидкость смывает микроскопический мусор. Это также предотвращает появление ржавчины и улучшает окончательную полировку.
Магия этого процесса целиком заключается в его уникальном физическом движении. Вибрационная чистовая обработка не просто бесцельно встряхивает детали. Он использует прецизионную механику для достижения равномерного улучшения поверхности.
Внутри камеры груз испытывает отчетливое трехмерное действие «штопора». Мы называем это тороидальным движением. Среда и детали непрерывно скатываются по внешней стенке чаши. Затем они проносятся по дну и поднимаются по внутренней ступице. Это плавное перекатывающее действие обеспечивает синхронное движение деталей и материалов. Они постоянно трутся друг о друга. В отличие от традиционных барабанных барабанов, компоненты никогда не разбиваются и не падают друг на друга.
Вы контролируете агрессивность резки, регулируя две переменные. Это амплитуда и частота. Амплитуда относится к размеру колебательной волны. Более высокая амплитуда создает более агрессивное, подпрыгивающее режущее действие. Частота относится к скорости двигателя. От регулировки этих настроек зависит, будете ли вы выполнять тяжелое шлифование или осторожное полирование. Высокочастотные настройки обычно обеспечивают более гладкую и изысканную полировку.
Сама машина подает только кинетическую энергию. Абразивная среда фактически выполняет физическую работу. Вы выбираете медиа-формы и материалы исходя из своих конкретных целей. Керамические треугольники выдерживают агрессивную резку. Пластик высокой плотности обеспечивает бережное сглаживание мягкого алюминия. Стальные материалы превосходно справляются с сильным полированием. Среда окружает детали, оказывая равномерное давление на каждую открытую поверхность.
Механический поток обеспечивает высокоэффективную обработку деталей. В установках непрерывной обработки детали подаются на один конец и выходят готовыми на другой. При пакетной обработке движение штопора помогает операторам разделить нагрузку. Механическая заслонка опускается в конце цикла. Он направляет содержимое по скрининговой площадке. Среда падает через сетку обратно в чашу. Готовые детали беспрепятственно переходят на следующий этап производства.
Внедрение автоматизированных систем массовой отделки полностью преобразует производственный цех. Производители сталкиваются с острой необходимостью быстрее поставлять безупречные компоненты. Традиционные методы просто не могут идти в ногу с современными требованиями к объемам.
Переход от ручного шлифования к автоматизированной периодической обработке дает огромные преимущества. Вы сразу же устраняете необходимость в квалифицированных специалистах, стоящих у шлифовальных кругов. Вместо этого один оператор может одновременно управлять несколькими вибрационными чашами. Они просто загружают необработанные детали и запускают цикл. Это позволяет перераспределить ценную рабочую силу на более важные задачи, такие как обработка на станках с ЧПУ или обеспечение качества. Предприятия со средним и высоким объемом обычно обеспечивают быструю окупаемость инвестиций. Этот переход значительно снижает затраты на отделку каждой детали.
Ручная отделка по своей сути приводит к человеческим ошибкам. Усталость заставляет технических специалистов оказывать неравномерное давление. Это приводит к браку деталей и потере материала. Вибрационная механика полностью исключает эту переменную. Каждый предмет в партии из 5000 штук подвергается одинаковому трению. Они испытывают одинаковое давление в течение одинакового времени. Вы достигаете полной однородности на протяжении всего производственного цикла.
Агрессивная ленточная шлифовка часто портит хрупкие детали. Он может легко сгладить критические радиусы или исказить размеры. Виброотделка действует гораздо мягче. Носитель инкапсулирует всю заготовку. Он плавно течет через глухие отверстия и бережно очищает нежные нити. Этот процесс улучшает поверхность, не изменяя фундаментальную геометрию ваших компонентов.
Метод отделки |
Требование к рабочей силе |
Уровень согласованности |
Защита геометрии |
|---|---|---|---|
Ручная шлифовка/полировка |
Интенсивный (соотношение 1 к 1) |
Низкий (Склонен к утомлению человека) |
Плохо (риск переизмельчения) |
Автоматизированная вибрационная чистовая обработка |
Минимальный (1 оператор на несколько машин) |
Исключительный (идентичные параметры цикла) |
Отлично (носитель инкапсулирует части) |
Выбор правильной системы определяет ваш окончательный успех. Вы не можете просто купить стандартное устройство и ожидать идеальных результатов. Вы должны оценить свои конкретные детали и подобрать их к правильной конфигурации машины.
Физическая форма технологической камеры имеет огромное значение. Круглые чаши остаются самым популярным выбором для общего производства. Они идеально подходят для непрерывной обработки и автоматического разделения. Мы настоятельно рекомендуем круглые миски для стандартных Удаление заусенцев с металла на мелких и средних деталях.
Прямоугольные ванны служат совершенно другой цели. Вам нужна конфигурация ванны для длинных, неуклюжих или исключительно тяжелых деталей. Аэрокосмические лонжероны, автомобильные распределительные валы и архитектурные элементы идеально помещаются внутри прямоугольных ванн. В круглой чаше эти длинные части могут застрять или повредить друг друга.
Правильный размер предотвращает узкие места в обработке. Вы должны учитывать строгое соотношение носителя и детали. Общее эмпирическое правило требует соотношения 3:1 или 4:1 по объему. Это означает, что вам понадобится три детали носителя для каждой детали, состоящей из одной детали. Эта плотная подушка предотвращает удары деталей друг о друга. Если вам необходимо обрабатывать 50 литров деталей в час, ваша машина должна вмещать не менее 200 литров общего объема. Всегда рассчитывайте это соотношение перед определением требуемой мощности машины.
Современные предприятия редко обрабатывают только один вид металла. В понедельник вы можете снять заусенцы с тяжелых стальных кронштейнов. К среде вы сможете отполировать хрупкие алюминиевые корпуса. Вот почему преобразователь частоты (ЧРП) совершенно не подлежит обсуждению. VFD позволяет операторам мгновенно настраивать скорость двигателя. Поворотом циферблата вы можете перейти от агрессивного шлифования с высокой амплитудой к нежной полировке с низкой амплитудой. Без VFD вы остаетесь привязанными к одной скорости обработки.
Интеграция этих систем требует реалистичного планирования. Вы должны выйти за рамки первоначальной установки. Ежедневные операции связаны с расходными материалами, утилизацией отходов и соблюдением экологических требований. Игнорирование этих факторов приводит к внезапным сбоям в работе.
Мы должны поддерживать прозрачность в отношении оперативных реалий. Абразивный материал со временем изнашивается. Это расходный продукт. Поскольку керамические и пластиковые материалы агрессивно трутся о металл, они медленно разрушаются. Вы должны учитывать это сокращение средств массовой информации в своих ежедневных текущих расходах. Кроме того, операторы должны выполнять регулярные очистки. Изношенные носители меньшего размера могут легко застрять в глухих отверстиях деталей. Вы должны регулярно проверять и пополнять запасы носителя для поддержания оптимального режима резки.
Соблюдение экологических требований требует серьезного внимания. В процессе мокрой отделки образуется особый тип сточных вод, называемый сточными водами. Этот мутный осадок содержит микроскопические металлические частицы. Он также содержит частицы разложившейся среды и остаточные химические соединения. Вы не можете просто сбросить эти сточные воды в стандартную заводскую канализацию. На предприятиях должны быть установлены надлежащие системы фильтрации. Центрифуги или системы химической флокуляции отделяют твердые вещества от жидкости. Вы должны утилизировать оставшийся ил в соответствии с местными экологическими нормами.
Промышленный механический резонанс по своей природе громок. Постоянное трение камней о металл создает значительный шум. Без каких-либо ограничений, большое устройство легко превышает стандартные заводские ограничения безопасности. Устранение этого шума является обязательным условием реализации. Вы должны защищать свою рабочую силу и соблюдать стандарты OSHA. К счастью, многие производители предлагают индивидуальные акустические чехлы. Интеграция усиленной звукоизоляции гарантирует Операции по отделке поверхности остаются безопасными и соответствуют требованиям, не мешая работающим рядом работникам.
Современная система вибрационной обработки — это гораздо больше, чем простой стакан. Оно представляет собой легко настраиваемое автоматизированное решение, предназначенное для масштабирования качества вашей продукции. Применяя эти системы, производители устраняют несоответствия ручного труда. Вы получаете точный контроль над точными параметрами отделки.
При выборе оборудования учитывайте следующие основные принципы:
Всегда рассчитывайте необходимый объем, используя строгое соотношение носителя к детали 3:1 или 4:1.
Выбирайте прямоугольные ванны для длинных деталей и круглые чаши для стандартной пакетной обработки.
Убедитесь, что выбранная вами система включает преобразователь частоты для обеспечения максимальной гибкости.
Перед установкой спланируйте стратегию управления сточными водами и акустикой.
Мы советуем покупателям отдавать предпочтение поставщикам, которые предлагают комплексную «обработку образцов». Требуйте проверки концепции перед завершением покупки. Отправка необработанных деталей поставщику позволяет ему проверить точный тип носителя, компаунд и настройки машины, необходимые для успеха. Мы рекомендуем вам проконсультироваться со специализированным инженером по применению сегодня. Они оценят вашу конкретную геометрию детали и требования к производительности, чтобы разработать идеальное решение для чистовой обработки.
Ответ: «Тамблер» часто используется в разговорной речи для обозначения любительского оборудования или вращающихся бочек. Промышленные виброполировальные машины используют прецизионное тороидальное движение, частотно-регулируемые приводы и автоматическое разделение. Это обеспечивает более быструю и безопасную обработку без резких столкновений деталей.
О: Да, но это требует точного проектирования. Увеличивая соотношение материала к детали, используя материалы высокой плотности или с низкой абразивностью, такие как пластик или фарфор, и уменьшая амплитуду, можно безопасно обрабатывать деликатные детали без искажений.
Ответ: Время цикла сильно варьируется в зависимости от начальных условий и желаемых результатов. Удаление заусенцев из тяжелых металлов может занять от 1 до 4 часов. Тонкая полировка может занять до 24 часов в зависимости от используемого состава и материалов. Пробная обработка устанавливает точное время цикла.

