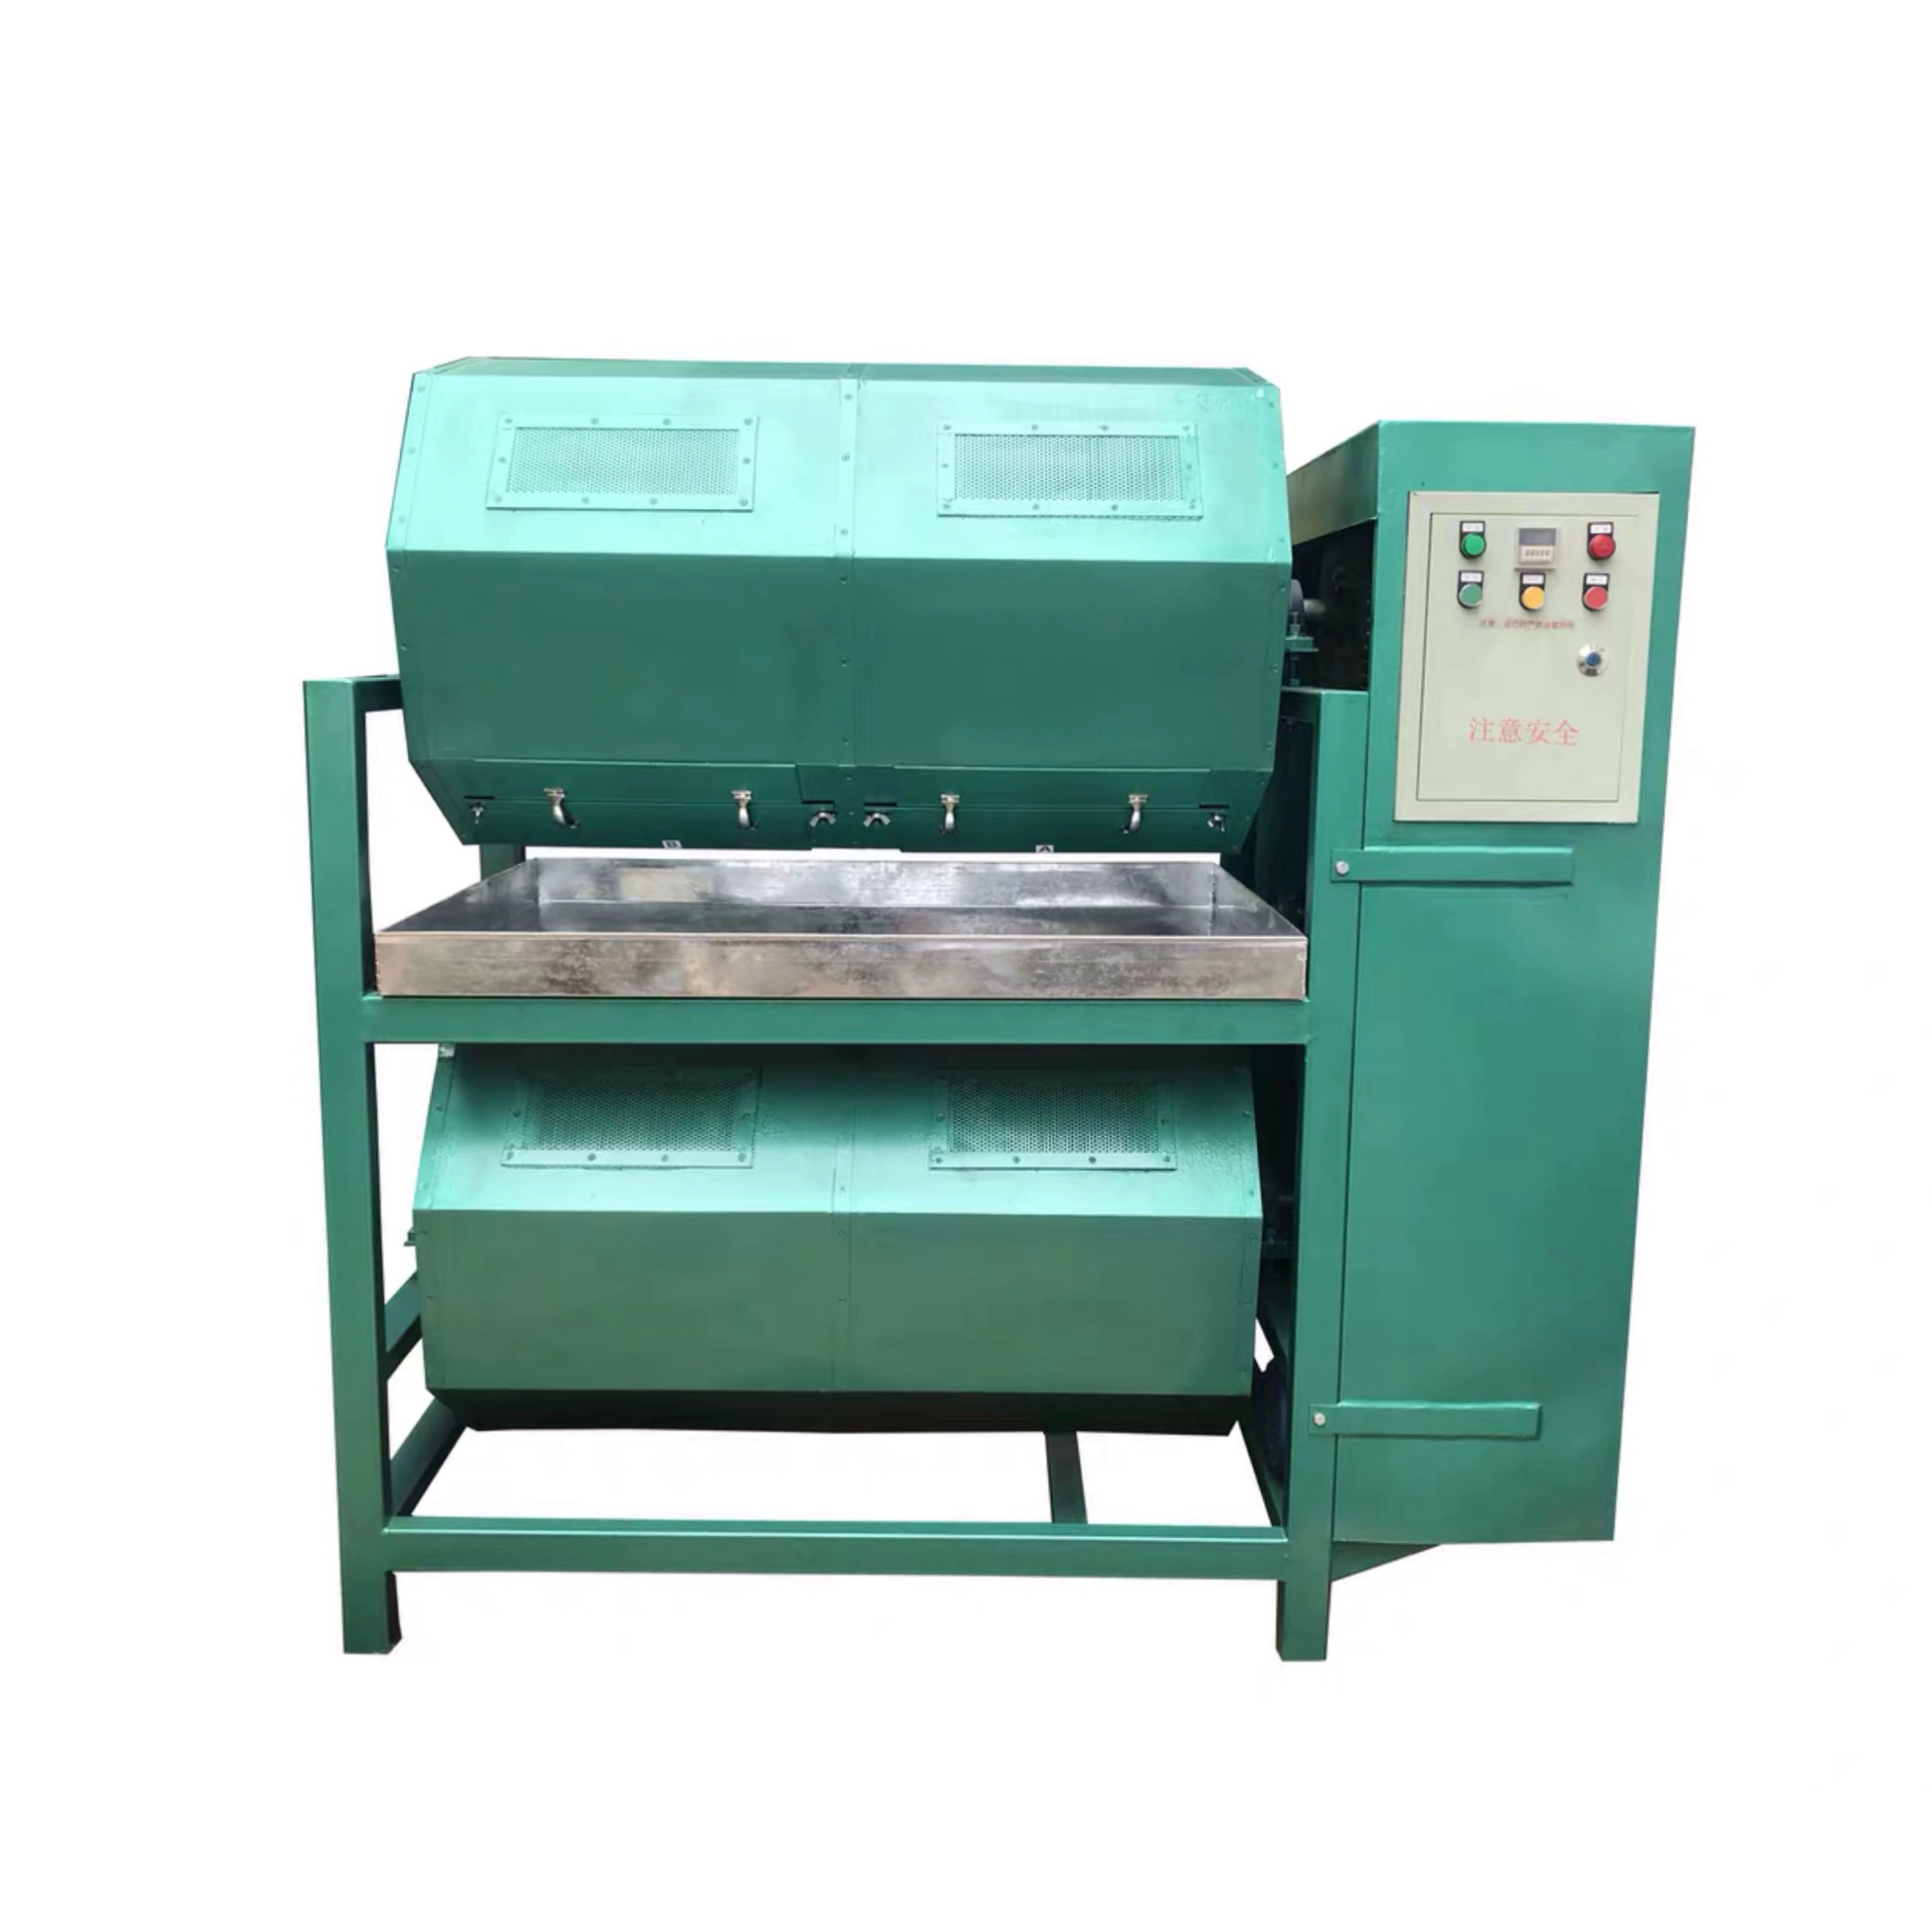
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-30 Origen: Sitio
El procesamiento de piezas metálicas de alto valor y alta relación de aspecto, como extrusiones aeroespaciales, varillas roscadas y ejes de precisión, conlleva un riesgo significativo. El costo financiero de la chatarra, el retrabajo y la degradación de la superficie aumenta rápidamente si estos componentes sufren daños durante el acabado en masa. Un estándar La máquina giratoria depende de la energía cinética para desbarbar, desincrustar o pulir piezas. Esta acción mecánica inherente crea un conflicto directo. La energía necesaria para lograr el acabado superficial deseado aumenta naturalmente el riesgo de choque, flexión y enredo entre piezas al manipular componentes largos.
No se pueden simplemente cargar ejes de gran tamaño en un cilindro giratorio estándar y esperar resultados impecables. El procesamiento exitoso de piezas largas requiere estrategias de protección diseñadas. Estos van desde modificaciones internas del cilindro y accesorios personalizados hasta una selección precisa de medios y control de la dinámica de fluidos. La implementación de estas soluciones específicas le permite utilizar un cilindro giratorio sin comprometer el acabado superficial final o la integridad dimensional de sus componentes críticos.
Definir un acabado exitoso para piezas largas va más allá del simple atractivo visual. El verdadero éxito requiere una distorsión dimensional cero a lo largo de toda la longitud del componente. Debe lograr un radio de borde uniforme conservando al mismo tiempo una concentricidad absoluta. El producto final debe presentar una ausencia total de marcas de impacto, rayones o hilos enrollados. Cumplir con estos criterios exige un control estricto sobre las fuerzas internas en juego. Los operadores deben evaluar la gravedad específica del medio, la velocidad de rotación y el nivel de llenado exacto para garantizar que las piezas permanezcan suspendidas en lugar de chocar contra las paredes de acero.
Cuando sacas un eje del cañón, lo verificas con un indicador de cuadrante. Si el descentramiento excede su tolerancia, el proceso de acabado falló. Medimos el éxito mediante la preservación de las tolerancias de mecanizado originales combinadas con la mejora requerida de la rugosidad de la superficie (Ra). Esto requiere un enfoque calculado para el acabado en masa en lugar de una mentalidad de tirar y correr.
La acción en cascada dentro de un cilindro giratorio obliga naturalmente a los componentes a cruzarse. Al procesar piezas largas, este cruce crea graves riesgos de impacto. Las piezas pesadas chocan entre sí durante el deslizamiento hacia abajo, lo que provoca arañazos profundos y daños en las roscas. Además, los componentes largos a menudo se entrelazan o encajan entre sí. Este enredo detiene el proceso de acabado y provoca puntos de desgaste concentrados donde las piezas rozan entre sí. El mayor peso de las piezas y los materiales más densos aumentan exponencialmente la gravedad de estos impactos.
Considere un lote de varillas roscadas de acero inoxidable de 18 pulgadas. Si se cruzan en la parte inferior de la diapositiva, los hilos actúan como archivos uno contra el otro. Terminarás con crestas aplanadas y diámetros de tono arruinados. Para evitar esto es necesario manipular la matriz del medio para mantener estas varillas paralelas o completamente aisladas durante todo el ciclo.
Las piezas largas y delgadas enfrentan una inmensa tensión mecánica cuando quedan atrapadas bajo una masa de medios en movimiento. A medida que el cilindro gira, el medio abrasivo ejerce una presión desigual a lo largo del componente. Esta carga desigual puede inducir fácilmente tensión de torsión. Los ejes de precisión son particularmente vulnerables a la deformación permanente. Los ciclos de volteo agresivos pueden introducir problemas de descentramiento, haciendo que los componentes de tolerancia estricta sean completamente inutilizables.
El peso de los medios cerámicos es sustancial. Un pie cúbico puede pesar más de 100 libras. Cuando una extrusión de aluminio larga y delgada queda fijada en el fondo del barril mientras el resto de la masa se desplaza sobre ella, la extrusión actúa como una palanca. El momento flector resultante supera fácilmente el límite elástico de los metales más blandos, provocando una curvatura permanente.
Los extremos de las piezas largas son los más afectados por los impactos rotacionales. Las coronas objetivo, los delicados chaflanes y las puntas roscadas golpean con frecuencia las paredes del cañón u otras partes. Debido a que estos extremos sobresalen, actúan como puntos de contacto principales durante la cascada. Incluso las muescas microscópicas en el borde de un orificio o una boca pueden arruinar el rendimiento de la pieza. Dicho daño destruye la precisión concéntrica y compromete la integridad funcional del componente.
Cuando una pieza larga gira de un extremo a otro, la velocidad en la punta es mucho mayor que en el centro. Esto significa que la energía cinética transferida durante un impacto en la punta es severa. Proteger estos fines no es opcional; es un paso obligatorio en la fase de ingeniería de procesos.
Los cilindros estándar con extremos abiertos funcionan bien para piezas pequeñas y uniformes, pero fallan estrepitosamente con extrusiones largas. Los barriles hexagonales cerrados ofrecen una mejor acción de volteo pero aún presentan riesgos de impacto. Los cilindros especializados de radio largo proporcionan el espacio interno necesario para permitir que las piezas largas se deslicen naturalmente sin atascarse contra las paredes de los extremos. La elección de la configuración correcta determina el éxito de su operación de acabado.
Debe hacer coincidir la geometría de la máquina con la geometría de la pieza. Un cañón corto y ancho obliga a las piezas largas a girar de un extremo a otro, lo cual es desastroso. Un cilindro largo y estrecho permite que las piezas rueden a lo largo de su eje longitudinal, que es exactamente lo que se desea para ejes y extrusiones.
El tamaño adecuado evita atascos y garantiza un desgaste uniforme. La fórmula de ingeniería estándar dicta que la longitud interna del cañón debe exceder la parte más larga en un mínimo de 20 a 30 por ciento. Este espacio adicional permite un flujo adecuado del medio alrededor de los extremos de los componentes. Al dimensionar un Máquina de acabado de barriles grandes , también debes considerar la inclinación. Las configuraciones horizontales ofrecen una capacidad de longitud máxima, mientras que los barriles inclinados proporcionan una descarga más fácil pero restringen la longitud máxima de la pieza debido a la cascada en ángulo.
Si intenta procesar una pieza de 36 pulgadas en un barril de 40 pulgadas, el medio no puede circular por los extremos. Los extremos permanecerán crudos y rebajados mientras que el centro se procesa en exceso. Mida siempre el espacio diagonal del cañón, no solo la longitud recta de la pared, para garantizar que las piezas puedan girar libremente sin acuñarse.
Las paredes de metal desnudo destruyen las partes delicadas. Los revestimientos internos no son negociables. Los revestimientos de poliuretano ofrecen una resistencia al desgaste excepcional y un flujo de medios suave. Los revestimientos de caucho acanalados proporcionan una acción de volteo agresiva, pero a veces pueden atrapar los bordes de piezas largas. El espesor y el durómetro (dureza) del revestimiento se correlacionan directamente con la absorción de energía. Los revestimientos más suaves y gruesos amortiguan los impactos de manera efectiva, protegiendo los componentes frágiles de la carcasa rígida de acero.
Por lo general, especificamos un mínimo de poliuretano de 85 durómetros y 1 pulgada de espesor para el procesamiento de piezas largas. Esto proporciona suficiente elasticidad para absorber un golpe directo de un eje pesado sin romper el revestimiento ni abollar la pieza. Inspeccione los revestimientos semanalmente; un punto desgastado que exponga el acero desnudo arruinará un lote al instante.
Crear cámaras individuales dentro de un solo La máquina volteadora de barril giratorio resuelve el impacto por completo. Los divisores internos personalizados aíslan cada parte larga. Esta compartimentación garantiza cero contacto entre piezas. Si bien este método limita el rendimiento general del lote, prácticamente elimina las tasas de desperdicio de componentes de alto valor.
Los divisores pueden estar hechos de polietileno de alta densidad (HDPE) o acero recubierto de poliuretano. Deben estar firmemente atornillados al marco del cilindro para soportar el peso cambiante del medio. Cuando se compartimenta, se transforma un proceso de acabado en masa en una operación de acabado paralela y altamente controlada.
| Tipo de barril | Riesgo de impacto | Rendimiento | Mejor aplicación |
|---|---|---|---|
| Hexagonal estándar | Alto | Alto | Piezas a granel cortas y duraderas |
| Horizontal de radio largo | Medio | Medio | Ejes gruesos, extrusiones pesadas. |
| Compartimentado | Cero | Bajo | Piezas aeroespaciales de precisión de alto valor |
| Extremo abierto inclinado | muy alto | Alto | No recomendado para piezas largas. |
Debe evaluar el impacto operativo de los métodos fijos versus los métodos flotantes. La fijación requiere costos de diseño iniciales y aumenta los tiempos de carga/descarga. La flotación libre es más rápida pero conlleva mayores riesgos de desperdicio. Equilibrar los costos laborales con la reducción de desechos es vital para la eficiencia operativa.
Cada paso de manipulación añade tiempo. Si un operador dedica diez minutos a atornillar piezas a un dispositivo, ese tiempo debe recuperarse mediante un acabado sin defectos. La flotación libre requiere menos manipulación, pero exige un estricto cumplimiento de las proporciones de medios y controles de velocidad para evitar desastres.
El diseño de accesorios personalizados bloquea las piezas largas en su lugar a lo largo del eje central del cañón. El medio fluye sobre las piezas estacionarias, proporcionando una acción abrasiva sin contacto entre piezas. Esto produce un excelente retorno de la inversión para artículos delicados. Sin embargo, la carga y descarga de piezas fijas requiere mucha mano de obra. Compare esto con la flotación libre a granel, que es rápida pero requiere volúmenes masivos de medios para mantener las piezas separadas.
Salvaguardar las puntas delicadas requiere barreras físicas. Las tapas de vinilo de alta resistencia se estiran sobre las puntas roscadas para absorber los impactos. Los tapones de silicona roscados protegen los orificios internos del alojamiento de medios. Las fundas de goma especializadas pueden cubrir toda la corona del hocico. Debe evaluar el equilibrio entre la mano de obra necesaria para aplicar este enmascaramiento y la reducción resultante en las tasas de desperdicio.
No utilice cinta adhesiva barata; el fluido que gira y la acción abrasiva lo quitarán en minutos. Invierta en tapones de silicona moldeados y reutilizables. Resisten los compuestos químicos y la abrasión mecánica, amortizándose tras unos pocos ciclos.
La geometría del medio juega un papel fundamental en la protección de piezas. Los cilindros y triángulos cortados en ángulo evitan el alojamiento en piezas ranuradas largas. Los medios cerámicos de alta densidad crean un lecho similar a un fluido dentro del barril. Esta densa matriz suspende piezas largas, evitando que se hundan y golpeen las paredes del cañón. El abrasivo adecuado actúa como herramienta de corte y como cojín protector.
Si utiliza un medio de plástico liviano para un eje de acero pesado, el eje se hundirá hasta el fondo y se arrastrará contra el revestimiento. Debe hacer coincidir la densidad aparente del medio con la gravedad específica de las piezas para lograr una verdadera suspensión durante la cascada.
El procesamiento estándar suele utilizar una proporción de medio a pieza de 3:1. Las piezas largas y frágiles requieren un cambio drástico. Debes aumentar esto a una proporción de 6:1 o incluso 10:1 en un Máquina volteadora de piezas metálicas . Este gran volumen de medio diluye la concentración de la pieza, reduciendo drásticamente la posibilidad de colisiones. Un mayor consumo de medios y tiempos de ciclo más largos aumentan los costos, pero garantizan la seguridad de las piezas.
Cuando cargue el barril, llénelo primero hasta el 60 % de su capacidad con material. Luego introduce las piezas procurando que queden distribuidas uniformemente. Complete con el medio restante para alcanzar el nivel óptimo de llenado total del barril del 70-75 %. Esto evita que las piezas se monten encima de la masa y se golpeen entre sí.
El ajuste de los parámetros de la máquina afecta directamente tanto a la seguridad de las piezas como a la eficiencia operativa. No se pueden ejecutar piezas largas a las mismas velocidades que se utilizan para hardware pequeño. La dinámica de fluidos y la velocidad de rotación deben controlarse estrictamente.
Los niveles de agua y las concentraciones de compuestos cambian la viscosidad de la masa. Una masa más húmeda se desliza más rápido; una masa más seca transporta las piezas más arriba en la pared del barril antes de que caigan en cascada. Debes marcar estas variables para mantener un deslizamiento suave y continuo.
Cada barril giratorio tiene una velocidad crítica donde la fuerza centrífuga fija la masa a las paredes. El procesamiento de piezas largas requiere operar muy por debajo de este umbral. Una cascada deslizante más lenta minimiza la energía del impacto. En lugar de que las piezas caigan violentamente pendiente abajo, se deslizan suavemente a través de la matriz abrasiva. Esta baja velocidad mantiene la acción abrasiva necesaria y al mismo tiempo previene la flexión catastrófica.
Normalmente procesamos piezas largas entre el 40% y el 50% de la velocidad crítica. Si escucha un ruido metálico fuerte, la velocidad es demasiado alta y las piezas están atravesando el lecho de medios. El sonido debe ser un ruido constante y amortiguado, que indique un deslizamiento suave.
Comprender el comportamiento de los medios internos requiere validación visual. El uso de imágenes de alta velocidad durante las pruebas revela exactamente cómo interactúan las piezas. Puede identificar zonas muertas donde las piezas se estancan o zonas de impacto agresivo donde se producen daños. Los barriles de prueba de paredes transparentes permiten a los operadores ajustar las RPM y los niveles de medios antes de comprometerse con tiradas de producción completas.
Grabar una prueba a 120 fotogramas por segundo le permite ver si las piezas largas giran paralelas al eje o giran de un extremo a otro. Si giran de un extremo a otro, debe aumentar el volumen del medio o reducir las RPM inmediatamente.
Los compuestos líquidos que giran reducen la fricción de la superficie y amortiguan los impactos entre las piezas y los medios. Eliminan las partículas metálicas que podrían rayar las superficies. Sin embargo, el volteo en húmedo introduce el riesgo crítico de oxidación instantánea posterior al volteo en piezas largas de acero. Debes integrar inhibidores de óxido sintéticos y aceites solubles en agua en el ciclo de enjuague final. Este paso protege las superficies metálicas en bruto y desbarbadas durante el almacenamiento a largo plazo.
No deje que las piezas de acero mojadas se asienten en un barril estacionario. En el momento en que finalice el ciclo, inicie el proceso de enjuague y descarga. Aplique inmediatamente un preventivo de óxido que desplace el agua. La oxidación instantánea se puede formar en minutos en acero con alto contenido de carbono recién desbarbado.
La modificación de los procesos de volteo para piezas de gran tamaño introduce riesgos físicos y regulatorios. La manipulación de extrusiones pesadas y difíciles requiere un estricto cumplimiento de los protocolos de seguridad para proteger a los operadores y al equipo.
Las piezas largas actúan como palancas y pueden pellizcarse los dedos o aplastarse las manos fácilmente durante la carga. Los operadores deben utilizar polipastos mecánicos o técnicas de elevación en equipo para piezas que excedan las 40 libras. La seguridad es un requisito operativo continuo, no una lista de verificación única.
El cumplimiento de las normas de seguridad dicta que los barriles, contenedores y tambores giratorios deben estar protegidos. Debe instalar un gabinete entrelazado con el mecanismo de transmisión. Esto evita el funcionamiento cuando la protección está abierta. Diseñar estas barreras protectoras entrelazadas para acomodar la carga de piezas extremadamente largas y engorrosas requiere una ingeniería cuidadosa para mantener el cumplimiento sin obstaculizar el flujo de trabajo.
Las cortinas de luz suelen ser una mejor solución que las puertas físicas para máquinas de piezas largas. Permiten a los operadores maniobrar largas extrusiones dentro del barril sin luchar contra una puerta batiente, y al mismo tiempo cortan instantáneamente la energía si una persona ingresa a la zona de peligro durante la operación.
Operar grandes equipos de acabado es inherentemente de alto riesgo. Las políticas de seguridad estrictas deben prohibir la ropa holgada, las joyas colgantes o el cabello largo y suelto cerca de ejes giratorios y ejes de transmisión. Los operadores deben usar el EPP requerido. Esto incluye calzado antideslizante de alta resistencia, gafas protectoras y guantes resistentes a cortes para manipular de forma segura extrusiones metálicas largas y afiladas.
Al manipular piezas cubiertas de compuesto giratorio, la fuerza de agarre se ve comprometida. Especifique guantes con revestimiento de nitrilo o poliuretano en la palma para garantizar una sujeción segura en ejes pesados y resbaladizos durante la fase de descarga.
Las piezas largas y pesadas pueden desplazarse de manera desigual dentro del cañón, creando una carga excéntrica. Este desequilibrio ejerce presión sobre el mecanismo de transmisión y provoca fallas prematuras en los rodamientos. Las estrategias de mitigación incluyen el uso de variadores de frecuencia (VFD) para arranques y paradas suaves. La instalación de rodamientos de alta resistencia y el empleo de técnicas de contrapeso garantizan un funcionamiento suave y prolongan la vida útil del equipo.
Un VFD le permite aumentar la velocidad durante 10 a 15 segundos. Esto evita el enorme pico de torsión que se produce al arrancar una carga pesada y desequilibrada a lo largo de la línea. Protege la caja de cambios, las correas y el motor de fallas catastróficas.
R: Las piezas largas se doblan debido a la presión desigual de la masa del medio en movimiento. Cuando queda atrapado bajo medios pesados, la fuerza de rotación aplica tensión de torsión, lo que provoca deformación permanente y problemas de descentramiento en los ejes de precisión.
R: Mientras que las piezas estándar utilizan una proporción de 3:1, los componentes largos y frágiles requieren una proporción de medio a pieza de 6:1 a 10:1. Esto crea una matriz de suspensión densa que evita el impacto entre piezas.
R: Debe utilizar tapas de vinilo de alta resistencia, fundas de goma especializadas o tapones de silicona roscados. Estas barreras físicas absorben impactos y evitan que los medios dañen roscas delicadas o orificios internos.
R: Una velocidad más lenta aumenta el tiempo del ciclo pero garantiza una suave cascada de deslizamiento. Esto minimiza la energía de impacto destructivo y al mismo tiempo mantiene una acción abrasiva constante, lo cual es fundamental para proteger piezas largas.
R: Debe seguir inmediatamente el proceso de secado en húmedo con un ciclo de inhibición de la corrosión. La integración de inhibidores de óxido sintéticos en el enjuague final protege las superficies metálicas frescas y altamente activas durante el almacenamiento.
R: OSHA exige que los cañones giratorios estén completamente protegidos por un recinto entrelazado con el mecanismo de accionamiento. La máquina no debe funcionar mientras la protección esté abierta, incluso cuando esté modificada para piezas sobredimensionadas.