Visualizações: 0 Autor: Editor do site Horário de publicação: 30/07/2026 Origem: Site
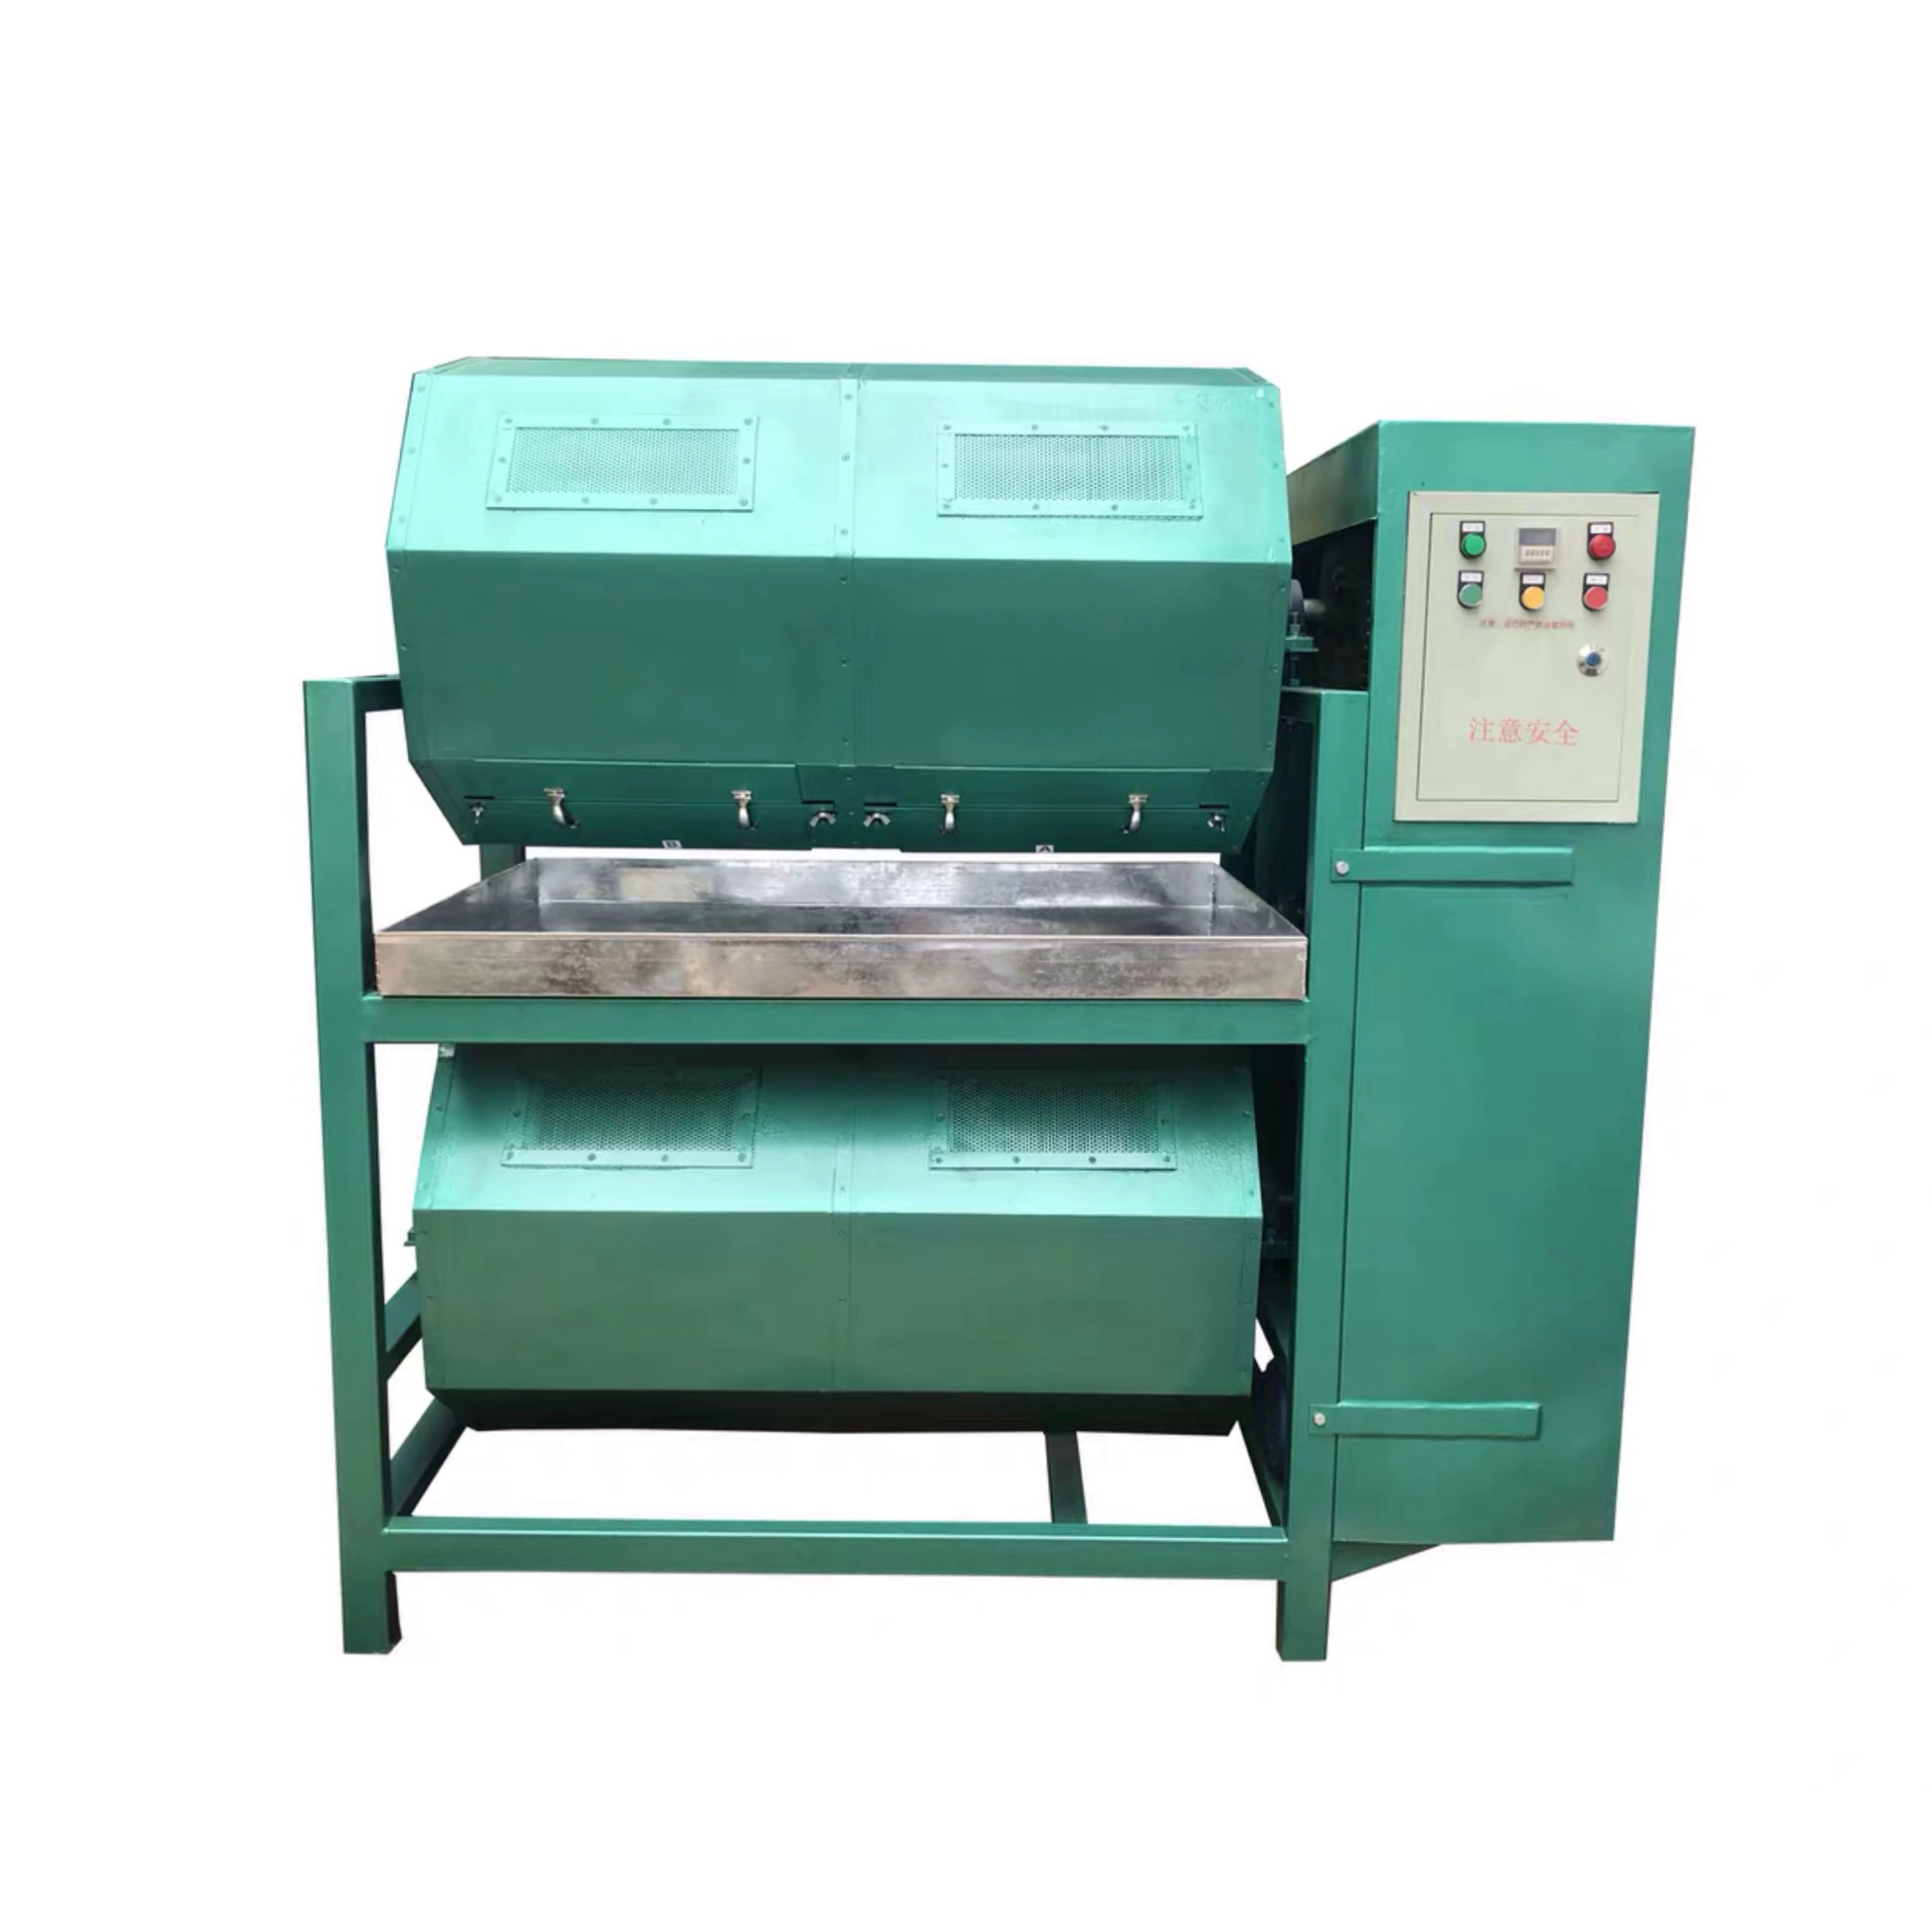
O processamento de peças metálicas de alto valor e alta proporção, como extrusões aeroespaciais, hastes roscadas e eixos de precisão, acarreta riscos significativos. O custo financeiro de sucata, retrabalho e degradação superficial aumenta rapidamente se esses componentes sofrerem danos durante o acabamento em massa. Um padrão A máquina giratória depende da energia cinética para rebarbar, descalcificar ou polir peças. Esta ação mecânica inerente cria um conflito direto. A energia necessária para alcançar o acabamento superficial desejado aumenta naturalmente o risco de impacto, flexão e emaranhamento peça a peça ao manusear componentes longos.
Você não pode simplesmente carregar eixos superdimensionados em um cilindro rotativo padrão e esperar resultados perfeitos. O processamento bem-sucedido de peças longas requer estratégias de proteção projetadas. Eles variam desde modificações internas do cilindro e acessórios personalizados até seleção precisa de meios e controle de dinâmica de fluidos. A implementação dessas soluções direcionadas permite que você utilize um cilindro rotativo sem comprometer o acabamento superficial final ou a integridade dimensional de seus componentes críticos.
Definir um acabamento de sucesso para peças longas vai além do simples apelo visual. O verdadeiro sucesso requer distorção dimensional zero ao longo de todo o comprimento do componente. Você deve obter um raio uniforme da borda enquanto preserva a concentricidade absoluta. O produto final deve apresentar ausência total de marcas de impacto, arranhões ou fios enrolados. O cumprimento destes critérios exige um controlo rigoroso das forças internas em jogo. Os operadores devem avaliar a gravidade específica do meio, a velocidade de rotação e o nível exato de enchimento para garantir que as peças permaneçam suspensas em vez de baterem nas paredes de aço.
Quando você puxa uma haste do cano, você a verifica com um relógio comparador. Se o desvio exceder sua tolerância, o processo de acabamento falhou. Medimos o sucesso pela preservação das tolerâncias de usinagem originais combinadas com a melhoria necessária da rugosidade superficial (Ra). Isto requer uma abordagem calculada para o acabamento em massa, em vez de uma mentalidade de despejo e fuga.
A ação em cascata dentro de um cilindro rotativo força naturalmente os componentes a se cruzarem. Ao processar peças longas, este cruzamento cria graves riscos de impacto. As peças pesadas batem umas nas outras durante o deslizamento para baixo, causando arranhões profundos e danos à rosca. Além disso, componentes longos muitas vezes se interligam ou se aninham. Esse emaranhado interrompe o processo de acabamento e causa pontos de desgaste concentrados onde as peças roçam umas nas outras. O maior peso das peças e os materiais mais densos aumentam exponencialmente a gravidade desses impactos.
Considere um lote de hastes roscadas de aço inoxidável de 18 polegadas. Se eles se cruzarem na parte inferior do slide, os tópicos agirão como arquivos uns contra os outros. Você acaba com cristas achatadas e diâmetros primitivos arruinados. Prevenir isso requer a manipulação da matriz do meio para manter essas hastes paralelas ou completamente isoladas durante todo o ciclo.
Peças longas e finas enfrentam imenso estresse mecânico quando presas sob uma massa de mídia em movimento. À medida que o cilindro gira, o meio abrasivo exerce uma pressão desigual ao longo do comprimento do componente. Esta carga irregular pode facilmente induzir tensão de torção. Os eixos de precisão são particularmente vulneráveis à deformação permanente. Ciclos de rotação agressivos podem introduzir problemas de desvio, tornando os componentes com tolerância restrita completamente inutilizáveis.
O peso da mídia cerâmica é substancial. Um pé cúbico pode pesar mais de 100 libras. Quando uma extrusão de alumínio longa e delgada fica presa na parte inferior do cano enquanto o resto da massa se desloca sobre ela, a extrusão atua como uma alavanca. O momento fletor resultante excede facilmente a resistência ao escoamento de metais mais macios, causando um arco permanente.
As extremidades das peças longas suportam o impacto dos impactos rotacionais. Coroas alvo, chanfros delicados e pontas roscadas atingem frequentemente as paredes do cano ou outras peças. Como essas extremidades se projetam, elas atuam como pontos de contato primários durante a cascata. Mesmo cortes microscópicos na borda de um cano ou cano podem prejudicar o desempenho da peça. Tais danos destroem a precisão concêntrica e comprometem a integridade funcional do componente.
Quando uma peça longa gira de ponta a ponta, a velocidade na ponta é muito maior do que no centro. Isto significa que a energia cinética transferida durante um impacto na ponta é severa. Proteger estes fins não é opcional; é uma etapa obrigatória na fase de engenharia de processo.
Barris abertos padrão funcionam bem para peças pequenas e uniformes, mas falham miseravelmente com extrusões longas. Barris hexagonais fechados oferecem melhor ação de tombamento, mas ainda apresentam riscos de impacto. Barris especializados de raio longo fornecem o espaço interno necessário para permitir que peças longas deslizem naturalmente sem prender nas paredes finais. A escolha da configuração correta determina o sucesso da sua operação de acabamento.
Você deve combinar a geometria da máquina com a geometria da peça. Um cano curto e largo força as peças longas a tombarem de ponta a ponta, o que é desastroso. Um cano longo e estreito permite que as peças rolem ao longo de seu eixo longitudinal, que é exatamente o que você deseja para eixos e extrusões.
O dimensionamento adequado evita emperramento e garante desgaste uniforme. A fórmula padrão de engenharia determina que o comprimento interno do cano deve exceder a parte mais longa em um mínimo de 20 a 30 por cento. Essa folga extra permite o fluxo adequado do meio em torno das extremidades dos componentes. Ao dimensionar um máquina de acabamento de cano grande , você também deve considerar a inclinação. As configurações horizontais oferecem capacidade máxima de comprimento, enquanto os barris inclinados facilitam a descarga, mas restringem o comprimento máximo da peça devido à cascata angular.
Se você tentar processar uma peça de 36 polegadas em um cilindro de 40 polegadas, a mídia não poderá circular pelas extremidades. As pontas permanecerão cruas e rebarbas enquanto o centro fica superprocessado. Meça sempre a folga diagonal do cano, e não apenas o comprimento reto da parede, para garantir que as peças possam girar livremente sem emperrar.
Paredes de metal nu destroem peças delicadas. Os revestimentos internos não são negociáveis. Os revestimentos de poliuretano oferecem excepcional resistência ao desgaste e fluxo suave do meio. Os revestimentos de borracha com nervuras proporcionam ação de queda agressiva, mas às vezes podem prender as bordas de peças longas. A espessura e a dureza (dureza) do revestimento estão diretamente correlacionadas à absorção de energia. Revestimentos mais macios e mais grossos amortecem os impactos de forma eficaz, protegendo os componentes frágeis da rígida carcaça de aço.
Normalmente especificamos um poliuretano de 85 durômetros com espessura mínima de 1 polegada para processamento de peças longas. Isso fornece elasticidade suficiente para absorver um impacto direto de uma haste pesada sem rasgar o revestimento ou amassar a peça. Inspecione os revestimentos semanalmente; um ponto desgastado expondo o aço descoberto arruinará um lote instantaneamente.
Criando câmaras individuais dentro de um único A máquina giratória de barril resolve totalmente o impacto. Divisórias internas personalizadas isolam cada parte longa. Esta compartimentação garante zero contato peça a peça. Embora esse método limite o rendimento geral do lote, ele praticamente elimina as taxas de refugo de componentes de alto valor.
As divisórias podem ser feitas de polietileno de alta densidade (HDPE) ou aço revestido de poliuretano. Eles devem ser aparafusados com segurança à estrutura cilíndrica para suportar a mudança de peso da mídia. Ao compartimentar, você transforma um processo de acabamento em massa em uma operação de acabamento paralelo e altamente controlada.
| Tipo de barril | de risco de impacto | Rendimento | Melhor aplicação |
|---|---|---|---|
| Hexagonal padrão | Alto | Alto | Peças a granel curtas e duráveis |
| Horizontal de raio longo | Médio | Médio | Eixos grossos, extrusões pesadas |
| Compartimentado | Zero | Baixo | Peças aeroespaciais de precisão de alto valor |
| Extremidade aberta inclinada | Muito alto | Alto | Não recomendado para peças longas |
Você deve avaliar o impacto operacional dos métodos de fixação versus métodos de flutuação livre. A fixação requer custos iniciais de projeto e aumenta os tempos de carga/descarga. A flutuação livre é mais rápida, mas acarreta maiores riscos de sucata. Equilibrar os custos trabalhistas com a redução de sucata é vital para a eficiência operacional.
Cada etapa de manuseio adiciona tempo. Se um operador gasta dez minutos aparafusando peças em um acessório, esse tempo deve ser recuperado através de um acabamento com zero defeitos. A flutuação livre requer menos manuseio, mas exige adesão estrita às proporções de mídia e controles de velocidade para evitar desastres.
O projeto de acessórios personalizados fixa peças longas no lugar ao longo do eixo central do cano. A mídia flui sobre as peças estacionárias, proporcionando ação abrasiva sem contato peça a peça. Isto produz um excelente retorno do investimento para itens delicados. No entanto, carregar e descarregar peças fixas exige muita mão-de-obra. Compare isso com a flutuação livre em massa, que é rápida, mas requer grandes volumes de mídia para manter as peças separadas.
A salvaguarda de fins delicados requer barreiras físicas. Tampas de vinil resistentes esticam-se sobre pontas roscadas para absorver impactos. Os tampões de silicone roscados protegem os furos internos contra o alojamento do meio. Mangas de borracha especializadas podem cobrir toda a coroa do focinho. Você deve avaliar o equilíbrio entre o trabalho manual necessário para aplicar esta máscara e a redução resultante nas taxas de refugo.
Não use fita adesiva barata; o fluido e a ação abrasiva irão removê-lo em minutos. Invista em tampas de silicone moldadas e reutilizáveis. Eles resistem aos compostos químicos e à abrasão mecânica, pagando-se após apenas alguns ciclos.
A geometria da mídia desempenha um papel crítico na proteção das peças. Cilindros e triângulos cortados em ângulo evitam o alojamento em peças com fendas longas. A mídia cerâmica de alta densidade cria um leito semelhante a um fluido dentro do cilindro. Essa matriz densa suspende peças longas, evitando que afundem e batam nas paredes do cano. O abrasivo certo atua tanto como ferramenta de corte quanto como almofada protetora.
Se você usar uma mídia plástica leve para uma haste de aço pesada, a haste afundará e se arrastará contra o revestimento. Você deve combinar a densidade aparente da mídia com a gravidade específica das peças para obter uma verdadeira suspensão durante a cascata.
O processamento padrão geralmente usa uma proporção de mídia para peça de 3:1. Peças longas e frágeis exigem uma mudança drástica. Você deve aumentar isso para uma proporção de 6:1 ou até 10:1 em um máquina de tombar peças de metal . Este alto volume de mídia dilui a concentração da peça, reduzindo drasticamente a chance de colisões. O maior consumo de mídia e os tempos de ciclo mais longos aumentam os custos, mas garantem a segurança das peças.
Ao carregar o barril, primeiro encha-o até 60% da capacidade com mídia. Em seguida, introduza as peças, garantindo que fiquem distribuídas uniformemente. Complete com a mídia restante para atingir o nível ideal de preenchimento total do barril de 70-75%. Isso evita que as peças passem por cima da massa e batam umas nas outras.
O ajuste dos parâmetros da máquina impacta diretamente a segurança das peças e a eficiência operacional. Você não pode executar peças longas nas mesmas velocidades usadas para hardware pequeno. A dinâmica dos fluidos e a velocidade rotacional devem ser rigorosamente controladas.
Os níveis de água e as concentrações dos compostos alteram a viscosidade da massa. Uma massa mais úmida desliza mais rápido; uma massa mais seca transporta as peças para cima na parede do barril antes de caírem em cascata. Você deve inserir essas variáveis para manter um deslizamento suave e contínuo.
Cada barril rotativo tem uma velocidade crítica onde a força centrífuga prende a massa às paredes. O processamento de peças longas requer operação bem abaixo deste limite. Uma cascata deslizante mais lenta minimiza a energia de impacto. Em vez de as peças mergulharem violentamente na encosta, elas deslizam suavemente através da matriz abrasiva. Esta velocidade lenta mantém a ação abrasiva necessária enquanto evita flexões catastróficas.
Normalmente executamos peças longas a 40% a 50% da velocidade crítica. Se você ouvir um barulho alto, a velocidade está muito alta e as peças estão rompendo a base da mídia. O som deve ser um ruído constante e abafado, indicando um deslizamento suave.
Compreender o comportamento interno da mídia requer validação visual. O uso de imagens de alta velocidade durante os testes revela exatamente como as peças interagem. Você pode identificar zonas mortas onde as peças estagnam ou zonas de impacto agressivo onde ocorrem danos. Barris de teste com paredes transparentes permitem que os operadores ajustem o RPM e os níveis de mídia antes de se comprometerem com a produção completa.
Gravar um teste a 120 quadros por segundo permite ver se peças longas estão girando paralelamente ao eixo ou caindo de ponta a ponta. Se eles caírem de ponta a ponta, você deverá aumentar o volume da mídia ou reduzir o RPM imediatamente.
Os compostos líquidos reduzem o atrito da superfície e amortecem os impactos entre as peças e o meio. Eles eliminam partículas metálicas que podem arranhar as superfícies. No entanto, o tombamento úmido apresenta o risco crítico de ferrugem instantânea pós-queda em peças longas de aço. Você deve integrar inibidores de ferrugem sintéticos e óleos solúveis em água no ciclo de enxágue final. Esta etapa protege superfícies metálicas cruas e rebarbadas durante o armazenamento a longo prazo.
Não deixe peças de aço molhadas em um barril estacionário. No momento em que o ciclo terminar, inicie o processo de enxágue e descarga. Aplique imediatamente um preventivo contra ferrugem que remova a água. A ferrugem instantânea pode se formar em minutos em aço de alto carbono recém-rebarbado.
A modificação dos processos de rotação para peças superdimensionadas introduz riscos físicos e regulatórios. O manuseio de extrusões pesadas e desajeitadas exige adesão estrita aos protocolos de segurança para proteger operadores e equipamentos.
As peças longas funcionam como alavancas e podem facilmente prender os dedos ou esmagar as mãos durante o carregamento. Os operadores devem usar guinchos mecânicos ou técnicas de levantamento em equipe para peças que excedam 40 libras. A segurança é um requisito operacional contínuo e não uma lista de verificação única.
A conformidade com os padrões de segurança determina que barris, recipientes e tambores giratórios devem ser protegidos. Você deve instalar um gabinete interligado ao mecanismo de acionamento. Isto impede a operação quando a proteção está aberta. Projetar essas proteções de barreira interligadas para acomodar o carregamento de peças extremamente longas e pesadas exige uma engenharia cuidadosa para manter a conformidade sem prejudicar o fluxo de trabalho.
As cortinas de luz costumam ser uma solução melhor do que as portas físicas para máquinas com peças longas. Eles permitem que os operadores manobrem extrusões longas no cano sem lutar contra uma porta giratória, ao mesmo tempo que cortam instantaneamente a energia se uma pessoa entrar na zona de perigo durante a operação.
Operar grandes equipamentos de acabamento é inerentemente de alto risco. Políticas de segurança rigorosas devem proibir roupas largas, joias penduradas ou cabelos longos soltos perto de fusos giratórios e eixos de transmissão. Os operadores devem usar os EPIs exigidos. Isso inclui calçados antiderrapantes para serviços pesados, óculos de proteção e luvas resistentes a cortes para manusear com segurança extrusões de metal longas e afiadas.
Ao manusear peças cobertas por composto de tombamento, a força de preensão fica comprometida. Especifique luvas com revestimentos de palma em nitrilo ou poliuretano para garantir uma fixação segura em eixos pesados e escorregadios durante a fase de descarga.
Peças longas e pesadas podem se deslocar de maneira desigual dentro do cano, criando uma carga excêntrica. Este desequilíbrio sobrecarrega o mecanismo de acionamento e causa falha prematura do rolamento. As estratégias de mitigação incluem a utilização de unidades de frequência variável (VFDs) para partidas e paradas suaves. A instalação de rolamentos reforçados e o emprego de técnicas de contrapeso garantem uma operação suave e prolongam a vida útil do equipamento.
Um VFD permite aumentar a velocidade em 10 a 15 segundos. Isso evita o enorme pico de torque que ocorre ao iniciar uma carga pesada e desequilibrada na linha. Ele protege a caixa de engrenagens, as correias e o motor contra falhas catastróficas.
R: Peças longas dobram devido à pressão desigual da massa de mídia em movimento. Quando presa sob meios pesados, a força rotacional aplica tensão de torção, causando deformação permanente e problemas de desvio em eixos de precisão.
R: Embora as peças padrão usem uma proporção de 3:1, os componentes longos e frágeis exigem uma proporção de mídia para peça de 6:1 a 10:1. Isso cria uma matriz de suspensão densa que evita o impacto entre peças.
R: Você deve usar tampas de vinil resistentes, luvas de borracha especializadas ou plugues de silicone rosqueados. Essas barreiras físicas absorvem impactos e evitam que a mídia danifique roscas delicadas ou furos internos.
R: Uma velocidade mais lenta aumenta o tempo do ciclo, mas garante uma cascata de deslizamento suave. Isto minimiza a energia de impacto destrutivo, mantendo ao mesmo tempo uma ação abrasiva consistente, o que é fundamental para proteger peças longas.
R: Você deve seguir imediatamente o processo de rotação úmida com um ciclo de inibição de corrosão. A integração de inibidores de ferrugem sintéticos no enxágue final protege as superfícies metálicas frescas e altamente ativas durante o armazenamento.
R: A OSHA exige que os barris giratórios sejam totalmente protegidos por um gabinete interligado ao mecanismo de acionamento. A máquina não deve funcionar enquanto a proteção estiver aberta, mesmo quando modificada para peças de grandes dimensões.