Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 30.07.2026 Herkunft: Website
Die Verarbeitung hochwertiger Metallteile mit hohem Aspektverhältnis wie Luftfahrt-Strangpressteilen, Gewindestangen und Präzisionswellen birgt erhebliche Risiken. Die finanziellen Kosten für Ausschuss, Nacharbeit und Oberflächenverschlechterung steigen rapide an, wenn diese Komponenten während der Massenbearbeitung beschädigt werden. Ein Standard Taumelmaschinen nutzen kinetische Energie, um Teile zu entgraten, zu entzundern oder zu polieren. Diese inhärente mechanische Aktion erzeugt einen direkten Konflikt. Die zur Erzielung der gewünschten Oberflächengüte erforderliche Energie erhöht natürlich das Risiko, dass Teile aneinander stoßen, sich verbiegen und sich beim Umgang mit langen Bauteilen verheddern.
Sie können nicht einfach übergroße Schäfte in einen Standard-Rotationszylinder laden und makellose Ergebnisse erwarten. Die erfolgreiche Bearbeitung langer Teile erfordert ausgereifte Schutzstrategien. Diese reichen von internen Zylindermodifikationen und kundenspezifischen Vorrichtungen bis hin zur präzisen Medienauswahl und Steuerung der Fluiddynamik. Durch die Implementierung dieser gezielten Lösungen können Sie eine Rotationstrommel verwenden, ohne die endgültige Oberflächenbeschaffenheit oder Maßhaltigkeit Ihrer kritischen Komponenten zu beeinträchtigen.
Die Definition eines gelungenen Finishs für lange Teile geht über die bloße optische Attraktivität hinaus. Echter Erfolg erfordert eine nulldimensionale Verzerrung über die gesamte Länge des Bauteils. Sie müssen einen gleichmäßigen Kantenradius erreichen und gleichzeitig die absolute Konzentrizität wahren. Das Endprodukt darf keinerlei Schlagspuren, Kratzer oder gerollte Gewinde aufweisen. Um diese Kriterien zu erfüllen, ist eine strenge Kontrolle der wirkenden inneren Kräfte erforderlich. Bediener müssen das spezifische Gewicht des Mediums, die Rotationsgeschwindigkeit und den genauen Füllstand bewerten, um sicherzustellen, dass die Teile hängen bleiben und nicht gegen die Stahlwände stoßen.
Wenn Sie einen Schaft aus dem Lauf ziehen, überprüfen Sie dies mit einer Messuhr. Wenn der Rundlauffehler Ihre Toleranz überschreitet, ist der Endbearbeitungsprozess fehlgeschlagen. Wir messen den Erfolg an der Beibehaltung der ursprünglichen Bearbeitungstoleranzen in Kombination mit der erforderlichen Verbesserung der Oberflächenrauheit (Ra). Dies erfordert eine kalkulierte Herangehensweise an die Massenveredelung und nicht eine Dump-and-Run-Mentalität.
Die Kaskadenwirkung innerhalb eines rotierenden Zylinders zwingt die Komponenten auf natürliche Weise dazu, sich zu kreuzen. Bei der Bearbeitung langer Teile birgt diese Überkreuzung erhebliche Kollisionsrisiken. Beim Abwärtsrutschen schlagen schwere Teile aneinander, was zu tiefen Kratzern und Gewindeschäden führt. Darüber hinaus greifen lange Bauteile oft ineinander oder verschachteln sich. Dieses Verheddern stoppt den Endbearbeitungsprozess und verursacht konzentrierte Verschleißstellen an den Stellen, an denen die Teile aneinander reiben. Höhere Teilegewichte und dichtere Materialien erhöhen die Schwere dieser Auswirkungen exponentiell.
Betrachten Sie eine Charge von 18-Zoll-Gewindestangen aus Edelstahl. Wenn sie sich am unteren Rand der Folie kreuzen, wirken die Fäden wie Feilen gegeneinander. Das Ergebnis sind abgeflachte Spitzen und ruinierte Teilkreisdurchmesser. Um dies zu verhindern, muss die Medienmatrix so manipuliert werden, dass diese Stäbe während des gesamten Zyklus parallel oder vollständig isoliert bleiben.
Lange, dünne Teile sind einer enormen mechanischen Belastung ausgesetzt, wenn sie unter einer sich bewegenden Medienmasse gefangen sind. Während sich die Trommel dreht, übt das Schleifmittel einen ungleichmäßigen Druck über die gesamte Länge des Bauteils aus. Diese ungleichmäßige Belastung kann leicht zu Torsionsspannungen führen. Präzisionswellen sind besonders anfällig für bleibende Verformungen. Aggressive Taumelzyklen können zu Unrundheitsproblemen führen und Komponenten mit engen Toleranzen völlig unbrauchbar machen.
Das Gewicht keramischer Medien ist erheblich. Ein Kubikfuß kann über 100 Pfund wiegen. Wenn ein langes, schlankes Aluminiumprofil am Boden des Laufs befestigt wird, während sich der Rest der Masse darüber bewegt, fungiert das Profil als Hebel. Das resultierende Biegemoment übersteigt leicht die Streckgrenze weicherer Metalle und führt zu einer dauerhaften Biegung.
Die äußersten Enden langer Teile tragen die Hauptlast der Rotationsstöße. Zielkronen, feine Fasen und Gewindespitzen treffen häufig auf die Zylinderwände oder andere Teile. Da diese Enden hervorstehen, dienen sie während der Kaskade als primäre Kontaktpunkte. Selbst mikroskopisch kleine Kerben am Rand eines Laufs oder einer Mündung können die Leistung eines Teils beeinträchtigen. Solche Schäden zerstören die Rundlaufgenauigkeit und gefährden die Funktionsintegrität des Bauteils.
Wenn sich ein langes Teil von Kopf zu Kopf dreht, ist die Geschwindigkeit an der Spitze viel höher als in der Mitte. Dies bedeutet, dass die kinetische Energie, die bei einem Aufprall an der Spitze übertragen wird, erheblich ist. Der Schutz dieser Ziele ist nicht optional; Es ist ein obligatorischer Schritt in der verfahrenstechnischen Phase.
Standardzylinder mit offenem Ende eignen sich gut für kleine, gleichmäßige Teile, versagen jedoch bei langen Extrusionen kläglich. Geschlossene sechseckige Fässer bieten eine bessere Taumelwirkung, bergen jedoch immer noch die Gefahr eines Aufpralls. Spezielle Zylinder mit langem Radius bieten den nötigen Innenraum, damit lange Teile auf natürliche Weise gleiten können, ohne an den Endwänden zu klemmen. Die Wahl der richtigen Konfiguration bestimmt den Erfolg Ihres Endbearbeitungsvorgangs.
Sie müssen die Maschinengeometrie an die Teilegeometrie anpassen. Ein kurzer, breiter Lauf zwingt lange Teile dazu, umzukippen, was katastrophal ist. Ein langer, schmaler Zylinder ermöglicht das Rollen der Teile entlang ihrer Längsachse, was genau das ist, was Sie für Wellen und Strangpressteile benötigen.
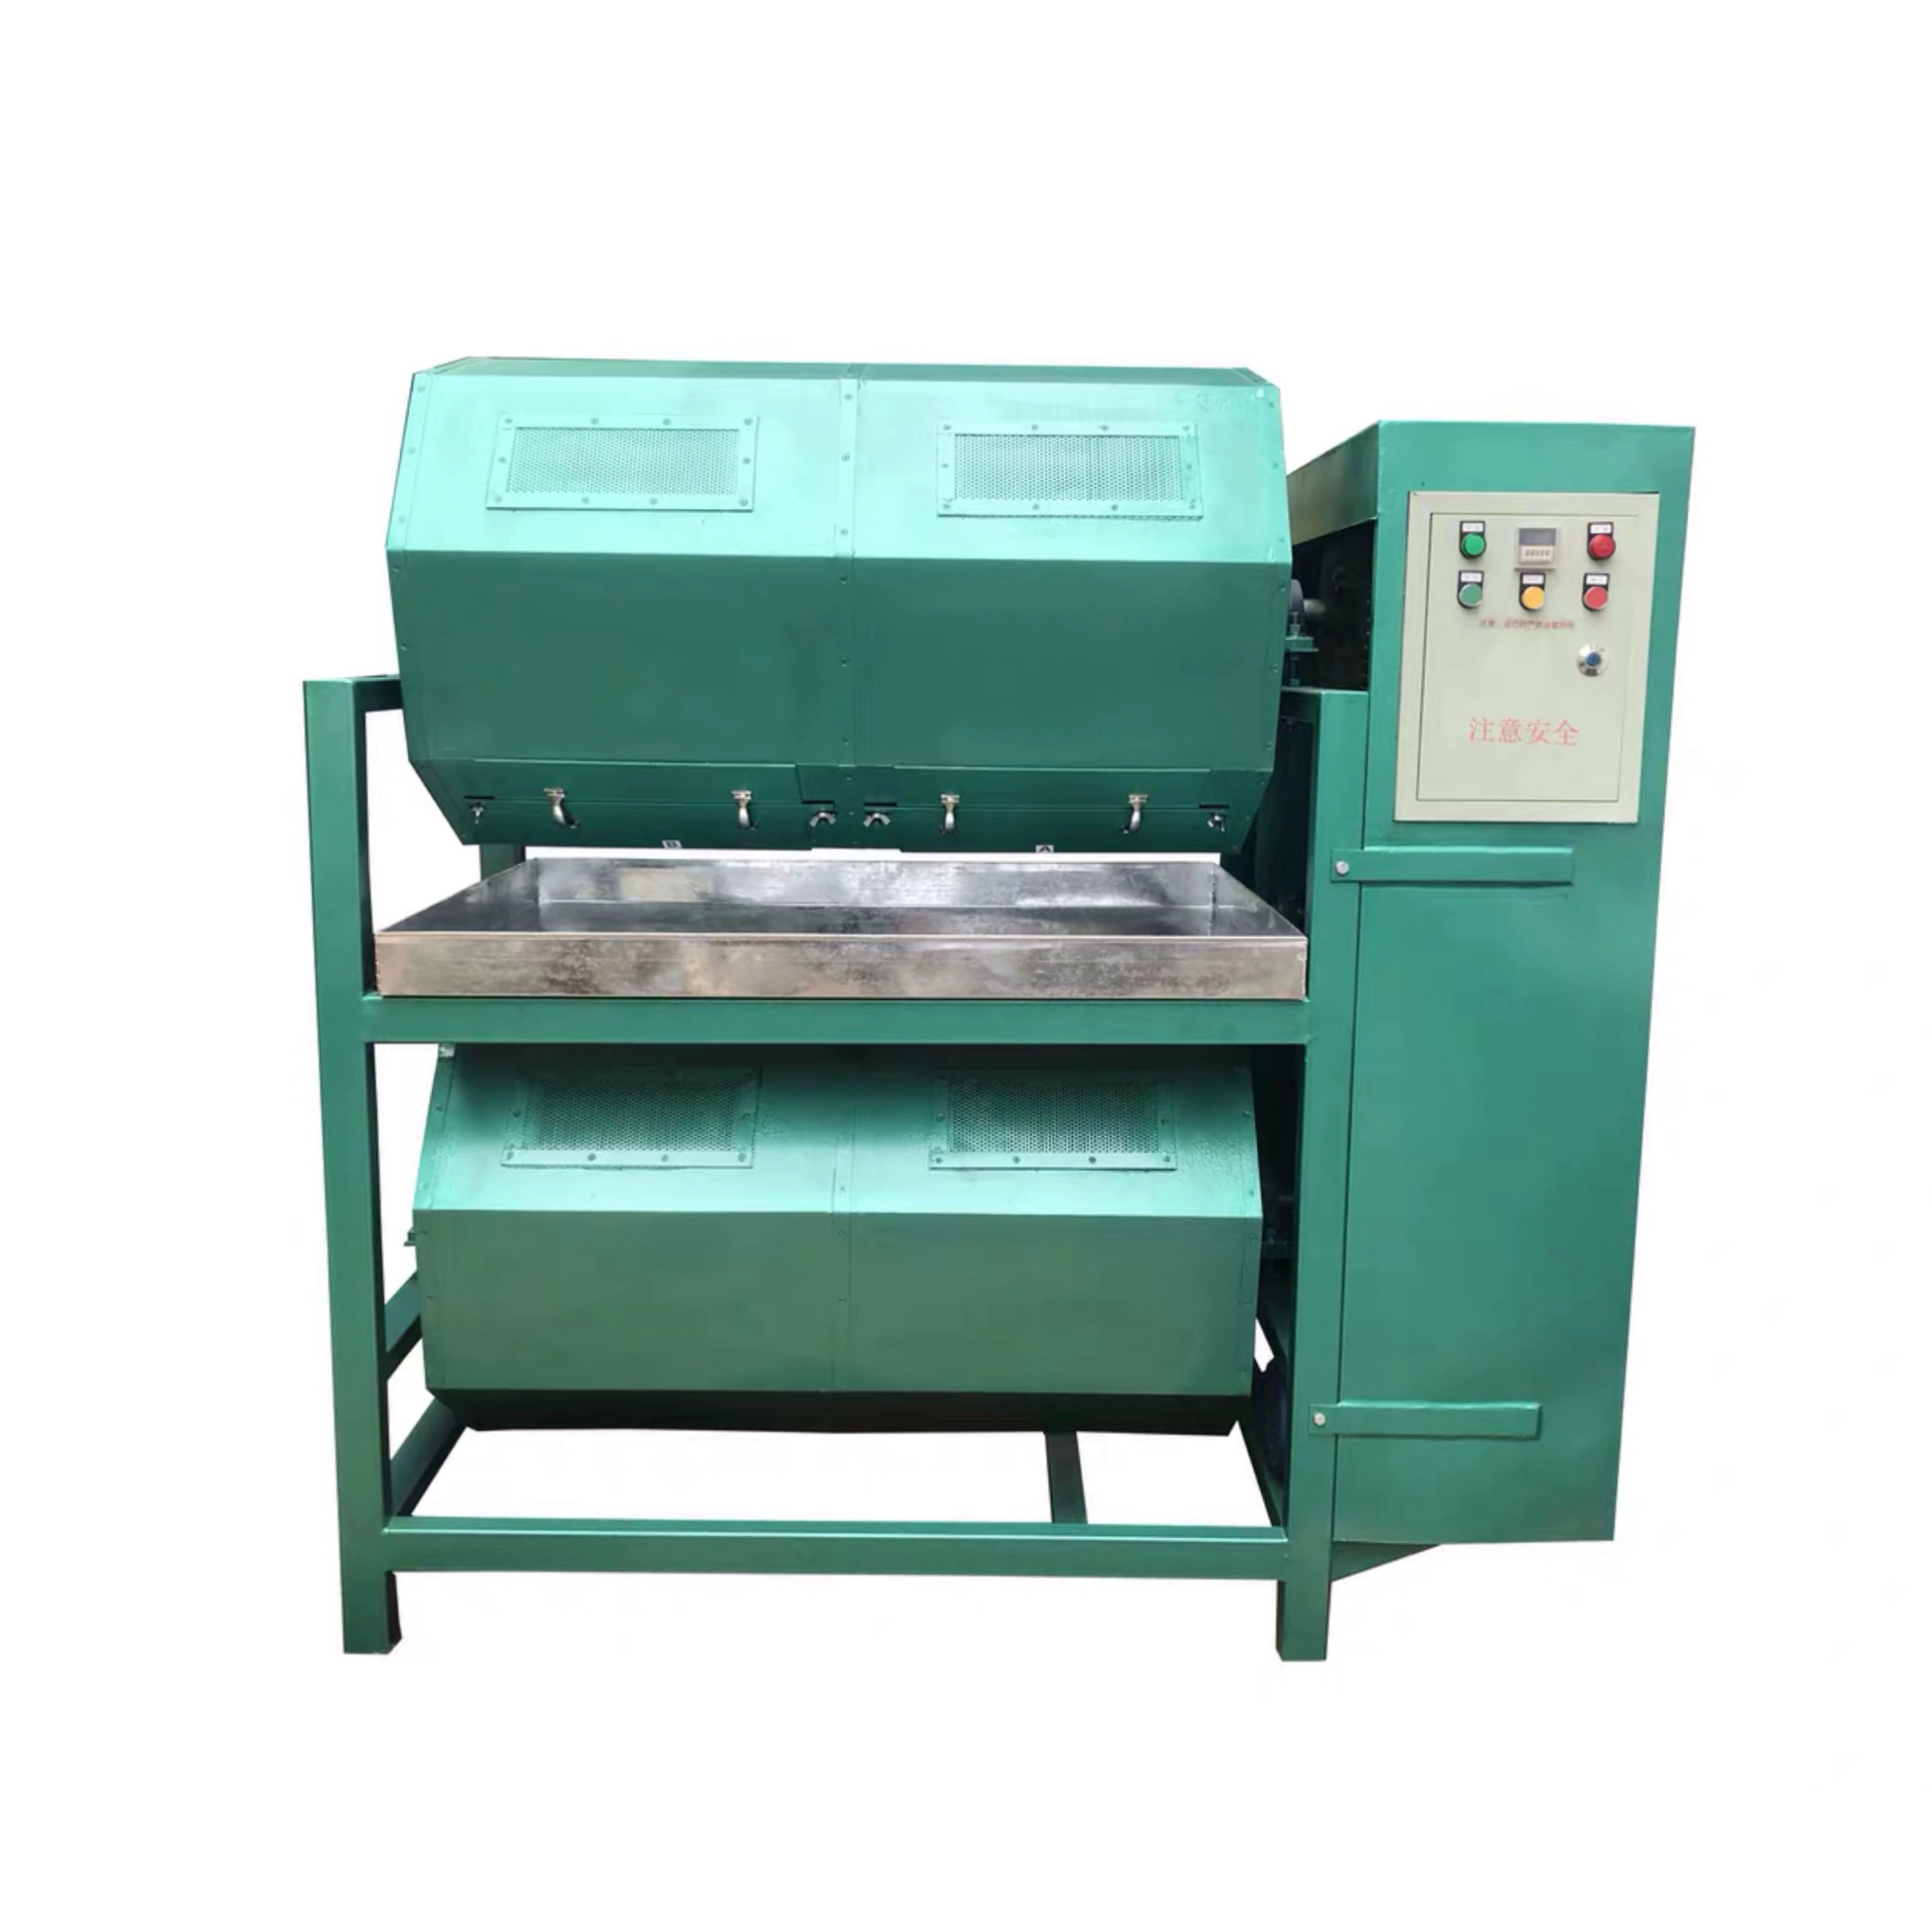
Die richtige Dimensionierung verhindert ein Verklemmen und gewährleistet einen gleichmäßigen Verschleiß. Die technische Standardformel schreibt vor, dass die Innenlänge des Laufs den längsten Teil um mindestens 20 bis 30 Prozent überschreiten muss. Dieser zusätzliche Freiraum ermöglicht einen ordnungsgemäßen Medienfluss um die Enden der Komponenten herum. Bei der Dimensionierung von a Bei einer großen Trommelfinishmaschine müssen Sie auch die Neigung berücksichtigen. Horizontale Konfigurationen bieten eine maximale Längenkapazität, während geneigte Fässer ein einfacheres Entladen ermöglichen, aber aufgrund der abgewinkelten Kaskade die maximale Teilelänge einschränken.
Wenn Sie versuchen, ein 36-Zoll-Teil in einem 40-Zoll-Lauf zu bearbeiten, kann das Medium nicht um die Enden zirkulieren. Die Enden bleiben roh und entgratet, während die Mitte überbearbeitet wird. Messen Sie immer den diagonalen Abstand des Laufs, nicht nur die gerade Wandlänge, um sicherzustellen, dass sich die Teile frei drehen können, ohne zu verklemmen.
Blanke Metallwände zerstören empfindliche Teile. Innenauskleidungen sind nicht verhandelbar. Polyurethan-Auskleidungen bieten außergewöhnliche Verschleißfestigkeit und einen reibungslosen Medienfluss. Gerippte Gummiauskleidungen sorgen für eine aggressive Schleuderwirkung, können sich aber manchmal an den Kanten langer Teile verfangen. Die Dicke und Härte (Härte) der Auskleidung stehen in direktem Zusammenhang mit der Energieabsorption. Weichere, dickere Auskleidungen federn Stöße effektiv ab und schützen empfindliche Komponenten vor der starren Stahlhülle.
Für die Verarbeitung langer Teile verwenden wir in der Regel mindestens 1 Zoll dickes Polyurethan mit einer Härte von 85. Dies bietet genügend Nachgiebigkeit, um einen direkten Schlag eines schweren Schafts zu absorbieren, ohne die Auskleidung zu zerreißen oder das Teil zu verbeulen. Überprüfen Sie die Auskleidungen wöchentlich. Eine abgenutzte Stelle, an der blanker Stahl zum Vorschein kommt, macht eine Charge sofort kaputt.
Erstellen einzelner Kammern innerhalb einer einzigen Die rotierende Trommel-Taumelmaschine löst das Impingement vollständig. Benutzerdefinierte interne Trennwände isolieren jeden langen Teil. Diese Unterteilung garantiert, dass kein Teil-zu-Teil-Kontakt besteht. Während diese Methode den gesamten Chargendurchsatz begrenzt, eliminiert sie praktisch die Ausschussquote bei hochwertigen Komponenten.
Trennwände können aus hochdichtem Polyethylen (HDPE) oder polyurethanbeschichtetem Stahl hergestellt werden. Sie müssen fest mit dem Laufrahmen verschraubt sein, um dem sich verschiebenden Gewicht des Mediums standzuhalten. Durch die Unterteilung verwandeln Sie einen Massenbearbeitungsprozess in einen streng kontrollierten, parallelen Bearbeitungsvorgang.
| Zylindertyp, | Aufprallrisiko, | Durchsatz, | beste Anwendung |
|---|---|---|---|
| Standard-Sechskant | Hoch | Hoch | Kurze, langlebige Massenteile |
| Horizontal mit langem Radius | Medium | Medium | Dicke Wellen, schwere Profile |
| Kompartimentiert | Null | Niedrig | Hochwertige Präzisionsteile für die Luft- und Raumfahrt |
| Gekipptes offenes Ende | Sehr hoch | Hoch | Nicht für lange Teile empfohlen |
Sie müssen die betrieblichen Auswirkungen von Spannvorrichtungen im Vergleich zu frei schwebenden Methoden bewerten. Die Befestigung erfordert Vorlaufkosten für die Konstruktion und erhöht die Lade-/Entladezeiten. Free-Floating ist schneller, birgt jedoch ein höheres Ausschussrisiko. Das Gleichgewicht zwischen Arbeitskosten und Ausschussreduzierung ist für die betriebliche Effizienz von entscheidender Bedeutung.
Jeder Handhabungsschritt kostet mehr Zeit. Wenn ein Bediener zehn Minuten damit verbringt, Teile in eine Vorrichtung zu verschrauben, muss diese Zeit durch eine Null-Fehler-Nachbearbeitung ausgeglichen werden. Free-Floating erfordert weniger Handhabung, erfordert aber die strikte Einhaltung von Medienverhältnissen und Geschwindigkeitskontrollen, um Katastrophen zu verhindern.
Durch die Entwicklung kundenspezifischer Vorrichtungen werden lange Teile entlang der Mittelachse des Zylinders fixiert. Das Medium fließt über die stationären Teile und sorgt für eine abrasive Wirkung ohne direkten Kontakt zwischen den Teilen. Dies führt zu einer hervorragenden Kapitalrendite für empfindliche Artikel. Das Be- und Entladen montierter Teile ist jedoch arbeitsintensiv. Vergleichen Sie dies mit dem Free-Floating von Massen, das schnell ist, aber große Medienmengen erfordert, um die Teile getrennt zu halten.
Der Schutz empfindlicher Ziele erfordert physische Barrieren. Strapazierfähige Vinylkappen spannen sich über Gewindespitzen, um Stöße abzufedern. Silikonstopfen mit Gewinde schützen Innenbohrungen vor Medienansammlungen. Spezielle Gummimanschetten können ganze Mündungskronen abdecken. Sie müssen das Gleichgewicht zwischen der manuellen Arbeit, die zum Anbringen dieser Maskierung erforderlich ist, und der daraus resultierenden Reduzierung der Ausschussraten abwägen.
Benutzen Sie kein billiges Abdeckband; Durch die wirbelnde Flüssigkeit und die abrasive Wirkung wird es in wenigen Minuten abgestreift. Investieren Sie in wiederverwendbare, geformte Silikonkappen. Sie halten den chemischen Verbindungen und dem mechanischen Abrieb stand und amortisieren sich bereits nach wenigen Zyklen.
Die Mediengeometrie spielt eine entscheidende Rolle beim Teileschutz. Winkelgeschnittene Zylinder und Dreiecke verhindern ein Festklemmen in langen, geschlitzten Teilen. Hochdichte Keramikmedien erzeugen ein flüssigkeitsähnliches Bett im Inneren des Zylinders. Diese dichte Matrix hält lange Teile in der Schwebe und verhindert so, dass sie absinken und an die Fasswände stoßen. Das richtige Schleifmittel fungiert sowohl als Schneidwerkzeug als auch als Schutzpolster.
Wenn Sie ein leichtes Kunststoffmedium für einen schweren Stahlschaft verwenden, sinkt der Schaft auf den Boden und schleift gegen die Auskleidung. Sie müssen die Schüttdichte des Mediums an das spezifische Gewicht der Teile anpassen, um eine echte Suspension während der Kaskade zu erreichen.
Bei der Standardverarbeitung wird häufig ein Medien-zu-Teil-Verhältnis von 3:1 verwendet. Lange, zerbrechliche Teile erfordern eine drastische Verschiebung. Sie müssen dies auf ein Verhältnis von 6:1 oder sogar 10:1 erhöhen Taumelmaschine für Metallteile . Dieses hohe Medienvolumen verdünnt die Teilekonzentration und verringert so die Wahrscheinlichkeit von Kollisionen drastisch. Ein höherer Medienverbrauch und längere Zykluszeiten erhöhen zwar die Kosten, garantieren aber die Teilesicherheit.
Wenn Sie das Fass beladen, füllen Sie es zunächst zu 60 % mit Medien. Führen Sie dann die Teile ein und achten Sie auf eine gleichmäßige Verteilung. Mit dem restlichen Medium auffüllen, um den optimalen Gesamtfüllstand des Fasses von 70–75 % zu erreichen. Dadurch wird verhindert, dass Teile auf der Masse aufsitzen und aneinander stoßen.
Das Anpassen von Maschinenparametern wirkt sich direkt auf die Teilesicherheit und die Betriebseffizienz aus. Lange Teile können nicht mit den gleichen Geschwindigkeiten ausgeführt werden wie für kleine Hardware. Fluiddynamik und Rotationsgeschwindigkeit müssen streng kontrolliert werden.
Wasserspiegel und Verbindungskonzentrationen verändern die Viskosität der Masse. Eine feuchtere Masse gleitet schneller; Eine trockenere Masse befördert Teile weiter nach oben an der Fasswand, bevor sie kaskadieren. Sie müssen diese Variablen einstellen, um ein sanftes, kontinuierliches Gleiten aufrechtzuerhalten.
Jedes rotierende Fass hat eine kritische Geschwindigkeit, bei der die Zentrifugalkraft die Masse an den Wänden festhält. Bei der Verarbeitung langer Teile muss deutlich unterhalb dieser Schwelle gearbeitet werden. Eine langsamere, gleitende Kaskade minimiert die Aufprallenergie. Anstatt dass die Teile heftig den Hang hinabstürzen, gleiten sie sanft durch die Schleifmatrix. Diese langsame Geschwindigkeit sorgt für die erforderliche Schleifwirkung und verhindert gleichzeitig eine katastrophale Biegung.
Normalerweise verarbeiten wir lange Teile mit 40 % bis 50 % der kritischen Geschwindigkeit. Wenn Sie ein lautes Klappern hören, ist die Geschwindigkeit zu hoch und Teile durchbrechen das Medienbett. Das Geräusch sollte ein gleichmäßiges, gedämpftes Rauschen sein, das auf ein sanftes Gleiten hinweist.
Um das interne Medienverhalten zu verstehen, ist eine visuelle Validierung erforderlich. Mithilfe der Hochgeschwindigkeitsbildgebung während der Testläufe lässt sich genau erkennen, wie die Teile interagieren. Sie können tote Zonen identifizieren, in denen Teile stagnieren, oder aggressive Einwirkungszonen, in denen Schäden auftreten. Testfässer mit durchsichtigen Wänden ermöglichen es dem Bediener, die Drehzahl und den Medienstand fein abzustimmen, bevor er mit vollständigen Produktionsläufen beginnt.
Wenn Sie einen Testlauf mit 120 Bildern pro Sekunde aufzeichnen, können Sie sehen, ob sich lange Teile parallel zur Achse drehen oder übereinander taumeln. Wenn sie überschlagen, müssen Sie sofort die Medienmenge erhöhen oder die Drehzahl verringern.
Flüssige Taumelmassen reduzieren die Oberflächenreibung und dämpfen Stöße zwischen Teilen und Medien. Sie spülen Metallpartikel weg, die Oberflächen zerkratzen könnten. Allerdings birgt das Nass-Tumbling die kritische Gefahr von Flugrostbildung an langen Stahlteilen nach dem Tumbling. Im letzten Spülgang müssen Sie synthetische Rostschutzmittel und wasserlösliche Öle integrieren. Dieser Schritt schützt rohe, entgratete Metalloberflächen bei längerer Lagerung.
Lassen Sie nasse Stahlteile nicht in einem stillstehenden Fass liegen. Sobald der Zyklus endet, starten Sie den Spül- und Entleerungsvorgang. Tragen Sie sofort ein wasserverdrängendes Rostschutzmittel auf. Auf frisch entgratetem Kohlenstoffstahl kann sich innerhalb von Minuten Flugrost bilden.
Die Änderung von Taumelprozessen für übergroße Teile birgt physikalische und regulatorische Gefahren. Der Umgang mit schweren, unhandlichen Profilen erfordert die strikte Einhaltung von Sicherheitsprotokollen zum Schutz von Bedienern und Geräten.
Lange Teile wirken als Hebel und können beim Laden leicht Finger einklemmen oder quetschen. Für Teile über 40 Pfund müssen Bediener mechanische Hebezeuge oder Teamlifttechniken verwenden. Sicherheit ist eine kontinuierliche betriebliche Anforderung und keine einmalige Checkliste.
Die Einhaltung standardmäßiger Sicherheitsvorschriften schreibt vor, dass rotierende Fässer, Behälter und Fässer geschützt werden müssen. Sie müssen ein mit dem Antriebsmechanismus verriegeltes Gehäuse installieren. Dies verhindert den Betrieb bei geöffneter Schutzvorrichtung. Die Konstruktion dieser ineinandergreifenden Schutzvorrichtungen für das Laden extrem langer, sperriger Teile erfordert eine sorgfältige Konstruktion, um die Einhaltung der Vorschriften zu gewährleisten, ohne den Arbeitsablauf zu behindern.
Für Maschinen mit langen Teilen sind Lichtvorhänge oft eine bessere Lösung als physische Tore. Sie ermöglichen es dem Bediener, lange Extrusionen in das Fass zu manövrieren, ohne gegen eine Schwingtür anzukämpfen, und gleichzeitig den Strom sofort zu unterbrechen, wenn eine Person während des Betriebs den Gefahrenbereich betritt.
Der Betrieb großer Endbearbeitungsanlagen birgt grundsätzlich ein hohes Risiko. Strenge Sicherheitsrichtlinien müssen lose Kleidung, baumelnden Schmuck oder ungehindertes langes Haar in der Nähe von rotierenden Spindeln und Antriebswellen verbieten. Bediener müssen die erforderliche PSA tragen. Dazu gehören robustes, rutschfestes Schuhwerk, Schutzbrillen und schnittfeste Handschuhe für den sicheren Umgang mit scharfen, langen Metallprofilen.
Beim Umgang mit Teilen, die mit taumelnder Masse bedeckt sind, wird die Grifffestigkeit beeinträchtigt. Geben Sie Handschuhe mit Nitril- oder Polyurethan-Handflächenbeschichtung an, um einen sicheren Halt auf rutschigen, schweren Schäften während der Entladephase zu gewährleisten.
Schwere, lange Teile können sich im Lauf ungleichmäßig verschieben und so zu einer exzentrischen Belastung führen. Dieses Ungleichgewicht belastet den Antriebsmechanismus und führt zu einem vorzeitigen Lagerausfall. Zu den Abhilfestrategien gehört der Einsatz von Frequenzumrichtern (VFDs) für sanfte Starts und Stopps. Der Einbau von Hochleistungslagern und der Einsatz von Gegengewichtstechniken sorgen für einen reibungslosen Betrieb und verlängern die Lebensdauer der Ausrüstung.
Mit einem VFD können Sie die Geschwindigkeit über 10 bis 15 Sekunden steigern. Dies verhindert die massive Drehmomentspitze, die beim Anfahren einer schweren, unausgeglichenen Last über die Leitung auftritt. Es schützt das Getriebe, die Riemen und den Motor vor einem katastrophalen Ausfall.
A: Lange Teile verbiegen sich aufgrund des ungleichmäßigen Drucks der sich bewegenden Medienmasse. Wenn sie unter schweren Medien eingeschlossen sind, übt die Rotationskraft eine Torsionsspannung aus, die zu dauerhaften Verformungen und Unrundheitsproblemen in Präzisionswellen führt.
A: Während bei Standardteilen ein Verhältnis von 3:1 verwendet wird, erfordern lange und zerbrechliche Komponenten ein Medien-zu-Teil-Verhältnis von 6:1 bis 10:1. Dadurch entsteht eine dichte Suspensionsmatrix, die ein Auftreffen von Teil auf Teil verhindert.
A: Sie sollten robuste Vinylkappen, spezielle Gummihülsen oder Silikonstopfen mit Gewinde verwenden. Diese physischen Barrieren absorbieren Stöße und verhindern, dass Medien empfindliche Gewinde oder Innenbohrungen beschädigen.
A: Eine langsamere Geschwindigkeit erhöht die Zykluszeit, sorgt aber für eine sanfte Gleitkaskade. Dadurch wird die zerstörerische Aufprallenergie minimiert und gleichzeitig eine gleichbleibende Schleifwirkung aufrechterhalten, was für den Schutz langer Teile von entscheidender Bedeutung ist.
A: Sie müssen unmittelbar nach dem Nass-Taumelvorgang einen Korrosionsinhibitionszyklus durchführen. Durch die Einbindung synthetischer Rostschutzmittel in die Schlussspülung werden die frischen, hochaktiven Metalloberflächen während der Lagerung geschützt.
A: OSHA verlangt, dass rotierende Fässer vollständig durch ein Gehäuse geschützt sind, das mit dem Antriebsmechanismus verriegelt ist. Bei geöffneter Schutzvorrichtung darf die Maschine nicht betrieben werden, auch wenn sie für übergroße Teile umgebaut wurde.