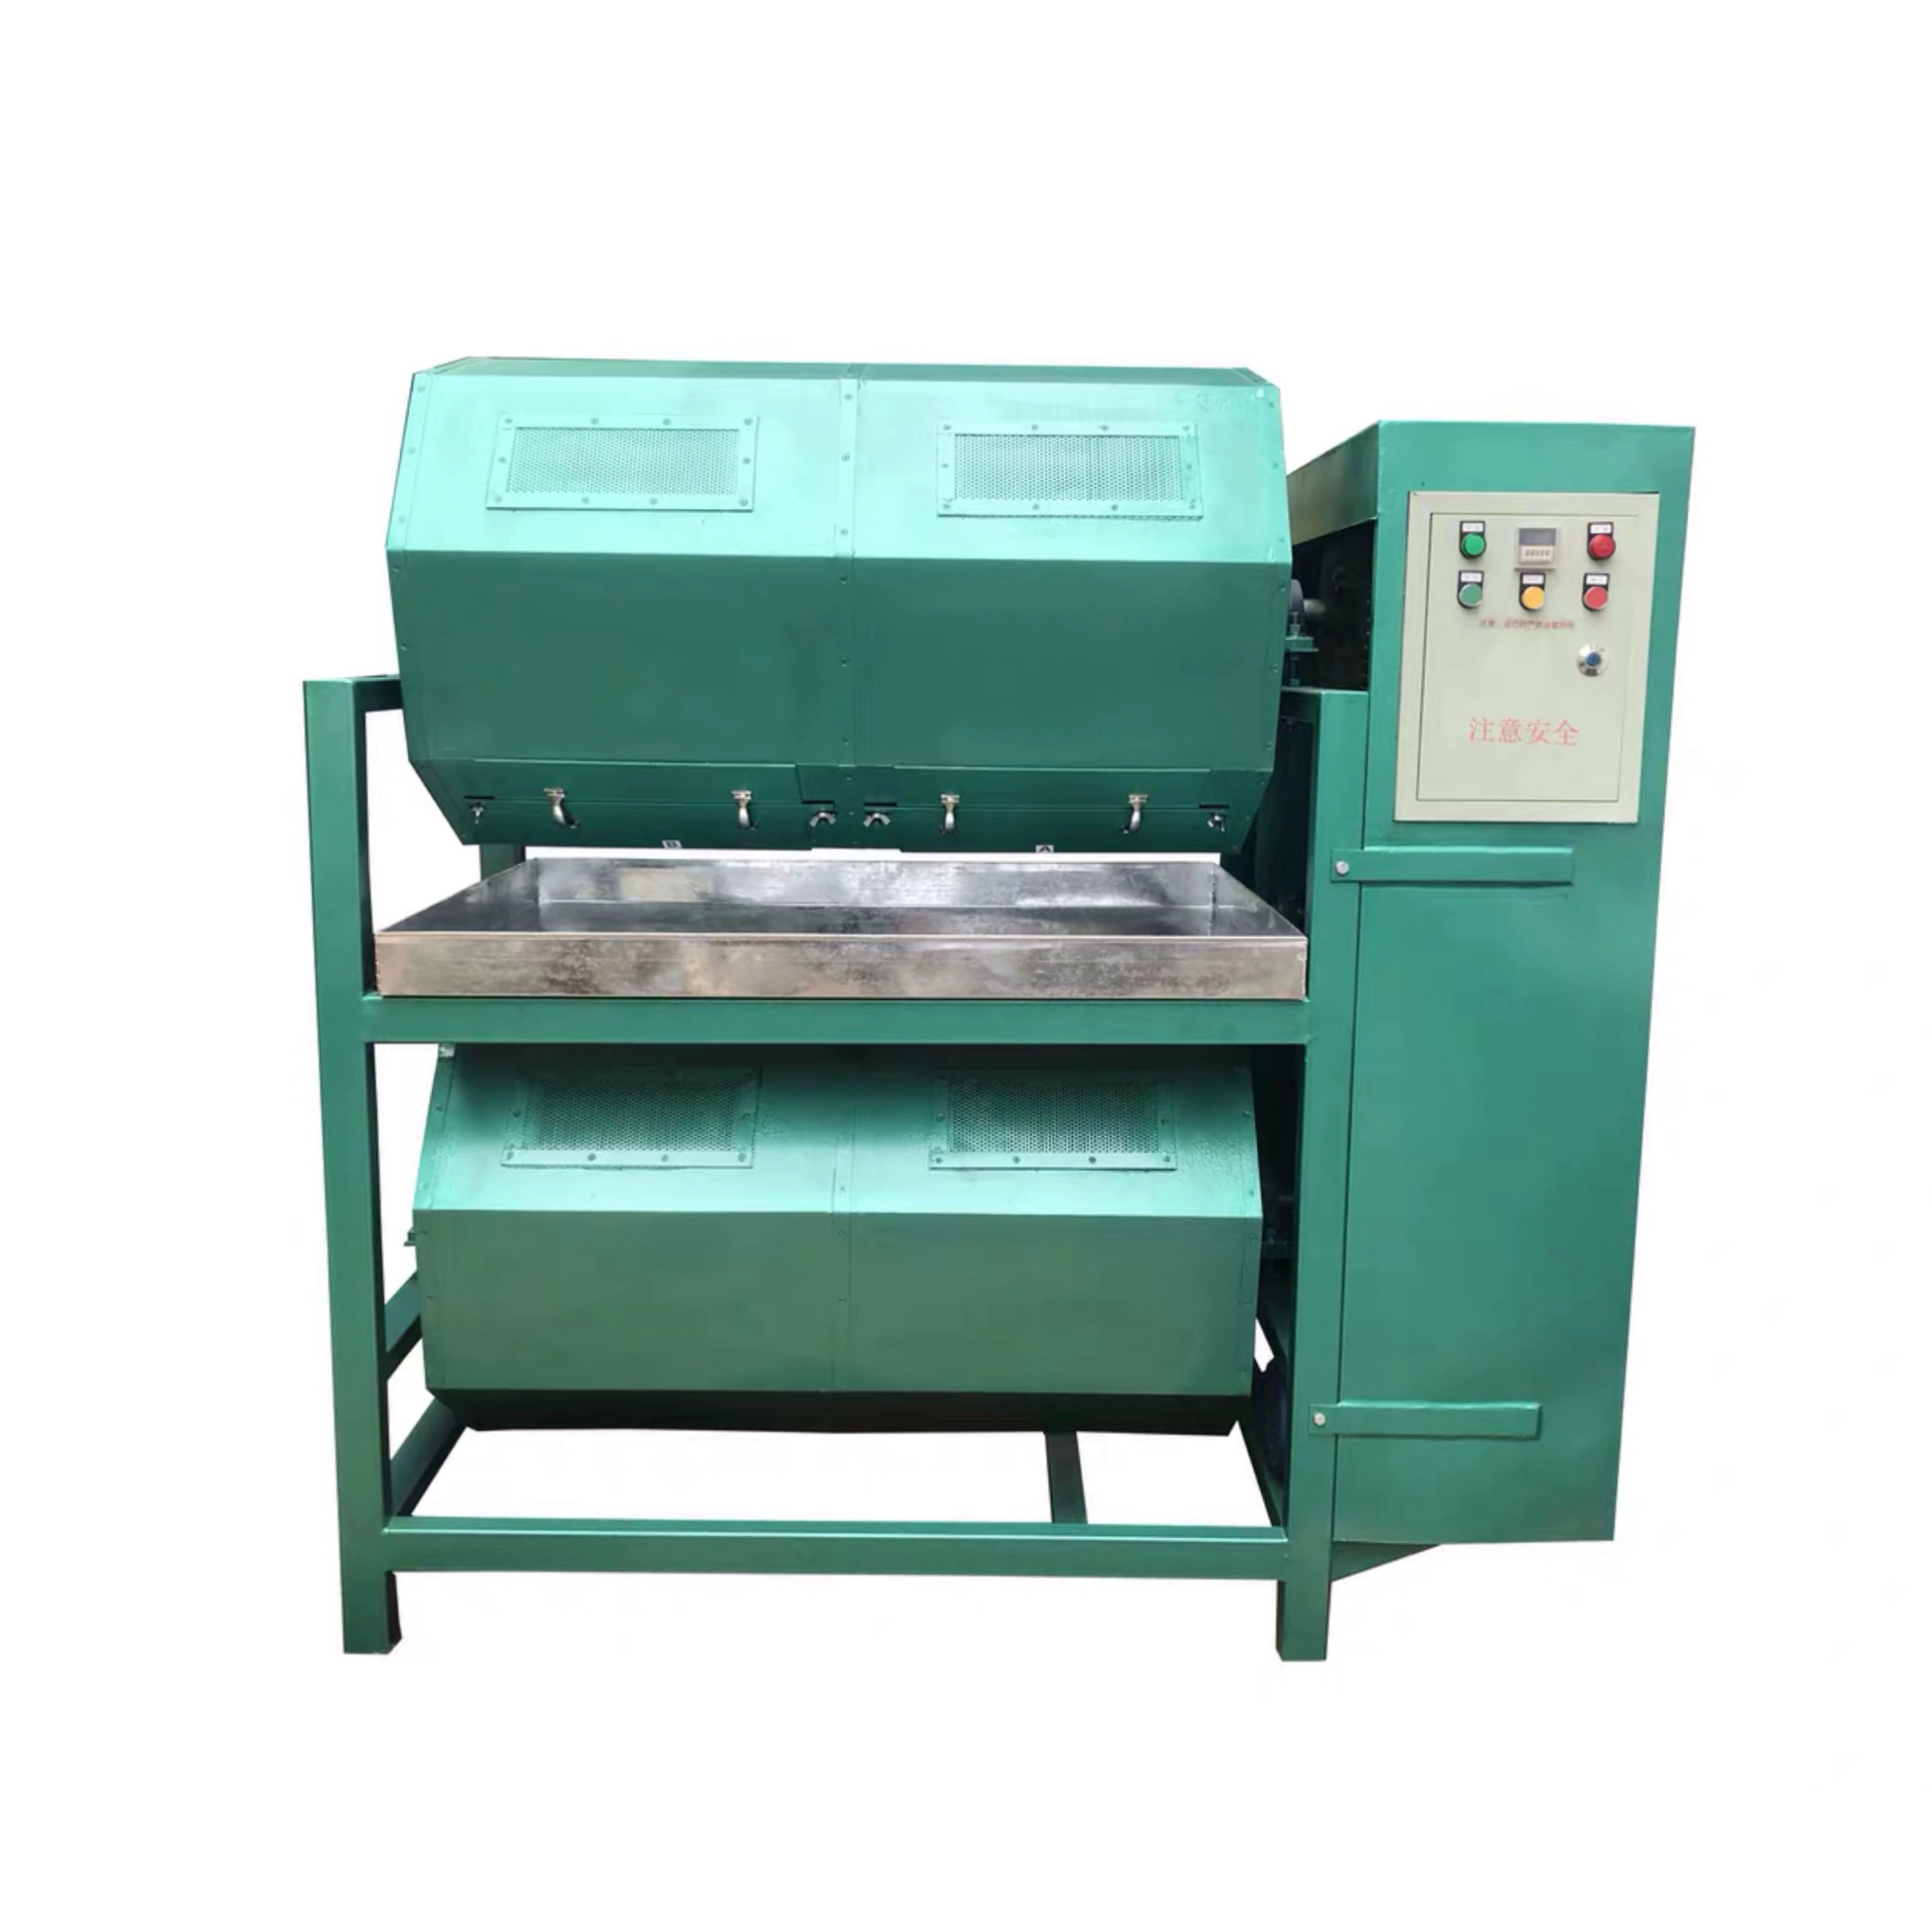
Просмотры: 0 Автор: Редактор сайта Время публикации: 30 июля 2026 г. Происхождение: Сайт
Обработка дорогостоящих металлических деталей с большим соотношением сторон, таких как аэрокосмические профили, резьбовые стержни и прецизионные валы, сопряжена со значительным риском. Финансовые затраты на брак, доработку и деградацию поверхности быстро возрастают, если эти компоненты получают повреждения во время массовой отделки. Стандарт Галтовочная машина использует кинетическую энергию для удаления заусенцев, окалины или полировки деталей. Это неотъемлемое механическое действие создает прямой конфликт. Энергия, необходимая для достижения желаемого качества поверхности, естественным образом увеличивает риск столкновения, изгиба и запутывания деталей при работе с длинными компонентами.
Вы не можете просто загрузить валы увеличенного размера в стандартную вращающуюся бочку и ожидать безупречных результатов. Успешная обработка длинных деталей требует продуманных стратегий защиты. Они варьируются от внутренних модификаций ствола и индивидуального крепления до точного выбора среды и контроля динамики жидкости. Внедрение этих целевых решений позволяет вам использовать вращающийся барабан без ущерба для конечного качества поверхности или размерной целостности ваших критически важных компонентов.
Определение успешной отделки длинных деталей выходит за рамки простой визуальной привлекательности. Истинный успех требует нулевого размерного искажения по всей длине компонента. Вы должны добиться равномерного радиуса кромки, сохраняя при этом абсолютную концентричность. Конечный продукт должен иметь полное отсутствие следов ударов, царапин или накрученной резьбы. Соответствие этим критериям требует строгого контроля над действующими внутренними силами. Операторы должны оценить удельный вес среды, скорость вращения и точный уровень заполнения, чтобы гарантировать, что детали остаются подвешенными, а не ударяются о стальные стены.
Вытаскивая вал из ствола, вы проверяете его циферблатным индикатором. Если биение превышает допустимый предел, процесс чистовой обработки не удался. Мы измеряем успех сохранением исходных допусков обработки в сочетании с требуемым улучшением шероховатости поверхности (Ra). Это требует расчетливого подхода к массовой отделке, а не менталитета «свали и беги».
Каскадное действие внутри вращающегося цилиндра естественным образом заставляет компоненты пересекаться. При обработке длинных деталей такое пересечение создает серьезный риск столкновения. Тяжелые детали ударяются друг о друга во время скольжения вниз, что приводит к глубоким царапинам и повреждению резьбы. Кроме того, длинные компоненты часто сцепляются или встраиваются друг в друга. Это запутывание останавливает процесс отделки и приводит к образованию концентрированных пятен износа, где детали трутся друг о друга. Более высокий вес детали и более плотные материалы экспоненциально увеличивают тяжесть этих воздействий.
Рассмотрим партию 18-дюймовых резьбовых стержней из нержавеющей стали. Если они пересекаются в нижней части слайда, потоки действуют друг против друга как файлы. В итоге вы получите сплющенные гребни и испорченный диаметр шага. Чтобы предотвратить это, необходимо манипулировать матрицей среды, чтобы эти стержни оставались параллельными или полностью изолированными в течение всего цикла.
Длинные и тонкие детали подвергаются огромным механическим нагрузкам, когда попадают под перемещающуюся массу носителя. При вращении цилиндра абразивная среда оказывает неравномерное давление по длине детали. Эта неравномерная нагрузка может легко вызвать скручивающее напряжение. Прецизионные валы особенно уязвимы к остаточной деформации. Агрессивные циклы галтовки могут вызвать проблемы с биением, делая компоненты с жесткими допусками совершенно непригодными для использования.
Вес керамических сред значителен. Кубический фут может весить более 100 фунтов. Когда длинный, тонкий алюминиевый профиль прижимается к нижней части ствола, а остальная масса смещается над ним, этот выступ действует как рычаг. Результирующий изгибающий момент легко превышает предел текучести более мягких металлов, вызывая постоянный изгиб.
Крайние концы длинных деталей испытывают на себе основную тяжесть вращательных ударов. Коронки мишени, тонкие фаски и наконечники с резьбой часто ударяются о стенки ствола или другие детали. Поскольку эти концы выступают вперед, они действуют как основные точки контакта во время каскада. Даже микроскопические вмятины на краю канала ствола или дульного среза могут испортить эксплуатационные характеристики детали. Такое повреждение нарушает концентрическую точность и ставит под угрозу функциональную целостность компонента.
Когда длинная деталь вращается вплотную, скорость на кончике намного выше, чем в центре. Это означает, что кинетическая энергия, передаваемая во время удара о кончик, является серьезной. Защита этих целей не является обязательной; это обязательный шаг на этапе проектирования процесса.
Стандартные цилиндры с открытым концом хорошо подходят для небольших однородных деталей, но совершенно неэффективны при длительной экструзии. Закрытые шестиугольные стволы обеспечивают лучшее кувыркание, но все же создают риск столкновения. Специализированные стволы с длинным радиусом обеспечивают необходимое внутреннее пространство, позволяющее длинным деталям скользить естественным образом, не застревая в торцевых стенках. Выбор правильной конфигурации определяет успех вашей отделочной операции.
Вы должны согласовать геометрию станка с геометрией детали. Короткий и широкий ствол заставляет длинные детали кувыркаться вверх дном, что является катастрофой. Длинный и узкий цилиндр позволяет деталям катиться вдоль их продольной оси, а это именно то, что нужно для валов и профилей.
Правильный размер предотвращает заклинивание и обеспечивает равномерный износ. Стандартная инженерная формула гласит, что внутренняя длина ствола должна превышать самую длинную часть как минимум на 20–30 процентов. Этот дополнительный зазор обеспечивает надлежащий поток среды вокруг концов компонентов. При выборе размера Большая машина для отделки ствола , необходимо также учитывать наклон. Горизонтальные конфигурации обеспечивают максимальную длину, а наклонные бочки облегчают разгрузку, но ограничивают максимальную длину детали из-за наклонного каскада.
Если вы попытаетесь обработать 36-дюймовую деталь в 40-дюймовом стволе, среда не сможет циркулировать по торцам. Концы останутся необработанными и заусенцами, а центр подвергнется чрезмерной обработке. Всегда измеряйте диагональный зазор ствола, а не только длину прямой стенки, чтобы гарантировать, что детали могут свободно вращаться без заклинивания.
Голые металлические стены разрушают хрупкие детали. Внутренние накладки не подлежат обсуждению. Полиуретановые накладки обеспечивают исключительную износостойкость и плавный поток среды. Ребристые резиновые накладки обеспечивают агрессивное опрокидывание, но иногда могут зацепиться за края длинных деталей. Толщина и твердость (твердость) футеровки напрямую связаны с поглощением энергии. Более мягкие и толстые накладки эффективно смягчают удары, защищая хрупкие компоненты от жесткой стальной оболочки.
Обычно для обработки длинных деталей мы указываем полиуретан толщиной не менее 1 дюйма и твердостью 85 дюрометров. Это обеспечивает достаточную податливость, чтобы поглотить прямой удар тяжелого вала, не разрывая футеровку и не повреждая деталь. Осматривайте накладки еженедельно; изношенное место, обнажающее голую сталь, мгновенно испортит партию.
Создание отдельных камер внутри одной Акробатическая машина с вращающимся барабаном полностью решает проблему столкновений. Изготовленные на заказ внутренние перегородки изолируют каждую длинную часть. Такое разделение гарантирует нулевой контакт детали с деталью. Хотя этот метод ограничивает общую производительность партии, он практически исключает процент брака дорогостоящих компонентов.
Перегородки могут быть изготовлены из полиэтилена высокой плотности (HDPE) или стали с полиуретановым покрытием. Они должны быть надежно прикреплены болтами к раме ствола, чтобы выдерживать смещающийся вес носителя. Разделив на части, вы превращаете массовый процесс отделки в тщательно контролируемую параллельную операцию отделки.
| Тип ствола. | Риск удара. | Производительность. | Лучшее применение. |
|---|---|---|---|
| Стандартный шестиугольный | Высокий | Высокий | Короткие, прочные объемные детали |
| Длинный радиус, горизонтальный | Середина | Середина | Толстые валы, тяжелые экструзии |
| Разделенный | Ноль | Низкий | Высококачественные прецизионные детали для аэрокосмической отрасли |
| Наклонный открытый конец | Очень высокий | Высокий | Не рекомендуется для длинных деталей. |
Вы должны оценить эксплуатационные последствия использования крепежных элементов по сравнению со свободно плавающими методами. Крепление требует первоначальных затрат на проектирование и увеличивает время загрузки/разгрузки. Свободное плавание происходит быстрее, но сопряжено с более высоким риском брака. Баланс между затратами на рабочую силу и сокращением количества отходов жизненно важен для операционной эффективности.
Каждый этап обработки добавляет время. Если оператор тратит десять минут на прикручивание деталей к приспособлению, это время необходимо компенсировать за счет отделки без дефектов. Свободное плавание требует меньше манипуляций, но требует строгого соблюдения соотношений средств массовой информации и контроля скорости для предотвращения катастроф.
Разработка нестандартных приспособлений фиксирует длинные детали на месте вдоль центральной оси ствола. Среда течет по неподвижным деталям, обеспечивая абразивное воздействие без контакта детали с деталью. Это обеспечивает отличную окупаемость инвестиций в деликатные предметы. Однако погрузка и разгрузка крепежных деталей трудоемка. Сравните это с массовым свободным размещением, которое выполняется быстро, но требует огромных объемов носителей для разделения частей.
Защита деликатных целей требует физических барьеров. Прочные виниловые колпачки натягиваются на наконечники с резьбой и поглощают удары. Силиконовые заглушки с резьбой защищают внутренние отверстия от попадания среды. Специальные резиновые рукава могут покрывать всю макушку морды. Вы должны оценить баланс между ручным трудом, необходимым для нанесения этой маскировки, и получаемым в результате снижением процента брака.
Не используйте дешевый малярный скотч; вращающаяся жидкость и абразивное действие снимут его за считанные минуты. Купите многоразовые формованные силиконовые колпачки. Они выдерживают воздействие химических соединений и механического истирания, окупаясь уже через несколько циклов.
Геометрия носителя играет решающую роль в защите деталей. Угловые цилиндры и треугольники предотвращают застревание в деталях с длинными прорезями. Керамический материал высокой плотности создает внутри цилиндра жидкий слой. Эта плотная матрица удерживает длинные детали, не давая им утонуть и удариться о стенки бочки. Правильный абразив действует как режущий инструмент и защитная подушка.
Если вы используете легкий пластиковый материал для тяжелого стального вала, вал опустится на дно и будет тянуться к облицовке. Вы должны сопоставить объемную плотность среды с удельным весом деталей, чтобы добиться истинной подвески во время каскада.
Стандартная обработка часто использует соотношение носителя к детали 3:1. Длинные, хрупкие детали требуют радикального изменения. Вы должны увеличить это соотношение до 6:1 или даже 10:1 в Машина для галтовки металлических деталей . Такой большой объем среды снижает концентрацию деталей, резко снижая вероятность столкновений. Более высокий расход носителя и более длительное время цикла увеличивают затраты, но гарантируют безопасность деталей.
При загрузке бочки сначала заполните ее наполнителем на 60%. Затем введите детали, следя за тем, чтобы они были распределены равномерно. Долейте оставшуюся среду, чтобы достичь оптимального общего уровня заполнения бочки 70-75%. Это предотвращает наезд деталей на массу и удары друг о друга.
Регулировка параметров машины напрямую влияет как на безопасность деталей, так и на эффективность работы. Вы не можете запускать длинные детали на той же скорости, что и небольшое оборудование. Динамика жидкости и скорость вращения должны строго контролироваться.
Уровни воды и концентрации соединений изменяют вязкость массы. Более влажная масса скользит быстрее; более сухая масса переносит детали выше по стенке ствола, прежде чем они падают каскадом. Вы должны настроить эти переменные, чтобы поддерживать плавное и непрерывное скольжение.
Каждая вращающаяся бочка имеет критическую скорость, при которой центробежная сила прижимает массу к стенкам. Обработка длинных деталей требует работы значительно ниже этого порога. Более медленный скользящий каскад минимизирует энергию удара. Вместо резкого падения деталей вниз по склону, они мягко скользят сквозь абразивную матрицу. Эта низкая скорость обеспечивает необходимое абразивное действие, предотвращая при этом катастрофический изгиб.
Обычно мы обрабатываем длинные детали на скорости от 40% до 50% от критической. Если вы слышите громкий лязг, скорость слишком высока и детали прорываются через кровать носителя. Звук должен быть постоянным, приглушенным, стремительным, указывающим на плавное скольжение.
Понимание поведения внутренних СМИ требует визуальной проверки. Использование высокоскоростной визуализации во время пробных запусков показывает, как именно взаимодействуют детали. Вы можете определить мертвые зоны, в которых детали застаиваются, или зоны агрессивного воздействия, в которых возникают повреждения. Испытательные бочки с прозрачными стенками позволяют операторам точно настраивать частоту вращения и уровни носителя, прежде чем переходить к полному производственному циклу.
Запись пробного запуска со скоростью 120 кадров в секунду позволяет увидеть, поворачиваются ли длинные детали параллельно оси или кувыркаются друг за другом. Если они перевернулись, вам необходимо немедленно увеличить громкость носителя или уменьшить число оборотов в минуту.
Жидкие смеси для галтовки уменьшают поверхностное трение и смягчают удары между деталями и средой. Они смывают металлические частицы, которые могут поцарапать поверхность. Однако мокрая обработка создает критический риск мгновенного ржавления длинных стальных деталей после обработки. В цикл окончательного ополаскивания необходимо включать синтетические ингибиторы ржавчины и водорастворимые масла. Этот шаг защищает необработанные металлические поверхности без заусенцев во время длительного хранения.
Не оставляйте влажные стальные детали в неподвижной бочке. Как только цикл закончится, запустите процесс полоскания и разгрузки. Немедленно нанесите водовытесняющее средство от ржавчины. На только что зачищенной высокоуглеродистой стали ржавчина может образоваться за считанные минуты.
Изменение процессов галтовки крупногабаритных деталей создает физические и нормативные опасности. Работа с тяжелыми и неуклюжими изделиями требует строгого соблюдения протоколов безопасности для защиты операторов и оборудования.
Длинные детали действуют как рычаги и могут легко защемить пальцы или руки во время погрузки. Операторы должны использовать механические подъемники или методы группового подъема для деталей весом более 40 фунтов. Безопасность — это постоянное эксплуатационное требование, а не одноразовый контрольный список.
Соблюдение стандартов безопасности требует, чтобы вращающиеся бочки, контейнеры и бочки находились под охраной. Необходимо установить корпус, сблокированный с приводным механизмом. Это предотвращает работу, когда ограждение открыто. Разработка этих взаимосвязанных барьерных ограждений для загрузки чрезвычайно длинных и громоздких деталей требует тщательного проектирования, чтобы обеспечить соответствие требованиям, не мешая рабочему процессу.
Световые завесы часто являются лучшим решением, чем физические ворота для машин с длинными деталями. Они позволяют операторам перемещать длинные выдвижения в ствол, не борясь с раскачивающейся дверью, и при этом мгновенно отключают мощность, если человек попадает в опасную зону во время работы.
Эксплуатация крупного оборудования для отделки по своей сути связана с высоким риском. Строгие правила безопасности должны запрещать свободную одежду, свисающие украшения или распущенные длинные волосы вблизи вращающихся шпинделей и приводных валов. Операторы должны носить необходимые средства индивидуальной защиты. Сюда входит прочная нескользящая обувь, защитные очки и устойчивые к порезам перчатки для безопасной работы с острыми и длинными металлическими деталями.
При работе с деталями, покрытыми агломерационным составом, сила захвата снижается. Выбирайте перчатки с нитриловым или полиуретановым покрытием на ладонях, чтобы обеспечить надежное удержание на скользких и тяжелых валах во время фазы разгрузки.
Тяжелые и длинные детали могут неравномерно перемещаться внутри ствола, создавая эксцентричную нагрузку. Этот дисбаланс нагружает приводной механизм и приводит к преждевременному выходу из строя подшипника. Стратегии смягчения последствий включают использование частотно-регулируемых приводов (ЧРП) для плавного запуска и остановки. Установка усиленных подшипников и использование методов противовеса обеспечивают плавную работу и продлевают срок службы оборудования.
VFD позволяет увеличивать скорость за 10–15 секунд. Это предотвращает резкий скачок крутящего момента, который возникает при запуске тяжелой несбалансированной нагрузки на линии. Он защищает коробку передач, ремни и двигатель от катастрофического отказа.
A: Длинные детали изгибаются из-за неравномерного давления перемещающейся массы носителя. При попадании под тяжелые среды вращательная сила создает скручивающее напряжение, вызывая необратимую деформацию и проблемы с биением прецизионных валов.
О: В то время как для стандартных деталей используется соотношение 3:1, для длинных и хрупких компонентов требуется соотношение носителя к детали от 6:1 до 10:1. Это создает плотную матрицу подвески, которая предотвращает столкновение деталей.
О: Вам следует использовать прочные виниловые колпачки, специальные резиновые втулки или силиконовые заглушки с резьбой. Эти физические барьеры поглощают удары и не позволяют носителям повредить тонкую резьбу или внутренние отверстия.
Ответ: Более низкая скорость увеличивает время цикла, но обеспечивает плавное скольжение каскада. Это сводит к минимуму разрушительную энергию удара, сохраняя при этом стабильное абразивное действие, что имеет решающее значение для защиты длинных деталей.
Ответ: Вы должны сразу же после процесса мокрой галтовки выполнить цикл ингибирования коррозии. Добавление синтетических ингибиторов ржавчины в финальное ополаскивание защищает свежие высокоактивные металлические поверхности во время хранения.
Ответ: OSHA требует, чтобы вращающиеся стволы были полностью защищены кожухом, сблокированным с приводным механизмом. Машина не должна работать при открытом защитном кожухе, даже если она модифицирована для деталей слишком большого размера.