Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-30 Origine : Site
Le traitement de pièces métalliques de grande valeur et à rapport d'aspect élevé, telles que les extrusions aérospatiales, les tiges filetées et les arbres de précision, comporte des risques importants. Le coût financier des rebuts, des retouches et de la dégradation des surfaces augmente rapidement si ces composants subissent des dommages lors de la finition en série. Une norme Tumbling Machine repose sur l’énergie cinétique pour ébavurer, détartrer ou polir les pièces. Cette action mécanique inhérente crée un conflit direct. L'énergie nécessaire pour obtenir l'état de surface souhaité augmente naturellement le risque de collision, de flexion et d'emmêlement pièce sur pièce lors de la manipulation de composants longs.
Vous ne pouvez pas simplement charger des arbres surdimensionnés dans un barillet rotatif standard et espérer des résultats impeccables. Le traitement réussi de pièces longues nécessite des stratégies de protection sophistiquées. Celles-ci vont des modifications internes du canon et des montages personnalisés à la sélection précise des supports et au contrôle de la dynamique des fluides. La mise en œuvre de ces solutions ciblées vous permet d'utiliser un barillet rotatif sans compromettre la finition de surface finale ou l'intégrité dimensionnelle de vos composants critiques.
Définir une finition réussie pour des pièces longues va au-delà du simple attrait visuel. Le véritable succès nécessite une distorsion dimensionnelle nulle sur toute la longueur du composant. Vous devez obtenir un rayon de bord uniforme tout en préservant une concentricité absolue. Le produit final doit présenter une absence totale de marques d'impact, de rayures ou de fils roulés. Répondre à ces critères exige un contrôle strict des forces internes en jeu. Les opérateurs doivent évaluer la densité du matériau, la vitesse de rotation et le niveau de remplissage exact pour garantir que les pièces restent suspendues plutôt que de s'écraser contre les parois en acier.
Lorsque vous retirez un arbre du canon, vous le vérifiez avec un indicateur à cadran. Si le faux-rond dépasse votre tolérance, le processus de finition échoue. Nous mesurons le succès par la préservation des tolérances d’usinage d’origine combinées à l’amélioration requise de la rugosité de surface (Ra). Cela nécessite une approche calculée de la finition en masse plutôt qu’une mentalité de dumping-and-run.
L’action en cascade à l’intérieur d’un barillet rotatif force naturellement les composants à se croiser. Lors du traitement de pièces longues, ce croisement crée de graves risques d'impactement. Les pièces lourdes se heurtent lors du glissement vers le bas, entraînant des rayures profondes et des dommages au filetage. De plus, les composants longs s’emboîtent ou s’emboîtent souvent. Cet enchevêtrement interrompt le processus de finition et provoque des zones d'usure concentrées où les pièces frottent les unes contre les autres. Des pièces plus lourdes et des matériaux plus denses augmentent de façon exponentielle la gravité de ces impacts.
Considérons un lot de tiges filetées en acier inoxydable de 18 pouces. S'ils se croisent en bas de la diapositive, les fils agissent comme des fichiers les uns contre les autres. Vous vous retrouvez avec des crêtes aplaties et des diamètres de pas ruinés. Pour éviter cela, il faut manipuler la matrice du média pour maintenir ces tiges parallèles ou complètement isolées pendant tout le cycle.
Les pièces longues et fines sont soumises à d’immenses contraintes mécaniques lorsqu’elles sont piégées sous une masse médiatique changeante. Lorsque le cylindre tourne, le matériau abrasif exerce une pression inégale sur toute la longueur du composant. Cette charge inégale peut facilement induire une contrainte de torsion. Les arbres de précision sont particulièrement vulnérables à la déformation permanente. Des cycles de culbutage agressifs peuvent introduire des problèmes de faux-rond, rendant les composants à tolérance stricte complètement inutilisables.
Le poids des supports céramiques est important. Un pied cube peut peser plus de 100 livres. Lorsqu'une extrusion d'aluminium longue et mince est coincée au fond du canon tandis que le reste de la masse se déplace dessus, l'extrusion agit comme un levier. Le moment de flexion qui en résulte dépasse facilement la limite d’élasticité des métaux plus mous, provoquant un arc permanent.
Les extrémités des pièces longues subissent le plus gros des impacts de rotation. Les couronnes cibles, les chanfreins délicats et les pointes filetées heurtent fréquemment les parois du canon ou d'autres pièces. Parce que ces extrémités dépassent, elles agissent comme principaux points de contact pendant la cascade. Même des entailles microscopiques au bord d'un alésage ou d'une bouche peuvent ruiner les performances d'une pièce. De tels dommages détruisent la précision concentrique et compromettent l'intégrité fonctionnelle du composant.
Lorsqu’une pièce longue tourne bout à bout, la vitesse à la pointe est beaucoup plus élevée qu’au centre. Cela signifie que l'énergie cinétique transférée lors d'un impact à la pointe est importante. La protection de ces extrémités n’est pas facultative ; c'est une étape obligatoire dans la phase d'ingénierie des procédés.
Les barils standards à extrémité ouverte fonctionnent bien pour les petites pièces uniformes, mais échouent lamentablement avec les longues extrusions. Les barils hexagonaux fermés offrent une meilleure action de culbutage mais présentent toujours des risques de conflit. Les barillets spécialisés à long rayon offrent l'espace interne nécessaire pour permettre aux pièces longues de glisser naturellement sans se coincer contre les parois d'extrémité. Le choix de la bonne configuration détermine le succès de votre opération de finition.
Vous devez faire correspondre la géométrie de la machine à la géométrie de la pièce. Un canon court et large force les pièces longues à basculer bout à bout, ce qui est désastreux. Un corps long et étroit permet aux pièces de rouler le long de leur axe longitudinal, ce qui est exactement ce que vous souhaitez pour les arbres et les extrusions.
Un dimensionnement approprié évite le coincement et garantit une usure uniforme. La formule d'ingénierie standard stipule que la longueur interne du canon doit dépasser la partie la plus longue d'au moins 20 à 30 pour cent. Cet espace supplémentaire permet un bon flux de fluide autour des extrémités des composants. Lors du dimensionnement d'un grande machine de finition de fûts , vous devez également tenir compte de l'inclinaison. Les configurations horizontales offrent une capacité de longueur maximale, tandis que les barils inclinés facilitent le déchargement mais limitent la longueur maximale de la pièce en raison de la cascade inclinée.
Si vous essayez de traiter une pièce de 36 pouces dans un baril de 40 pouces, le support ne peut pas circuler autour des extrémités. Les extrémités resteront brutes et ébarbées tandis que le centre sera trop traité. Mesurez toujours le jeu diagonal du canon, et pas seulement la longueur de la paroi droite, pour garantir que les pièces peuvent tourner librement sans se coincer.
Les parois métalliques nues détruisent les pièces délicates. Les doublures intérieures ne sont pas négociables. Les revêtements en polyuréthane offrent une résistance à l’usure exceptionnelle et un flux fluide des fluides. Les doublures en caoutchouc nervuré offrent une action de culbutage agressive mais peuvent parfois accrocher les bords des pièces longues. L'épaisseur et le duromètre (dureté) du revêtement sont directement liés à l'absorption d'énergie. Des doublures plus douces et plus épaisses amortissent efficacement les impacts, protégeant les composants fragiles de la coque en acier rigide.
Nous spécifions généralement un minimum de polyuréthane d'une épaisseur de 1 pouce et d'une dureté de 85 pour le traitement des pièces longues. Cela fournit suffisamment de souplesse pour absorber un coup direct d'un manche lourd sans déchirer la doublure ni bosseler la pièce. Inspecter les doublures chaque semaine ; un endroit usé exposant l’acier nu ruinera instantanément un lot.
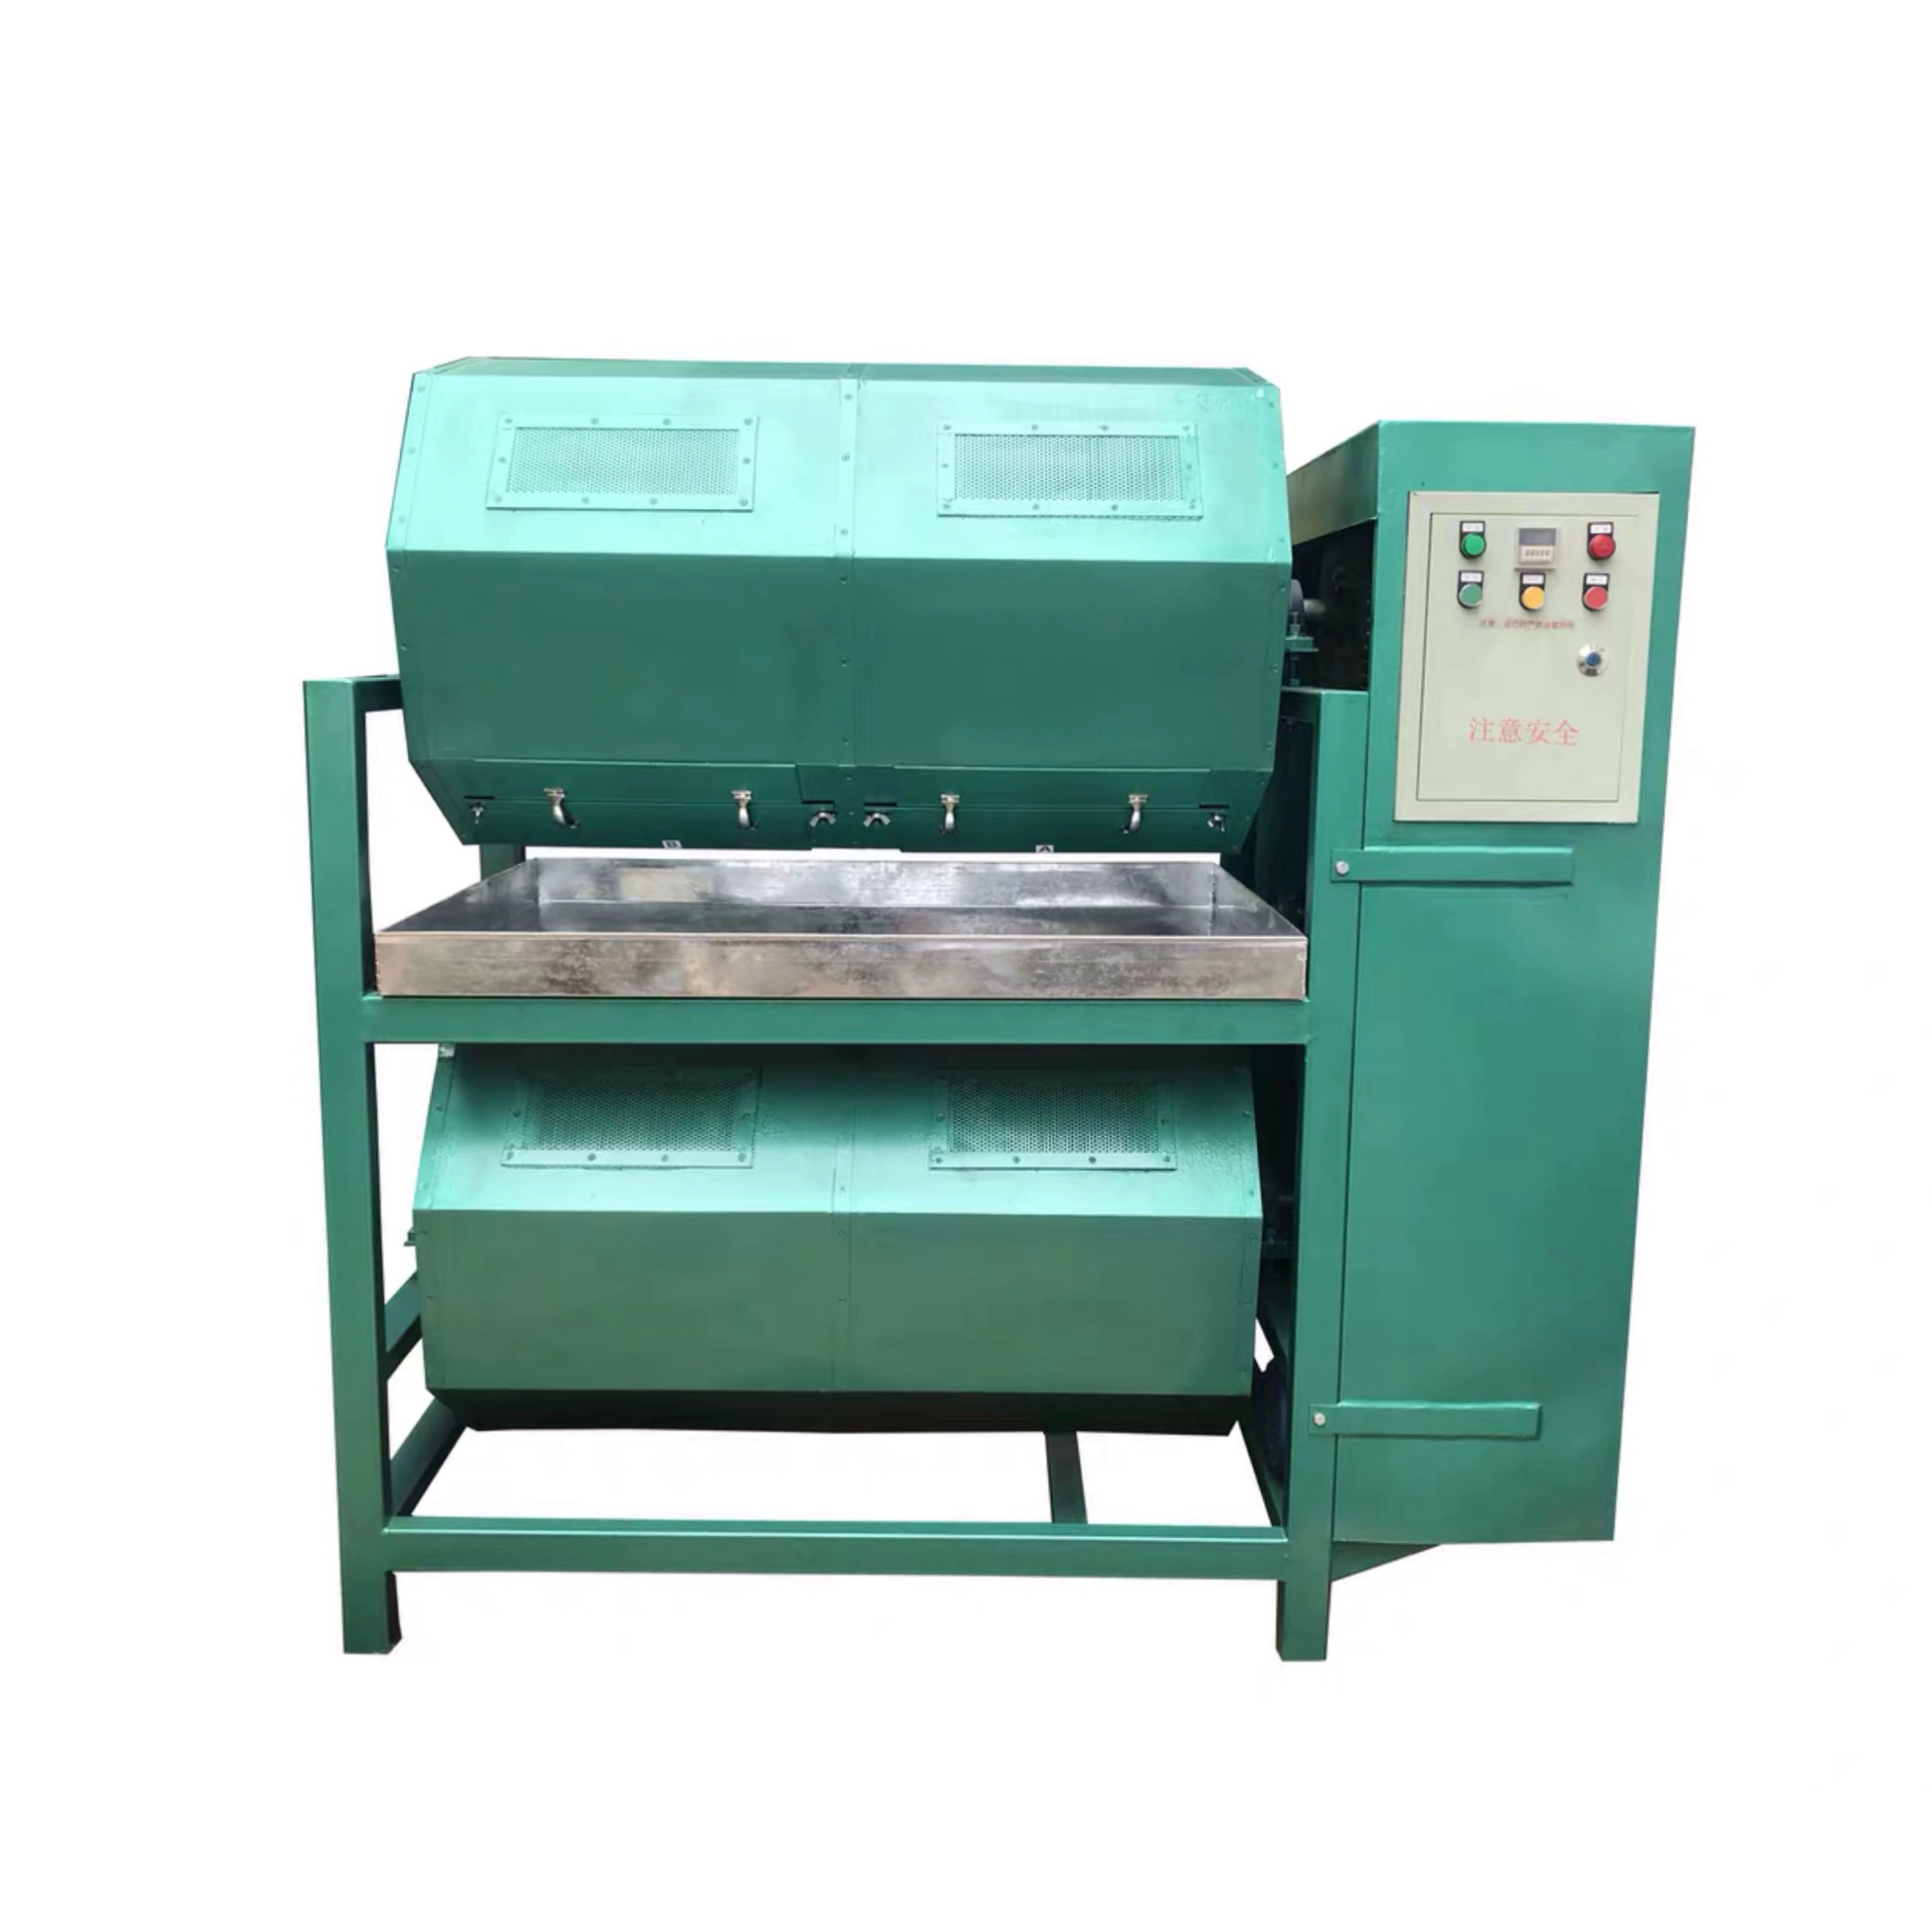
Créer des chambres individuelles au sein d'un même La machine à culbuter à baril rotatif résout entièrement les conflits. Des séparateurs internes personnalisés isolent chaque partie longue. Ce compartimentage garantit un contact pièce à pièce nul. Bien que cette méthode limite le débit global des lots, elle élimine pratiquement les taux de rebut pour les composants de grande valeur.
Les séparateurs peuvent être fabriqués en polyéthylène haute densité (HDPE) ou en acier recouvert de polyuréthane. Ils doivent être solidement boulonnés au cadre du canon pour résister au poids changeant du support. Lorsque vous compartimentez, vous transformez un processus de finition en masse en une opération de finition parallèle hautement contrôlée.
| Type de barillet | Risque d'impaction | Débit | Meilleure application |
|---|---|---|---|
| Norme hexagonale | Haut | Haut | Pièces en vrac courtes et durables |
| Horizontal à long rayon | Moyen | Moyen | Arbres épais, extrusions lourdes |
| Compartimenté | Zéro | Faible | Pièces aérospatiales de précision de grande valeur |
| Extrémité ouverte inclinée | Très élevé | Haut | Non recommandé pour les pièces longues |
Vous devez évaluer l’impact opérationnel du montage par rapport aux méthodes flottantes. Le montage nécessite des coûts de conception initiaux et augmente les temps de chargement/déchargement. Le flottement libre est plus rapide mais comporte des risques de rebut plus élevés. Équilibrer les coûts de main-d’œuvre et la réduction des rebuts est essentiel pour l’efficacité opérationnelle.
Chaque étape de manipulation ajoute du temps. Si un opérateur passe dix minutes à boulonner des pièces dans un montage, ce temps doit être récupéré grâce à une finition zéro défaut. Le flottement libre nécessite moins de manipulations mais exige le strict respect des ratios de médias et des contrôles de vitesse pour éviter les catastrophes.
La conception de fixations personnalisées verrouille les pièces longues en place le long de l'axe central du canon. Le fluide s'écoule sur les pièces fixes, fournissant une action abrasive sans contact pièce sur pièce. Cela donne un excellent retour sur investissement pour les articles délicats. Cependant, le chargement et le déchargement des pièces fixes demandent beaucoup de main d’œuvre. Comparez cela avec le flottement libre en masse, qui est rapide mais nécessite d'énormes volumes de supports pour maintenir les pièces séparées.
La protection des fins délicates nécessite des barrières physiques. Les capuchons en vinyle robuste s'étirent sur les pointes filetées pour absorber les impacts. Les bouchons filetés en silicone protègent les alésages internes du logement du fluide. Des manchons en caoutchouc spécialisés peuvent couvrir des couronnes entières de muselière. Vous devez évaluer l'équilibre entre le travail manuel requis pour appliquer ce masquage et la réduction des taux de rebut qui en résulte.
N'utilisez pas de ruban de masquage bon marché ; le liquide de culbutage et l’action abrasive l’enlèveront en quelques minutes. Investissez dans des capuchons en silicone moulés réutilisables. Ils résistent aux composés chimiques et à l’abrasion mécanique et s’amortissent après seulement quelques cycles.
La géométrie du support joue un rôle essentiel dans la protection des pièces. Les cylindres et triangles coupés en angle empêchent le logement dans les longues pièces fendues. Le support en céramique haute densité crée un lit fluide à l'intérieur du baril. Cette matrice dense suspend les pièces longues, les empêchant de couler et de heurter les parois du canon. Le bon abrasif agit à la fois comme un outil de coupe et un coussin de protection.
Si vous utilisez un support en plastique léger pour un arbre en acier lourd, l'arbre coulera vers le bas et glissera contre le revêtement. Vous devez faire correspondre la densité apparente du média à la densité spécifique des pièces pour obtenir une véritable suspension pendant la cascade.
Le traitement standard utilise souvent un rapport support/pièce de 3:1. Les pièces longues et fragiles nécessitent un changement drastique. Vous devez augmenter ce ratio jusqu'à un ratio de 6 : 1, voire 10 : 1. Machine à culbuter les pièces métalliques . Ce volume élevé de fluide dilue la concentration des pièces, réduisant considérablement les risques de collisions. Une consommation de fluide plus élevée et des temps de cycle plus longs augmentent certes les coûts, mais garantissent la sécurité des pièces.
Lorsque vous chargez le baril, remplissez-le d'abord à 60 % de sa capacité avec du support. Introduisez ensuite les pièces en veillant à ce qu'elles soient uniformément réparties. Complétez avec le média restant pour atteindre le niveau optimal de remplissage total du baril de 70 à 75 %. Cela empêche les pièces de rouler sur la masse et de se heurter.
L'ajustement des paramètres de la machine a un impact direct sur la sécurité des pièces et sur l'efficacité opérationnelle. Vous ne pouvez pas exécuter de longues pièces aux mêmes vitesses que celles utilisées pour le petit matériel. La dynamique des fluides et la vitesse de rotation doivent être étroitement contrôlées.
Les niveaux d'eau et les concentrations de composés modifient la viscosité de la masse. Une masse plus humide glisse plus vite ; une masse plus sèche transporte les pièces plus haut sur la paroi du canon avant qu'elles ne tombent en cascade. Vous devez composer ces variables pour maintenir une diapositive douce et continue.
Chaque barillet rotatif a une vitesse critique à laquelle la force centrifuge fixe la masse aux parois. Le traitement de pièces longues nécessite d'opérer bien en dessous de ce seuil. Une cascade coulissante plus lente minimise l'énergie d'impact. Au lieu de plonger violemment dans la pente, les pièces glissent doucement à travers la matrice abrasive. Cette vitesse lente maintient l'action abrasive nécessaire tout en évitant une flexion catastrophique.
Nous traitons généralement des pièces longues à 40 à 50 % de la vitesse critique. Si vous entendez un fort cliquetis, la vitesse est trop élevée et des pièces traversent le lit multimédia. Le son doit être un bruit de course constant et étouffé, indiquant un glissement en douceur.
Comprendre le comportement des médias internes nécessite une validation visuelle. L’utilisation de l’imagerie à grande vitesse lors des essais révèle exactement comment les pièces interagissent. Vous pouvez identifier les zones mortes où les pièces stagnent ou les zones d'impact agressif où des dommages se produisent. Les barils d'essai à parois transparentes permettent aux opérateurs d'affiner le régime et les niveaux de support avant de s'engager dans des cycles de production complets.
L'enregistrement d'un test à 120 images par seconde vous permet de voir si de longues pièces tournent parallèlement à l'axe ou basculent d'un bout à l'autre. S'ils tombent d'un bout à l'autre, vous devez immédiatement augmenter le volume du support ou réduire le régime.
Les composés liquides pour culbutage réduisent la friction de surface et amortissent les impacts entre les pièces et les supports. Ils éliminent les fines métaux qui pourraient rayer les surfaces. Cependant, le culbutage humide introduit un risque critique de rouille instantanée après le culbutage sur les pièces en acier longues. Vous devez intégrer des inhibiteurs de rouille synthétiques et des huiles hydrosolubles dans le cycle de rinçage final. Cette étape protège les surfaces métalliques brutes et ébavurées lors d’un stockage à long terme.
Ne laissez pas de pièces en acier mouillées reposer dans un fût stationnaire. Dès la fin du cycle, lancez le processus de rinçage et de déchargement. Appliquez immédiatement un produit antirouille qui chasse l'eau. De la rouille instantanée peut se former en quelques minutes sur de l'acier à haute teneur en carbone fraîchement ébavuré.
La modification des processus de culbutage pour des pièces surdimensionnées introduit des risques physiques et réglementaires. La manipulation d'extrusions lourdes et encombrantes nécessite le strict respect des protocoles de sécurité pour protéger les opérateurs et les équipements.
Les pièces longues agissent comme des leviers et peuvent facilement pincer les doigts ou écraser les mains pendant le chargement. Les opérateurs doivent utiliser des palans mécaniques ou des techniques de levage en équipe pour les pièces dépassant 40 livres. La sécurité est une exigence opérationnelle continue et non une liste de contrôle ponctuelle.
Le respect des normes de sécurité impose que les barils, conteneurs et fûts tournants doivent être protégés. Vous devez installer un boîtier verrouillé avec le mécanisme d'entraînement. Cela empêche le fonctionnement lorsque la protection est ouverte. La conception de ces barrières de sécurité verrouillées pour s'adapter au chargement de pièces extrêmement longues et encombrantes nécessite une ingénierie minutieuse pour maintenir la conformité sans entraver le flux de travail.
Les barrières immatérielles constituent souvent une meilleure solution que les portes physiques pour les machines à pièces longues. Ils permettent aux opérateurs de manœuvrer de longues pièces extrudées dans le canon sans se battre contre une porte battante, tout en coupant instantanément l'alimentation électrique si une personne pénètre dans la zone dangereuse pendant le fonctionnement.
L’exploitation de gros équipements de finition comporte par nature un risque élevé. Des politiques de sécurité strictes doivent interdire les vêtements amples, les bijoux pendants ou les cheveux longs non attachés à proximité des broches rotatives et des arbres d'entraînement. Les opérateurs doivent porter l’EPI requis. Cela comprend des chaussures antidérapantes robustes, des lunettes de protection et des gants résistants aux coupures pour manipuler en toute sécurité des extrusions métalliques longues et pointues.
Lors de la manipulation de pièces recouvertes de composé de culbutage, la force de préhension est compromise. Spécifiez des gants avec des revêtements de paume en nitrile ou en polyuréthane pour assurer un maintien sûr sur les arbres glissants et lourds pendant la phase de déchargement.
Les pièces lourdes et longues peuvent se déplacer de manière inégale à l’intérieur du canon, créant ainsi une charge excentrique. Ce déséquilibre met à rude épreuve le mécanisme d'entraînement et provoque une défaillance prématurée des roulements. Les stratégies d'atténuation incluent l'utilisation de variateurs de fréquence (VFD) pour des démarrages et des arrêts en douceur. L'installation de roulements robustes et l'utilisation de techniques de contrepoids garantissent un fonctionnement fluide et prolongent la durée de vie de l'équipement.
Un VFD vous permet d'augmenter la vitesse sur 10 à 15 secondes. Cela évite les pics de couple massifs qui se produisent lors du démarrage d’une charge lourde et déséquilibrée sur la ligne. Il protège la boîte de vitesses, les courroies et le moteur des pannes catastrophiques.
R : Les pièces longues se plient en raison de la pression inégale exercée par la masse du support en mouvement. Lorsqu'elle est coincée sous des supports lourds, la force de rotation applique une contrainte de torsion, provoquant des problèmes de déformation et de faux-rond permanents dans les arbres de précision.
R : Alors que les pièces standard utilisent un rapport 3:1, les composants longs et fragiles nécessitent un rapport support/pièce de 6:1 à 10:1. Cela crée une matrice de suspension dense qui empêche les conflits pièce sur pièce.
R : Vous devez utiliser des capuchons en vinyle robustes, des manchons en caoutchouc spécialisés ou des bouchons filetés en silicone. Ces barrières physiques absorbent les impacts et empêchent les fluides d'endommager les filetages délicats ou les alésages internes.
R : Une vitesse plus lente augmente le temps de cycle mais garantit une cascade de glissement douce. Cela minimise l’énergie d’impact destructrice tout en conservant une action abrasive constante, ce qui est essentiel pour protéger les pièces longues.
R : Vous devez immédiatement suivre le processus de culbutage humide avec un cycle d'inhibition de la corrosion. L'intégration d'inhibiteurs de rouille synthétiques dans le rinçage final protège les surfaces métalliques fraîches et très actives pendant le stockage.
R : L'OSHA exige que les barils rotatifs soient entièrement protégés par une enceinte verrouillée avec le mécanisme d'entraînement. La machine ne doit pas fonctionner lorsque la protection est ouverte, même si elle est modifiée pour des pièces surdimensionnées.