Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-06-22 Origen: Sitio
El tratamiento de superficies de precisión a escala a menudo choca contra una pared. Las geometrías complejas exigen perfección para cumplir con estrictos estándares industriales. Sin embargo, depender del trabajo manual infla los gastos de producción e introduce errores humanos inevitables. Los fabricantes luchan constantemente por terminar las piezas delicadas sin dañarlas. Los agujeros ciegos y las cavidades internas siguen siendo muy difíciles de alcanzar utilizando medios de volteo convencionales.
Para estos desafíos exactos ha surgido una solución estándar altamente eficaz. La tecnología proporciona un acabado no destructivo, de orificios ciegos y de cavidades internas para componentes complejos. Exploraremos cómo las fuerzas electromagnéticas impulsan este proceso de acabado especializado. Obtendrá un marco transparente para evaluar si esta tecnología se adapta a sus necesidades operativas específicas. También describiremos casos de uso industrial probados e identificaremos los riesgos de implementación clave que debe evitar.
Valor principal: El pulido magnético elimina el acabado manual de geometrías complejas, lo que reduce significativamente los tiempos de ciclo para metales no ferrosos y aleaciones de precisión.
Limitaciones: Está diseñado para microdesbarbado y acondicionamiento de superficies, no para eliminación de material pesado ni para radios agresivos.
Lógica de adquisición: Elegir el vaso magnético adecuado requiere alinear la capacidad del tanque, la frecuencia magnética y el tamaño del pasador con su rendimiento diario específico y las dimensiones de las piezas.
Realidad de la adopción: El éxito depende del establecimiento de protocolos estandarizados de separación de medios y gestión de aguas residuales.
Los métodos estándar de acabado de superficies a menudo se quedan cortos cuando se procesan componentes delicados o muy complejos. Las tinas vibratorias y los tambores de barril dependen de una fuerte fricción y de grandes medios. Frotan con fuerza piedras de cerámica o plástico contra superficies metálicas para eliminar las rebabas. Esta acción agresiva funciona bien para piezas fundidas robustas. Sin embargo, limita severamente cualquier tradicional máquina desbarbadora cuando se trate de piezas frágiles. Los componentes frágiles a menudo se deforman bajo el gran peso de los soportes tradicionales. Pequeñas piedras abrasivas habitualmente se alojan dentro de las roscas internas. Los agujeros que se cruzan se obstruyen, lo que requiere un costoso trabajo manual para eliminar los bloqueos.
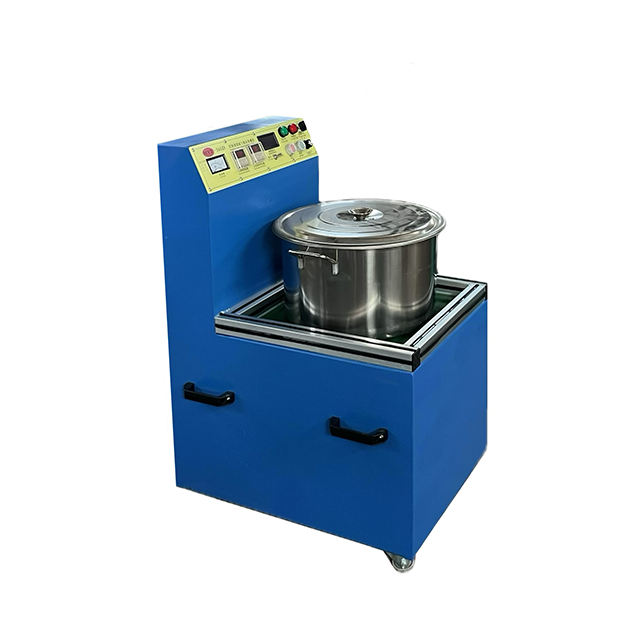
El acabado electromagnético resuelve estos problemas mediante un enfoque mecánico completamente diferente. El sistema coloca un potente electroimán giratorio debajo de un tanque de procesamiento. Este campo magnético hace girar rápidamente miles de pines microscópicos de acero inoxidable. El campo magnético en movimiento crea una acción de cepillado fluida y de alta velocidad. Estos pequeños alfileres fluyen sin esfuerzo a través de microgrietas, orificios transversales y canales intrincados. Debido a que los alfileres rozan suavemente la superficie en lugar de perforarla, La máquina pulidora magnética accede a áreas ocultas sin alterar tolerancias dimensionales estrictas.
Este cambio tecnológico ofrece un retorno de la inversión altamente mensurable. Las operaciones ven inmediatamente tasas de desperdicio drásticamente reducidas porque el proceso elimina la deformación de las piezas. Reemplaza el tedioso limado y pulido manual, liberando mano de obra calificada para tareas de mayor valor. También obtendrá tiempos de ciclo altamente predecibles y repetibles. Los ciclos estandarizados significan que su programa de producción sigue siendo preciso y los rechazos de control de calidad disminuyen significativamente.
La adopción de esta tecnología aporta ventajas específicas y mensurables a una planta de producción. Podemos clasificar estos beneficios en tres áreas principales.
Pérdida dimensional cero: la suave acción de cepillado de los pasadores de acero inoxidable elimina la oxidación y las microrebabas sin dañar el material base. Esta característica mantiene las tolerancias extremadamente estrictas requeridas para los componentes mecanizados por CNC y las piezas fundidas de alta precisión. Mantiene intactas sus especificaciones exactas.
Acción simultánea en múltiples superficies: las herramientas convencionales solo tocan los bordes exteriores. El proceso magnético empuja el medio completamente a través del componente. Procesa superficies externas, agujeros ciegos y cavidades internas al mismo tiempo. Consigues una suavidad uniforme en todas partes a la vez.
Tiempos de ciclo rápidos: la eficiencia mejora drásticamente en comparación con el volteo estándar. La mayoría de los ciclos de acabado se completan en 15 a 30 minutos. La duración exacta depende de la dureza del material y de la rugosidad inicial de la superficie. Este rápido cambio mantiene los cuellos de botella en la producción al mínimo absoluto.
Ningún tratamiento de superficie por sí solo se adapta a todos los escenarios de fabricación. Debe comprender las limitaciones físicas de este proceso antes de modificar sus líneas de producción.
Restricciones de materiales: el proceso destaca en metales no ferrosos como aluminio, latón, cobre y titanio. También funciona muy bien en aceros inoxidables austeníticos (como 304 y 316). Sin embargo, es en gran medida ineficaz en metales ferrosos altamente magnéticos. Las piezas magnéticas se magnetizarán, atraerán las clavijas de acero y detendrán por completo la acción de giro del fluido.
Sin rebabas pesadas: este método no puede reemplazar las máquinas rectificadoras. No eliminará escoria espesa, líneas de mecanizado pesadas ni rebabas masivas. Debe utilizar métodos de preprocesamiento para rebabas grandes antes de pasar las piezas a través del sistema magnético.
Varios sectores manufactureros confían en esta tecnología para cumplir estándares de calidad específicos. A continuación se muestran las aplicaciones industriales más comunes.
Fabricación de dispositivos médicos
Los instrumentos quirúrgicos y los dispositivos implantables requieren superficies impecables. Los tornillos para huesos, los mangos de bisturí y los accesorios dentales deben cumplir estrictos estándares de higiene y suavidad. Los abrasivos tradicionales suelen dejar residuos microscópicos incrustados en el metal. El proceso magnético evita esto por completo. Pule geometrías médicas complejas sin introducir arena abrasiva en el componente.
Microcomponentes aeroespaciales y automotrices
La dinámica del flujo interno dicta el rendimiento de muchas piezas aeroespaciales y automotrices. Las boquillas de inyección de combustible, los sensores de presión y las carcasas electrónicas cuentan con canales internos complejos. Las rebabas dentro de estos canales interrumpen el flujo de fluido y provocan fallas en el sistema. El acabado magnético accede sin esfuerzo a estas zonas internas. Elimina microrebabas y suaviza las vías internas, asegurando una dinámica precisa de fluidos y gases.
Joyería y relojería (relojería)
El sector de artículos de lujo exige acabados de alto brillo. Históricamente, los artesanos pasaban horas puliendo a mano anillos intrincados, cadenas delicadas y engranajes de relojes microscópicos. El pulido de metales mediante fuerza magnética automatiza este proceso exacto. Los pequeños alfileres se extienden entre los engastes de las gemas y el interior de los dientes del engranaje del reloj. Lo más importante es que logra un acabado similar a un espejo sin quitar costosos pesos de oro o plata.
Mecanizado CNC de precisión
Los talleres mecánicos de gran volumen buscan constantemente la automatización para los tratamientos finales de superficies. Las piezas torneadas en Suiza suelen presentar roscas complejas y pequeños orificios transversales. Los operadores utilizan tecnología magnética para automatizar la etapa de acabado final de estos componentes. El acabado de piezas finas se vuelve altamente repetible. Permite a los talleres de CNC entregar piezas con tolerancias estrictas y sin rebabas directamente desde la línea de producción en lotes masivos.
Seleccionar la máquina correcta requiere adaptar las especificaciones técnicas a sus realidades de producción diarias. El sobredimensionamiento desperdicia capital, mientras que el subdimensionamiento crea cuellos de botella inmediatos en la producción.
Capacidad del lote versus huella
Debe hacer coincidir las dimensiones del tanque de la máquina (medidas en litros o galones) con el tamaño de su componente y el volumen diario. Sobrecargar un tanque es un error común. Demasiadas piezas en un solo lote provocan choques entre piezas, lo que provoca abolladuras y rayones. Debe calcular el tamaño máximo de lote para garantizar que las piezas floten libremente dentro de la matriz de medios.
Controles de frecuencia y velocidad
Los controles programables separan las máquinas básicas de los activos industriales. Los variadores de frecuencia (VFD) permiten a los operadores ajustar la velocidad de rotación del campo magnético. Es absolutamente necesario un VFD si su instalación maneja múltiples aleaciones metálicas. El aluminio requiere una velocidad de rotación diferente a la del titanio resistente. Los temporizadores programables garantizan una duración de ciclo constante en los diferentes turnos del operador.
Selección de medios (pasadores de acero inoxidable)
El diámetro del pasador dicta el resultado del acabado. Debes hacer coincidir el tamaño del pin con la grieta más pequeña de tu parte. Si un agujero tiene 0,5 mm de ancho, debes utilizar pasadores de 0,3 mm para que pasen libremente.
Diámetro del pasador (mm) |
Aplicación primaria |
Resultado del acabado superficial |
|---|---|---|
0,2 mm - 0,3 mm |
Grietas ultrafinas, joyas, microengranajes. |
Alto brillo, limpieza suave |
0,4 mm - 0,5 mm |
Piezas CNC estándar, pequeños agujeros ciegos. |
Pulido y microdesbarbado equilibrados |
0,7 mm - 1,0 mm+ |
Piezas fundidas más grandes, acondicionamiento de superficies más pesado |
Desbarbado agresivo de mate a semibrillante |
Sistemas de refrigeración
Debe evaluar las capacidades de funcionamiento continuo para talleres de gran volumen. Los modelos de gama baja se sobrecalientan rápidamente durante operaciones de varios turnos. La fricción del campo magnético genera una cantidad significativa de calor. Una industria confiable El vaso magnético cuenta con ventiladores de refrigeración integrados o camisas líquidas. Estos mecanismos de enfriamiento protegen los electroimanes internos y evitan que el compuesto de limpieza hierva durante ciclos prolongados.
Comprar el equipo sólo resuelve la mitad de la ecuación. La adopción exitosa requiere actualizar los flujos de trabajo de su taller para manejar las realidades del pulido húmedo y los medios microscópicos.
Flujos de trabajo de separación de medios
Muchas instalaciones no tienen en cuenta la mano de obra oculta que implica separar los micropins de las piezas terminadas. Los pasadores de acero inoxidable se adhieren a las piezas mediante tensión superficial. Lavar y sacar manualmente los alfileres de los agujeros ciegos desperdicia horas de trabajo. Recomendamos encarecidamente invertir en separadores magnéticos o tamices automatizados. Estos sistemas secundarios retiran rápidamente los medios de sus componentes, agilizando las configuraciones de gran volumen.
Gestión de consumibles
Debe presupuestar con precisión los reemplazos continuos de consumibles. Si bien los pasadores de acero inoxidable duran mucho tiempo, eventualmente se redondean y pierden sus bordes cortantes. Deberá reemplazar los medios periódicamente. Además, el proceso depende en gran medida de compuestos químicos específicos y lubricantes líquidos. Estos líquidos patentados previenen la oxidación del metal, enfrían el baño y suspenden la suciedad eliminada de las piezas limpias.
Cumplimiento y aguas residuales
El volteo húmedo genera aguas residuales industriales. Debe abordar la realidad ambiental de la eliminación de compuestos de pulido usados y partículas metálicas en suspensión. Verter fluidos sin tratar directamente en los desagües municipales a menudo viola las regulaciones ambientales locales. Necesita estandarizar sus procesos de filtración. Implementar tanques de sedimentación o sistemas centrífugos para filtrar metales pesados antes de descargar el agua.
La regla de la 'prueba de muestra'
Nunca compre una máquina basándose únicamente en especificaciones teóricas. Recomendamos encarecidamente seguir la regla de prueba de muestra. Envíe un lote de sus piezas en bruto reales al fabricante de la máquina. Solicite una prueba de prueba de concepto. Esta validación práctica verifica los tiempos de ciclo requeridos, determina el tamaño exacto del pasador necesario y confirma la calidad final de la superficie antes de comprometerse con gastos de capital.
Un sistema de pulido magnético sirve como un recurso altamente especializado y de alto rendimiento para el acabado de piezas finas. Destaca cuando se combina correctamente con materiales no ferrosos y perfiles de microrebabas específicos. La tecnología elimina los cuellos de botella del trabajo manual, protege geometrías de piezas intrincadas y garantiza una calidad de superficie repetible. Transforma la forma en que los talleres mecánicos y los joyeros manejan los componentes de precisión.
Para avanzar de manera efectiva, los gerentes de producción deben auditar inmediatamente sus estaciones de acabado manual actuales. Calcule las horas de trabajo exactas desperdiciadas en desbarbar pequeños orificios transversales o pulir cavidades ciegas. Utilice estos cálculos para justificar la inversión. Finalmente, comuníquese con proveedores acreditados y solicite una prueba de muestra estructurada utilizando sus componentes más desafiantes. Ver sus propias piezas perfectamente terminadas proporciona la prueba definitiva de valor.
R: Generalmente no se recomienda para acero al carbono o acero inoxidable magnético serie 400, ya que las piezas se magnetizarán, se aglutinarán e interrumpirán la acción de pulido. Es ideal para metales inoxidables y no ferrosos de la serie 300.
R: Las máquinas vibratorias utilizan medios abrasivos pesados y fricción para redondear los bordes y desbarbar más intensamente. Los vasos magnéticos utilizan pequeños pasadores de acero impulsados por imanes para pulir piezas delicadas y llegar al interior de pequeños agujeros sin quitar material.
R: Con un mantenimiento adecuado y el uso de los compuestos lubricantes correctos, los pasadores de acero inoxidable de alta calidad pueden durar miles de ciclos. Sólo es necesario reemplazarlos si se doblan, se acortan significativamente o se contaminan.
R: No. Está diseñado para pulir, microdesbarbar y limpiar superficies. Los rayones profundos requieren lijado abrasivo, medios de corte o pasos tradicionales de pulido de metales antes del tambor magnético.