Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 22.06.2026 Herkunft: Website
Bei der präzisen Oberflächenbehandlung von Ablagerungen stößt man oft an Grenzen. Komplexe Geometrien erfordern Perfektion, um strenge Industriestandards zu erfüllen. Doch wenn man sich auf manuelle Arbeit verlässt, steigen die Produktionskosten und es kommt zu unvermeidbaren menschlichen Fehlern. Hersteller haben ständig Mühe, empfindliche Teile fertigzustellen, ohne sie zu beschädigen. Sacklöcher und innere Hohlräume sind mit herkömmlichen Taumelmedien nach wie vor bekanntermaßen schwer zu erreichen.
Für genau diese Herausforderungen ist eine hochwirksame Standardlösung entstanden. Die Technologie ermöglicht die zerstörungsfreie Endbearbeitung von Sacklöchern und Innenhohlräumen für komplexe Komponenten. Wir werden untersuchen, wie elektromagnetische Kräfte diesen speziellen Endbearbeitungsprozess antreiben. Sie erhalten einen transparenten Rahmen zur Bewertung, ob diese Technologie Ihren spezifischen betrieblichen Anforderungen entspricht. Wir skizzieren außerdem bewährte industrielle Anwendungsfälle und identifizieren die wichtigsten Implementierungsrisiken, die Sie vermeiden müssen.
Hauptwert: Durch magnetisches Polieren entfällt die manuelle Nachbearbeitung komplizierter Geometrien, wodurch die Zykluszeiten für Nichteisenmetalle und Präzisionslegierungen erheblich verkürzt werden.
Einschränkungen: Es ist für die Mikroentgratung und Oberflächenkonditionierung konzipiert, nicht für starken Materialabtrag oder aggressives Abrunden.
Beschaffungslogik: Die Auswahl des richtigen Magnetbechers erfordert die Abstimmung von Tankkapazität, Magnetfrequenz und Stiftgröße auf Ihren spezifischen Tagesdurchsatz und die Teileabmessungen.
Akzeptanzrealität: Der Erfolg hängt von der Einrichtung standardisierter Medientrennungs- und Abwassermanagementprotokolle ab.
Bei der Bearbeitung empfindlicher oder hochkomplizierter Bauteile greifen herkömmliche Methoden der Oberflächenveredelung häufig zurück. Vibrationswannen und Trommeltrommeln sind auf starke Reibung und große Medien angewiesen. Sie reiben Keramik- oder Kunststoffsteine kräftig gegen Metalloberflächen, um Grate zu entfernen. Diese aggressive Wirkung eignet sich gut für robuste Gussteile. Allerdings schränkt es jedes Traditionelle stark ein Entgratungsmaschine beim Umgang mit zerbrechlichen Teilen. Zerbrechliche Komponenten verformen sich häufig unter dem hohen Gewicht herkömmlicher Medien. Kleine Schleifsteine bleiben regelmäßig im Innengewinde hängen. Sich kreuzende Löcher verstopfen und erfordern kostspielige manuelle Nacharbeiten, um die Verstopfungen zu beseitigen.
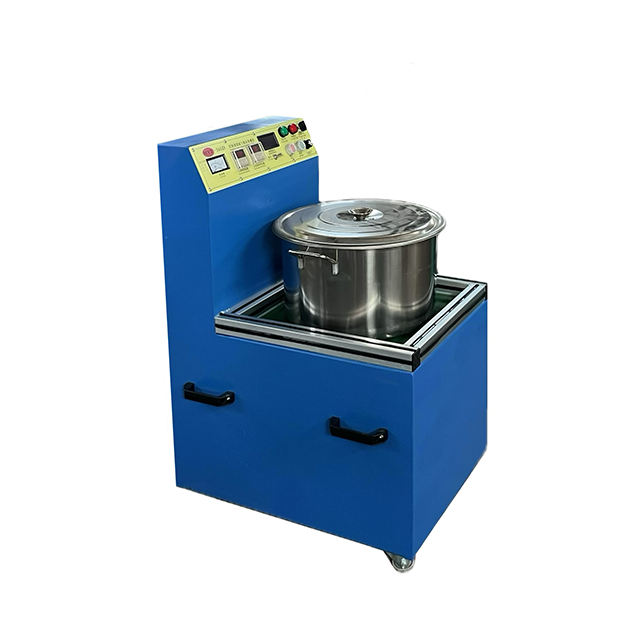
Die elektromagnetische Endbearbeitung löst diese Probleme durch einen völlig anderen mechanischen Ansatz. Das System positioniert einen leistungsstarken rotierenden Elektromagneten unter einem Verarbeitungstank. Dieses Magnetfeld lässt Tausende mikroskopisch kleiner Edelstahlstifte schnell rotieren. Das sich bewegende Magnetfeld erzeugt einen flüssigen, schnellen Bürstenvorgang. Diese winzigen Stifte fließen mühelos durch Mikrospalten, Querlöcher und komplizierte Kanäle. Da die Stifte die Oberfläche sanft bürsten, anstatt sie auszuhöhlen, a Die magnetische Poliermaschine greift auf versteckte Bereiche zu, ohne strenge Maßtoleranzen zu verändern.
Dieser technologische Wandel führt zu einer höchst messbaren Kapitalrendite. Der Betrieb verzeichnet sofort drastisch reduzierte Ausschussraten, da der Prozess die Verformung der Teile eliminiert. Es ersetzt mühsames manuelles Feilen und Polieren und setzt Fachkräfte für höherwertige Aufgaben frei. Sie profitieren außerdem von gut vorhersehbaren und wiederholbaren Zykluszeiten. Standardisierte Zyklen sorgen dafür, dass Ihr Produktionsplan genau bleibt und der Ausschuss bei der Qualitätskontrolle erheblich sinkt.
Die Einführung dieser Technologie bringt spezifische, messbare Vorteile für eine Produktionsstätte. Wir können diese Vorteile in drei Hauptbereiche einteilen.
Nulldimensionaler Verlust: Die sanfte Bürstenwirkung der Edelstahlstifte entfernt Oxidation und Mikrograte, ohne das Grundmaterial abzulösen. Durch diese Eigenschaft werden die extrem engen Toleranzen eingehalten, die für CNC-bearbeitete Komponenten und hochpräzise Gussteile erforderlich sind. Sie behalten Ihre genauen Spezifikationen bei.
Gleichzeitige Aktion auf mehreren Oberflächen: Herkömmliche Werkzeuge berühren nur Außenkanten. Der magnetische Prozess drückt Medien vollständig durch das Bauteil. Es bearbeitet gleichzeitig Außenflächen, Sacklöcher und Innenhohlräume. Sie erreichen überall auf einmal eine gleichmäßige Glätte.
Schnelle Zykluszeiten: Die Effizienz verbessert sich im Vergleich zum Standard-Taumelverfahren erheblich. Die meisten Endbearbeitungszyklen dauern 15 bis 30 Minuten. Die genaue Dauer hängt von der Materialhärte und der anfänglichen Oberflächenrauheit ab. Durch diese schnelle Abwicklung werden Produktionsengpässe auf ein absolutes Minimum reduziert.
Keine einzige Oberflächenbehandlung deckt jedes Fertigungsszenario ab. Sie müssen die physikalischen Einschränkungen dieses Prozesses verstehen, bevor Sie Ihre Produktionslinien ändern.
Materialbeschränkungen: Das Verfahren eignet sich hervorragend für Nichteisenmetalle wie Aluminium, Messing, Kupfer und Titan. Es eignet sich auch hervorragend für austenitische Edelstähle (wie 304 und 316). Bei stark magnetischen Eisenmetallen ist es jedoch weitgehend wirkungslos. Magnetische Teile werden magnetisiert, ziehen die Stahlstifte an und stoppen den Taumelvorgang der Flüssigkeit vollständig.
Keine starken Grate: Diese Methode kann Schleifmaschinen nicht ersetzen. Es entfernt keine dicke Schlacke, schwere Bearbeitungslinien oder massive Grate. Bei großen Graten müssen Sie Vorbearbeitungsmethoden anwenden, bevor Sie Teile durch das Magnetsystem laufen lassen.
Verschiedene Fertigungsbereiche setzen auf diese Technologie, um bestimmte Qualitätsstandards zu erfüllen. Nachfolgend sind die häufigsten industriellen Anwendungen aufgeführt.
Herstellung medizinischer Geräte
Chirurgische Instrumente und implantierbare Geräte erfordern makellose Oberflächen. Knochenschrauben, Skalpellgriffe und Dentalvorrichtungen müssen strenge Hygiene- und Glättestandards erfüllen. Herkömmliche Schleifmittel hinterlassen oft mikroskopisch kleine Rückstände im Metall. Durch den magnetischen Prozess wird dies vollständig vermieden. Es poliert komplizierte medizinische Geometrien, ohne Schleifkörner in die Komponente einzubringen.
Mikrokomponenten für Luft- und Raumfahrt und Automobil
Die interne Strömungsdynamik bestimmt die Leistung vieler Luft- und Raumfahrt- und Automobilteile. Kraftstoffeinspritzdüsen, Drucksensoren und Elektronikgehäuse verfügen über komplexe interne Kanäle. Grate in diesen Kanälen stören den Flüssigkeitsfluss und verursachen Systemausfälle. Die magnetische Veredelung ermöglicht den mühelosen Zugriff auf diese Innenbereiche. Es entfernt Mikrograte und glättet interne Wege und sorgt so für eine präzise Flüssigkeits- und Gasdynamik.
Schmuck und Uhrmacherei (Uhrmacherei)
Der Luxusgütersektor erfordert hochglänzende Oberflächen. In der Vergangenheit verbrachten Kunsthandwerker Stunden damit, komplizierte Ringe, empfindliche Ketten und mikroskopisch kleine Uhrräder von Hand zu polieren. Das Polieren von Metall mittels Magnetkraft automatisiert genau diesen Vorgang. Die winzigen Stifte reichen zwischen den Edelsteinfassungen und den inneren Zähnen des Uhrrads. Entscheidend ist, dass ein spiegelähnliches Finish erzielt wird, ohne teures Gold- oder Silbergewicht zu entfernen.
Präzisions-CNC-Bearbeitung
Großserienbetriebe suchen ständig nach Automatisierung für die abschließende Oberflächenbehandlung. Gedrehte Teile weisen oft komplexe Gewinde und winzige Querlöcher auf. Um die Endbearbeitung dieser Bauteile zu automatisieren, nutzen die Betreiber Magnettechnik. Die Endbearbeitung feiner Teile wird mit hoher Wiederholgenauigkeit erreicht. Damit können CNC-Werkstätten gratfreie Teile mit engen Toleranzen in großen Mengen direkt vom Band liefern.
Um die richtige Maschine auszuwählen, müssen die technischen Spezifikationen an Ihre tägliche Produktionsrealität angepasst werden. Eine Überdimensionierung verschwendet Kapital, während eine Unterdimensionierung zu unmittelbaren Produktionsengpässen führt.
Chargenkapazität vs. Stellfläche
Sie müssen die Tankabmessungen der Maschine (gemessen in Litern oder Gallonen) an Ihre Komponentengröße und Ihr Tagesvolumen anpassen. Das Überladen eines Tanks ist ein häufiger Fehler. Zu viele Teile in einer einzigen Charge führen zu gegenseitigen Stößen, was zu Dellen und Kratzern führt. Sie müssen Ihre maximale Chargengröße berechnen, um sicherzustellen, dass die Teile frei in der Medienmatrix schweben.
Frequenz- und Geschwindigkeitssteuerungen
Programmierbare Steuerungen trennen Basismaschinen von Industrieanlagen. Mit Frequenzumrichtern (VFD) können Bediener die Rotationsgeschwindigkeit des Magnetfelds anpassen. Sie benötigen unbedingt VFDs, wenn in Ihrer Anlage mehrere Metalllegierungen verarbeitet werden. Aluminium erfordert eine andere Rotationsgeschwindigkeit als zähes Titan. Programmierbare Timer sorgen für konsistente Zykluslängen über verschiedene Bedienerschichten hinweg.
Medienauswahl (Edelstahlstifte)
Der Stiftdurchmesser bestimmt das Ergebnis des Finishs. Sie müssen die Stiftgröße an den kleinsten Spalt Ihres Teils anpassen. Wenn ein Loch 0,5 mm breit ist, müssen Sie 0,3 mm dicke Stifte verwenden, damit diese frei hindurchpassen.
Stiftdurchmesser (mm) |
Primäre Anwendung |
Ergebnis der Oberflächenbeschaffenheit |
|---|---|---|
0,2 mm - 0,3 mm |
Ultrafeine Spalten, Schmuck, Mikrozahnräder |
Hoher Glanz, schonende Reinigung |
0,4 mm - 0,5 mm |
Standard-CNC-Teile, kleine Sacklöcher |
Ausgewogenes Polieren und Mikroentgraten |
0,7 mm - 1,0 mm+ |
Größere Gussteile, stärkere Oberflächenbehandlung |
Mattes bis halbglänzendes, aggressives Entgraten |
Kühlsysteme
Sie müssen die Dauerbetriebsfähigkeiten für Betriebe mit hohem Volumen bewerten. Modelle der unteren Preisklasse überhitzen im Mehrschichtbetrieb schnell. Die Reibung des Magnetfeldes erzeugt erhebliche Wärme. Eine zuverlässige Industrie Der Magnetbecher verfügt über integrierte Kühlventilatoren oder Flüssigkeitsmäntel. Diese Kühlmechanismen schützen die internen Elektromagnete und verhindern, dass die Reinigungsmasse bei längerem Betrieb kocht.
Der Kauf der Ausrüstung löst nur die Hälfte der Gleichung. Eine erfolgreiche Einführung erfordert die Aktualisierung Ihrer Arbeitsabläufe in der Werkstatt, um den Realitäten des Nasspolierens und mikroskopischer Medien gerecht zu werden.
Arbeitsabläufe bei der Medientrennung
Viele Betriebe berücksichtigen nicht den versteckten Arbeitsaufwand, der mit der Trennung von Mikrostiften von fertigen Teilen verbunden ist. Die Edelstahlstifte haften über die Oberflächenspannung an Teilen. Das manuelle Waschen und Herausnehmen von Stiften aus Sacklöchern verschwendet stundenlange Arbeit. Wir empfehlen dringend, in Magnetabscheider oder automatische Siebe zu investieren. Diese sekundären Systeme entfernen die Medien schnell von Ihren Komponenten und rationalisieren so großvolumige Setups.
Verbrauchsmaterialmanagement
Sie müssen ein genaues Budget für den laufenden Austausch von Verbrauchsmaterialien einhalten. Während Edelstahlstifte lange halten, werden sie mit der Zeit abgerundet und verlieren ihre Schneidkanten. Sie müssen die Medien regelmäßig austauschen. Darüber hinaus ist der Prozess stark auf bestimmte chemische Verbindungen und flüssige Schmierstoffe angewiesen. Diese proprietären Flüssigkeiten verhindern die Metalloxidation, kühlen das Bad und halten entfernten Schmutz von Ihren sauberen Teilen fern.
Compliance & Abwasser
Beim Nasstaumeln entsteht Industrieabwasser. Sie müssen sich mit der Umweltrealität der Entsorgung gebrauchter Poliermittel und schwebender Metallpartikel befassen. Das direkte Einleiten unbehandelter Flüssigkeiten in die kommunale Kanalisation verstößt oft gegen örtliche Umweltvorschriften. Sie müssen Ihre Filtrationsprozesse standardisieren. Setzen Sie Absetzbecken oder Zentrifugensysteme ein, um Schwermetalle vor der Ableitung des Wassers herauszufiltern.
Die „Mustertest“-Regel
Kaufen Sie niemals eine Maschine nur auf der Grundlage theoretischer Spezifikationen. Wir empfehlen dringend, die Mustertestregel zu befolgen. Senden Sie eine Charge Ihrer tatsächlichen Rohteile an den Maschinenhersteller. Fordern Sie einen Proof-of-Concept-Test an. Bei dieser praktischen Validierung werden die erforderlichen Zykluszeiten überprüft, die genaue erforderliche Stiftgröße ermittelt und die endgültige Oberflächenqualität bestätigt, bevor Sie Investitionen tätigen.
Ein magnetisches Poliersystem dient als hochspezialisiertes, ertragreiches Hilfsmittel für die Feinbearbeitung von Teilen. Es zeichnet sich durch die richtige Abstimmung auf Nichteisenmaterialien und spezifische Mikrogratprofile aus. Die Technologie beseitigt Engpässe bei der manuellen Arbeit, schützt komplizierte Teilegeometrien und garantiert eine wiederholbare Oberflächenqualität. Es verändert die Art und Weise, wie Maschinenwerkstätten und Schmuckhersteller mit Präzisionskomponenten umgehen.
Um effektiv voranzukommen, sollten Produktionsleiter ihre aktuellen manuellen Endbearbeitungsstationen sofort überprüfen. Berechnen Sie die genauen Arbeitsstunden, die für das Entgraten kleiner Querlöcher oder das Polieren blinder Hohlräume verschwendet werden. Nutzen Sie diese Berechnungen, um die Investition zu rechtfertigen. Wenden Sie sich abschließend an seriöse Anbieter und fordern Sie einen strukturierten Mustertest mit Ihren anspruchsvollsten Komponenten an. Den ultimativen Wertbeweis zu sehen, wenn Ihre eigenen Teile perfekt verarbeitet sind.
A: Es wird im Allgemeinen nicht für Kohlenstoffstahl oder magnetischen Edelstahl der Serie 400 empfohlen, da die Teile magnetisieren, verklumpen und die Polierwirkung stören. Es ist ideal für Edelstahl und Nichteisenmetalle der 300er-Serie.
A: Vibrationsmaschinen verwenden starke Schleifmittel und Reibung zum Kantenverrunden und stärkeren Entgraten. Magnetische Becher verwenden winzige Stahlstifte, die von Magneten angetrieben werden, um empfindliche Teile zu polieren und in kleine Löcher zu gelangen, ohne Material zu entfernen.
A: Bei ordnungsgemäßer Wartung und Verwendung der richtigen Schmiermittel können hochwertige Edelstahlstifte Tausende von Zyklen überdauern. Sie müssen nur ausgetauscht werden, wenn sie verbogen, stark verkürzt oder verschmutzt sind.
A: Nein. Es ist zum Polieren, Mikroentgraten und Reinigen von Oberflächen konzipiert. Tiefe Kratzer erfordern Schleifschleifen, Schneidmittel oder herkömmliche Metallpolierschritte vor dem Magnetbecher.