Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-06-22 Origine : Site
Le traitement de surface de précision se heurte souvent à un mur. Les géométries complexes exigent la perfection pour répondre aux normes strictes de l'industrie. Pourtant, le recours au travail manuel gonfle les dépenses de production et introduit des erreurs humaines inévitables. Les fabricants ont constamment du mal à finir les pièces délicates sans les endommager. Les trous borgnes et les cavités internes restent notoirement difficiles à atteindre avec les supports de culbutage conventionnels.
Une solution standard très efficace a émergé pour répondre précisément à ces défis. La technologie permet une finition non destructive, en trou borgne et en cavité interne pour les composants complexes. Nous explorerons comment les forces électromagnétiques déterminent ce processus de finition spécialisé. Vous bénéficierez d’un cadre transparent pour évaluer si cette technologie répond à vos besoins opérationnels spécifiques. Nous présenterons également des cas d’utilisation industrielle éprouvés et identifierons les principaux risques de mise en œuvre que vous devez éviter.
Valeur principale : le polissage magnétique élimine la finition manuelle pour les géométries complexes, réduisant ainsi considérablement les temps de cycle pour les métaux non ferreux et les alliages de précision.
Limites : Il est conçu pour le micro-ébavurage et le conditionnement de surface, et non pour un enlèvement de matière important ou un rayonnage agressif.
Logique d'approvisionnement : Choisir le bon gobelet magnétique nécessite d'aligner la capacité du réservoir, la fréquence magnétique et la taille des broches avec votre débit quotidien spécifique et les dimensions des pièces.
Réalité de l'adoption : Le succès repose sur l'établissement de protocoles standardisés de séparation des milieux et de gestion des eaux usées.
Les méthodes standard de finition de surface ne suffisent souvent pas lors du traitement de composants délicats ou très complexes. Les cuves vibrantes et les gobelets tonneaux nécessitent une friction importante et des fluides de grande taille. Ils frottent avec force les pierres en céramique ou en plastique contre les surfaces métalliques pour éliminer les bavures. Cette action agressive fonctionne bien pour les moulages robustes. Cependant, cela limite considérablement toute approche traditionnelle. ébavureuse lorsqu'il s'agit de pièces fragiles. Les composants fragiles se déforment souvent sous le poids des supports traditionnels. Les petites pierres abrasives se logent régulièrement à l’intérieur des filetages internes. Les trous qui se croisent se bouchent, ce qui nécessite des retouches manuelles coûteuses pour éliminer les blocages.
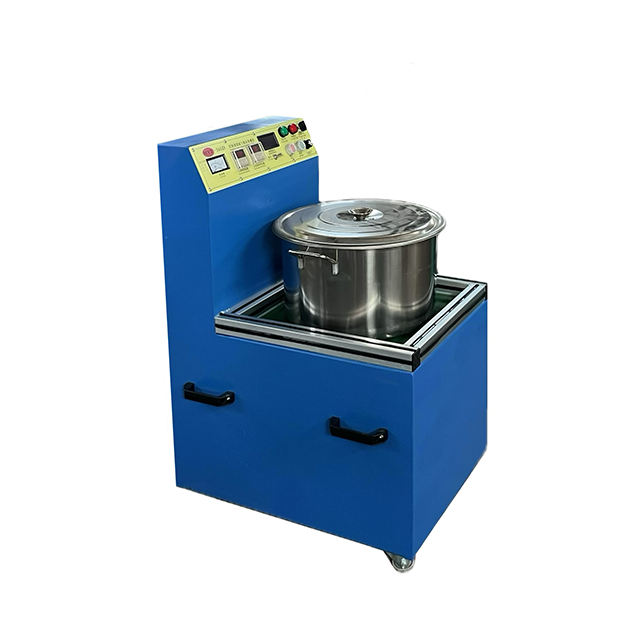
La finition électromagnétique résout ces problèmes grâce à une approche mécanique complètement différente. Le système positionne un puissant électro-aimant rotatif sous un réservoir de traitement. Ce champ magnétique fait tourner rapidement des milliers de broches microscopiques en acier inoxydable. Le champ magnétique en mouvement crée une action de brossage fluide et rapide. Ces minuscules broches circulent sans effort à travers les micro-crevasses, les trous transversaux et les canaux complexes. Parce que les épingles effleurent doucement la surface plutôt que de la creuser, un La polisseuse magnétique accède aux zones cachées sans modifier les tolérances dimensionnelles strictes.
Ce virage technologique offre un retour sur investissement hautement mesurable. Les opérations voient immédiatement les taux de rebuts considérablement réduits car le processus élimine la déformation des pièces. Il remplace le limage et le polissage manuels fastidieux, libérant ainsi une main-d'œuvre qualifiée pour des tâches à plus forte valeur ajoutée. Vous bénéficiez également de temps de cycle hautement prévisibles et reproductibles. Les cycles standardisés signifient que votre calendrier de production reste précis et que les rejets du contrôle qualité diminuent considérablement.
L'adoption de cette technologie apporte des avantages spécifiques et mesurables à un atelier de production. Nous pouvons classer ces avantages en trois domaines principaux.
Zéro perte dimensionnelle : l'action de brossage douce des broches en acier inoxydable élimine l'oxydation et les micro-bavures sans décaper le matériau de base. Cette caractéristique maintient les tolérances extrêmement serrées requises pour les composants usinés CNC et les pièces moulées de haute précision. Vous conservez vos spécifications exactes intactes.
Action multi-surfaces simultanée : les outils conventionnels ne touchent que les bords extérieurs. Le processus magnétique pousse le support complètement à travers le composant. Il traite simultanément les surfaces externes, les trous borgnes et les cavités internes. Vous obtenez une douceur uniforme partout à la fois.
Temps de cycle rapides : l’efficacité s’améliore considérablement par rapport au culbutage standard. La plupart des cycles de finition se terminent en 15 à 30 minutes. La durée exacte dépend de la dureté du matériau et de la rugosité initiale de la surface. Ce délai d’exécution rapide réduit au minimum les goulots d’étranglement de la production.
Aucun traitement de surface unique ne permet de gérer tous les scénarios de fabrication. Vous devez comprendre les contraintes physiques de ce processus avant de modifier vos lignes de production.
Contraintes matérielles : Le processus excelle sur les métaux non ferreux comme l'aluminium, le laiton, le cuivre et le titane. Il fonctionne également à merveille sur les aciers inoxydables austénitiques (comme 304 et 316). Cependant, il est largement inefficace sur les métaux ferreux hautement magnétiques. Les pièces magnétiques magnétiseront, attireront les broches en acier et arrêteront complètement l'action de culbutage du fluide.
Pas de bavures lourdes : cette méthode ne peut pas remplacer les rectifieuses. Il n’enlèvera pas les scories épaisses, les lignes d’usinage lourdes ou les bavures massives. Vous devez utiliser des méthodes de prétraitement pour les grosses bavures avant de faire passer les pièces dans le système magnétique.
Divers secteurs manufacturiers s’appuient sur cette technologie pour répondre à des normes de qualité spécifiques. Vous trouverez ci-dessous les applications industrielles les plus courantes.
Fabrication de dispositifs médicaux
Les instruments chirurgicaux et les dispositifs implantables nécessitent des surfaces impeccables. Les vis à os, les manches de scalpel et les appareils dentaires doivent répondre à des normes strictes d’hygiène et de douceur. Les abrasifs traditionnels laissent souvent des résidus microscopiques incrustés dans le métal. Le processus magnétique évite complètement cela. Il polit les géométries médicales complexes sans introduire de grains abrasifs dans le composant.
Micro-composants aérospatiaux et automobiles
La dynamique des flux internes dicte les performances de nombreuses pièces aérospatiales et automobiles. Les buses d'injection de carburant, les capteurs de pression et les boîtiers électroniques comportent des canaux internes complexes. Les bavures à l'intérieur de ces canaux perturbent l'écoulement du fluide et provoquent des pannes du système. La finition magnétique accède sans effort à ces zones internes. Il élimine les micro-bavures et lisse les voies internes, garantissant ainsi une dynamique précise des fluides et des gaz.
Joaillerie et horlogerie (horlogerie)
Le secteur du luxe exige des finitions très brillantes. Historiquement, les artisans passaient des heures à polir à la main des bagues complexes, des chaînes délicates et des engrenages de montre microscopiques. Le polissage des métaux via la force magnétique automatise ce processus précis. Les minuscules broches s'étendent entre les sertissages des pierres précieuses et l'intérieur des dents de l'engrenage de la montre. Surtout, il permet d'obtenir une finition semblable à un miroir sans enlever le poids coûteux en or ou en argent.
Usinage CNC de précision
Les ateliers d'usinage à grand volume recherchent constamment l'automatisation pour les traitements de surface finaux. Les pièces tournées en Suisse comportent souvent des filetages complexes et de minuscules trous transversaux. Les opérateurs utilisent la technologie magnétique pour automatiser la dernière étape de finition de ces composants. La finition fine des pièces devient hautement reproductible. Il permet aux ateliers CNC de livrer des pièces à tolérance stricte et sans bavures directement depuis la chaîne de production, en lots massifs.
Choisir la bonne machine nécessite d'adapter les spécifications techniques à vos réalités de production quotidiennes. Le surdimensionnement gaspille du capital, tandis que le sous-dimensionnement crée des goulots d'étranglement immédiats dans la production.
Capacité du lot par rapport à l'encombrement
Vous devez faire correspondre les dimensions du réservoir de la machine (mesurées en litres ou en gallons) à la taille de vos composants et à votre volume quotidien. Surcharger un réservoir est une erreur courante. Un trop grand nombre de pièces dans un seul lot provoque un impact pièce sur pièce, entraînant des bosses et des rayures. Vous devez calculer la taille maximale de votre lot pour garantir que les pièces flottent librement dans la matrice multimédia.
Contrôles de fréquence et de vitesse
Les contrôles programmables séparent les machines de base des actifs industriels. Les entraînements à fréquence variable (VFD) permettent aux opérateurs d'ajuster la vitesse de rotation du champ magnétique. Vous avez absolument besoin de VFD si votre installation manipule plusieurs alliages métalliques. L'aluminium nécessite une vitesse de rotation différente de celle du titane résistant. Les minuteries programmables garantissent des durées de cycle constantes sur les différents quarts de travail de l'opérateur.
Sélection du support (tiges en acier inoxydable)
Le diamètre des broches dicte le résultat de la finition. Vous devez faire correspondre la taille de la broche à la plus petite crevasse de votre part. Si un trou fait 0,5 mm de large, vous devez utiliser des broches de 0,3 mm pour qu'elles passent librement.
Diamètre de la broche (mm) |
Demande principale |
Résultat de finition de surface |
|---|---|---|
0,2 mm - 0,3 mm |
Crevasses ultra fines, bijoux, micro-engrenages |
Haute brillance, nettoyage en douceur |
0,4 mm - 0,5 mm |
Pièces CNC standard, petits trous borgnes |
Polissage équilibré et micro-ébavurage |
0,7 mm - 1,0 mm+ |
Pièces moulées plus grandes, conditionnement de surface plus lourd |
Mat à semi-brillant, ébavurage agressif |
Systèmes de refroidissement
Vous devez évaluer les capacités de fonctionnement continu des ateliers à volume élevé. Les modèles bas de gamme surchauffent rapidement lors des opérations sur plusieurs équipes. Le frottement du champ magnétique génère une chaleur importante. Un industriel fiable Le gobelet magnétique est doté de ventilateurs de refroidissement intégrés ou de gaines de liquide. Ces mécanismes de refroidissement protègent les électro-aimants internes et empêchent le produit de nettoyage de bouillir lors de courses prolongées.
L’achat de l’équipement ne résout que la moitié de l’équation. Une adoption réussie nécessite la mise à jour des flux de travail de votre atelier pour gérer les réalités du polissage humide et des supports microscopiques.
Flux de travail de séparation des supports
De nombreuses installations ne parviennent pas à prendre en compte le travail caché impliqué dans la séparation des micro-broches des pièces finies. Les broches en acier inoxydable adhèrent aux pièces via une tension superficielle. Laver et retirer manuellement les épingles des trous borgnes gaspille des heures de travail. Nous recommandons fortement d'investir dans des séparateurs magnétiques ou des tamis automatisés. Ces systèmes secondaires éloignent rapidement les supports de vos composants, rationalisant ainsi les configurations à grand volume.
Gestion des consommables
Vous devez budgétiser avec précision les remplacements continus des consommables. Même si les broches en acier inoxydable durent longtemps, elles finissent par s'arrondir et perdre leurs tranchants. Vous devrez remplacer le support périodiquement. De plus, le processus repose fortement sur des composés chimiques spécifiques et des lubrifiants liquides. Ces liquides exclusifs empêchent l'oxydation du métal, refroidissent le bain et suspendent la saleté retirée de vos pièces propres.
Conformité et eaux usées
Le culbutage humide génère des eaux usées industrielles. Vous devez tenir compte de la réalité environnementale de l’élimination des composés de polissage usagés et des particules métalliques en suspension. Le déversement de fluide non traité directement dans les égouts municipaux enfreint souvent les réglementations environnementales locales. Vous devez standardiser vos processus de filtration. Mettez en place des bassins de décantation ou des systèmes de centrifugation pour filtrer les métaux lourds avant de rejeter l’eau.
La règle du « test d'échantillon »
N'achetez jamais une machine en vous basant uniquement sur des spécifications théoriques. Nous vous conseillons fortement de suivre la règle de test d’échantillon. Envoyez un lot de vos pièces brutes réelles au fabricant de la machine. Demandez un test de validation de principe. Cette validation pratique vérifie les temps de cycle requis, détermine la taille exacte des broches nécessaire et confirme la qualité de surface finale avant de vous engager dans des dépenses d'investissement.
Un système de polissage magnétique constitue un atout hautement spécialisé et à haut rendement pour la finition fine des pièces. Il excelle lorsque vous l'adaptez correctement aux matériaux non ferreux et aux profils de micro-bavures spécifiques. La technologie élimine les goulots d'étranglement du travail manuel, protège les géométries complexes des pièces et garantit une qualité de surface reproductible. Il transforme la façon dont les ateliers d’usinage et les fabricants de bijoux manipulent les composants de précision.
Pour avancer efficacement, les responsables de production doivent immédiatement auditer leurs stations de finition manuelle actuelles. Calculez les heures de travail exactes perdues pour l'ébavurage de petits trous transversaux ou le polissage de cavités borgnes. Utilisez ces calculs pour justifier l’investissement. Enfin, contactez des fournisseurs réputés et demandez un exemple de test structuré utilisant vos composants les plus difficiles. Voir vos propres pièces parfaitement finies constitue la preuve ultime de leur valeur.
R : Il n'est généralement pas recommandé pour l'acier au carbone ou l'acier inoxydable magnétique de la série 400, car les pièces se magnétiseront, s'agglutineront et perturberont l'action de polissage. Il est idéal pour les métaux inoxydables et non ferreux de la série 300.
R : Les machines vibrantes utilisent des supports abrasifs lourds et une friction pour arrondir les bords et un ébavurage plus lourd. Les gobelets magnétiques utilisent de minuscules broches en acier entraînées par des aimants pour polir les pièces délicates et atteindre l'intérieur des petits trous sans enlever de matière.
R : Avec un entretien approprié et l’utilisation des composés lubrifiants appropriés, les broches en acier inoxydable de haute qualité peuvent durer des milliers de cycles. Ils ne doivent être remplacés que s'ils sont pliés, considérablement raccourcis ou contaminés.
R : Non. Il est conçu pour le brunissage des surfaces, le micro-ébavurage et le nettoyage. Les rayures profondes nécessitent un ponçage abrasif, un support de coupe ou des étapes traditionnelles de polissage du métal avant le tambour magnétique.