Visualizações: 0 Autor: Editor do site Horário de publicação: 22/06/2026 Origem: Site
O tratamento de superfície de precisão de dimensionamento geralmente atinge uma parede. Geometrias complexas exigem perfeição para atender aos rígidos padrões da indústria. No entanto, depender do trabalho manual inflaciona as despesas de produção e introduz erros humanos inevitáveis. Os fabricantes lutam constantemente para dar acabamento a peças delicadas sem danificá-las. Furos cegos e cavidades internas permanecem notoriamente difíceis de alcançar usando meios rotativos convencionais.
Surgiu uma solução padrão altamente eficaz para esses desafios exatos. A tecnologia fornece acabamento não destrutivo, de furo cego e de cavidade interna para componentes complexos. Exploraremos como as forças eletromagnéticas impulsionam esse processo de acabamento especializado. Você obterá uma estrutura transparente para avaliar se esta tecnologia atende às suas necessidades operacionais específicas. Também descreveremos casos de uso industrial comprovados e identificaremos os principais riscos de implementação que você deve evitar.
Valor primário: O polimento magnético elimina o acabamento manual para geometrias complexas, reduzindo significativamente os tempos de ciclo para metais não ferrosos e ligas de precisão.
Limitações: Ele foi projetado para microrebarbação e condicionamento de superfície, não para remoção pesada de material ou arredondamento agressivo.
Lógica de aquisição: A escolha do copo magnético certo requer o alinhamento da capacidade do tanque, da frequência magnética e do tamanho do pino com sua produtividade diária específica e dimensões da peça.
Realidade da adoção: O sucesso depende do estabelecimento de protocolos padronizados de separação de meios e gerenciamento de águas residuais.
Os métodos padrão de acabamento de superfície geralmente ficam aquém do processamento de componentes delicados ou altamente complexos. Banheiras vibratórias e copos cilíndricos dependem de forte fricção e grandes meios. Eles esfregam com força pedras de cerâmica ou plástico contra superfícies metálicas para remover rebarbas. Esta ação agressiva funciona bem para peças fundidas robustas. No entanto, limita severamente qualquer máquina de rebarbação ao lidar com peças frágeis. Componentes frágeis muitas vezes deformam sob o peso da mídia tradicional. Pequenas pedras abrasivas alojam-se rotineiramente dentro das roscas internas. Os furos que se cruzam ficam obstruídos, exigindo retrabalho manual dispendioso para eliminar os bloqueios.
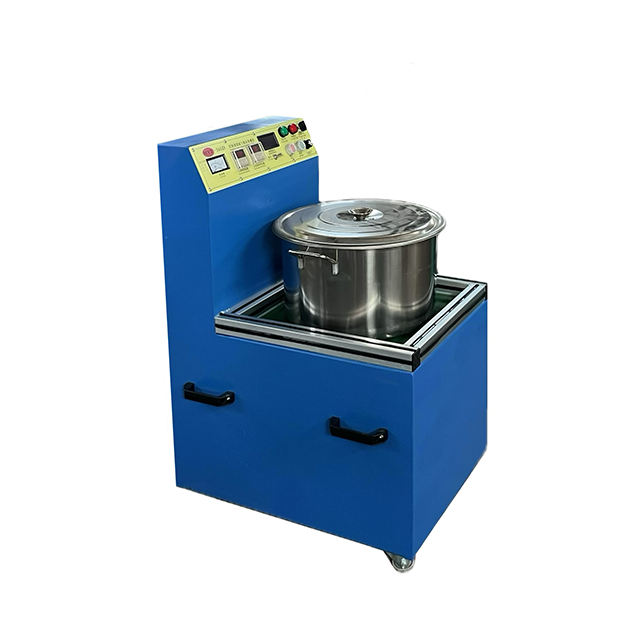
O acabamento eletromagnético resolve esses problemas através de uma abordagem mecânica completamente diferente. O sistema posiciona um poderoso eletroímã rotativo abaixo de um tanque de processamento. Este campo magnético gira rapidamente milhares de pinos microscópicos de aço inoxidável. O campo magnético em movimento cria uma ação de escovação fluida e de alta velocidade. Esses minúsculos pinos fluem sem esforço através de microfendas, orifícios cruzados e canais intrincados. Como os pinos roçam suavemente a superfície em vez de arrancá-la, um A máquina de polimento magnético acessa áreas ocultas sem alterar tolerâncias dimensionais estritas.
Esta mudança tecnológica proporciona um retorno do investimento altamente mensurável. As operações apresentam imediatamente taxas de refugo drasticamente reduzidas porque o processo elimina a deformação das peças. Ele substitui o tedioso arquivamento manual e o polimento manual, liberando mão de obra qualificada para tarefas de maior valor. Você também obtém tempos de ciclo altamente previsíveis e repetíveis. Ciclos padronizados significam que seu cronograma de produção permanece preciso e que as rejeições do controle de qualidade diminuem significativamente.
A adoção dessa tecnologia traz vantagens específicas e mensuráveis para uma área de produção. Podemos categorizar esses benefícios em três áreas principais.
Perda Dimensional Zero: A ação de escovação suave dos pinos de aço inoxidável remove oxidação e micro-rebarbas sem remover o material de base. Esta característica mantém as tolerâncias extremamente rígidas exigidas para componentes usinados em CNC e peças fundidas de alta precisão. Você mantém suas especificações exatas intactas.
Ação simultânea em múltiplas superfícies: As ferramentas convencionais tocam apenas nas bordas externas. O processo magnético empurra a mídia completamente através do componente. Processa simultaneamente superfícies externas, furos cegos e cavidades internas. Você consegue suavidade uniforme em todos os lugares ao mesmo tempo.
Tempos de ciclo rápidos: A eficiência melhora drasticamente em comparação com a rotação padrão. A maioria dos ciclos de acabamento é concluída em 15 a 30 minutos. A duração exata depende da dureza do material e da rugosidade inicial da superfície. Esse rápido retorno mantém os gargalos de produção ao mínimo absoluto.
Nenhum tratamento de superfície único atende a todos os cenários de fabricação. Você deve compreender as restrições físicas deste processo antes de alterar suas linhas de produção.
Restrições de material: O processo é excelente em metais não ferrosos como alumínio, latão, cobre e titânio. Também funciona perfeitamente em aços inoxidáveis austeníticos (como 304 e 316). No entanto, é amplamente ineficaz em metais ferrosos altamente magnéticos. As peças magnéticas irão magnetizar, atrair os pinos de aço e interromper completamente a ação de queda do fluido.
Sem rebarbas pesadas: Este método não pode substituir retificadoras. Não removerá escória espessa, linhas de usinagem pesadas ou rebarbas enormes. Você deve utilizar métodos de pré-processamento para rebarbas grandes antes de passar as peças pelo sistema magnético.
Vários setores industriais contam com esta tecnologia para atender padrões de qualidade específicos. Abaixo estão as aplicações industriais mais comuns.
Fabricação de dispositivos médicos
Instrumentos cirúrgicos e dispositivos implantáveis exigem superfícies perfeitas. Parafusos ósseos, cabos de bisturi e acessórios dentários devem atender a rigorosos padrões de higiene e suavidade. Os abrasivos tradicionais muitas vezes deixam resíduos microscópicos incrustados no metal. O processo magnético evita isso completamente. Ele dá brilho a geometrias médicas complexas sem introduzir qualquer grão abrasivo no componente.
Microcomponentes aeroespaciais e automotivos
A dinâmica do fluxo interno determina o desempenho de muitas peças aeroespaciais e automotivas. Bicos de injeção de combustível, sensores de pressão e carcaças eletrônicas apresentam canais internos complexos. Rebarbas dentro desses canais interrompem o fluxo de fluido e causam falhas no sistema. O acabamento magnético acessa facilmente essas zonas internas. Ele remove micro-rebarbas e suaviza os caminhos internos, garantindo uma dinâmica precisa de fluidos e gases.
Joalheria e Relojoaria (Relojoaria)
O setor de bens de luxo exige acabamentos de alto brilho. Historicamente, os artesãos passavam horas polindo à mão anéis intrincados, correntes delicadas e engrenagens microscópicas de relógios. O polimento de metal por meio de força magnética automatiza exatamente esse processo. Os minúsculos pinos alcançam entre as configurações das gemas e os dentes internos da engrenagem do relógio. Crucialmente, ele atinge um acabamento espelhado sem remover o caro peso de ouro ou prata.
Usinagem CNC de Precisão
Oficinas mecânicas de alto volume buscam constantemente automação para tratamentos finais de superfície. As peças torneadas na Suíça geralmente apresentam roscas complexas e pequenos furos cruzados. Os operadores utilizam tecnologia magnética para automatizar a etapa de acabamento final desses componentes. O acabamento de peças finas torna-se altamente repetível. Ele permite que as oficinas CNC forneçam peças com tolerância restrita e sem rebarbas, direto da linha de produção, em lotes enormes.
Selecionar a máquina correta exige que as especificações técnicas correspondam às suas realidades diárias de produção. O sobredimensionamento desperdiça capital, enquanto o subdimensionamento cria estrangulamentos imediatos na produção.
Capacidade do lote versus área ocupada
Você deve combinar as dimensões do tanque da máquina (medidas em litros ou galões) ao tamanho do componente e ao volume diário. Sobrecarregar um tanque é um erro comum. Muitas peças em um único lote causam impacto entre peças, causando amassados e arranhões. Você deve calcular o tamanho máximo do lote para garantir que as peças flutuem livremente na matriz da mídia.
Controles de frequência e velocidade
Os controles programáveis separam as máquinas básicas dos ativos industriais. Os inversores de frequência variável (VFD) permitem que os operadores ajustem a velocidade de rotação do campo magnético. Você absolutamente precisa de VFDs se sua instalação manusear múltiplas ligas metálicas. O alumínio requer uma velocidade de rotação diferente da do titânio resistente. Temporizadores programáveis garantem durações de ciclo consistentes em diferentes turnos de operador.
Seleção da mídia (pinos de aço inoxidável)
O diâmetro do pino determina o resultado do acabamento. Você deve combinar o tamanho do pino com a menor fenda de sua parte. Se um furo tiver 0,5 mm de largura, você deverá usar pinos de 0,3 mm para que passem livremente.
Diâmetro do pino (mm) |
Aplicação Primária |
Resultado do acabamento superficial |
|---|---|---|
0,2 mm - 0,3 mm |
Fendas ultrafinas, joias, microengrenagens |
Alto brilho, limpeza suave |
0,4 mm - 0,5 mm |
Peças CNC padrão, pequenos furos cegos |
Polimento equilibrado e microrebarbação |
0,7 mm - 1,0 mm+ |
Fundições maiores, condicionamento de superfície mais pesado |
Rebarbação agressiva fosca a semibrilhante |
Sistemas de resfriamento
Você deve avaliar as capacidades de funcionamento contínuo para oficinas de alto volume. Os modelos de baixo custo superaquecem rapidamente durante operações de vários turnos. O atrito do campo magnético gera calor significativo. Uma indústria confiável o copo magnético possui ventiladores de resfriamento integrados ou jaquetas líquidas. Esses mecanismos de resfriamento protegem os eletroímãs internos e evitam que o composto de limpeza ferva durante longos períodos de operação.
Comprar o equipamento resolve apenas metade da equação. A adoção bem-sucedida exige a atualização dos fluxos de trabalho do chão de fábrica para lidar com as realidades do polimento úmido e dos meios microscópicos.
Fluxos de trabalho de separação de mídia
Muitas instalações não levam em conta o trabalho oculto envolvido na separação dos micropinos das peças acabadas. Os pinos de aço inoxidável aderem às peças através da tensão superficial. Lavar e retirar manualmente os pinos dos orifícios cegos desperdiça horas de trabalho. Recomendamos fortemente investir em separadores magnéticos ou peneiras automatizadas. Esses sistemas secundários afastam rapidamente a mídia dos componentes, simplificando configurações de alto volume.
Gerenciamento de consumíveis
Você deve fazer um orçamento preciso para substituições contínuas de consumíveis. Embora os pinos de aço inoxidável durem muito tempo, eles eventualmente se arredondam e perdem suas arestas cortantes. Você precisará substituir a mídia periodicamente. Além disso, o processo depende fortemente de compostos químicos específicos e lubrificantes líquidos. Esses líquidos proprietários evitam a oxidação do metal, resfriam o banho e suspendem a sujeira removida das peças limpas.
Conformidade e Águas Residuais
O tamboreamento úmido gera águas residuais industriais. Você deve abordar a realidade ambiental do descarte de compostos de polimento usados e partículas metálicas suspensas. Despejar fluido não tratado diretamente nos esgotos municipais muitas vezes viola as regulamentações ambientais locais. Você precisa padronizar seus processos de filtragem. Implemente tanques de decantação ou sistemas de centrífuga para filtrar metais pesados antes de descarregar a água.
A regra do “teste de amostra”
Nunca compre uma máquina com base apenas em especificações teóricas. Recomendamos fortemente seguir a regra de teste de amostra. Envie um lote de suas peças brutas reais para o fabricante da máquina. Solicite um teste de prova de conceito. Essa validação prática verifica os tempos de ciclo necessários, determina o tamanho exato do pino necessário e confirma a qualidade final da superfície antes de você se comprometer com despesas de capital.
Um sistema de polimento magnético serve como um recurso altamente especializado e de alto rendimento para acabamento de peças finas. Ele se destaca quando combinado corretamente com materiais não ferrosos e perfis específicos de micro-rebarbas. A tecnologia elimina gargalos de trabalho manual, protege geometrias complexas de peças e garante qualidade de superfície repetível. Ele transforma a maneira como oficinas mecânicas e joalherias lidam com componentes de precisão.
Para avançar de forma eficaz, os gestores de produção devem auditar imediatamente as suas actuais estações de acabamento manual. Calcule as horas exatas de trabalho desperdiçadas na rebarbação de pequenos furos transversais ou no polimento de cavidades cegas. Use esses cálculos para justificar o investimento. Por fim, entre em contato com fornecedores confiáveis e solicite um teste de amostra estruturado usando seus componentes mais desafiadores. Ver suas próprias peças perfeitamente acabadas é a prova definitiva de valor.
R: Geralmente não é recomendado para aço carbono ou aço inoxidável magnético da série 400, pois as peças irão magnetizar, aglomerar-se e interromper a ação de polimento. É ideal para metais inoxidáveis e não ferrosos da série 300.
R: As máquinas vibratórias usam meios abrasivos pesados e fricção para arredondamento de bordas e rebarbação mais pesada. Os copos magnéticos usam minúsculos pinos de aço acionados por ímãs para polir peças delicadas e alcançar pequenos orifícios sem remover material.
R: Com manutenção adequada e uso dos compostos lubrificantes corretos, os pinos de aço inoxidável de alta qualidade podem durar milhares de ciclos. Eles só precisam ser substituídos se ficarem dobrados, significativamente encurtados ou contaminados.
R: Não. Ele foi projetado para polimento de superfícies, micro-rebarbação e limpeza. Arranhões profundos requerem lixamento abrasivo, meios de corte ou etapas tradicionais de polimento de metal antes do copo magnético.