Просмотры: 0 Автор: Редактор сайта Время публикации: 22.06.2026 Происхождение: Сайт
Масштабирование прецизионной обработки поверхности часто упирается в стену. Сложная геометрия требует совершенства для соответствия строгим отраслевым стандартам. Тем не менее, использование ручного труда увеличивает производственные затраты и приводит к неизбежным человеческим ошибкам. Производителям постоянно приходится бороться с необходимостью отделки деликатных деталей, не повреждая их. Слепые отверстия и внутренние полости по-прежнему труднодоступны с помощью обычных галтовочных материалов.
Для решения именно этих задач появилось высокоэффективное стандартное решение. Технология обеспечивает неразрушающую обработку сложных компонентов, обработку глухих отверстий и внутренних полостей. Мы исследуем, как электромагнитные силы управляют этим специализированным процессом отделки. Вы получите прозрачную основу для оценки того, соответствует ли эта технология вашим конкретным эксплуатационным потребностям. Мы также опишем проверенные примеры промышленного использования и определим ключевые риски внедрения, которых следует избегать.
Основная ценность: Магнитная полировка исключает ручную обработку деталей сложной геометрии, значительно сокращая время цикла обработки цветных металлов и прецизионных сплавов.
Ограничения: Он предназначен для удаления микрозаусенцев и подготовки поверхности, а не для удаления тяжелого материала или агрессивного радиусирования.
Логика закупок: Выбор правильного магнитного стакана требует согласования емкости резервуара, частоты магнитного поля и размера штифта с вашей конкретной ежедневной производительностью и размерами деталей.
Реальность принятия: Успех зависит от создания стандартизированных протоколов разделения сред и управления сточными водами.
Стандартные методы отделки поверхности часто неэффективны при обработке деликатных или очень сложных компонентов. Вибрационные ванны и барабанные барабаны полагаются на сильное трение и большие среды. Они с силой трет керамические или пластиковые камни о металлические поверхности, чтобы удалить заусенцы. Это агрессивное действие хорошо подходит для прочных отливок. Однако это серьезно ограничивает любые традиционные машина для снятия заусенцев при работе с хрупкими деталями. Хрупкие компоненты часто деформируются под тяжестью традиционных носителей. Мелкие абразивные камни обычно застревают во внутренней резьбе. Пересекающиеся отверстия засоряются, что требует дорогостоящей ручной доработки для устранения засоров.
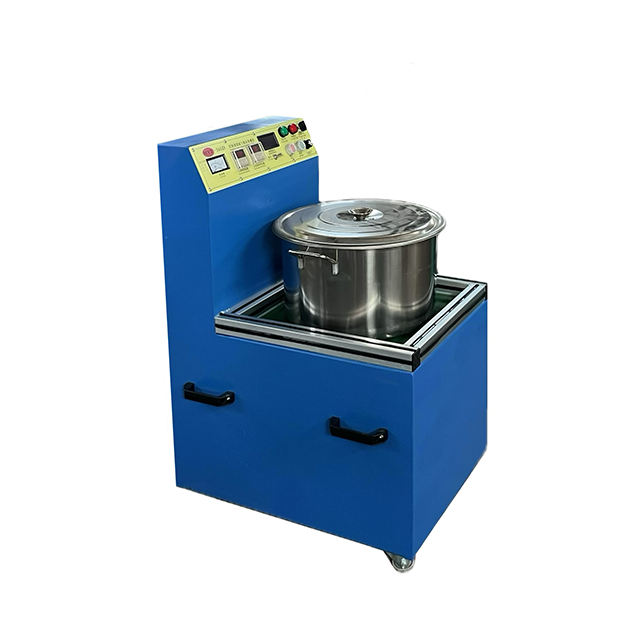
Электромагнитная обработка решает эти проблемы с помощью совершенно другого механического подхода. Система размещает мощный вращающийся электромагнит под резервуаром для обработки. Это магнитное поле быстро вращает тысячи микроскопических штифтов из нержавеющей стали. Движущееся магнитное поле создает плавное и высокоскоростное чистящее действие. Эти крошечные булавки легко проходят через микрощели, поперечные отверстия и сложные каналы. Поскольку штифты мягко касаются поверхности, а не выдавливают ее, Магнитная полировальная машина обеспечивает доступ к скрытым областям без изменения строгих допусков на размеры.
Этот технологический сдвиг обеспечивает весьма измеримую отдачу от инвестиций. На производстве сразу же резко снижается процент брака, поскольку этот процесс исключает деформацию деталей. Он заменяет утомительную ручную подпилку и ручную полировку, освобождая квалифицированную рабочую силу для более важных задач. Вы также получаете предсказуемое и повторяемое время цикла. Стандартизированные циклы означают, что ваш производственный график остается точным, а количество бракованных изделий при контроле качества значительно снижается.
Внедрение этой технологии приносит конкретные, измеримые преимущества производственному цеху. Мы можем разделить эти преимущества на три основные области.
Нулевые потери размеров: мягкое чистящее действие штифтов из нержавеющей стали удаляет окисление и микрозаусенцы, не снимая при этом основной материал. Эта характеристика обеспечивает чрезвычайно жесткие допуски, необходимые для компонентов, обработанных на станках с ЧПУ, и высокоточных литых деталей. Вы сохраняете свои точные характеристики нетронутыми.
Одновременное воздействие на несколько поверхностей: обычные инструменты касаются только внешних кромок. Магнитный процесс полностью проталкивает носитель через компонент. Одновременно обрабатываются внешние поверхности, глухие отверстия и внутренние полости. Вы добиваетесь равномерной гладкости везде и сразу.
Быстрое время цикла: эффективность значительно повышается по сравнению со стандартной галтовкой. Большинство циклов отделки завершаются за 15–30 минут. Точная продолжительность зависит от твердости материала и исходной шероховатости поверхности. Такой быстрый поворот сводит производственные узкие места к абсолютному минимуму.
Ни одна обработка поверхности не подходит для каждого производственного сценария. Вы должны понимать физические ограничения этого процесса, прежде чем вносить изменения в свои производственные линии.
Ограничения по материалам: этот процесс превосходен при обработке цветных металлов, таких как алюминий, латунь, медь и титан. Он также прекрасно работает с аустенитными нержавеющими сталями (например, 304 и 316). Однако он в значительной степени неэффективен для сильномагнитных черных металлов. Магнитные детали намагничиваются, притягивают стальные штифты и полностью останавливают движение жидкости.
Никаких сильных заусенцев: этот метод не может заменить шлифовальные станки. Он не удаляет толстый шлак, тяжелые обрабатывающие линии или массивные заусенцы. Вы должны использовать методы предварительной обработки для больших заусенцев, прежде чем пропускать детали через магнитную систему.
Различные производственные отрасли полагаются на эту технологию, чтобы соответствовать определенным стандартам качества. Ниже приведены наиболее распространенные промышленные применения.
Производство медицинского оборудования
Хирургические инструменты и имплантируемые устройства требуют безупречных поверхностей. Костные винты, ручки скальпелей и стоматологические приспособления должны соответствовать строгим стандартам гигиены и гладкости. Традиционные абразивы часто оставляют микроскопические остатки в металле. Магнитный процесс полностью позволяет избежать этого. Он полирует сложные медицинские геометрические фигуры без добавления абразивных частиц в деталь.
Микрокомпоненты для аэрокосмической и автомобильной промышленности.
Динамика внутреннего потока определяет характеристики многих деталей аэрокосмической и автомобильной промышленности. Топливные форсунки, датчики давления и корпуса электроники имеют сложные внутренние каналы. Заусенцы внутри этих каналов нарушают поток жидкости и вызывают сбои в системе. Магнитная отделка позволяет легко получить доступ к этим внутренним зонам. Он удаляет микрозаусенцы и сглаживает внутренние каналы, обеспечивая точную динамику жидкости и газа.
Ювелирные изделия и часовое дело (часовое производство)
Сектор предметов роскоши требует блестящей отделки. Исторически сложилось так, что ремесленники часами вручную полировали замысловатые кольца, тонкие цепочки и микроскопические часовые механизмы. Полировка металла с помощью магнитной силы автоматизирует именно этот процесс. Крошечные штифты проходят между оправами драгоценных камней и внутренними зубцами шестерни часов. Что особенно важно, он позволяет добиться зеркального блеска без удаления дорогостоящего золота или серебра.
Прецизионная обработка с ЧПУ
Крупные механические цеха постоянно нуждаются в автоматизации окончательной обработки поверхности. Детали, выточенные в швейцарском станке, часто имеют сложную резьбу и крошечные поперечные отверстия. Операторы используют магнитную технологию для автоматизации финального этапа отделки этих компонентов. Тонкая обработка деталей становится очень повторяемой. Это позволяет цехам с ЧПУ поставлять детали с жесткими допусками и без заусенцев прямо с производственной линии большими партиями.
Выбор правильной машины требует соответствия технических характеристик вашим повседневным производственным реалиям. Чрезмерный размер приводит к потере капитала, а недостаточный размер немедленно создает узкие места в производстве.
Емкость партии и занимаемая площадь
Размеры бака машины (измеренные в литрах или галлонах) должны соответствовать размеру вашего компонента и ежедневному объему. Перегрузка бака – распространенная ошибка. Слишком большое количество деталей в одной партии приводит к столкновению деталей, что приводит к появлению вмятин и царапин. Вы должны рассчитать максимальный размер партии, чтобы обеспечить свободное перемещение деталей в матрице носителя.
Регулирование частоты и скорости
Программируемые средства управления отделяют базовые машины от промышленных активов. Частотно-регулируемые приводы (ЧРП) позволяют операторам регулировать скорость вращения магнитного поля. Вам абсолютно необходимы частотно-регулируемые приводы, если ваше предприятие работает с несколькими металлическими сплавами. Алюминий требует другой скорости вращения, чем прочный титан. Программируемые таймеры обеспечивают постоянную продолжительность цикла в разные смены оператора.
Выбор материала (штифты из нержавеющей стали)
Диаметр штифтов определяет результат отделки. Размер штифта должен соответствовать наименьшей щели на вашей детали. Если ширина отверстия составляет 0,5 мм, необходимо использовать штифты диаметром 0,3 мм, чтобы они проходили свободно.
Диаметр штифта (мм) |
Основное приложение |
Результат обработки поверхности |
|---|---|---|
0,2–0,3 мм |
Ультратонкие щели, украшения, микрошестеренки |
Высокий блеск, бережная очистка |
0,4 мм - 0,5 мм |
Стандартные детали с ЧПУ, небольшие глухие отверстия |
Сбалансированная полировка и удаление микрозаусенцев |
0,7 мм - 1,0 мм+ |
Отливки большего размера, более тяжелая подготовка поверхности |
Матовый до полублестящего, агрессивное удаление заусенцев |
Системы охлаждения.
Вы должны оценить возможности непрерывной работы для магазинов с большими объемами продаж. Младшие модели быстро перегреваются при работе в несколько смен. Трение магнитного поля выделяет значительное количество тепла. Надежный промышленный Магнитный тумблер оснащен встроенными охлаждающими вентиляторами или жидкостными рубашками. Эти механизмы охлаждения защищают внутренние электромагниты и предотвращают закипание чистящего состава во время длительной работы.
Покупка оборудования решает только половину уравнения. Для успешного внедрения необходимо обновить рабочие процессы вашего цеха, чтобы они соответствовали реалиям влажной полировки и микроскопических сред.
Рабочие процессы разделения сред
Многие предприятия не учитывают скрытые трудозатраты, связанные с отделением микроштифтов от готовых деталей. Штифты из нержавеющей стали цепляются за детали за счет поверхностного натяжения. Мытье вручную и вытаскивание булавок из глухих отверстий отнимает часы труда. Мы настоятельно рекомендуем инвестировать в магнитные сепараторы или автоматические сита. Эти вторичные системы быстро извлекают носитель из ваших компонентов, упрощая установку больших объемов данных.
Управление расходными материалами
Необходимо точно спланировать текущую замену расходных материалов. Хотя штифты из нержавеющей стали служат долго, со временем они закругляются и теряют режущие кромки. Вам придется периодически заменять носитель. Кроме того, этот процесс в значительной степени зависит от конкретных химических соединений и жидких смазочных материалов. Эти запатентованные жидкости предотвращают окисление металла, охлаждают ванну и удерживают удаленную грязь на чистых деталях.
Соответствие требованиям и сточные воды
При мокрой галтовке образуются промышленные сточные воды. Вы должны учитывать экологические реалии утилизации использованных полировальных составов и взвешенных металлических частиц. Слив неочищенной жидкости непосредственно в городскую канализацию часто нарушает местные экологические нормы. Вам необходимо стандартизировать процессы фильтрации. Установите отстойники или центрифужные системы для фильтрации тяжелых металлов перед сбросом воды.
Правило «Образцового теста»
Никогда не покупайте машину, основываясь исключительно на теоретических характеристиках. Мы настоятельно рекомендуем следовать правилу выборочного тестирования. Отправьте партию необработанных деталей производителю оборудования. Запросите тест для проверки концепции. Эта практическая проверка проверяет требуемое время цикла, определяет точный размер необходимого штифта и подтверждает окончательное качество поверхности, прежде чем вы примете решение о капитальных затратах.
Система магнитной полировки служит узкоспециализированным высокопроизводительным средством для тонкой отделки деталей. Он превосходен, если правильно подобрать его к цветным металлам и специальным профилям микрозаусенцев. Эта технология устраняет узкие места ручного труда, защищает детали сложной геометрии и гарантирует повторяемое качество поверхности. Оно меняет подходы механических мастерских и ювелиров к работе с прецизионными компонентами.
Чтобы эффективно двигаться вперед, менеджеры производства должны немедленно провести аудит своих существующих станций ручной отделки. Подсчитайте точные трудозатраты, затрачиваемые на удаление заусенцев в небольших поперечных отверстиях или полировку глухих полостей. Используйте эти расчеты для обоснования инвестиций. Наконец, свяжитесь с надежными поставщиками и запросите структурированное выборочное тестирование с использованием самых сложных компонентов. Наблюдение за идеальной отделкой ваших собственных деталей является окончательным доказательством их ценности.
О: Как правило, не рекомендуется использовать для углеродистой стали или магнитной нержавеющей стали серии 400, так как детали намагничиваются, слипаются друг с другом и нарушают процесс полировки. Идеально подходит для нержавеющей стали и цветных металлов серии 300.
Ответ: Вибрационные станки используют тяжелые абразивные материалы и трение для закругления кромок и более тщательного удаления заусенцев. В магнитных стаканах используются крошечные стальные штифты, приводимые в движение магнитами, для полировки деликатных деталей и проникновения внутрь небольших отверстий, не удаляя материал.
Ответ: При правильном обслуживании и использовании правильных смазочных материалов высококачественные штифты из нержавеющей стали могут прослужить тысячи циклов. Замену они требуют только в том случае, если погнуты, значительно укорочены или загрязнены.
О: Нет. Он предназначен для полировки поверхности, снятия микрозаусенцев и очистки. Глубокие царапины требуют абразивной шлифовки, режущего инструмента или традиционной полировки металла перед использованием магнитного стакана.