Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-31 Origen: Sitio
La compra de medios de acabado por paleta conlleva grandes riesgos financieros y operativos. Pedir el material incorrecto a esta escala provoca lotes arruinados, tiempos de ciclo excesivos y enormes dolores de cabeza en la eliminación de residuos. La ampliación de las operaciones de acabado en masa requiere una transición deliberada de la experimentación en lotes pequeños a la producción estandarizada y de gran volumen. Debe navegar por especificaciones técnicas complejas, como forma, tamaño, dureza de la unión y grano abrasivo, al tiempo que garantiza la confiabilidad de la cadena de suministro para sus requisitos de acabado. Creamos esta guía como un marco integral centrado en la ingeniería para evaluar, probar y adquirir Medios cerámicos a granel sin comprometer la calidad de producción ni el presupuesto. Al comprender las interacciones mecánicas entre la geometría de los medios, la dinámica de la máquina y la metalurgia de las piezas, los administradores de instalaciones pueden establecer procesos de acabado altamente repetibles que protejan las tolerancias de las piezas y optimicen el rendimiento.
La metalurgia de la pieza de trabajo dicta directamente la selección de medios. Los metales duros como el acero inoxidable, el titanio y el acero al carbono requieren una matriz densa y agresiva para lograr una eliminación significativa del material. La cerámica es el caballo de batalla de la industria para estas aplicaciones porque su pesada masa impulsa los granos abrasivos hacia la pieza de trabajo con fuerza suficiente para cortar las rebabas y suavizar los bordes ásperos. Las alternativas más ligeras simplemente rebotan en las aleaciones duras sin alterar la topografía de la superficie. Hacer coincidir la densidad del medio con la dureza del material establece la base para un proceso eficiente. Los medios de alta densidad transfieren más energía cinética desde el recipiente vibratorio a la pieza. Si la rugosidad superficial inicial (Ra) es excepcionalmente alta, es necesaria una formulación agresiva para eliminar los picos rápidamente. Por el contrario, las piezas que sólo requieren un refinamiento menor se benefician de una matriz menos agresiva que se centra en la combinación de superficies en lugar de en cortes intensos.
Los conjuntos complejos, los pequeños anillos de acero inoxidable y los componentes de paredes delgadas introducen importantes riesgos de tolerancia. El uso de medios demasiado agresivos en estas piezas delicadas provoca una rápida pérdida dimensional. Los operadores deben implementar estrictos controles de proceso para evitar que se eliminen características críticas. Equilibrar la necesidad de eliminar rebabas con la preservación de tolerancias estrictas requiere una evaluación cuidadosa de la clasificación de corte del medio.
| Tipo de material | Nivel de dureza | Densidad del medio recomendada | Aplicación principal |
|---|---|---|---|
| Acero carbono | Alto | Alta densidad/corte rápido | Eliminación de rebabas pesadas, radios de bordes |
| Acero inoxidable | Alto | Densidad media a alta | Desbarbado, alisado de superficies |
| Titanio | muy alto | Alta densidad/corte ultrarrápido | Eliminación agresiva de marcas de mecanizado |
| Aleaciones de aluminio | Bajo a Medio | Baja densidad/no abrasivo | Bruñido, pulido ligero |
El acabado en masa abarca varias operaciones distintas, incluido el corte pesado, el redondeado, el desbarbado y el alisado de superficies. El corte pesado elimina material sustancial para dar forma a la pieza o eliminar marcas profundas de mecanizado. El radiado redondea los bordes afilados según requisitos dimensionales específicos. El desbarbado elimina el exceso de material que queda de los procesos de fundición o moldeado. El suavizado de superficies reduce el valor Ra para preparar el componente para el enchapado, anodizado o montaje final.
Los administradores de instalaciones deben sopesar las ventajas y desventajas entre un corte agresivo y un acabado fino. Los medios agresivos producen tiempos de ciclo más rápidos, pero sufren tasas de desgaste más altas, lo que requiere un reabastecimiento más frecuente. Transición a Los medios de pulido cerámico extienden los tiempos de ciclo y producen un acabado más suave con una degradación mínima del medio. Los entornos de producción de alto volumen exigen métricas de referencia establecidas para tiempos de ciclo aceptables para evitar que los cuellos de botella en el acabado interrumpan las operaciones de ensamblaje posteriores.
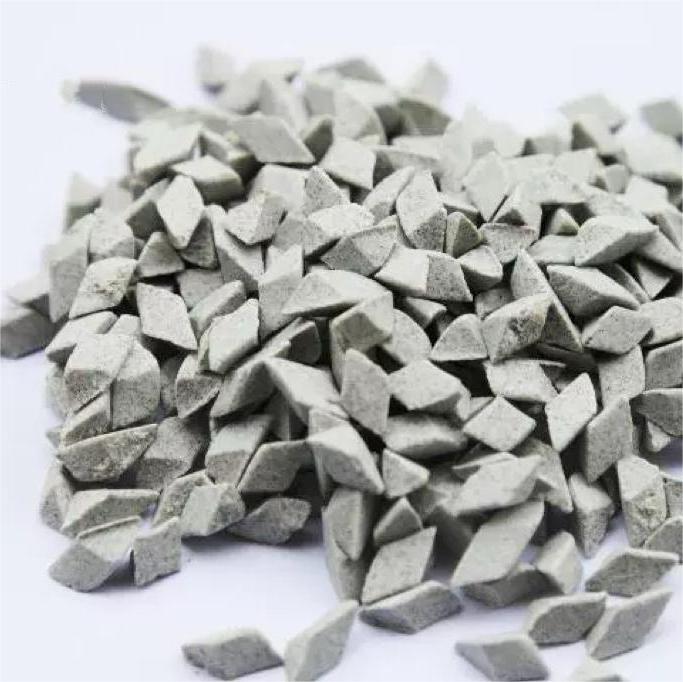
El acabado industrial se basa en formas geométricas específicas para abordar diferentes características de las piezas. Los cilindros de corte en ángulo brindan una excelente cobertura de superficie plana mientras sus caras en ángulo penetran en las esquinas. Los triángulos ofrecen puntas afiladas para llegar a huecos y ranuras estrechas. Las estrellas ofrecen múltiples puntos de contacto para geometrías complejas y los conos son ideales para superficies cóncavas y agujeros ciegos donde pueden adherirse formas de lados planos. Las formas redondas, como las esferas, evitan que se astillen los bordes delicados porque carecen de esquinas afiladas que podrían impactar la pieza de trabajo de manera demasiado agresiva.
Una matriz de decisión estructurada ayuda a los operadores a seleccionar formas según las características de la pieza. El objetivo principal es maximizar el contacto de la superficie y al mismo tiempo eliminar el riesgo de impacto. Es primordial seleccionar formas que no puedan alojarse físicamente en ranuras, roscas o agujeros ciegos. Los medios alojados detiene la producción, lo que obliga a los trabajadores a limpiar manualmente los orificios obstruidos, lo que destruye la eficiencia obtenida mediante el acabado en masa automatizado.
| Forma del medio | mejor para | evitar cuando |
|---|---|---|
| Cilindro de corte en ángulo | Superficies planas que llegan hasta esquinas de 90 grados. | Piezas con agujeros que coinciden con el diámetro del cilindro. |
| Triángulo | Piezas ranuradas, esquinas internas afiladas | Bordes frágiles propensos a astillarse |
| Cono | Agujeros ciegos, superficies cóncavas. | Piezas que requieren abrasión intensa de superficies planas |
| Esfera | Pulido de piezas delicadas, evitando daños en los bordes. | Piezas con ángulos internos o ranuras ajustados |
La regla del tamaño dicta que los medios deben ser significativamente más grandes o más pequeños que las cavidades más pequeñas de la pieza. Si una pieza tiene un orificio de media pulgada, el uso de medios de media pulgada garantiza el impacto. Dimensionar correctamente el medio garantiza que fluya libremente a través de la geometría de la pieza sin atascarse en los espacios. Ciertas aplicaciones requieren extremadamente pequeños Medios de volteo cerámicos , a menudo denominados micromedios. Esta solución de nicho es la única opción viable para llegar a geometrías internas complejas donde no caben formas más grandes o alternativas plásticas. Los micromedios fluyen como arena gruesa, proporcionando una abrasión uniforme a través de intrincados canales internos y características micromecanizadas.
La logística de separación posterior a la caída influye en gran medida en la selección del tamaño. El tamaño elegido debe ser compatible con las plataformas de cribado vibratorio o equipos de separación magnética existentes. Si los medios y las piezas son demasiado similares en tamaño, el cribado mecánico resulta imposible. Los operadores deben tener en cuenta el desgaste de los medios a lo largo del tiempo. Una forma que comienza con un tamaño seguro eventualmente se encogerá. Si se contrae hasta alcanzar la dimensión exacta de la ranura o el orificio de una pieza, se convierte en un grave peligro de alojamiento después de múltiples ciclos.
Los productos de acabado cerámico consisten en granos abrasivos suspendidos en un aglutinante cerámico cocido. El tipo de grano abrasivo determina las características de corte. El óxido de aluminio es la opción estándar para el desbarbado de uso general y ofrece un buen equilibrio entre dureza y velocidad de corte. El carburo de silicio es más afilado y duro, lo que lo hace adecuado para aplicaciones especializadas que requieren una eliminación agresiva de material en aleaciones muy duras.
Los proveedores clasifican las velocidades de corte utilizando clasificaciones industriales estandarizadas para ayudar a los compradores a adaptar la formulación a sus objetivos de rendimiento. Estas clasificaciones suelen variar desde corte ligero para un refinamiento suave de la superficie, hasta corte medio para desbarbado estándar, hasta corte rápido/extrarrápido y ultrarrápido para un rápido radio de borde y eliminación de material pesado. Seleccionar la clasificación correcta garantiza que el proceso cumpla con los plazos de producción. La dureza de la unión controla la rapidez con la que se liberan los granos abrasivos. Las uniones más suaves se rompen más rápido, exponiendo constantemente abrasivo fresco y afilado a la pieza de trabajo. Esto da como resultado una alta tasa de corte pero un rápido desgaste del material. Los enlaces más duros retienen los granos abrasivos por más tiempo, lo que proporciona un corte más lento pero extiende significativamente la vida útil del medio. Equilibrar la dureza de la unión con los tiempos de ciclo requeridos es una decisión de ingeniería crítica.
La consistencia dimensional y de densidad en todas las paletas es fundamental para una fabricación automatizada y repetible. Cuando una instalación marca un tiempo de ciclo específico, un caudal compuesto y una proporción de agua, dependen de que el medio funcione exactamente de la misma manera cada vez que se carga un nuevo lote en la máquina. Los medios de comunicación inconsistentes alteran este delicado equilibrio. Las variaciones de tamaño o abrasividad obligan a los operadores a ajustar constantemente los tiempos de los ciclos, destruyendo efectivamente la estandarización del proceso. Si una paleta corta un 20% más rápido que la anterior, las piezas caerán demasiado y potencialmente se desecharán. El estricto control de calidad del fabricante garantiza que cada pieza de medio funcione de manera predecible, salvaguardando la calidad de las piezas durante miles de horas de producción.
Calcular el verdadero impacto operativo requiere un marco integral: precio de compra + flete + tasa de desgaste + costos de eliminación. Centrarse únicamente en la factura inicial a menudo conduce a malas decisiones de adquisición. Los medios baratos suelen utilizar aglutinantes de baja calidad que se fracturan y desintegran rápidamente bajo las intensas fuerzas cinéticas de un recipiente vibratorio. Evaluar la tasa de deserción declarada de un proveedor es esencial. Los medios que se estropean dos veces más rápido requieren el doble de reposición, lo que duplica el coste de consumo real. La rápida avería aumenta el tiempo de inactividad de la máquina para limpieza y acelera drásticamente el volumen de material de desecho que debe procesarse y transportarse. Invertir en medios duraderos y altamente consistentes reduce los gastos operativos a largo plazo.
Las realidades ambientales y operativas de la avería de los medios se manifiestan como generación de lodos. A medida que el aglutinante cerámico y los granos abrasivos se desgastan, se mezclan con finos metálicos y compuestos líquidos para formar una suspensión densa. La gestión de estos lodos es un desafío operativo importante para las instalaciones de gran volumen. Los medios con alto contenido de lodos impactan gravemente los sistemas de filtración, obstruyendo rápidamente los revestimientos de las centrífugas y el papel de filtro. También neutraliza la eficacia de los compuestos líquidos, lo que requiere una mayor dosis de productos químicos para mantener las piezas limpias. El cumplimiento del tratamiento de aguas residuales se vuelve cada vez más difícil cuando el exceso de sólidos suspendidos supera las capacidades de procesamiento de efluentes de la instalación. La selección de medios con características de desgaste optimizadas reduce directamente el volumen de lodos y simplifica la gestión de residuos.
Examinar la capacidad de inventario de un proveedor y los plazos de fabricación evita paradas catastróficas en la producción. El acabado en masa suele ser el paso final antes del montaje o envío; un desabastecimiento aquí paraliza toda la planta de fabricación. Los compradores deben evaluar si un proveedor fabrica su propio producto o simplemente lo importa y lo reetiqueta, ya que esto afecta su capacidad para responder a aumentos repentinos de la demanda. El establecimiento de pedidos generales o acuerdos de existencias de seguridad mitiga los riesgos de interrupciones en la cadena de suministro. Al comprometerse con un volumen pronosticado, las instalaciones pueden fijar cronogramas de entrega confiables y garantizar que el proveedor tenga un inventario dedicado listo para enviar según demanda. Esta asociación estratégica estabiliza la planificación de la producción y elimina el pánico del transporte acelerado.
Nunca se comprometa a realizar una compra al por mayor sin realizar una prueba piloto con piezas de producción reales. Solicitar y probar muestras es un paso obligatorio en el proceso de adquisición. Un protocolo adecuado implica ejecutar los medios propuestos en el equipo propio de la instalación, utilizando compuestos estándar y caudales de agua, para replicar las condiciones reales de producción. Durante la ejecución piloto, los ingenieros deben medir parámetros específicos para validar el rendimiento. El acabado superficial (Ra) debe compararse con los planos de las piezas. Se debe registrar el tiempo del ciclo para garantizar que cumpla con los requisitos de rendimiento. La pérdida de peso media debe medirse antes y después del ciclo para calcular la tasa de desgaste. Finalmente, se debe verificar la integridad dimensional de la pieza para garantizar que las tolerancias críticas no se vean afectadas por el proceso de volteo.
La recepción de materiales pesados a granel implica consideraciones logísticas específicas. El transporte LTL es estándar, pero los compradores deben conocer los límites de peso de los palés y los requisitos de la plataforma levadiza si la instalación carece de un muelle de carga exclusivo. La coordinación de los cronogramas de entrega evita cuellos de botella en el área de recepción. Las opciones de embalaje deben alinearse con el equipo de manipulación de materiales de la instalación. Los supersacks son eficientes para tolvas grandes y automatizadas, pero requieren montacargas pesados o polipastos elevados para maniobrar con seguridad. Las cajas estándar de 50 libras apiladas sobre paletas ofrecen más flexibilidad para la carga manual en tazones vibratorios más pequeños. Es necesario un almacenamiento adecuado para evitar la contaminación por humedad o la degradación física del medio antes de su uso. Mantenga las tarimas en un área seca y con clima controlado para mantener la integridad del aglutinante cerámico.
La eliminación excesiva de material o el laminado de los bordes es un riesgo común cuando se utilizan materiales agresivos. medios de desbarbado cerámicos . Los abrasivos duros y afilados cortan rápidamente y dejar las piezas en la máquina demasiado tiempo altera su geometría fundamental. Esto es particularmente peligroso para componentes mecanizados con precisión con tolerancias dimensionales estrictas. La trampa del seguimiento del tiempo es una fuente frecuente de error del operador. Perder la noción del tiempo aunque sea por unos minutos con formulaciones de corte rápido o ultrarrápidas puede arruinar un lote completo de piezas de alta tolerancia. Depender del cronometraje manual en un entorno de fabricación ajetreado garantiza un eventual fallo. La mitigación requiere establecer estrictos controles de temporizador automatizados integrados directamente en la fuente de alimentación de la máquina. Los procedimientos operativos estándar deben definir claramente los tiempos de ciclo para cada número de pieza específico. Los intervalos regulares de control de calidad durante el ciclo permiten a los operadores monitorear el progreso y extraer las piezas exactamente cuando se logra el acabado deseado.
Los medios alojados provocan graves cuellos de botella en la producción, lo que requiere un tedioso retrabajo manual con picos y punzones para limpiar los agujeros obstruidos. Esto anula por completo los beneficios de ahorro de mano de obra del acabado en masa automatizado e introduce el riesgo de rayar o dañar la pieza durante el proceso de extracción. Mitigar este riesgo exige pautas estrictas de tamaño durante la fase de selección inicial. Las instalaciones deben implementar protocolos regulares de detección de medios. A medida que el medio se desgasta, las piezas de tamaño insuficiente deben filtrarse continuamente fuera de la masa de trabajo antes de que se encojan lo suficiente como para convertirse en un peligro de acame. La utilización de formas especializadas, como cilindros con corte en ángulo o estrellas, también reduce la probabilidad de impactación en orificios redondos.
Las diferentes densidades de medios a granel interactúan de manera única con equipos de acabado específicos. Los cuencos vibratorios, los tambores centrífugos y los cilindros giratorios ejercen cada uno fuerzas diferentes sobre la masa del medio. Las formulaciones cerámicas pesadas generan energía cinética y fricción significativas. Antes de introducir medios de alta densidad en equipos más antiguos, los equipos de mantenimiento deben verificar las capacidades de carga del motor. El aumento de peso puede forzar los motores de accionamiento y los conjuntos de pesas excéntricas, lo que provoca fallas mecánicas prematuras. Se debe inspeccionar el espesor del revestimiento de poliuretano. La cerámica agresiva desgasta los revestimientos de los tazones más rápido que las alternativas plásticas o sintéticas, lo que requiere programas de cambio de revestimiento más frecuentes para evitar un desgaste catastrófico de la tina de acero.
R: La vida útil depende completamente de la dureza de la unión, el tipo de equipo y los tiempos de ciclo. Las formulaciones agresivas de unión suave se desgastan rápidamente para exponer el abrasivo nuevo, mientras que los medios de unión dura duran mucho más. Las instalaciones deben medir las tasas de desgaste específicas por pérdida de peso por ciclo en lugar de estimar la vida útil por tiempo.
R: La cerámica es mucho más densa y está diseñada para metales duros y aplicaciones de corte pesado. Elimina eficazmente las rebabas del acero y el titanio. El plástico es más liviano, produce un acabado más suave y menos reflectante y se usa principalmente para metales más blandos como el aluminio o el zinc para evitar daños en la superficie.
R: La regla fundamental es elegir una forma que pueda alcanzar físicamente todas las superficies necesarias pero que sea geométricamente incapaz de alojarse en los orificios, ranuras o huecos de la pieza. Los cilindros con corte en ángulo son excelentes para uso general, mientras que los triángulos llegan a esquinas estrechas.
R: Si bien es posible con formulaciones no abrasivas de alta densidad, generalmente no se recomienda. La pesada masa de cerámica puede provocar granallado en la superficie o enrollar los bordes de los metales blandos. Los medios plásticos o sintéticos son la opción preferida para el acabado seguro de componentes de aluminio y latón.
R: Determine la capacidad de trabajo del vaso del vaso y luego calcule la relación óptima entre medio y pieza, generalmente 3:1 o 4:1 por volumen. Convierta este volumen total requerido a libras según la densidad aparente específica de la formulación del medio elegido.
R: El vidriado se produce cuando los finos metálicos, los aceites y el aglutinante degradado recubren la superficie del medio, lo que hace que los granos abrasivos sean ineficaces. Evite esta condición manteniendo el caudal de compuesto líquido y la proporción de agua correctos para eliminar continuamente los residuos y mantener limpio el medio.