Visualizações: 0 Autor: Editor do site Horário de publicação: 31/07/2026 Origem: Site
A compra de mídia de acabamento por palete acarreta grandes riscos financeiros e operacionais. Encomendar o material errado nesta escala leva a lotes arruinados, tempos de ciclo excessivos e enormes dores de cabeça no descarte de resíduos. A ampliação das operações de acabamento em massa requer uma transição deliberada da experimentação em pequenos lotes para a produção padronizada e de alto volume. Você deve navegar por especificações técnicas complexas, como formato, tamanho, dureza de ligação e grão abrasivo, garantindo ao mesmo tempo a confiabilidade da cadeia de suprimentos para seus requisitos de acabamento. Construímos este guia como uma estrutura abrangente e focada em engenharia para avaliar, testar e adquirir Mídia cerâmica a granel sem comprometer a qualidade ou o orçamento da produção. Ao compreender as interações mecânicas entre a geometria dos meios, a dinâmica da máquina e a metalurgia das peças, os gerentes de instalações podem estabelecer processos de acabamento altamente repetíveis que protegem as tolerâncias das peças e otimizam o rendimento.
A metalurgia da peça determina diretamente a seleção do meio. Metais duros como aço inoxidável, titânio e aço carbono requerem uma matriz densa e agressiva para obter uma remoção significativa de material. A cerâmica é o carro-chefe da indústria para essas aplicações porque sua massa pesada conduz os grãos abrasivos para dentro da peça de trabalho com força suficiente para remover rebarbas e suavizar arestas ásperas. Alternativas mais leves simplesmente ricocheteiam em ligas duras sem alterar a topografia da superfície. A correspondência entre a densidade do meio e a dureza do material estabelece a base para um processo eficiente. O meio de alta densidade transfere mais energia cinética do recipiente vibratório para a peça. Se a rugosidade superficial inicial (Ra) for excepcionalmente alta, é necessária uma formulação agressiva para derrubar os picos rapidamente. Por outro lado, as peças que requerem apenas um pequeno refinamento beneficiam-se de uma matriz menos agressiva que se concentra na mistura de superfícies em vez de cortes pesados.
Montagens complexas, pequenos anéis de aço inoxidável e componentes de paredes finas apresentam riscos de tolerância significativos. O uso de meios excessivamente agressivos nessas peças delicadas causa rápida perda dimensional. Os operadores devem implementar controles de processo rigorosos para evitar que recursos críticos sejam eliminados. Equilibrar a necessidade de remoção de rebarbas com a preservação de tolerâncias rígidas requer uma avaliação cuidadosa da classificação de corte da mídia.
| Tipo de material | Nível de dureza | Densidade de mídia recomendada | Aplicação primária |
|---|---|---|---|
| Aço carbono | Alto | Alta Densidade / Corte Rápido | Remoção de rebarbas pesadas, arredondamento de bordas |
| Aço inoxidável | Alto | Densidade Média a Alta | Rebarbação, alisamento de superfície |
| Titânio | Muito alto | Corte de alta densidade/ultra-rápido | Remoção agressiva de marcas de usinagem |
| Ligas de alumínio | Baixo a Médio | Baixa Densidade/Não Abrasivo | Polimento, polimento leve |
O acabamento em massa abrange diversas operações distintas, incluindo corte pesado, arredondamento, rebarbação e alisamento de superfície. O corte pesado remove material substancial para moldar a peça ou eliminar marcas profundas de usinagem. O raio arredonda arestas vivas de acordo com requisitos dimensionais específicos. A rebarbação remove o excesso de material deixado nos processos de fundição ou moldagem. A suavização da superfície reduz o valor Ra para preparar o componente para galvanização, anodização ou montagem final.
Os gerentes de instalações devem avaliar as vantagens e desvantagens entre o corte agressivo e o acabamento fino. Meios agressivos produzem tempos de ciclo mais rápidos, mas sofrem taxas de desgaste mais altas, exigindo reabastecimento mais frequente. Fazendo a transição para A mídia de polimento cerâmico estende os tempos de ciclo e produz um acabamento mais suave com degradação mínima da mídia. Ambientes de produção de alto volume exigem métricas de linha de base estabelecidas para tempos de ciclo aceitáveis para evitar gargalos de acabamento que interrompam as operações de montagem posteriores.
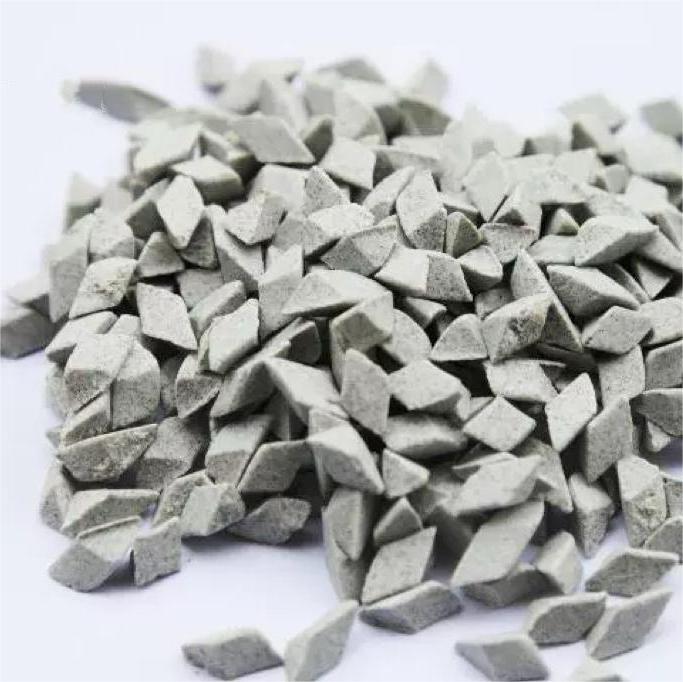
O acabamento industrial depende de formas geométricas específicas para atingir diferentes características das peças. Os cilindros com corte angular proporcionam excelente cobertura de superfícies planas enquanto suas faces angulares penetram nos cantos. Os triângulos oferecem pontas afiadas para alcançar reentrâncias e fendas apertadas. As estrelas fornecem vários pontos de contato para geometrias complexas e os cones são ideais para superfícies côncavas e furos cegos onde formas planas podem aderir. Formas redondas, como esferas, evitam lascas em bordas delicadas porque não possuem cantos afiados que poderiam impactar a peça de trabalho de forma muito agressiva.
Uma matriz de decisão estruturada ajuda os operadores a selecionar formas com base nas características das peças. O objetivo principal é maximizar o contato com a superfície e, ao mesmo tempo, eliminar o risco de impacto. Selecionar formas que não possam se alojar fisicamente em ranhuras, roscas ou furos cegos é fundamental. A mídia alojada interrompe a produção, forçando os trabalhadores a limpar manualmente os buracos obstruídos, o que destrói a eficiência obtida pelo acabamento automatizado em massa.
| Formato de mídia | melhor para | evitar quando |
|---|---|---|
| Cilindro com corte em ângulo | Superfícies planas, alcançando cantos de 90 graus | Peças com furos correspondentes ao diâmetro do cilindro |
| Triângulo | Peças com fenda, cantos internos afiados | Bordas frágeis propensas a lascar |
| Cone | Furos cegos, superfícies côncavas | Peças que requerem forte abrasão em superfícies planas |
| Esfera | Polimento de peças delicadas, evitando danos nas bordas | Peças com ângulos ou ranhuras internas apertadas |
A regra de dimensionamento determina que a mídia deve ser significativamente maior ou menor que as menores cavidades da peça. Se uma peça apresentar um furo de meia polegada, o uso de mídia de meia polegada garante a impactação. O dimensionamento correto da mídia garante que ela flua livremente pela geometria da peça sem ficar presa nas lacunas. Certas aplicações requerem extremamente pequenas mídia giratória de cerâmica , muitas vezes chamada de micromídia. Esta solução de nicho é a única opção viável para alcançar geometrias internas complexas onde formas maiores ou alternativas plásticas não cabem. A micromídia flui como areia grossa, proporcionando abrasão uniforme em canais internos intrincados e recursos microusinados.
A logística de separação pós-tombamento influencia fortemente a seleção do tamanho. O tamanho escolhido deve ser compatível com as plataformas de peneira vibratória ou equipamentos de separação magnética existentes. Se a mídia e as peças forem muito semelhantes em tamanho, a triagem mecânica se tornará impossível. Os operadores devem levar em conta o desgaste da mídia ao longo do tempo. Uma forma que começa em um tamanho seguro acabará encolhendo. Se ele encolher na dimensão exata da ranhura ou furo de uma peça, torna-se um grave risco de acamamento após vários ciclos.
Os produtos de acabamento cerâmico consistem em grãos abrasivos suspensos em um ligante cerâmico queimado. O tipo de grão abrasivo determina as características de corte. O óxido de alumínio é a escolha padrão para rebarbação de uso geral, oferecendo um bom equilíbrio entre tenacidade e velocidade de corte. O carboneto de silício é mais afiado e duro, tornando-o adequado para aplicações especializadas que exigem remoção agressiva de material em ligas muito duras.
Os fornecedores categorizam as velocidades de corte usando classificações industriais padronizadas para ajudar os compradores a adequar a formulação às suas metas de produtividade. Essas classificações normalmente variam de Corte Leve para refinamento suave da superfície, Corte Médio para rebarbação padrão, até Corte Rápido/Extra-Rápido e Ultrarrápido para arredondamento rápido de bordas e remoção de material pesado. A seleção da classificação correta garante que o processo atenda aos prazos de produção. A dureza da ligação controla a rapidez com que os grãos abrasivos são liberados. As ligações mais suaves quebram mais rapidamente, expondo constantemente abrasivos novos e afiados à peça de trabalho. Isso resulta em uma alta taxa de corte, mas em rápido desgaste da mídia. As ligações mais duras retêm os grãos abrasivos por mais tempo, proporcionando um corte mais lento, mas prolongando significativamente a vida útil da mídia. Equilibrar a dureza da ligação com os tempos de ciclo exigidos é uma decisão crítica de engenharia.
A consistência dimensional e de densidade entre paletes é crítica para uma fabricação automatizada e repetível. Quando uma instalação define um tempo de ciclo específico, taxa de fluxo composto e proporção de água, ela depende do desempenho do meio exatamente da mesma maneira sempre que um novo lote é carregado na máquina. A mídia inconsistente perturba esse delicado equilíbrio. Variações no tamanho ou na abrasividade forçam os operadores a ajustar constantemente os tempos dos ciclos, destruindo efetivamente a padronização do processo. Se um palete cortar 20% mais rápido que o anterior, as peças serão derrubadas e potencialmente descartadas. O rigoroso controle de qualidade do fabricante garante que cada mídia tenha um desempenho previsível, protegendo a qualidade da peça ao longo de milhares de horas de produção.
O cálculo do verdadeiro impacto operacional requer uma estrutura abrangente: Preço de compra + Frete + Taxa de desgaste + Custos de descarte. Concentrar-se apenas na fatura inicial muitas vezes leva a decisões erradas de aquisição. Os meios baratos utilizam frequentemente ligantes de baixa qualidade que fraturam e se desintegram rapidamente sob as intensas forças cinéticas de uma tigela vibratória. Avaliar a taxa de desgaste declarada de um fornecedor é essencial. A mídia que se decompõe duas vezes mais rápido requer o dobro de reposição, duplicando o custo real de consumo. A quebra rápida aumenta o tempo de inatividade da máquina para limpezas e acelera drasticamente o volume de resíduos que devem ser processados e transportados. Investir em mídias duráveis e altamente consistentes reduz as despesas operacionais de longo prazo.
As realidades ambientais e operacionais da quebra dos meios manifestam-se na geração de lamas. À medida que o aglutinante cerâmico e os grãos abrasivos se desgastam, eles se misturam com finos metálicos e compostos líquidos para formar uma pasta densa. O gerenciamento desse lodo é um desafio operacional significativo para instalações de alto volume. Meios com alto teor de lodo impactam severamente os sistemas de filtração, obstruindo rapidamente os revestimentos da centrífuga e o papel de filtro. Também neutraliza a eficácia dos compostos líquidos, exigindo maior dosagem química para manter as peças limpas. A conformidade do tratamento de águas residuais torna-se cada vez mais difícil quando o excesso de sólidos em suspensão sobrecarrega a capacidade de processamento de efluentes da instalação. A seleção de meios com características de desgaste otimizadas reduz diretamente o volume de lodo e simplifica o gerenciamento de resíduos.
A verificação da capacidade de estoque e dos prazos de fabricação de um fornecedor evita interrupções catastróficas na produção. O acabamento em massa costuma ser a etapa final antes da montagem ou envio; uma ruptura de estoque aqui paralisa todo o chão de fábrica. Os compradores devem avaliar se um fornecedor fabrica o seu próprio produto ou apenas importa e reetiqueta, pois isso tem impacto na sua capacidade de responder a picos repentinos na procura. O estabelecimento de pedidos programados ou acordos de estoque de segurança mitiga os riscos de interrupções na cadeia de abastecimento. Ao comprometer-se com um volume previsto, as instalações podem garantir cronogramas de entrega confiáveis e garantir que o fornecedor mantenha estoque dedicado pronto para envio sob demanda. Essa parceria estratégica estabiliza o planejamento da produção e elimina o pânico do frete acelerado.
Nunca se comprometa com uma compra em massa sem realizar um teste piloto em peças de produção reais. Solicitar e testar amostras é uma etapa obrigatória no processo de aquisição. Um protocolo adequado envolve a utilização do meio proposto no próprio equipamento da instalação, utilizando compostos padrão e taxas de fluxo de água, para replicar as verdadeiras condições de produção. Durante a execução piloto, os engenheiros devem medir parâmetros específicos para validar o desempenho. O acabamento superficial (Ra) deve ser verificado em relação aos projetos da peça. O tempo de ciclo deve ser registrado para garantir que atenda aos requisitos de rendimento. A perda de peso da mídia deve ser medida antes e depois do ciclo para calcular a taxa de atrito. Finalmente, a integridade dimensional parcial deve ser verificada para garantir que as tolerâncias críticas não sejam afetadas pelo processo de rotação.
O recebimento de materiais pesados a granel envolve considerações logísticas específicas. O frete LTL é padrão, mas os compradores devem estar cientes dos limites de peso dos paletes e dos requisitos da porta elevatória se a instalação não tiver uma doca de carga dedicada. Coordenar os cronogramas de entrega evita gargalos na área de recebimento. As opções de embalagem devem estar alinhadas com o equipamento de manuseio de materiais da instalação. Os supersacos são eficientes para grandes funis automatizados, mas exigem empilhadeiras pesadas ou guinchos suspensos para manobrar com segurança. Caixas padrão de 50 lb empilhadas em paletes oferecem mais flexibilidade para carregamento manual em recipientes vibratórios menores. O armazenamento adequado é necessário para evitar contaminação por umidade ou degradação física da mídia antes do uso. Mantenha os paletes em área seca e climatizada para manter a integridade do ligante cerâmico.
A remoção excessiva de material ou laminação de bordas é um risco comum ao usar materiais agressivos. mídia de rebarbação cerâmica . Abrasivos duros e afiados cortam rapidamente e deixar as peças na máquina por muito tempo altera sua geometria fundamental. Isto é particularmente perigoso para componentes usinados com precisão com tolerâncias dimensionais estritas. A armadilha do controle de tempo é uma fonte frequente de erros do operador. Perder a noção do tempo, mesmo que por alguns minutos, com formulações de corte rápido ou ultrarrápidas, pode arruinar um lote inteiro de peças de alta tolerância. Confiar na cronometragem manual em um ambiente de produção movimentado garante falhas eventuais. A mitigação requer o estabelecimento de rigorosos controles de temporizador automatizados integrados diretamente na fonte de alimentação da máquina. Os procedimentos operacionais padrão devem definir claramente os tempos de ciclo para cada número de peça específico. Intervalos regulares de verificação de controle de qualidade durante o ciclo permitem que os operadores monitorem o progresso e extraiam as peças exatamente quando o acabamento desejado for alcançado.
A mídia alojada causa graves gargalos na produção, exigindo retrabalho manual tedioso com picaretas e punções para limpar furos obstruídos. Isto anula completamente os benefícios de economia de trabalho do acabamento em massa automatizado e introduz o risco de riscar ou danificar a peça durante o processo de remoção. A mitigação deste risco exige diretrizes rigorosas de dimensionamento durante a fase inicial de seleção. As instalações devem implementar protocolos regulares de triagem de mídia. À medida que a mídia se desgasta, as peças subdimensionadas devem ser continuamente filtradas da massa de trabalho antes que encolham o suficiente para se tornarem riscos de acamamento. A utilização de formas especializadas, como cilindros com corte angular ou estrelas, também reduz a probabilidade de impactação em furos redondos.
Diferentes densidades de mídia a granel interagem exclusivamente com equipamentos de acabamento específicos. Taças vibratórias, tambores centrífugos e tambores rotativos exercem, cada um, forças diferentes na massa do meio. Formulações cerâmicas pesadas geram energia cinética e fricção significativas. Antes de introduzir meios de alta densidade em equipamentos mais antigos, as equipes de manutenção devem verificar as capacidades de carga do motor. O aumento do peso pode sobrecarregar os motores de acionamento e os conjuntos de peso excêntrico, levando a falhas mecânicas prematuras. A espessura do revestimento de poliuretano deve ser inspecionada. A cerâmica agressiva desgasta os revestimentos dos recipientes mais rapidamente do que as alternativas plásticas ou sintéticas, exigindo programas de reembasamento mais frequentes para evitar desgaste catastrófico do tubo de aço.
R: A vida útil depende inteiramente da dureza da ligação, do tipo de equipamento e dos tempos de ciclo. As formulações agressivas e de adesão suave desgastam-se rapidamente para expor o abrasivo fresco, enquanto os meios de adesão dura duram significativamente mais. As instalações devem medir taxas de atrito específicas pela perda de peso por ciclo, em vez de estimar a expectativa de vida por tempo.
R: A cerâmica é muito mais densa e projetada para metais duros e aplicações de corte pesado. Ele efetivamente corta rebarbas de aço e titânio. O plástico é mais leve, produz um acabamento mais suave e menos reflexivo e é usado principalmente em metais mais macios, como alumínio ou zinco, para evitar danos à superfície.
R: A regra fundamental é escolher uma forma que possa atingir fisicamente todas as áreas de superfície necessárias, mas que seja geometricamente incapaz de se alojar nos furos, ranhuras ou reentrâncias da peça. Os cilindros com corte em ângulo são excelentes para uso geral, enquanto os triângulos alcançam cantos estreitos.
R: Embora seja possível com formulações não abrasivas de alta densidade, geralmente não é recomendado. A massa pesada da cerâmica pode causar martelamento superficial ou enrolar as bordas dos metais macios. A mídia plástica ou sintética é a escolha preferida para o acabamento seguro de componentes de alumínio e latão.
R: Determine a capacidade de trabalho do copo e, em seguida, leve em consideração a proporção ideal de mídia para peça - geralmente 3:1 ou 4:1 por volume. Converta esse volume total necessário em libras com base na densidade aparente específica da formulação de mídia escolhida.
R: O envidraçamento ocorre quando finos de metal, óleos e ligante degradado revestem a superfície da mídia, tornando os grãos abrasivos ineficazes. Evite essa condição mantendo a vazão correta do composto líquido e a proporção de água para remover continuamente os detritos e manter a mídia limpa.