Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-31 Origine : Site
L’achat de supports de finition à la palette comporte de lourds enjeux financiers et opérationnels. Commander le mauvais matériau à cette échelle entraîne des lots détruits, des temps de cycle excessifs et d’énormes problèmes d’élimination des déchets. L’intensification des opérations de finition en série nécessite une transition délibérée de l’expérimentation en petits lots vers une production standardisée en grand volume. Vous devez gérer des spécifications techniques complexes, telles que la forme, la taille, la dureté de liaison et les grains abrasifs, tout en garantissant la fiabilité de la chaîne d'approvisionnement pour vos besoins de finition. Nous avons construit ce guide comme un cadre complet et axé sur l'ingénierie pour l'évaluation, les tests et l'approvisionnement. Médias céramiques en vrac sans compromettre la qualité de production ou le budget. En comprenant les interactions mécaniques entre la géométrie du support, la dynamique des machines et la métallurgie des pièces, les responsables des installations peuvent établir des processus de finition hautement reproductibles qui protègent les tolérances des pièces et optimisent le débit.
La métallurgie des pièces dicte directement la sélection des supports. Les métaux durs comme l'acier inoxydable, le titane et l'acier au carbone nécessitent une matrice dense et agressive pour obtenir un enlèvement de matière significatif. La céramique est le cheval de bataille de l'industrie pour ces applications car sa masse lourde entraîne les grains abrasifs dans la pièce avec une force suffisante pour éliminer les bavures et lisser les bords rugueux. Les alternatives plus légères rebondissent simplement sur les alliages durs sans altérer la topographie de la surface. Faire correspondre la densité du support à la dureté du matériau constitue la base d'un processus efficace. Le support haute densité transfère davantage d’énergie cinétique du bol vibrant à la pièce. Si la rugosité de surface initiale (Ra) est exceptionnellement élevée, une formulation agressive est nécessaire pour éliminer rapidement les pics. À l’inverse, les pièces ne nécessitant qu’un raffinement mineur bénéficient d’une matrice moins agressive qui se concentre sur le mélange de surfaces plutôt que sur une découpe lourde.
Les assemblages complexes, les petits anneaux en acier inoxydable et les composants à paroi mince présentent des risques de tolérance importants. L’utilisation de médias trop agressifs sur ces pièces délicates entraîne une perte dimensionnelle rapide. Les opérateurs doivent mettre en œuvre des contrôles de processus stricts pour empêcher les fonctionnalités critiques de disparaître. Équilibrer la nécessité d'éliminer les bavures et la préservation de tolérances strictes nécessite une évaluation minutieuse de la classification de coupe du support.
| Type de matériau | Niveau de dureté | Densité du support recommandée | Application principale |
|---|---|---|---|
| Acier au carbone | Haut | Haute densité/coupe rapide | Élimination des bavures importantes, rayonnage des bords |
| Acier inoxydable | Haut | Densité moyenne à élevée | Ébavurage, lissage de surface |
| Titane | Très élevé | Haute densité/coupe ultra-rapide | Élimination agressive des marques d’usinage |
| Alliages d'aluminium | Faible à moyen | Faible densité/non abrasif | Brunissage, polissage léger |
La finition en masse englobe plusieurs opérations distinctes, notamment la découpe lourde, le rayonnage, l'ébavurage et le lissage de surface. Une coupe lourde enlève une matière importante pour façonner la pièce ou éliminer les marques d'usinage profondes. Le rayonnage arrondit les arêtes vives selon des exigences dimensionnelles spécifiques. L'ébavurage élimine l'excès de matériau laissé par les processus de coulée ou de moulage. Le lissage de la surface réduit la valeur Ra pour préparer le composant au placage, à l'anodisation ou à l'assemblage final.
Les gestionnaires d'installations doivent peser les compromis entre une coupe agressive et une finition soignée. Les supports agressifs produisent des temps de cycle plus rapides mais souffrent de taux d'usure plus élevés, nécessitant un réapprovisionnement plus fréquent. Transition vers le support de polissage en céramique prolonge les temps de cycle et produit une finition plus lisse avec une dégradation minimale du support. Les environnements de production à grand volume exigent des mesures de référence établies pour des temps de cycle acceptables afin d'éviter que les goulots d'étranglement de finition ne perturbent les opérations d'assemblage en aval.
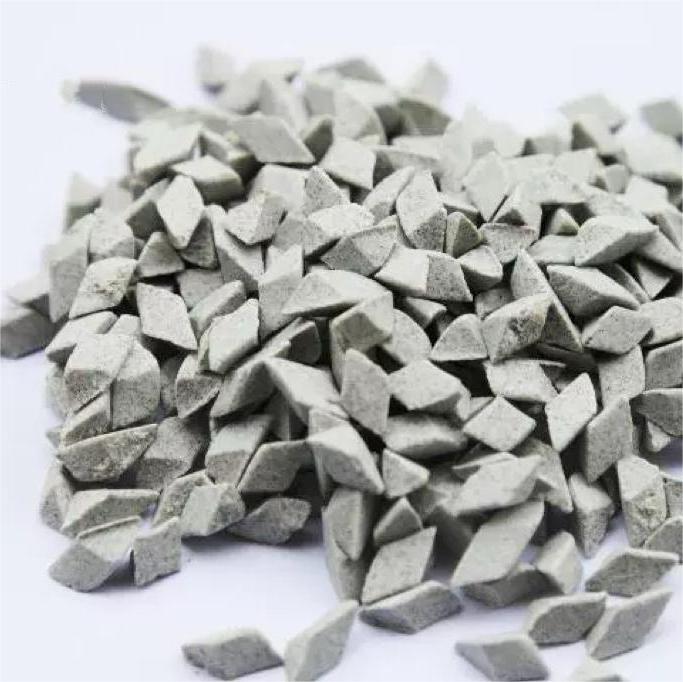
La finition industrielle s'appuie sur des formes géométriques spécifiques pour cibler différentes caractéristiques des pièces. Les cylindres à coupe angulaire offrent une excellente couverture des surfaces planes tandis que leurs faces inclinées pénètrent dans les coins. Les triangles offrent des pointes pointues pour atteindre les recoins et les fentes restreints. Les étoiles offrent plusieurs points de contact pour les géométries complexes, et les cônes sont idéaux pour les surfaces concaves et les trous borgnes où des formes à côtés plats pourraient coller. Les formes rondes comme les sphères empêchent l'écaillage des bords délicats car elles manquent de coins pointus qui pourraient avoir un impact trop agressif sur la pièce.
Une matrice de décision structurée aide les opérateurs à sélectionner des formes en fonction des caractéristiques des pièces. L’objectif principal est de maximiser le contact avec la surface tout en éliminant le risque de conflit. La sélection de formes qui ne peuvent pas physiquement se loger dans des fentes, des filetages ou des trous borgnes est primordiale. Les supports coincés interrompent la production, obligeant les travailleurs à nettoyer manuellement les trous obstrués, ce qui détruit l'efficacité gagnée par la finition de masse automatisée.
| Forme du support | Idéale à | éviter quand |
|---|---|---|
| Cylindre à coupe angulaire | Surfaces planes, atteignant les coins à 90 degrés | Pièces avec trous correspondant au diamètre du cylindre |
| Triangle | Pièces fendues, coins internes pointus | Bords fragiles sujets à l'écaillage |
| Cône | Trous borgnes, surfaces concaves | Pièces nécessitant une forte abrasion sur surface plane |
| Sphère | Brunissage de pièces délicates, évitant d'endommager les bords | Pièces avec des angles internes ou des fentes serrés |
La règle de dimensionnement stipule que le support doit être nettement plus grand ou plus petit que les plus petites cavités de la pièce. Si une pièce présente un alésage d'un demi-pouce, l'utilisation d'un support d'un demi-pouce garantit l'impaction. Le dimensionnement correct du support garantit qu'il circule librement à travers la géométrie de la pièce sans se coincer dans les interstices. Certaines applications nécessitent des supports de culbutage en céramique , souvent appelés micro-médias. Cette solution de niche est la seule option viable pour accéder à des géométries internes complexes où les formes plus grandes ou les alternatives plastiques ne peuvent pas s'adapter. Les micromédias s'écoulent comme du sable grossier, offrant une abrasion uniforme à travers des canaux internes complexes et des caractéristiques micro-usinées.
La logistique de séparation après culbutage influence fortement le choix de la taille. La taille choisie doit être compatible avec les ponts de crible vibrant ou les équipements de séparation magnétique existants. Si les supports et les pièces sont de taille trop similaire, le criblage mécanique devient impossible. Les opérateurs doivent tenir compte de l’usure des médias au fil du temps. Une forme qui commence à une taille sûre finira par rétrécir. S'il se rétrécit à la dimension exacte de la fente ou du trou d'une pièce, il devient un risque grave de logement après plusieurs cycles.
Les produits de finition céramique sont constitués de grains abrasifs en suspension dans un liant céramique cuit. Le type de grain abrasif dicte les caractéristiques de coupe. L'oxyde d'aluminium est le choix standard pour l'ébavurage à usage général, offrant un bon équilibre entre ténacité et vitesse de coupe. Le carbure de silicium est plus tranchant et plus dur, ce qui le rend adapté aux applications spécialisées nécessitant un enlèvement de matière agressif sur des alliages très durs.
Les fournisseurs catégorisent les vitesses de coupe à l'aide de classifications industrielles standardisées pour aider les acheteurs à adapter la formulation à leurs objectifs de débit. Ces classifications vont généralement de la coupe légère pour un affinement de surface en douceur, à la coupe moyenne pour un ébavurage standard, jusqu'à la coupe rapide/extra-rapide et ultra-rapide pour un rayonnage rapide des bords et un enlèvement de matière important. La sélection de la bonne classification garantit que le processus respecte les délais de production. La dureté de la liaison contrôle la rapidité avec laquelle les grains abrasifs sont libérés. Les liaisons plus molles se décomposent plus rapidement, exposant constamment un abrasif frais et tranchant à la pièce. Cela entraîne un taux de coupe élevé mais une usure rapide du support. Les liants plus durs retiennent les grains abrasifs plus longtemps, permettant une coupe plus lente mais prolongeant considérablement la durée de vie du support. Équilibrer la dureté de la liaison et les temps de cycle requis est une décision technique cruciale.
La cohérence dimensionnelle et volumique des palettes est essentielle pour une fabrication automatisée et reproductible. Lorsqu'une installation définit un temps de cycle, un débit de composé et un rapport d'eau spécifiques, elle s'appuie sur le fait que le support fonctionne exactement de la même manière à chaque fois qu'un nouveau lot est chargé dans la machine. Des médias incohérents perturbent cet équilibre délicat. Les variations de taille ou d'abrasivité obligent les opérateurs à ajuster constamment les temps de cycle, détruisant ainsi la standardisation des processus. Si une palette est coupée 20 % plus rapidement que la précédente, les pièces seront trop renversées et potentiellement mises au rebut. Un contrôle qualité strict de la part du fabricant garantit que chaque élément de support fonctionne de manière prévisible, garantissant ainsi la qualité des pièces sur des milliers d'heures de production.
Le calcul du véritable impact opérationnel nécessite un cadre complet : prix d'achat + transport + taux d'usure + coûts d'élimination. Se concentrer uniquement sur la facture initiale conduit souvent à de mauvaises décisions d'achat. Les médias bon marché utilisent fréquemment des liants de mauvaise qualité qui se fracturent et se désintègrent rapidement sous les forces cinétiques intenses d’un bol vibrant. Il est essentiel d’évaluer le taux d’attrition déclaré par un fournisseur. Les supports qui se décomposent deux fois plus rapidement nécessitent un réapprovisionnement deux fois plus important, ce qui double le coût de consommation réel. Une panne rapide augmente les temps d'arrêt des machines pour les nettoyages et accélère considérablement le volume de déchets qui doivent être traités et transportés. Investir dans des supports durables et hautement cohérents réduit les dépenses opérationnelles à long terme.
Les réalités environnementales et opérationnelles de la dégradation des médias se manifestent par la génération de boues. Au fur et à mesure que le liant céramique et les grains abrasifs s'usent, ils se mélangent aux fines métalliques et aux composés liquides pour former une suspension dense. La gestion de ces boues constitue un défi opérationnel important pour les installations à fort volume. Les médias à forte teneur en boues ont un impact sévère sur les systèmes de filtration, obstruant rapidement les revêtements des centrifugeuses et le papier filtre. Il neutralise également l'efficacité des composés liquides, nécessitant un dosage chimique plus élevé pour maintenir les pièces propres. La conformité du traitement des eaux usées devient de plus en plus difficile lorsqu'un excès de matières en suspension submerge les capacités de traitement des effluents de l'installation. La sélection de supports présentant des caractéristiques d'usure optimisées réduit directement le volume des boues et simplifie la gestion des déchets.
Vérifier la capacité de stock d'un fournisseur et les délais de fabrication permet d'éviter des arrêts de production catastrophiques. La finition en masse est souvent la dernière étape avant l'assemblage ou l'expédition ; une rupture de stock ici paralyse tout l’atelier de fabrication. Les acheteurs doivent évaluer si un fournisseur fabrique son propre produit ou s'il se contente d'importer et de réétiqueter, car cela a un impact sur sa capacité à répondre aux brusques hausses de la demande. L’établissement de commandes globales ou d’accords de stock de sécurité atténue les risques de perturbations de la chaîne d’approvisionnement. En s'engageant sur un volume prévu, les installations peuvent garantir des calendriers de livraison fiables et garantir que le fournisseur dispose d'un inventaire dédié prêt à être expédié à la demande. Ce partenariat stratégique stabilise la planification de la production et élimine la panique liée au fret accéléré.
Ne vous engagez jamais dans un achat groupé sans effectuer un test pilote sur des pièces de production réelles. La demande et le test d’échantillons sont une étape obligatoire du processus d’approvisionnement. Un protocole approprié implique d'exécuter les médias proposés dans le propre équipement de l'installation, en utilisant des composés et des débits d'eau standard, pour reproduire les conditions de production réelles. Pendant l'exécution pilote, les ingénieurs doivent mesurer des paramètres spécifiques pour valider les performances. La finition de surface (Ra) doit être vérifiée par rapport aux plans des pièces. Le temps de cycle doit être enregistré pour garantir qu’il répond aux exigences de débit. La perte de poids du support doit être mesurée avant et après le cycle pour calculer le taux d'attrition. Enfin, l'intégrité dimensionnelle des pièces doit être vérifiée pour garantir que les tolérances critiques ne restent pas affectées par le processus de culbutage.
La réception de matériaux lourds en vrac implique des considérations logistiques spécifiques. Le fret LTL est standard, mais les acheteurs doivent être conscients des limites de poids des palettes et des exigences en matière de hayon si l'installation ne dispose pas d'un quai de chargement dédié. La coordination des calendriers de livraison évite les goulots d'étranglement dans la zone de réception. Les options d'emballage doivent correspondre à l'équipement de manutention de l'installation. Les Supersacks sont efficaces pour les grandes trémies automatisées, mais nécessitent des chariots élévateurs robustes ou des palans aériens pour manœuvrer en toute sécurité. Les boîtes standard de 50 lb empilées sur des palettes offrent plus de flexibilité pour le chargement manuel dans des bols vibrants plus petits. Un stockage approprié est nécessaire pour éviter la contamination par l'humidité ou la dégradation physique du support avant utilisation. Conservez les palettes dans un endroit sec et climatisé pour maintenir l’intégrité du liant céramique.
Un enlèvement excessif de matière ou un roulage des bords est un risque courant lors de l'utilisation de produits agressifs. médias d'ébavurage en céramique . Les abrasifs durs et tranchants coupent rapidement et laisser les pièces dans la machine trop longtemps modifie leur géométrie fondamentale. Ceci est particulièrement dangereux pour les composants usinés avec précision et présentant des tolérances dimensionnelles strictes. Le piège du suivi du temps est une source fréquente d’erreur de l’opérateur. Perdre la notion du temps, ne serait-ce que quelques minutes, avec des formulations à coupe rapide ou ultra-rapide peut ruiner un lot entier de pièces à haute tolérance. S'appuyer sur un chronométrage manuel dans un environnement de fabrication chargé garantit un échec éventuel. L'atténuation nécessite la mise en place de contrôles de minuterie automatisés stricts intégrés directement dans l'alimentation électrique de la machine. Les procédures opérationnelles standard doivent définir clairement les temps de cycle pour chaque numéro de pièce spécifique. Des intervalles réguliers de contrôle de qualité pendant le cycle permettent aux opérateurs de surveiller la progression et de retirer les pièces exactement lorsque la finition souhaitée est atteinte.
Les supports coincés provoquent de graves goulots d'étranglement dans la production, nécessitant des retouches manuelles fastidieuses avec des pics et des poinçons pour dégager les trous obstrués. Cela annule complètement les avantages de la finition en masse automatisée en termes d'économie de main d'œuvre et introduit le risque de rayer ou d'endommager la pièce pendant le processus de retrait. Atténuer ce risque nécessite des directives de dimensionnement strictes lors de la phase de sélection initiale. Les établissements doivent mettre en œuvre des protocoles réguliers de sélection des médias. Au fur et à mesure que le support s'use, les pièces sous-dimensionnées doivent être continuellement filtrées hors de la masse de travail avant qu'elles ne rétrécissent suffisamment pour devenir un risque d'hébergement. L'utilisation de formes spécialisées telles que des cylindres ou des étoiles à coupe angulaire réduit également le risque d'impaction dans les alésages ronds.
Différentes densités de supports en vrac interagissent de manière unique avec des équipements de finition spécifiques. Les bols vibrants, les tambours centrifuges et les barils rotatifs exercent chacun des forces différentes sur la masse du média. Les formulations céramiques lourdes génèrent une énergie cinétique et une friction importantes. Avant d'introduire des médias haute densité dans des équipements plus anciens, les équipes de maintenance doivent vérifier les capacités de charge du moteur. L'augmentation du poids peut mettre à rude épreuve les moteurs d'entraînement et les ensembles de poids excentriques, entraînant une défaillance mécanique prématurée. L'épaisseur du revêtement en polyuréthane doit être inspectée. La céramique agressive use les revêtements de la cuve plus rapidement que les alternatives en plastique ou synthétiques, nécessitant des programmes de regarnissage plus fréquents pour éviter une usure catastrophique de la cuve en acier.
R : La durée de vie dépend entièrement de la dureté de la liaison, du type d’équipement et des temps de cycle. Les formulations agressives à liaison souple s'usent rapidement pour exposer un abrasif frais, tandis que les supports à liaison dure durent beaucoup plus longtemps. Les établissements doivent mesurer les taux d'attrition spécifiques en fonction de la perte de poids par cycle plutôt que d'estimer la durée de vie en fonction du temps.
R : La céramique est beaucoup plus dense et conçue pour les métaux durs et les applications de coupe lourdes. Il coupe efficacement les bavures de l'acier et du titane. Le plastique est plus léger, produit une finition plus lisse et moins réfléchissante et est principalement utilisé pour les métaux plus mous comme l'aluminium ou le zinc afin d'éviter d'endommager la surface.
R : La règle fondamentale est de choisir une forme qui peut physiquement atteindre toutes les surfaces nécessaires mais qui est géométriquement incapable de se loger dans les trous, les fentes ou les évidements de la pièce. Les cylindres à coupe angulaire sont excellents pour un usage général, tandis que les triangles atteignent les coins étroits.
R : Bien que cela soit possible avec des formulations à haute densité et non abrasives, cela n’est généralement pas recommandé. La masse lourde de la céramique peut provoquer un grenaillage superficiel ou rouler les bords des métaux mous. Les supports plastiques ou synthétiques constituent le choix privilégié pour la finition des composants en aluminium et en laiton en toute sécurité.
R : Déterminez la capacité de travail du bol du gobelet, puis tenez compte du rapport optimal entre le support et la pièce, généralement 3 : 1 ou 4 : 1 en volume. Convertissez ce volume total requis en livres en fonction de la densité apparente spécifique de la formulation de support choisie.
R : Le glaçage se produit lorsque des fines métalliques, des huiles et des liants dégradés recouvrent la surface du support, rendant les grains abrasifs inefficaces. Évitez cette condition en maintenant le débit de composé liquide et le rapport d’eau corrects pour éliminer continuellement les débris et garder le support propre.