Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 31.07.2026 Herkunft: Website
Der palettenweise Einkauf von Finishing-Medien ist mit hohen finanziellen und betrieblichen Risiken verbunden. Die Bestellung des falschen Materials in dieser Größenordnung führt zu fehlerhaften Chargen, langen Zykluszeiten und massiven Problemen bei der Abfallentsorgung. Die Ausweitung der Massenbearbeitungsvorgänge erfordert einen bewussten Übergang vom Experimentieren mit kleinen Chargen zur standardisierten Großserienproduktion. Sie müssen sich an komplexe technische Spezifikationen wie Form, Größe, Bindungshärte und Schleifkörnung halten und gleichzeitig die Zuverlässigkeit der Lieferkette für Ihre Endbearbeitungsanforderungen gewährleisten. Wir haben diesen Leitfaden als umfassenden, ingenieurorientierten Rahmen für die Bewertung, Prüfung und Beschaffung erstellt Keramikmedien in großen Mengen ohne Kompromisse bei der Produktionsqualität oder dem Budget. Durch das Verständnis der mechanischen Wechselwirkungen zwischen Mediengeometrie, Maschinendynamik und Teilemetallurgie können Anlagenmanager hochgradig wiederholbare Endbearbeitungsprozesse einrichten, die Teiletoleranzen schützen und den Durchsatz optimieren.
Die Metallurgie des Werkstücks bestimmt direkt die Medienauswahl. Hartmetalle wie Edelstahl, Titan und Kohlenstoffstahl benötigen eine dichte, aggressive Matrix, um einen sinnvollen Materialabtrag zu erzielen. Keramik ist das Arbeitstier der Industrie für diese Anwendungen, da ihre schwere Masse die Schleifkörner mit ausreichender Kraft in das Werkstück treibt, um Grate abzuscheren und raue Kanten zu glätten. Leichtere Alternativen prallen einfach von harten Legierungen ab, ohne die Oberflächentopographie zu verändern. Die Abstimmung der Mediendichte auf die Materialhärte bildet die Grundlage für einen effizienten Prozess. Medien mit hoher Dichte übertragen mehr kinetische Energie von der Vibrationsschüssel auf das Teil. Wenn die anfängliche Oberflächenrauheit (Ra) außergewöhnlich hoch ist, ist eine aggressive Formulierung erforderlich, um Spitzen schnell zu beseitigen. Umgekehrt profitieren Teile, die nur eine geringfügige Verfeinerung erfordern, von einer weniger aggressiven Matrix, die sich auf die Oberflächenmischung statt auf starkes Schneiden konzentriert.
Komplizierte Baugruppen, kleine Edelstahlringe und dünnwandige Komponenten bergen erhebliche Toleranzrisiken. Die Verwendung übermäßig aggressiver Medien an diesen empfindlichen Teilen führt zu einem schnellen Dimensionsverlust. Betreiber müssen strenge Prozesskontrollen implementieren, um zu verhindern, dass kritische Merkmale ausgewaschen werden. Um die Notwendigkeit der Gratentfernung gegen die Wahrung enger Toleranzen abzuwägen, ist eine sorgfältige Bewertung der Schnittklassifizierung des Mediums erforderlich.
| Materialtyp | Härtegrad | Empfohlene Mediendichte | Primäre Anwendung |
|---|---|---|---|
| Kohlenstoffstahl | Hoch | Hohe Dichte / schneller Schnitt | Starke Gratentfernung, Kantenverrundung |
| Edelstahl | Hoch | Mittlere bis hohe Dichte | Entgratung, Oberflächenglättung |
| Titan | Sehr hoch | Hohe Dichte / Ultraschneller Schnitt | Aggressive Entfernung von Bearbeitungsspuren |
| Aluminiumlegierungen | Niedrig bis mittel | Geringe Dichte/nicht abrasiv | Brünieren, leichtes Polieren |
Die Massenbearbeitung umfasst mehrere unterschiedliche Vorgänge, darunter schweres Schneiden, Radien, Entgraten und Oberflächenglätten. Durch starkes Schneiden wird erhebliches Material entfernt, um das Teil zu formen oder tiefe Bearbeitungsspuren zu beseitigen. Durch das Abrunden werden scharfe Kanten entsprechend spezifischer Maßanforderungen abgerundet. Beim Entgraten wird überschüssiges Material, das beim Guss- oder Formprozess zurückgeblieben ist, entfernt. Durch das Glätten der Oberfläche wird der Ra-Wert reduziert, um das Bauteil für die Galvanisierung, Eloxierung oder Endmontage vorzubereiten.
Facility Manager müssen die Kompromisse zwischen aggressivem Schneiden und feiner Endbearbeitung abwägen. Aggressive Medien führen zu schnelleren Zykluszeiten, weisen jedoch höhere Verschleißraten auf und erfordern ein häufigeres Nachfüllen. Übergang zu Keramikpoliermedien verlängern die Zykluszeiten und sorgen für eine glattere Oberfläche bei minimaler Medienverschlechterung. Produktionsumgebungen mit hohem Volumen erfordern etablierte Basismetriken für akzeptable Zykluszeiten, um zu verhindern, dass Engpässe in der Endbearbeitung die nachgelagerten Montagevorgänge stören.
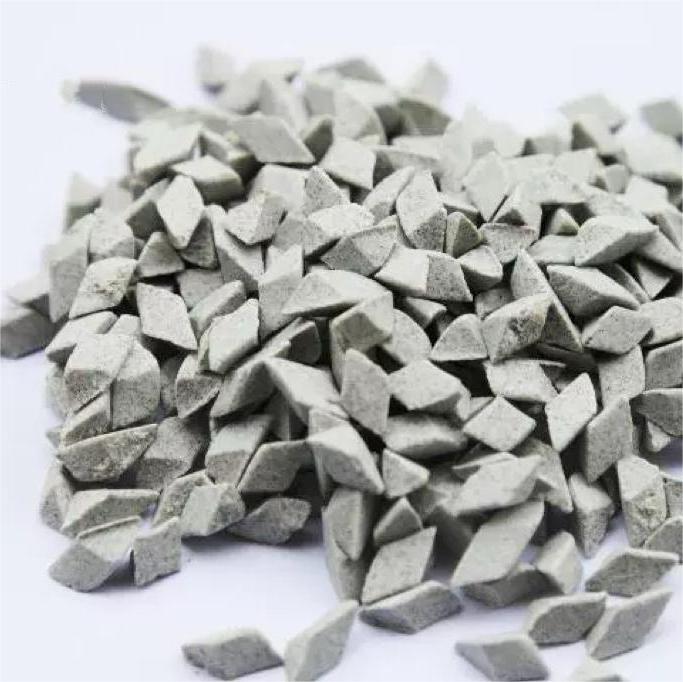
Die industrielle Veredelung basiert auf spezifischen geometrischen Formen, um unterschiedliche Teilemerkmale zu erzielen. Winkelgeschnittene Zylinder bieten eine hervorragende Abdeckung flacher Flächen, während ihre abgewinkelten Flächen auch Ecken durchdringen. Dreiecke bieten scharfe Spitzen zum Greifen in enge Aussparungen und Schlitze. Sterne bieten mehrere Kontaktpunkte für komplexe Geometrien und Kegel sind ideal für konkave Oberflächen und Sacklöcher, an denen flache Formen haften bleiben könnten. Runde Formen wie Kugeln verhindern ein Absplittern an empfindlichen Kanten, da sie keine scharfen Ecken haben, die zu aggressiv auf das Werkstück einwirken könnten.
Eine strukturierte Entscheidungsmatrix hilft Bedienern bei der Auswahl von Formen basierend auf Teilemerkmalen. Das Hauptziel besteht darin, den Oberflächenkontakt zu maximieren und gleichzeitig das Risiko eines Aufpralls zu eliminieren. Die Auswahl von Formen, die sich physisch nicht in Schlitzen, Gewinden oder Sacklöchern festsetzen können, ist von größter Bedeutung. Festsitzende Medien stoppen die Produktion und zwingen die Arbeiter, verstopfte Löcher manuell zu reinigen, was die durch die automatisierte Massenbearbeitung erzielte Effizienz zunichte macht.
| Medienform | am besten zum | Vermeiden wann |
|---|---|---|
| Winkelgeschnittener Zylinder | Flache Flächen, die bis in 90-Grad-Ecken reichen | Teile mit Löchern passend zum Zylinderdurchmesser |
| Dreieck | Geschlitzte Teile, scharfe Innenecken | Zerbrechliche Kanten, die zum Abplatzen neigen |
| Kegel | Sacklöcher, konkave Oberflächen | Teile, die starken Abrieb auf der flachen Oberfläche erfordern |
| Kugel | Polieren empfindlicher Teile, Vermeidung von Kantenschäden | Teile mit engen Innenwinkeln oder Schlitzen |
Die Größenregel schreibt vor, dass die Medien deutlich größer oder kleiner sein müssen als die kleinsten Hohlräume des Teils. Wenn ein Teil über eine Bohrung von einem halben Zoll verfügt, garantiert die Verwendung von Halbzoll-Medien eine optimale Wirkung. Durch die richtige Dimensionierung des Mediums wird sichergestellt, dass es ungehindert durch die Geometrie des Teils fließt, ohne sich in Lücken zu verklemmen. Bestimmte Anwendungen erfordern extrem kleine Abmessungen Keramik-Taumelmedien , oft auch als Mikromedien bezeichnet. Diese Nischenlösung ist die einzig praktikable Option, um in komplexe Innengeometrien vorzudringen, in die größere Formen oder Kunststoffalternativen nicht passen. Mikromedien fließen wie grober Sand und sorgen für einen gleichmäßigen Abrieb über komplizierte interne Kanäle und mikrobearbeitete Merkmale.
Die Logistik nach dem Taumeln hat großen Einfluss auf die Größenauswahl. Die gewählte Größe muss mit vorhandenen Vibrationssiebdecks oder magnetischen Trenngeräten kompatibel sein. Sind die Medien und die Teile zu ähnlich groß, wird eine mechanische Siebung unmöglich. Bediener müssen den Medienverschleiß im Laufe der Zeit berücksichtigen. Eine Form, die mit einer sicheren Größe beginnt, wird irgendwann schrumpfen. Wenn es auf die exakte Größe des Schlitzes oder Lochs eines Teils schrumpft, stellt es nach mehreren Zyklen eine ernsthafte Gefahr dar, sich festzusetzen.
Keramische Endbearbeitungsprodukte bestehen aus Schleifkörnern, die in einem gebrannten Keramikbindemittel suspendiert sind. Die Art des Schleifkorns bestimmt die Schneideigenschaften. Aluminiumoxid ist die Standardwahl für das allgemeine Entgraten und bietet ein gutes Gleichgewicht zwischen Zähigkeit und Schnittgeschwindigkeit. Siliziumkarbid ist schärfer und härter und eignet sich daher für Spezialanwendungen, die einen aggressiven Materialabtrag bei sehr harten Legierungen erfordern.
Lieferanten kategorisieren Schnittgeschwindigkeiten anhand standardisierter Industrieklassifizierungen, um Käufern dabei zu helfen, die Formulierung an ihre Durchsatzziele anzupassen. Diese Klassifizierungen reichen in der Regel vom leichten Schneiden für eine sanfte Oberflächenveredelung über das mittlere Schneiden für Standard-Entgraten bis hin zum schnellen/extraschnellen und ultraschnellen Schneiden für schnelles Kantenrunden und starken Materialabtrag. Durch die Auswahl der richtigen Klassifizierung wird sichergestellt, dass der Prozess die Produktionszeitpläne einhält. Die Bindungshärte steuert, wie schnell die Schleifkörner freigesetzt werden. Weichere Bindungen zerfallen schneller, wodurch ständig frisches, scharfes Schleifmittel an das Werkstück gelangt. Dies führt zu einer hohen Schnittgeschwindigkeit, aber einem schnellen Medienverschleiß. Härtere Bindungen halten die Schleifkörner länger zurück, was einen langsameren Schnitt ermöglicht, aber die Lebensdauer der Medien deutlich verlängert. Das Abwägen der Bindungshärte gegen die erforderlichen Zykluszeiten ist eine wichtige technische Entscheidung.
Die Konsistenz von Abmessungen und Dichte auf allen Paletten ist für die automatisierte, wiederholbare Fertigung von entscheidender Bedeutung. Wenn eine Anlage eine bestimmte Zykluszeit, Mischdurchflussrate und Wasserverhältnis einstellt, verlässt sie sich darauf, dass die Medien jedes Mal, wenn eine neue Charge in die Maschine geladen wird, genau die gleiche Leistung erbringen. Inkonsistente Medien stören dieses empfindliche Gleichgewicht. Schwankungen in Größe oder Abrasivität zwingen die Bediener dazu, die Zykluszeiten ständig anzupassen, wodurch die Prozessstandardisierung effektiv zunichte gemacht wird. Wenn eine Palette 20 % schneller schneidet als die vorherige, werden die Teile überrollt und möglicherweise verschrottet. Eine strenge Qualitätskontrolle durch den Hersteller stellt sicher, dass jedes Medium eine vorhersehbare Leistung erbringt und die Teilequalität über Tausende von Produktionsstunden hinweg gewährleistet.
Die Berechnung der tatsächlichen betrieblichen Auswirkungen erfordert einen umfassenden Rahmen: Kaufpreis + Fracht + Verschleißrate + Entsorgungskosten. Die ausschließliche Konzentration auf die ursprüngliche Rechnung führt häufig zu schlechten Beschaffungsentscheidungen. Bei billigen Medien werden häufig minderwertige Bindemittel verwendet, die unter den intensiven kinetischen Kräften einer Vibrationsschüssel schnell brechen und zerfallen. Die Bewertung der angegebenen Fluktuationsrate eines Lieferanten ist von entscheidender Bedeutung. Medien, die doppelt so schnell kaputt gehen, erfordern doppelt so viel Nachschub, was die tatsächlichen Verbrauchskosten verdoppelt. Ein schneller Ausfall erhöht die Maschinenstillstandszeit für Reinigungsarbeiten und erhöht die Menge an Abfallmaterial, die verarbeitet und abtransportiert werden muss, drastisch. Durch die Investition in langlebige, hochkonsistente Medien werden die langfristigen Betriebskosten gesenkt.
Die umweltbedingten und betrieblichen Gegebenheiten eines Medienversagens äußern sich in der Bildung von Schlamm. Wenn sich das keramische Bindemittel und die Schleifkörner abnutzen, vermischen sie sich mit Metallfeinstoffen und flüssigen Verbindungen und bilden eine dichte Aufschlämmung. Die Handhabung dieses Schlamms stellt für Großanlagen eine erhebliche betriebliche Herausforderung dar. Medien mit hohem Schlammgehalt wirken sich stark auf Filtersysteme aus und verstopfen schnell Zentrifugenauskleidungen und Filterpapier. Es neutralisiert auch die Wirksamkeit flüssiger Verbindungen und erfordert eine höhere Chemikaliendosierung, um die Teile sauber zu halten. Die Einhaltung der Vorschriften zur Abwasseraufbereitung wird immer schwieriger, wenn übermäßige Schwebstoffe die Abwasseraufbereitungskapazitäten der Anlage überfordern. Durch die Auswahl von Medien mit optimierten Verschleißeigenschaften wird das Schlammvolumen direkt reduziert und die Abfallentsorgung vereinfacht.
Die Überprüfung der Lagerkapazität und der Fertigungsvorlaufzeiten eines Lieferanten verhindert katastrophale Produktionsausfälle. Die Massenbearbeitung ist oft der letzte Schritt vor der Montage oder dem Versand; Ein Lagerbestand legt hier die gesamte Fertigung lahm. Käufer müssen abwägen, ob ein Lieferant sein eigenes Produkt herstellt oder lediglich importiert und neu etikettiert, da dies ihre Fähigkeit beeinträchtigt, auf plötzliche Nachfragespitzen zu reagieren. Durch die Festlegung von Rahmenbestellungen oder Sicherheitslagervereinbarungen wird das Risiko von Unterbrechungen der Lieferkette gemindert. Durch die Festlegung eines prognostizierten Volumens können Einrichtungen zuverlässige Lieferpläne festlegen und sicherstellen, dass der Lieferant einen speziellen Lagerbestand bereithält, der bei Bedarf versandt werden kann. Diese strategische Partnerschaft stabilisiert die Produktionsplanung und beseitigt die Panik beschleunigter Frachten.
Gehen Sie niemals einen Großeinkauf ein, ohne einen Pilottest mit tatsächlichen Produktionsteilen durchzuführen. Das Anfordern und Testen von Mustern ist ein obligatorischer Schritt im Beschaffungsprozess. Ein ordnungsgemäßes Protokoll umfasst den Betrieb der vorgeschlagenen Medien in der anlageneigenen Ausrüstung unter Verwendung von Standardverbindungen und Wasserdurchflussraten, um echte Produktionsbedingungen nachzubilden. Während des Pilotlaufs müssen Ingenieure bestimmte Parameter messen, um die Leistung zu validieren. Die Oberflächengüte (Ra) muss anhand der Teilepläne überprüft werden. Die Zykluszeit muss aufgezeichnet werden, um sicherzustellen, dass sie den Durchsatzanforderungen entspricht. Der Gewichtsverlust des Mediums sollte vor und nach dem Zyklus gemessen werden, um die Abnutzungsrate zu berechnen. Schließlich muss die Maßhaltigkeit des Teils überprüft werden, um sicherzustellen, dass kritische Toleranzen durch den Taumelprozess unbeeinträchtigt bleiben.
Der Empfang schwerer Schüttgüter erfordert besondere logistische Überlegungen. LTL-Fracht ist Standard, aber Käufer müssen sich der Gewichtsbeschränkungen für Paletten und der Anforderungen an die Ladebordwand bewusst sein, wenn die Anlage über keine eigene Laderampe verfügt. Durch die Abstimmung von Lieferplänen werden Engpässe im Wareneingang vermieden. Die Verpackungsoptionen müssen mit der Materialtransportausrüstung der Anlage übereinstimmen. Supersäcke sind für große, automatisierte Trichter effizient, erfordern jedoch zum sicheren Manövrieren schwere Gabelstapler oder Hebezeuge. Auf Paletten gestapelte Standardkartons mit einem Gewicht von 50 Pfund bieten mehr Flexibilität beim manuellen Laden in kleinere Vibrationsschüsseln. Eine ordnungsgemäße Lagerung ist erforderlich, um eine Feuchtigkeitskontamination oder eine physikalische Verschlechterung der Medien vor der Verwendung zu verhindern. Bewahren Sie Paletten in einem trockenen, klimatisierten Bereich auf, um die Unversehrtheit des Keramikbindemittels zu gewährleisten.
Übermäßiger Materialabtrag oder Kantenwalzen sind bei der Verwendung aggressiver Materialien ein häufiges Risiko Keramische Entgratungsmedien . Harte, scharfe Schleifmittel schneiden schnell und wenn Teile zu lange in der Maschine verbleiben, verändert sich ihre grundlegende Geometrie. Besonders gefährlich ist dies bei präzisionsgefertigten Bauteilen mit engen Maßtoleranzen. Die Zeiterfassungsfalle ist eine häufige Fehlerquelle für Bediener. Wenn Sie bei schnell schneidenden oder ultraschnellen Formulierungen auch nur ein paar Minuten den Überblick über die Zeit verlieren, kann dies eine ganze Charge von Teilen mit hoher Toleranz ruinieren. Wenn man sich in einer geschäftigen Fertigungsumgebung auf die manuelle Zeiterfassung verlässt, ist ein eventueller Ausfall garantiert. Zur Abhilfe ist die Einrichtung strenger automatisierter Zeitsteuerungen erforderlich, die direkt in die Stromversorgung der Maschine integriert sind. Standardarbeitsanweisungen müssen die Zykluszeiten für jede spezifische Teilenummer klar definieren. Regelmäßige Qualitätskontrollintervalle während des Zyklus ermöglichen es den Bedienern, den Fortschritt zu überwachen und Teile genau dann zu entnehmen, wenn das gewünschte Finish erreicht ist.
Festsitzende Medien verursachen schwerwiegende Produktionsengpässe und erfordern mühsame manuelle Nacharbeiten mit Picks und Punches, um verstopfte Löcher zu beseitigen. Dadurch werden die arbeitssparenden Vorteile der automatisierten Massenbearbeitung völlig zunichte gemacht und es besteht die Gefahr, dass das Teil während des Entnahmevorgangs zerkratzt oder beschädigt wird. Um dieses Risiko zu mindern, sind in der ersten Auswahlphase strenge Größenrichtlinien erforderlich. Die Einrichtungen müssen regelmäßige Protokolle zur Medienüberprüfung umsetzen. Wenn sich das Medium abnutzt, müssen untergroße Teile kontinuierlich aus der Arbeitsmasse herausgefiltert werden, bevor sie so weit schrumpfen, dass sie zu Gefahr für die Ablagerung werden. Durch die Verwendung spezieller Formen wie schräg geschnittener Zylinder oder Sterne wird auch die Wahrscheinlichkeit von Stößen in runden Bohrungen verringert.
Unterschiedliche Massenmediendichten interagieren auf einzigartige Weise mit spezifischen Endbearbeitungsgeräten. Vibrationstrommeln, Zentrifugaltrommeln und Rotationstrommeln üben jeweils unterschiedliche Kräfte auf die Medienmasse aus. Schwere Keramikformulierungen erzeugen erhebliche kinetische Energie und Reibung. Bevor hochdichte Medien in ältere Geräte eingebaut werden, müssen Wartungsteams die Motorlastkapazitäten überprüfen. Das erhöhte Gewicht kann Antriebsmotoren und Exzentergewichtsbaugruppen belasten und zu einem vorzeitigen mechanischen Ausfall führen. Die Dicke der Polyurethan-Auskleidung muss überprüft werden. Aggressive Keramik verschleißt die Beckenauskleidungen schneller als Alternativen aus Kunststoff oder synthetischen Materialien und erfordert häufigere Neuauskleidungen, um einen katastrophalen Verschleiß der Stahlwanne zu verhindern.
A: Die Lebensdauer hängt vollständig von der Bindungshärte, der Art der Ausrüstung und den Zykluszeiten ab. Aggressive Formulierungen mit weicher Bindung nutzen sich schnell ab und legen frisches Schleifmittel frei, während Medien mit harter Bindung deutlich länger halten. Einrichtungen müssen spezifische Abnutzungsraten anhand des Gewichtsverlusts pro Zyklus messen, anstatt die Lebensdauer anhand der Zeit zu schätzen.
A: Keramik ist viel dichter und für Hartmetalle und schwere Zerspanungsanwendungen geeignet. Es schert effektiv Grate von Stahl und Titan ab. Kunststoff ist leichter, erzeugt eine glattere, weniger reflektierende Oberfläche und wird hauptsächlich für weichere Metalle wie Aluminium oder Zink verwendet, um Oberflächenschäden zu verhindern.
A: Die Grundregel besteht darin, eine Form zu wählen, die physisch alle erforderlichen Oberflächenbereiche erreichen kann, geometrisch jedoch nicht in den Löchern, Schlitzen oder Aussparungen des Teils Platz findet. Winkelgeschnittene Zylinder eignen sich hervorragend für den allgemeinen Gebrauch, während Dreiecke auch in enge Ecken reichen.
A: Obwohl dies mit hochdichten, nicht abrasiven Formulierungen möglich ist, wird dies im Allgemeinen nicht empfohlen. Die schwere Keramikmasse kann bei weichen Metallen zum Abstrahlen der Oberfläche oder zum Abrollen der Kanten führen. Für die sichere Bearbeitung von Aluminium- und Messingbauteilen sind Kunststoff- oder synthetische Medien die bevorzugte Wahl.
A: Bestimmen Sie die Arbeitskapazität der Tumbler-Schüssel und berücksichtigen Sie dann das optimale Medien-zu-Teil-Verhältnis – normalerweise 3:1 oder 4:1 nach Volumen. Wandeln Sie dieses erforderliche Gesamtvolumen basierend auf der spezifischen Schüttdichte der gewählten Medienformulierung in Pfund um.
A: Glasur tritt auf, wenn Metallfeine, Öle und zersetztes Bindemittel die Medienoberfläche bedecken und die Schleifkörner unwirksam machen. Vermeiden Sie diesen Zustand, indem Sie die richtige Durchflussrate der flüssigen Verbindung und das richtige Wasserverhältnis beibehalten, um Schmutz kontinuierlich wegzuspülen und die Medien sauber zu halten.