

المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 30-06-2026 المنشأ: موقع


يحد التشطيب المعدني اليدوي بشدة من قابلية التوسع في إنتاجك. يعتمد الطحن اليدوي بشكل كبير على مهارة المشغل والتركيز اليومي. يؤدي هذا إلى إنشاء دفعات غير متناسقة وزيادة نفقات العمالة الخاصة بك. يحتاج المصنعون إلى طريقة موثوقة وآلية. أ تقدم آلة التدحرج حلاً موحدًا وقابلاً للتكرار. يتعامل بسهولة مع الحجم الكبير عمليات التشطيب الجماعية دون شكوى. نقوم بتقييم خيارات المعدات بعين متشككة للغاية. لا تقدم جميع الإعدادات النتائج الموعودة. يشرح هذا الدليل التطبيقات الدقيقة وتنوعات المعدات. كما يغطي حقائق التنفيذ القاسية. نريد مساعدة مهندسي الإنتاج على تحديد الأدوات الصحيحة تمامًا. سوف يتعلم المشترون كيفية تجنب مخاطر الشراء الشائعة. سوف تكتشف كيفية مطابقة الآلات مع أشكال هندسية محددة. سوف نستكشف بدقة الخيارات الاستهلاكية وأوقات الدورة. يضمن التخطيط السليم تشطيبًا معدنيًا فائقًا في كل مرة.
تعد مطابقة التطبيق أمرًا بالغ الأهمية: يعتمد النجاح على محاذاة هندسة الأجزاء وصلابة المواد مع عمليات محددة مثل إزالة الأزيز السطحي أو نصف القطر أو الصقل.
ليست كل عمليات التقليب متساوية: تخدم بالطرد المركزي والقياسي عمليات تقليب البراميل أحجام إنتاج ومتطلبات تفاوت مختلفة.
تحدد المواد الاستهلاكية عائد الاستثمار: تمنع النسبة الصحيحة واختيار وسائط التلميع والمركبات تلف الأجزاء وتقليل أوقات الدورات.
عوامل التكلفة الإجمالية للملكية الخفية: يجب أن تؤخذ متطلبات المنشأة - بما في ذلك تخفيف الضوضاء وإدارة مياه الصرف الصحي - في الاعتبار عند اتخاذ قرارات الشراء.
يطلب المهندسون نتائج دقيقة من معدات التشطيب. يجب عليك تحديد معايير النجاح الموضوعية في وقت مبكر. يحقق الإعداد القياسي أهداف إنتاج محددة. نقوم بتصنيف هذه الأهداف إلى ثلاث عمليات ميكانيكية متميزة. إن فهم هذه الفروق يمنع أخطاء المعالجة المكلفة.
عنيف تعمل عملية إزالة الأزيز السطحية على إزالة نتوءات الآلات الثقيلة بسرعة. كما أنه يزيل الخبث العنيد المقطوع بالليزر. تقوم المعدات بتدوير الأجزاء بجانب الحجارة الكاشطة. تعمل هذه الحركة المنزلقة على إزالة النتوءات المعدنية غير المرغوب فيها. يرى المشغلون مكاسب إنتاجية كبيرة مقارنة بالطحن اليدوي. ومع ذلك، يجب عليك مراقبة هذه العملية عن كثب. تؤدي أوقات الدورات غير المنضبطة إلى مخاطر شديدة الأبعاد. لا يميز الإجراء الكاشطة بين النتوءات والميزات المهمة. قد تؤدي الدورات الطويلة إلى تغيير أبعاد الجزء الدقيق. يمثل تمرير الأزيز تحديًا مشتركًا آخر. في بعض الأحيان ينحني المعدن بدلاً من أن ينكسر. يجب عليك تحسين شكل المادة الكاشطة لديك لقص النتوءات بشكل نظيف.
أفضل الممارسات: حدد دائمًا الحد الأقصى لوقت التشغيل استنادًا إلى الاختبارات التجريبية. قم بتوثيق هذه الحدود الصارمة في إجراءات التشغيل القياسية الخاصة بك.
خطأ شائع: ترك الأجزاء في البرميل لفترة أطول لإزالة الخبث الثقيل. هذا يدمر الأسطح المسطحة.
تتطلب العديد من الصناعات حواف أجزاء موحدة تمامًا. الزوايا الحادة تخلق مخاطر التجميع. كما أنهم يفشلون في عمليات تدقيق الامتثال للسلامة الحديثة. تتفوق المعدات الدوارة في نصف قطر الحافة والمزج. إنه يلبس بلطف التقاطعات الحادة. وهذا يخلق حدودًا موحدة وآمنة في التعامل معها. يمكنك بسهولة استهداف تفاوتات نصف قطر محددة. يهدف معظم المشغلين إلى الحصول على 0.005 إلى 0.015 بوصة. يمكنك تحقيق هذه المقاييس باستمرار عبر دفعات ضخمة. تتفوق إمكانية التكرار هذه على التسجيل اليدوي في كل مرة. يعتمد مصنعو الطيران والفضاء الطبي بشكل كبير على قدرة المزج المتوقعة هذه.
في بعض الأحيان تحتاج الأجزاء إلى جماليات بصرية محسنة. وفي أحيان أخرى، فإنها تتطلب أسطحًا ناعمة لإعداد الطلاء. يفي التلميع والصقل بهذه المتطلبات المحددة. يستخدم المشغلون طرق المعالجة الرطبة والجافة. غالبًا ما تنتج المعالجة الجافة لمسة نهائية عاكسة للغاية تشبه المرآة. ويستخدم مواد عضوية معالجة مثل قشور الجوز. تحافظ المعالجة الرطبة على نظافة الأجزاء وتمنع تراكم الحرارة. ويستخدم مركبات الصقل المتخصصة. تعتمد جودة اللمسة النهائية بشكل كامل على اختيارات السوائل هذه. نوصي باختبار كلتا الطريقتين على أجزاء العينة قبل الانتهاء من توجيه الإنتاج.
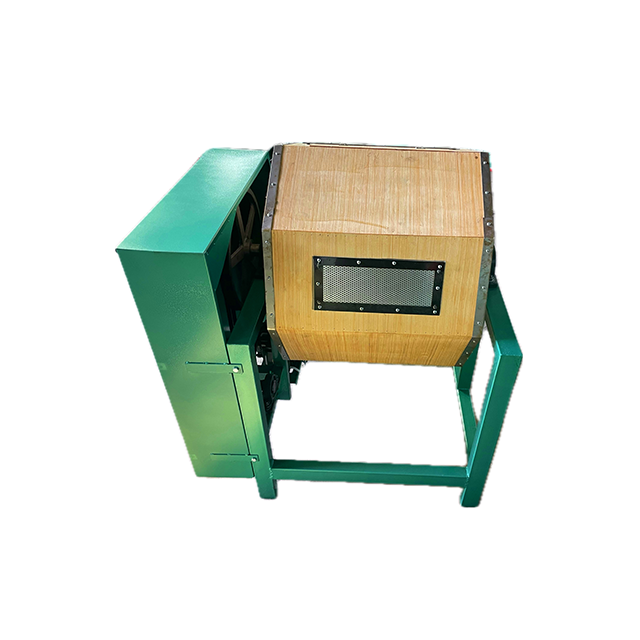
يجب عليك الاختيار بين آليتين أساسيتين لمنشأتك. يقدم كل نهج إجراءات بدنية متميزة. الاختيار الصحيح يضمن بقاء الأجزاء الخاصة بك على قيد الحياة دون تغيير. نحن نقدم إطارًا واضحًا لاتخاذ القرار أدناه لتوجيه فريقك الهندسي.
تعتمد المعدات الدوارة على حركة انزلاقية عدوانية. ترتفع الأجزاء والحجارة على طول جدار البرميل. الجاذبية تسحبهم إلى أسفل في سلسلة مستمرة. وهذا يخلق احتكاكًا شديدًا. إنه يعمل بشكل جميل لإزالة المواد الثقيلة والأسطح الخارجية. تستخدم المعدات الاهتزازية نهجًا مختلفًا تمامًا. تولد المحركات تأثيرات دقيقة عالية التردد. يرتجف الوعاء بأكمله بسرعة. يظل هذا الإجراء أكثر لطفًا بشكل عام. إنها تناسب الأجزاء الحساسة بشكل مثالي. تخترق التأثيرات الدقيقة المستمرة التجاويف الداخلية العميقة والأشكال الهندسية المعقدة بسهولة.
قمنا بتطوير إطار المقارنة العملي. استخدم هذا الجدول لتوجيه قراراتك الهندسية الفورية.
معايير التقييم |
الروتاري / تراجع النهج |
نهج التشطيب الاهتزازي |
|---|---|---|
العمل الأساسي |
انزلاق العدوانية والمتتالية. |
تأثيرات دقيقة لطيفة وعالية التردد. |
الأنسب ل |
أجزاء مسطحة وثقيلة. السحابات. المسبوكات. |
أجزاء حساسة. هندسات معقدة. |
إزالة المواد |
عالية وسريعة. ممتاز للنتوءات الثقيلة. |
معتدل. أفضل للتشطيب الجيد. |
التجاويف الداخلية |
ضعف الاختراق في الثقوب العمياء. |
اختراق ممتاز وتدفق السوائل. |
ملف تعريف المخاطر |
ارتفاع خطر تشابك الأجزاء أو الاصطدام. |
انخفاض خطر الاصطدام. تبقى الأجزاء معلقة. |
اختر المعدات الدوارة عند التعامل مع الأجزاء المسطحة والثقيلة. إنها مناسبة تمامًا عند الحاجة إلى إزالة المواد العدوانية. كما أنه يناسب العمليات التي تعمل بميزانيات أقل. تجنب الإجراءات الدوارة تمامًا عندما تحتوي الأجزاء على فتحات عمياء عميقة. يجب عليك أيضًا تجنب ذلك إذا كانت الأجزاء تمتلك جدرانًا رقيقة. يظل التشابك يمثل خطرًا كبيرًا على المكونات الشبيهة بالأسلاك.
يحدد اختيار المعدات حجم الإنتاج الإجمالي لديك. يجب عليك موازنة كفاءة التشطيب مع الحجم المتوقع. نقوم بتصنيف المعدات إلى نمطين تشغيليين أساسيين.
يظل الإعداد التقليدي بمثابة العمود الفقري القوي. معيار يوفر تراجع البرميل موثوقية لا مثيل لها. يستخدمه المشغلون لدفعات كبيرة الحجم للغاية. إنه يتعامل مع الأجزاء غير الهشة بشكل جيد للغاية. تزدهر هنا السحابات والفراغات المختومة الثقيلة والمسبوكات القوية. تظل الآليات بسيطة بشكل لا يصدق. يقوم المحرك بإدارة برميل أفقي مضلع الشكل. هذه البساطة تقلل من الأعطال الميكانيكية بشكل كبير.
ومع ذلك، يجب عليك قبول عيب تشغيلي رئيسي واحد. أوقات الدورة طويلة بشكل ملحوظ. تتطلب العديد من الدفعات معالجة تستغرق عدة ساعات. قد تتطلب المكونات الفولاذية الصلبة 24 ساعة من التدوير المستمر. تقوم بعض المرافق بتشغيلها بشكل صارم بين عشية وضحاها لتوفير ساعات العمل أثناء النهار. يجب عليك تخطيط جدول الإنتاج الخاص بك حول هذه الدورات الطويلة.
تتطلب المكونات عالية القيمة معالجة أسرع وأكثر أمانًا. تولد معدات الطرد المركزي قوى G هائلة. يدور البرج المركزي في اتجاه واحد. وفي الوقت نفسه، تدور أربعة براميل فردية بشكل معاكس. يخلق هذا الدوران المزدوج بيئة تشطيب عالية الطاقة.
يفضل المصنعون الطبيون والفضائيون هذه التكنولوجيا المتقدمة. إنه يوفر تشطيبات فائقة النعومة ومتناحية بسرعة. تنخفض أوقات الدورة من عدة ساعات إلى مجرد دقائق. علاوة على ذلك، فهو يحمي المكونات الهشة بشكل فعال. تخلق قوة الطرد المركزي القصوى ضغطًا ثابتًا للوسائط. تظل الأجزاء معلقة بإحكام داخل الكتلة الكاشطة. إنهم لا يصطدمون ببعضهم البعض أبدًا. يمكنك الحصول على السرعة دون التضحية بسلامة الأجزاء.
تختلف بروتوكولات التحميل القياسية بشكل كبير بين الأجهزة. اتبع هذه الخطوات العامة لمنع فشل الدفعة:
قم بقياس حجم الجزء الدقيق بعناية.
قم بحساب الكتلة الكاشطة المطلوبة بناءً على نسب الحجم الصارمة.
قم بتحميل المكونات والحجارة في البرميل في وقت واحد.
أضف الماء والمركبات الكيميائية إلى خط التعبئة المحدد.
قم بتأمين الغطاء المضاد للماء بإحكام قبل تشغيل المحرك الأساسي.
تتسبب المواد الاستهلاكية في فشل العملية الأكثر شيوعًا. العديد من المهندسين يعاملونهم كفكرة لاحقة. يجب عليك تحديد هذه العناصر بشكل مثالي. تعمل المواد الاستهلاكية التي اخترتها كأدوات القطع الفعلية.
إن اختيارك للمواد الكاشطة يحدد سرعة القطع. سليم تمنع وسائط التلميع حدوث أضرار جسيمة بالسطح. تقدم الشركات المصنعة عدة فئات متميزة.
السيراميك: الكثافة العالية تخلق عملية قطع سريعة. يهاجم بقوة المعادن الصلبة. استخدامه لمكونات الصلب والحديد والتيتانيوم. يحافظ على شكله بشكل لا يصدق مع مرور الوقت.
البلاستيك: توفر هذه المادة وزنًا أخف. يقطع بلطف دون تلاعب. يجب عليك استخدامه للمعادن الناعمة. يمنع تقشر الأسطح على الألومنيوم والزنك والنحاس. يحتوي البلاستيك على مواد كاشطة من السيليكا أو الألومينا معلقة في راتينج البوليستر.
الفولاذ/البورسلين: لا تحتوي هذه الخيارات الصلبة على أي مواد كاشطة. يستخدمها المشغلون بشكل صارم للصقل. أنها تخلق التشطيبات مشرقة ببراعة. الوزن الثقيل يعزز تصلب العمل المفيد على السطح المعدني.
يجب عليك الحفاظ على نسبة حجم صارمة 3:1. وهذا يعني ثلاثة أجزاء كاشطة لجزء واحد من المعدن. تمنع هذه القاعدة القياسية الاصطدام الجزئي. وبدون ما يكفي من الحجارة، تتصادم المكونات المعدنية أثناء الدوران. تسبب الاصطدامات خدوشًا شديدة وتولد خردة باهظة الثمن. ننصح بشدة بقياس الكميات قبل كل دفعة. لا تخمن النسبة أبدًا. غالبًا ما تتطلب الأجزاء الثقيلة أو المعقدة نسبة 4:1 أو حتى 5:1 لتظل آمنة. يمكنك ضمان الانفصال التام عن طريق إغراق الغرفة بالحجارة الزائدة.
تقوم السوائل بأكثر من مجرد تبليل الدفعة. تؤدي المركبات الكيميائية ثلاث وظائف حيوية خلال الدورة. أولاً، يقومون بتعليق الأنقاض وإزالة الغرامات المعدنية. وهذا يمنع الحمأة الداكنة من الاستقرار في الشقوق الجزئية. ثانيا، أنها تمنع الصدأ على الأجزاء الحديدية. يحدث الصدأ السريع على الفور على الفولاذ المكشوف حديثًا. توفر المركبات المناسبة حاجزًا مجهريًا وقائيًا. ثالثًا، إنهم يتحكمون بفعالية في عملية القطع الشاملة. تعمل بعض المركبات على زيادة التشحيم للحصول على لمسة نهائية أكثر سلاسة. البعض الآخر يقلل من التشحيم لتعظيم لدغة المواد الكاشطة. يجب عليك اختيار سوائل كيميائية مطابقة تمامًا للسبيكة المعدنية الخاصة بك.
التبني يحمل عدة نقاط احتكاك مخفية. غالبًا ما تملي قيود المنشأة نجاحك النهائي. يجب عليك معالجة هذه الحقائق المادية قبل تركيب أي معدات كبيرة.
غالبًا ما تدمر الحجارة الصغيرة الأجزاء الجيدة. يستقرون بإحكام داخل الثقوب الملولبة. أنها إسفين بشكل دائم في فتحات ضيقة. يضيع المشغلون ساعات لا تحصى في التقاط الحجارة يدويًا من المكونات النهائية. يجب عليك تنفيذ بروتوكولات التحجيم الصارمة. قم دائمًا بمقارنة أبعاد الحجر بمخططات الجزء الخاص بك. قم بشراء أحجار أكبر بكثير من أكبر حفرة لديك. بدلًا من ذلك، قم بشرائها صغيرة بما يكفي لتتدفق بحرية عبر أصغر شق لديك. القياسات القطرية هي الأكثر أهمية. قد يتناسب الحجر الأسطواني بشكل طولي ولكنه إسفيني قطريًا.
يؤثر التشطيب الصناعي على بيئة المصنع بشكل كبير. تولد هذه الآلات ديسيبلًا كبيرًا أثناء التشغيل الثقيل. انزلاق الفولاذ على الفولاذ يخلق هديرًا شديدًا. قد تنتهك بسهولة لوائح الامتثال للضوضاء المحلية. تتطلب المرافق غالبًا حاويات صوتية مخصصة. تعمل الستائر العازلة للصوت أو الغرف المخصصة على حماية القوى العاملة لديك.
وتمثل إدارة مياه الصرف الصحي عقبة خطيرة أخرى. تنتج العمليات الرطبة نفايات سائلة ملوثة بشدة. يحتوي الماء على غبار معدني، ومواد كاشطة، وصابون كيميائي. لا يمكنك التخلص من هذا السائل غير المعالج في مجاري البلدية. يجب عليك تثبيت أنظمة الترشيح المناسبة على الفور. تعمل أنظمة المعالجة الكيميائية على تحييد الرقم الهيدروجيني للنفايات السائلة قبل التصريف الآمن. ويؤدي الفشل في معالجة مياه الصرف الصحي إلى فرض غرامات تنظيمية شديدة.
يؤدي الاحتكاك الشديد المستمر إلى تدمير مكونات الماكينة في النهاية. تتآكل بطانات البراميل المصنوعة من مادة البولي يوريثين والمطاط السميك باستمرار. تعمل هذه البطانات على حماية الغلاف الفولاذي الخارجي من التدمير الكاشط. يجب عليك مراقبة سمكها بانتظام. جدولة ترددات الاستبدال بشكل استباقي. يؤدي تجاهل البطانات البالية إلى تدمير البرميل الفولاذي الأساسي تمامًا. بمجرد أن تتآكل المادة الكاشطة عبر المطاط، فإنها تأكل الهيكل المعدني. يمكنك منع الأعطال الكارثية للمعدات من خلال عمليات الفحص البصري الروتينية.
يعمل إعداد التشطيب الشامل كنظام كامل. إنها ليست مجرد أداة قائمة بذاتها. يتطلب نجاحك محاذاة مثالية عبر متغيرات متعددة. يجب عليك تنسيق نوع الماكينة والمواد الكاشطة ومركبات السوائل ووقت الدورة. يؤثر تغيير متغير واحد على جميع المتغيرات الأخرى على الفور.
ننصح المشترين بشدة بطلب معالجة العينات أولاً. اطلب دائمًا الاختبار التجريبي من الشركات المصنعة. لا تقم مطلقًا بوضع اللمسات النهائية على مواصفات المعدات بشكل أعمى بناءً على الكتيبات. إرسال دفعة من الأجزاء الخام إلى البائع. دعهم يضعون الصيغة المثالية. يوفر الاختبار التجريبي التحقق الوحيد الموثوق به. إنه يثبت أوقات الدورة المتوقعة بشكل نهائي. كما يضمن أيضًا أن جودة التشطيب النهائي تتوافق مع المعايير الهندسية. يمكنك التخفيف من مخاطر الشراء الخاصة بك عن طريق المطالبة بإثبات واقعي.
ج: تشكل البراميل الدوارة القياسية مخاطر عالية على الأجزاء الهشة. غالبًا ما يؤدي الإجراء المتتالي العدواني إلى ثني الجدران الرقيقة أو خدشها. نوصي بتجنب الإعدادات الدوارة القياسية للعناصر الحساسة. بدلا من ذلك، استخدم براميل الطرد المركزي عالية الطاقة أو الأنظمة الاهتزازية. توفر هذه الآلات بدائل أكثر أمانًا بشكل ملحوظ. تستخدم أنظمة الطرد المركزي ضغط الوسائط المستمر لحماية الأجزاء. توفر الأوعية الاهتزازية تأثيرًا أكثر لطفًا على الصدمات الصغيرة. يعمل كلا الخيارين المتقدمين على منع حدوث تصادمات جزئية أثناء دورة التشطيب.
ج: تختلف أوقات المعالجة بشكل كبير بناءً على المعدات التي اخترتها. معيار يعمل هبوط البرميل ببطء. يمكن أن يستغرق الأمر من 4 إلى 24 ساعة. تعتمد المدة الدقيقة بشكل كبير على صلابة المعدن وحجم الأزيز الأولي. وعلى العكس من ذلك، تعمل أنظمة الطرد المركزي عالية الطاقة بسرعة لا تصدق. إنها تولد قوى G هائلة لتسريع عملية القطع. تعمل هذه الأنظمة المتقدمة عادةً على تقليل أوقات الدورة الإجمالية إلى 10-45 دقيقة فقط.
ج: يعتمد تكرار الاستبدال على نوع المادة الكاشطة والاستخدام اليومي. تتآكل خيارات السيراميك تدريجيًا خلال كل دورة. يجب عليك إجراء عمليات زيادة منتظمة للحفاظ على نسبة الحجم الحرجة 3:1. مع انكماش الحجارة، فإنها تشكل مخاطر شديدة على السكن. بمجرد أن تصبح صغيرة بما يكفي لتستقر داخل الثقوب الجزئية، يجب عليك التصرف. يجب على المشغل فحص الدفعة بأكملها واستبدال الأحجار البالية بالكامل لمنع تلف الأجزاء.


