

Просмотры: 0 Автор: Редактор сайта Время публикации: 30 июня 2026 г. Происхождение: Сайт


Ручная обработка металла серьезно ограничивает масштабируемость вашего производства. Ручное шлифование во многом зависит от навыков оператора и ежедневной концентрации внимания. Это приводит к созданию противоречивых партий и увеличению затрат на рабочую силу. Производителям нужен надежный автоматизированный метод. А галтовочная машина предлагает стандартизированное, повторяемое решение. Он легко справляется с большими объемами массовые отделочные работы без нареканий. Мы оцениваем варианты оснащения весьма скептически. Не все настройки дают обещанные результаты. В этом руководстве подробно описаны конкретные области применения и варианты оборудования. Он также охватывает суровые реалии реализации. Мы хотим помочь инженерам-технологам правильно подобрать инструменты. Покупатели узнают, как избежать распространенных ошибок при закупках. Вы узнаете, как подобрать станки к деталям определенной геометрии. Мы тщательно изучим выбор расходных материалов и время цикла. Правильное планирование всегда гарантирует превосходную отделку металла.
Соответствие условиям применения имеет решающее значение: успех зависит от согласования геометрии детали и твердости материала с конкретными процессами, такими как удаление заусенцев с поверхности , радиусирование или полирование.
Не все галтовки одинаковы: центробежная и стандартная галтовка в бочках удовлетворяют различным объемам производства и требованиям по допускам.
Расходные материалы определяют рентабельность инвестиций: правильное соотношение и выбор полировальных материалов и составов предотвращают повреждение деталей и сокращают время цикла.
Скрытые факторы совокупной стоимости владения. Требования к объекту, включая снижение шума и управление сточными водами, должны учитываться при принятии решений о закупках.
Инженеры требуют точных результатов от оборудования для отделки. Вы должны заранее определить объективные критерии успеха. Стандартная установка позволяет достичь конкретных производственных целей. Мы разделяем эти цели на три отдельных механических процесса. Понимание этих различий предотвращает дорогостоящие ошибки обработки.
Агрессивный Удаление заусенцев с поверхности быстро удаляет тяжелые механические заусенцы. Он также устраняет стойкие окалины, полученные лазерной резкой. Оборудование вращает детали рядом с абразивными камнями. Это скользящее действие срезает нежелательные металлические выступы. Операторы отмечают значительный прирост производительности по сравнению с ручным шлифованием. Однако вы должны внимательно следить за этим процессом. Неконтролируемое время цикла приводит к серьезным размерным рискам. Абразивное действие не различает заусенцы и критические особенности. Длинные циклы могут изменить точные размеры детали. Переворачивание заусенцев представляет собой еще одну распространенную проблему. Иногда металл гнется, а не ломается. Вы должны оптимизировать форму абразива, чтобы аккуратно срезать заусенцы.
Лучшая практика: Всегда устанавливайте максимальное время работы на основе эмпирического тестирования. Задокументируйте эти строгие ограничения в своих стандартных рабочих процедурах.
Распространенная ошибка: оставлять детали в бочке дольше, чтобы удалить тяжелый шлак. Это разрушает плоские поверхности.
Во многих отраслях промышленности требуется строго равномерная кромка деталей. Острые углы создают опасность при сборке. Они также не проходят современные проверки соблюдения требований безопасности. Роторное оборудование превосходно справляется с закруглением и плавным сглаживанием кромок. Он мягко стирает острые перекрестки. Это создает единые, безопасные в обращении границы. Вы можете легко настроить допуски на определенные радиусы. Большинство операторов стремятся к диаметру от 0,005 до 0,015 дюйма. Вы последовательно достигаете этих показателей при работе с большими партиями. Эта повторяемость превосходит качество ручной подачи каждый раз. Производители аэрокосмической и медицинской промышленности во многом полагаются на эту предсказуемую возможность смешивания.
Иногда детали нуждаются в улучшенной визуальной эстетике. В других случаях для подготовки покрытия требуются гладкие поверхности. Полировка и полирование отвечают этим особым требованиям. Операторы используют как влажные, так и сухие методы обработки. Сухая обработка часто дает зеркальную поверхность с высокой отражающей способностью. Он использует обработанные органические материалы, такие как скорлупа грецких орехов. Влажная обработка сохраняет детали чистыми и предотвращает накопление тепла. Для этого используются специальные полирующие составы. Качество окончательной отделки полностью зависит от выбора жидкости. Мы рекомендуем протестировать оба метода на образцах деталей, прежде чем окончательно определиться с технологической картой производства.
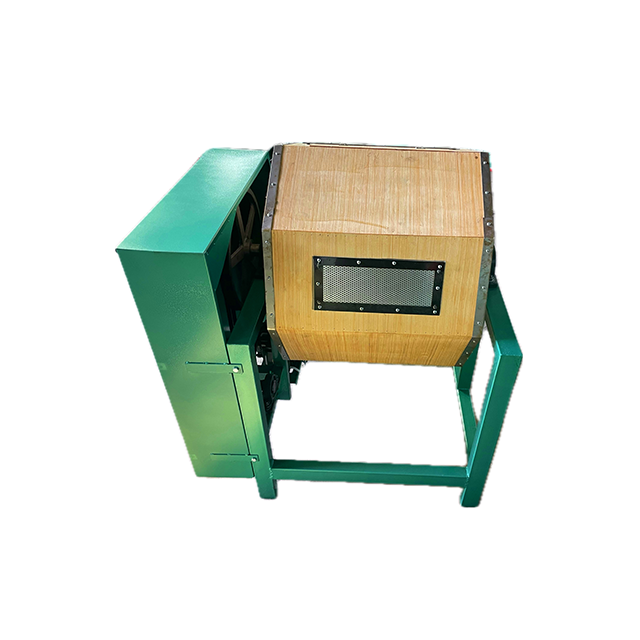
Вы должны выбрать один из двух основных механизмов для вашего предприятия. Каждый подход предлагает различные физические действия. Правильный выбор гарантирует, что ваши детали выдержат весь процесс в целости и сохранности. Ниже мы предоставляем четкую схему принятия решений, которая поможет вашей команде инженеров.
Роторное оборудование основано на агрессивном скольжении. Детали и камни поднимаются вдоль стенки бочки. Гравитация тянет их вниз непрерывным каскадом. Это создает сильное трение. Он прекрасно работает для удаления тяжелых материалов и наружных поверхностей. Вибрационное оборудование использует совершенно другой подход. Двигатели генерируют высокочастотные микровоздействия. Вся чаша быстро содрогается. В целом это действие остается гораздо более мягким. Он идеально подходит для деликатных деталей. Непрерывные микровоздействия легко проникают в глубокие внутренние полости и сложные геометрические формы.
Мы разработали практическую схему сравнения. Используйте эту таблицу для принятия немедленных инженерных решений.
Критерии оценки |
Роторный / галтовочный подход |
Вибрационная чистовая обработка |
|---|---|---|
Основное действие |
Агрессивное скольжение и каскадирование. |
Мягкие высокочастотные микровоздействия. |
Лучше всего подходит для |
Плоские, тяжелые детали. Крепежи. Отливки. |
Нежные детали. Сложная геометрия. |
Удаление материала |
Высокий и быстрый. Отлично подходит для тяжелых заусенцев. |
Умеренный. Лучше для чистовой отделки. |
Внутренние полости |
Плохое проникновение в глухие отверстия. |
Превосходное проникновение и промывка жидкостью. |
Профиль риска |
Высокий риск запутывания или столкновения деталей. |
Низкий риск столкновения. Детали остаются подвешенными. |
При работе с плоскими и тяжелыми деталями выбирайте вращающееся оборудование. Он идеально подходит для агрессивного удаления материала. Он также подходит для операций, работающих с меньшим бюджетом. Полностью избегайте вращательных движений, если детали имеют глубокие глухие отверстия. Этого также следует избегать, если детали имеют тонкие стенки. Запутывание остается огромным риском для проводных компонентов.
Выбор оборудования определяет общий масштаб производства. Вы должны сбалансировать эффективность отделки и ожидаемый объем. Мы разделяем оборудование на два основных стиля эксплуатации.
Традиционная установка остается мощной рабочей лошадкой. Стандартный Переворачивание ствола обеспечивает непревзойденную надежность. Операторы используют его для партий очень больших объемов. Он отлично справляется с нехрупкими деталями. Здесь процветают крепеж, тяжелые штампованные заготовки, прочное литье. Механика остается невероятно простой. Мотор вращает горизонтальный ствол многоугольной формы. Эта простота значительно снижает количество механических поломок.
Однако вы должны принять один существенный эксплуатационный недостаток. Время цикла, как известно, очень велико. Многие партии требуют многочасовой обработки. Компонентам из твердой стали может потребоваться 24 часа непрерывной работы. В некоторых учреждениях они работают исключительно в ночное время, чтобы сэкономить дневное рабочее время. Вы должны планировать свое производство с учетом этих длительных циклов.
Высокоценные компоненты требуют более быстрой и безопасной обработки. Центробежное оборудование генерирует огромные перегрузки. Центральная турель вращается в одном направлении. Тем временем четыре отдельных ствола вращаются в противоположных направлениях. Такое двойное вращение создает высокоэнергетическую среду отделки.
Производители медицинской и аэрокосмической промышленности отдают предпочтение этой передовой технологии. Он быстро обеспечивает ультрагладкую изотропную поверхность. Время цикла сокращается с нескольких часов до нескольких минут. Кроме того, он эффективно защищает хрупкие компоненты. Чрезвычайная центробежная сила обеспечивает постоянное сжатие среды. Детали остаются плотно подвешенными внутри абразивной массы. Они никогда не врезаются друг в друга. Вы увеличиваете скорость, не жертвуя целостностью деталей.
Стандартные протоколы загрузки существенно различаются между машинами. Следуйте этим универсальным шагам, чтобы предотвратить сбои в пакетном режиме:
Тщательно измерьте точный объем детали.
Рассчитайте необходимую абразивную массу, исходя из строгих объемных соотношений.
Загружайте компоненты и камни в бочку одновременно.
Добавьте воду и химические соединения в определенную линию заполнения.
Перед включением основного двигателя плотно закройте водонепроницаемую крышку.
Расходные материалы являются причиной наиболее частых технологических сбоев. Многие инженеры относятся к ним как к второстепенной мысли. Вы должны точно указать эти элементы. Выбранные вами расходные материалы действуют как настоящие режущие инструменты.
Выбор абразива определяет скорость резки. Правильный Полировальные средства предотвращают серьезные повреждения поверхности. Производители предлагают несколько различных категорий.
Керамика: высокая плотность обеспечивает быструю резку. Он агрессивно воздействует на твердые металлы. Используйте его для деталей из стали, железа и титана. Он прекрасно сохраняет свою форму с течением времени.
Пластик: этот материал имеет меньший вес. Режется аккуратно, не царапая. Его следует использовать для мягких металлов. Предотвращает растрескивание поверхности алюминия, цинка и латуни. Пластик содержит абразивы из диоксида кремния или оксида алюминия, суспендированные в полиэфирной смоле.
Сталь/фарфор: эти твердые варианты не содержат абразивов. Операторы используют их исключительно для полировки. Они создают невероятно яркие отделки. Большой вес способствует полезному наклепу на поверхности металла.
Вы должны соблюдать строгое соотношение объемов 3:1. Это означает, что на одну часть металла приходится три части абразива. Это стандартное правило предотвращает столкновение деталей. Без достаточного количества камней металлические детали сталкиваются во время вращения. Столкновения вызывают серьезные вмятины и приводят к образованию дорогостоящих отходов. Мы настоятельно рекомендуем измерять объемы перед каждой партией. Никогда не угадывайте соотношение. Для безопасности тяжелых или сложных деталей часто требуется соотношение 4:1 или даже 5:1. Вы обеспечиваете полное разделение, заполняя камеру лишними камнями.
Жидкости делают гораздо больше, чем просто смачивают партию. Химические соединения выполняют три жизненно важные функции во время цикла. Сначала они подвешивают мусор и удаляют металлическую мелочь. Это предотвращает попадание темного осадка в щели детали. Во-вторых, они препятствуют появлению ржавчины на деталях из черных металлов. Быстрое ржавление возникает мгновенно на только что открытой стали. Правильные соединения обеспечивают защитный микроскопический барьер. В-третьих, они активно контролируют общее режущее действие. Некоторые составы повышают смазывающую способность, делая поверхность более гладкой. Другие уменьшают смазывающую способность, чтобы максимизировать абразивное прикусывание. Вы должны выбирать химические жидкости, идеально подходящие для вашего конкретного металлического сплава.
Усыновление имеет несколько скрытых точек соприкосновения. Ограничения на объекте часто определяют ваш окончательный успех. Вы должны учитывать эти физические реалии перед установкой любого крупного оборудования.
Камни меньшего размера часто портят хорошие детали. Они плотно застревают внутри резьбовых отверстий. Они постоянно вклиниваются в узкие щели. Операторы тратят бесчисленные часы, вручную вынимая камни из готовых компонентов. Вы должны внедрить строгие протоколы определения размера. Всегда сравнивайте размеры камня с чертежами вашей детали. Купите камни значительно большего размера, чем ваша самая большая лунка. Альтернативно, купите их достаточно маленькими, чтобы они могли свободно проходить через самую маленькую щель. Наибольшее значение имеют диагональные размеры. Цилиндрический камень может подойти по длине, но вклиниться по диагонали.
Промышленная отделка сильно влияет на производственную среду. Эти машины генерируют значительные децибелы во время интенсивной работы. Скольжение стали по стали создает сильный рев. Вы можете легко нарушить местные правила соблюдения требований по шуму. Для объектов часто требуются специальные акустические кожухи. Звукопоглощающие шторы или специальные помещения защищают ваших сотрудников.
Управление сточными водами представляет собой еще одно серьезное препятствие. Влажные процессы создают сильно загрязненные сточные воды. Вода содержит металлическую пыль, абразивные вещества и химическое мыло. Вы не можете сливать эту неочищенную жидкость в городскую канализацию. Вы должны немедленно установить соответствующие системы фильтрации. Системы химической очистки нейтрализуют pH сточных вод перед их безопасным сбросом. Неочистка сточных вод влечет за собой серьезные штрафы со стороны регулирующих органов.
Постоянное сильное трение в конечном итоге разрушает компоненты машины. Полиуретановые и толстые резиновые накладки ствола постоянно изнашиваются. Эти накладки защищают внешнюю стальную оболочку от абразивного разрушения. Необходимо регулярно следить за их толщиной. Заранее планируйте частоту замены. Игнорирование изношенных накладок полностью разрушает лежащий под ним стальной ствол. Когда абразив изнашивается через резину, он разъедает металлический корпус. Вы предотвращаете катастрофический отказ оборудования посредством регулярных визуальных проверок.
Установка массовой финишной обработки функционирует как целостная система. Это никогда не будет просто автономным инструментом. Ваш успех требует идеального согласования множества переменных. Вы должны согласовать тип машины, абразивы, составы жидкостей и время цикла. Изменение одной переменной мгновенно влияет на все остальные.
Мы настоятельно рекомендуем покупателям сначала запросить обработку образца. Всегда требуйте от производителей пилотного тестирования. Никогда не уточняйте спецификации оборудования вслепую на основе брошюр. Отправьте партию необработанных деталей поставщику. Пусть они создадут идеальную формулу. Эмпирическое тестирование обеспечивает единственную надежную проверку. Это окончательно доказывает ожидаемое время цикла. Это также гарантирует, что качество окончательной отделки соответствует инженерным стандартам. Вы снижаете риски, связанные с закупками, требуя реальных доказательств.
Ответ: Стандартные вращающиеся барабаны представляют высокий риск для хрупких деталей. Агрессивное каскадное действие часто изгибает или вмятин на тонких стенках. Мы рекомендуем избегать стандартных поворотных установок для деликатных предметов. Вместо этого используйте высокоэнергетические центробежные барабаны или вибрационные системы. Эти машины предлагают значительно более безопасную альтернативу. Центробежные системы используют непрерывное сжатие среды для защиты деталей. Виброчаши обеспечивают гораздо более мягкое микровоздействие. Обе расширенные опции предотвращают повреждение деталей от столкновений во время цикла чистовой обработки.
О: Время обработки сильно различается в зависимости от выбранного вами оборудования. Стандартный переворот ствола происходит медленно. Это может занять от 4 до 24 часов. Точная продолжительность во многом зависит от твердости металла и исходного размера заусенцев. И наоборот, высокоэнергетические центробежные системы работают невероятно быстро. Они генерируют огромные перегрузки для ускорения процесса резания. Эти передовые системы обычно сокращают общее время цикла до 10–45 минут.
О: Частота замены зависит от типа абразива и ежедневного использования. Керамические варианты изнашиваются постепенно в течение каждого цикла. Вы должны регулярно доливать воду для поддержания критического соотношения объемов 3:1. Поскольку камни сжимаются, они представляют серьезный риск застревания. Как только они станут достаточно маленькими, чтобы заклинивать внутри отверстий деталей, вы должны действовать. Оператор должен проверить всю партию и полностью заменить изношенные камни, чтобы предотвратить повреждение деталей.

