

Visualizações: 0 Autor: Editor do site Horário de publicação: 30/06/2026 Origem: Site


O acabamento manual de metal limita severamente a escalabilidade de sua produção. A retificação manual depende muito da habilidade do operador e do foco diário. Isso cria lotes inconsistentes e aumenta suas despesas trabalhistas. Os fabricantes precisam de um método confiável e automatizado. UM A máquina giratória oferece uma solução padronizada e repetível. Ele lida facilmente com grandes volumes operações de acabamento em massa sem reclamar. Avaliamos as opções de equipamentos com um olhar altamente cético. Nem todas as configurações entregam os resultados prometidos. Este guia detalha aplicações precisas e variações de equipamentos. Também abrange duras realidades de implementação. Queremos ajudar os engenheiros de produção a especificar as ferramentas certas. Os compradores aprenderão como evitar armadilhas comuns em compras. Você descobrirá como combinar máquinas com geometrias de peças específicas. Exploraremos minuciosamente as opções de consumíveis e os tempos de ciclo. O planejamento adequado garante sempre um acabamento metálico superior.
A correspondência da aplicação é crítica: o sucesso depende do alinhamento da geometria da peça e da dureza do material com processos específicos, como rebarbação de superfície , arredondamento ou polimento.
Nem todos os tambores são iguais: centrífugos e padrão os tambores atendem a volumes de produção e requisitos de tolerância distintos.
Os consumíveis determinam o ROI: A proporção correta e a seleção de meios e compostos de polimento evitam danos às peças e reduzem os tempos de ciclo.
Fatores ocultos de TCO: Os requisitos das instalações – incluindo mitigação de ruído e gestão de águas residuais – devem ser levados em consideração nas decisões de aquisição.
Os engenheiros exigem resultados precisos dos equipamentos de acabamento. Você deve definir critérios objetivos de sucesso antecipadamente. Uma configuração padrão atinge metas de produção específicas. Classificamos esses objetivos em três processos mecânicos distintos. Compreender essas distinções evita erros de processamento dispendiosos.
Agressivo a rebarbação de superfície remove rapidamente rebarbas de usinagem pesada. Também elimina a escória teimosa do corte a laser. O equipamento gira peças ao lado de pedras abrasivas. Esta ação deslizante corta saliências metálicas indesejadas. Os operadores observam ganhos significativos de produtividade em relação à retificação manual. No entanto, você deve monitorar esse processo de perto. Tempos de ciclo não controlados introduzem riscos dimensionais graves. A ação abrasiva não distingue entre rebarbas e características críticas. Ciclos longos podem alterar as dimensões precisas da peça. O rollover de rebarbas apresenta outro desafio comum. Às vezes, o metal dobra em vez de quebrar. Você deve otimizar o formato do abrasivo para cortar as rebarbas de maneira limpa.
Melhores Práticas: Estabeleça sempre um tempo máximo de execução com base em testes empíricos. Documente esses limites estritos em seus procedimentos operacionais padrão.
Erro comum: Deixar as peças no barril por mais tempo para remover a escória pesada. Isso destrói superfícies planas.
Muitas indústrias exigem bordas de peças estritamente uniformes. Cantos agudos criam riscos de montagem. Eles também são reprovados nas auditorias modernas de conformidade de segurança. O equipamento rotativo é excelente em arredondamento e mistura de bordas. Ele desgasta suavemente interseções acentuadas. Isso cria limites uniformes e seguros de manusear. Você pode facilmente atingir tolerâncias de raios específicos. A maioria dos operadores visa 0,005 a 0,015 polegadas. Você alcança essas métricas de forma consistente em lotes enormes. Essa repetibilidade sempre supera o arquivamento manual. Os fabricantes aeroespaciais e médicos dependem fortemente desta capacidade de mistura previsível.
Às vezes, as peças precisam de uma estética visual aprimorada. Outras vezes, requerem superfícies lisas para a preparação do revestimento. O polimento e o polimento atendem a esses requisitos específicos. Os operadores utilizam métodos de processamento úmido e seco. O processamento a seco geralmente produz um acabamento altamente reflexivo e espelhado. Utiliza materiais orgânicos tratados, como cascas de nozes. O processamento úmido mantém as peças limpas e evita o acúmulo de calor. Utiliza compostos de polimento especializados. A qualidade do acabamento final depende inteiramente dessas escolhas de fluidos. Recomendamos testar ambos os métodos em peças de amostra antes de finalizar seu roteiro de produção.
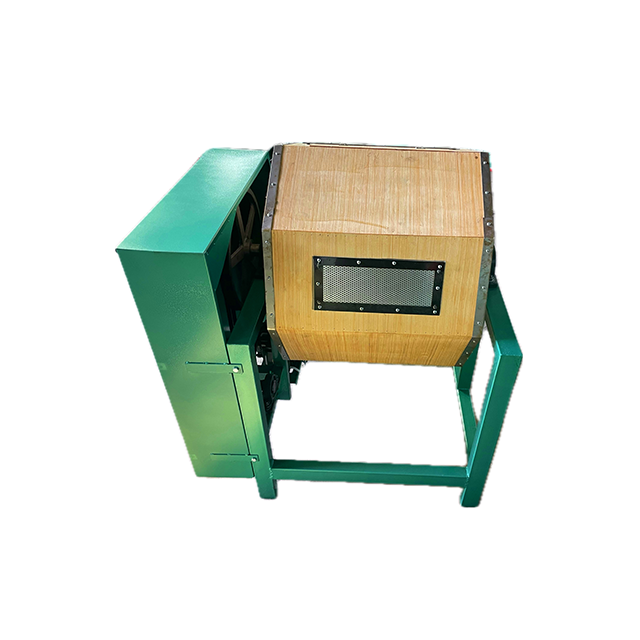
Você deve escolher entre dois mecanismos principais para suas instalações. Cada abordagem oferece ações físicas distintas. A seleção adequada garante que suas peças sobrevivam intactas ao processo. Fornecemos abaixo uma estrutura de decisão clara para orientar sua equipe de engenharia.
O equipamento rotativo depende de uma ação deslizante agressiva. Peças e pedras sobem ao longo da parede do barril. A gravidade os puxa para baixo em uma cascata contínua. Isso cria um atrito intenso. Funciona perfeitamente para remoção de materiais pesados e superfícies externas. O equipamento vibratório usa uma abordagem muito diferente. Os motores geram microimpactos de alta frequência. A tigela inteira estremece rapidamente. Esta ação permanece muito mais suave em geral. Adapta-se perfeitamente a peças delicadas. Os microimpactos contínuos penetram facilmente em cavidades internas profundas e geometrias complexas.
Desenvolvemos uma estrutura de comparação prática. Use esta tabela para orientar suas decisões imediatas de engenharia.
Critérios de Avaliação |
Abordagem rotativa/tumbling |
Abordagem de acabamento vibratório |
|---|---|---|
Ação Primária |
Deslizamento agressivo e cascata. |
Microimpactos suaves e de alta frequência. |
Mais adequado para |
Peças planas e pesadas. Fixadores. Fundições. |
Peças delicadas. Geometrias complexas. |
Remoção de Materiais |
Alto e rápido. Excelente para rebarbas pesadas. |
Moderado. Melhor para acabamento fino. |
Cavidades Internas |
Má penetração em furos cegos. |
Excelente penetração e descarga de fluidos. |
Perfil de risco |
Alto risco de emaranhamento ou impacto das peças. |
Baixo risco de impacto. As peças ficam suspensas. |
Escolha equipamento rotativo ao lidar com peças planas e pesadas. Ele se ajusta perfeitamente quando é necessária uma remoção agressiva de material. Também é adequado para operações que operam com orçamentos mais baixos. Evite totalmente ações rotativas quando as peças tiverem furos cegos profundos. Você também deve evitá-lo se as peças possuírem paredes finas. O emaranhamento continua sendo um risco enorme para componentes semelhantes a fios.
A seleção do equipamento determina a escala geral de produção. Você deve equilibrar a eficiência do acabamento com o volume esperado. Classificamos os equipamentos em dois estilos operacionais principais.
A configuração tradicional continua sendo um poderoso burro de carga. Padrão a queda do barril proporciona confiabilidade incomparável. Os operadores o utilizam para lotes de volumes extremamente altos. Ele lida excepcionalmente bem com peças não frágeis. Fixadores, peças estampadas pesadas e peças fundidas robustas prosperam aqui. A mecânica permanece incrivelmente simples. Um motor gira um barril horizontal em forma de polígono. Esta simplicidade reduz drasticamente as avarias mecânicas.
No entanto, você deve aceitar uma grande desvantagem operacional. Os tempos de ciclo são notoriamente longos. Muitos lotes requerem processamento de várias horas. Componentes de aço duro podem exigir 24 horas de rotação contínua. Algumas instalações os operam estritamente durante a noite para economizar horas de trabalho diurnas. Você deve planejar sua programação de produção em torno desses ciclos prolongados.
Componentes de alto valor exigem processamento mais rápido e seguro. Equipamentos centrífugos geram enormes forças G. Uma torre central gira em uma direção. Enquanto isso, quatro barris individuais giram de forma oposta. Esta rotação dupla cria um ambiente de acabamento de alta energia.
Os fabricantes médicos e aeroespaciais favorecem esta tecnologia avançada. Proporciona acabamentos isotrópicos ultra-suaves rapidamente. Os tempos de ciclo caem de várias horas para meros minutos. Além disso, protege eficazmente os componentes frágeis. A extrema força centrífuga cria compressão constante da mídia. As peças permanecem firmemente suspensas na massa abrasiva. Eles nunca colidem um com o outro. Você ganha velocidade sem sacrificar a integridade das peças.
Os protocolos de carregamento padrão diferem significativamente entre as máquinas. Siga estas etapas universais para evitar falhas em lote:
Meça o volume exato da sua peça com cuidado.
Calcule a massa abrasiva necessária com base em proporções estritas de volume.
Carregue componentes e pedras no barril simultaneamente.
Adicione água e compostos químicos à linha de preenchimento específica.
Fixe bem a tampa estanque antes de engatar o motor primário.
Os consumíveis causam as falhas de processo mais frequentes. Muitos engenheiros os tratam como uma reflexão tardia. Você deve especificar esses elementos perfeitamente. Os consumíveis escolhidos atuam como ferramentas de corte reais.
Sua escolha de abrasivo determina a velocidade de corte. Apropriado a mídia de polimento evita danos superficiais graves. Os fabricantes oferecem várias categorias distintas.
Cerâmica: Alta densidade cria ação de corte rápida. Ataca agressivamente metais duros. Use-o para componentes de aço, ferro e titânio. Ele mantém sua forma incrivelmente bem ao longo do tempo.
Plástico: Este material oferece menor peso. Corta suavemente sem arrancar. Você deve usá-lo para metais macios. Evita martelamento superficial de alumínio, zinco e latão. O plástico contém abrasivos de sílica ou alumina suspensos em resina de poliéster.
Aço/Porcelana: Essas opções sólidas contêm zero abrasivos. Os operadores os utilizam estritamente para polimento. Eles criam acabamentos brilhantemente brilhantes. O peso pesado promove um endurecimento benéfico na superfície do metal.
Você deve manter uma proporção estrita de volume de 3:1. Isso significa três partes de abrasivo para uma parte de metal. Esta regra padrão evita o impacto peça a peça. Sem pedras suficientes, os componentes metálicos colidem durante a rotação. Colisões causam amassados graves e geram sucata cara. Aconselhamos vivamente a medição dos volumes antes de cada lote. Nunca adivinhe a proporção. Peças pesadas ou complexas geralmente exigem uma proporção de 4:1 ou até 5:1 para permanecerem seguras. Você garante a separação total inundando a câmara com excesso de pedras.
Os líquidos fazem muito mais do que apenas molhar o lote. Os compostos químicos desempenham três funções vitais durante o ciclo. Primeiro, eles suspendem os detritos e removem os finos metálicos. Isso evita que o lodo escuro se acumule nas fendas das partes. Segundo, eles inibem a ferrugem em peças ferrosas. A ferrugem instantânea ocorre instantaneamente em aço recém-exposto. Os compostos adequados fornecem uma barreira microscópica protetora. Terceiro, eles controlam ativamente a ação geral de corte. Alguns compostos aumentam a lubrificação para um acabamento mais liso. Outros reduzem a lubricidade para maximizar a mordida abrasiva. Você deve selecionar fluidos químicos que correspondam perfeitamente à sua liga metálica específica.
A adoção carrega vários pontos de atrito ocultos. As restrições das instalações geralmente determinam o seu sucesso final. Você deve abordar essas realidades físicas antes de instalar qualquer equipamento grande.
Pedras subdimensionadas frequentemente estragam peças boas. Eles se alojam firmemente dentro de orifícios roscados. Eles ficam permanentemente presos em fendas estreitas. Os operadores perdem inúmeras horas retirando manualmente as pedras dos componentes acabados. Você deve implementar protocolos de dimensionamento rígidos. Sempre compare as dimensões da pedra com os projetos da sua peça. Compre pedras significativamente maiores do que o seu maior buraco. Como alternativa, compre-os pequenos o suficiente para fluir livremente pela menor fenda. As medidas diagonais são mais importantes. Uma pedra cilíndrica pode caber longitudinalmente, mas encaixar diagonalmente.
O acabamento industrial impacta fortemente o ambiente da sua fábrica. Essas máquinas geram decibéis significativos durante operações pesadas. O aço deslizando contra o aço cria um rugido intenso. Você pode facilmente violar os regulamentos locais de conformidade com ruído. As instalações geralmente exigem gabinetes acústicos dedicados. Cortinas com isolamento acústico ou salas dedicadas protegem sua força de trabalho.
A gestão de águas residuais apresenta outro obstáculo sério. Os processos úmidos criam efluentes altamente contaminados. A água contém pó de metal, decomposição abrasiva e sabões químicos. Você não pode despejar esse líquido não tratado no esgoto municipal. Você deve instalar sistemas de filtragem adequados imediatamente. Os sistemas de tratamento químico neutralizam o pH do efluente antes da descarga segura. A falha no tratamento de águas residuais gera multas regulatórias severas.
O atrito intenso e contínuo eventualmente destrói os componentes da máquina. Os revestimentos de poliuretano e borracha grossa se desgastam constantemente. Esses revestimentos protegem o revestimento externo de aço da destruição abrasiva. Você deve monitorar sua espessura regularmente. Agende frequências de substituição de forma proativa. Ignorar os revestimentos desgastados destrói completamente o cano de aço subjacente. Depois que o abrasivo desgasta a borracha, ele corrói a carcaça de metal. Você evita falhas catastróficas do equipamento por meio de inspeções visuais de rotina.
Uma configuração de acabamento em massa funciona como um sistema completo. Nunca é apenas uma ferramenta independente. Seu sucesso requer um alinhamento perfeito entre múltiplas variáveis. Você deve harmonizar o tipo de máquina, abrasivos, compostos de fluidos e tempo de ciclo. A alteração de uma variável afeta todas as outras instantaneamente.
Aconselhamos fortemente os compradores a solicitar primeiro o processamento da amostra. Sempre exija testes piloto dos fabricantes. Nunca finalize cegamente as especificações do equipamento com base em folhetos. Envie um lote de peças brutas ao fornecedor. Deixe-os estabelecer a fórmula ideal. Os testes empíricos fornecem a única verificação confiável. Isso prova definitivamente os tempos de ciclo esperados. Também garante que a qualidade do acabamento final atenda aos padrões de engenharia. Você reduz seus riscos de aquisição exigindo provas reais.
R: Os barris rotativos padrão apresentam altos riscos para peças frágeis. A ação agressiva em cascata muitas vezes dobra ou amassa paredes finas. Recomendamos evitar configurações rotativas padrão para itens delicados. Em vez disso, use barris centrífugos de alta energia ou sistemas vibratórios. Essas máquinas oferecem alternativas significativamente mais seguras. Os sistemas centrífugos utilizam compressão contínua de mídia para proteger as peças. As tigelas vibratórias proporcionam uma ação de microimpacto muito mais suave. Ambas as opções avançadas evitam colisões prejudiciais entre peças durante o ciclo de acabamento.
R: Os tempos de processamento variam drasticamente com base no equipamento escolhido. Padrão a queda do barril opera lentamente. Pode levar de 4 a 24 horas. A duração exata depende muito da dureza do metal e do tamanho inicial da rebarba. Por outro lado, os sistemas centrífugos de alta energia operam incrivelmente rápido. Eles geram enormes forças G para acelerar a ação de corte. Esses sistemas avançados normalmente reduzem os tempos gerais de ciclo para apenas 10 a 45 minutos.
R: A frequência de substituição depende do tipo de abrasivo e do uso diário. As opções de cerâmica desgastam-se gradualmente durante cada ciclo. Você deve realizar recargas regulares para manter a proporção crítica de volume de 3:1. À medida que as pedras encolhem, elas apresentam graves riscos de acamamento. Assim que eles se tornarem pequenos o suficiente para serem encaixados nos orifícios das peças, você deverá agir. O operador deve peneirar todo o lote e substituir completamente as pedras desgastadas para evitar danos às peças.

