

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 30.06.2026 Herkunft: Website


Die manuelle Metallbearbeitung schränkt die Skalierbarkeit Ihrer Produktion erheblich ein. Das Handschleifen hängt stark von den Fähigkeiten des Bedieners und seiner täglichen Konzentration ab. Dies führt zu inkonsistenten Chargen und treibt Ihre Arbeitskosten in die Höhe. Hersteller benötigen eine zuverlässige, automatisierte Methode. A Die Taumelmaschine bietet eine standardisierte, wiederholbare Lösung. Es bewältigt problemlos große Volumina Massenbearbeitung ohne Beanstandung. Wir bewerten Ausstattungsmöglichkeiten mit äußerst skeptischem Blick. Nicht alle Setups liefern die versprochenen Ergebnisse. In diesem Leitfaden werden genaue Anwendungen und Ausstattungsvarianten aufgeschlüsselt. Es deckt auch die harte Umsetzungsrealität ab. Wir möchten Produktionsingenieuren dabei helfen, genau die richtigen Werkzeuge zu spezifizieren. Einkäufer erfahren, wie sie häufige Fallstricke bei der Beschaffung vermeiden können. Sie erfahren, wie Sie Maschinen an bestimmte Teilegeometrien anpassen. Wir werden die Auswahl an Verbrauchsmaterialien und Zykluszeiten gründlich untersuchen. Durch die richtige Planung wird jedes Mal eine erstklassige Metallbearbeitung gewährleistet.
Die Abstimmung der Anwendung ist von entscheidender Bedeutung: Der Erfolg hängt von der Abstimmung der Teilegeometrie und der Materialhärte mit bestimmten Prozessen wie Oberflächenentgraten , Abrunden oder Polieren ab.
Nicht alle Trommelverfahren sind gleich: Zentrifugal- und Standard- Trommelverfahren erfüllen unterschiedliche Produktionsmengen und Toleranzanforderungen.
Verbrauchsmaterialien bestimmen den ROI: Das richtige Verhältnis und die richtige Auswahl von Poliermedien und -verbindungen verhindern Teileschäden und verkürzen die Zykluszeiten.
Versteckte TCO-Faktoren: Anlagenanforderungen – einschließlich Lärmminderung und Abwassermanagement – müssen bei Beschaffungsentscheidungen berücksichtigt werden.
Ingenieure verlangen von Endbearbeitungsgeräten präzise Ergebnisse. Sie müssen frühzeitig objektive Erfolgskriterien definieren. Mit einem Standard-Setup werden bestimmte Produktionsziele erreicht. Wir kategorisieren diese Ziele in drei verschiedene mechanische Prozesse. Das Verständnis dieser Unterscheidungen verhindert kostspielige Verarbeitungsfehler.
Aggressiv Durch die Oberflächenentgratung werden starke Bearbeitungsgrate schnell entfernt. Es beseitigt auch hartnäckige lasergeschnittene Schlacken. Die Anlage dreht Teile neben Schleifsteinen. Durch diesen Gleitvorgang werden unerwünschte Metallvorsprünge abgeschert. Bediener sehen deutliche Produktivitätssteigerungen gegenüber dem Handschleifen. Sie müssen diesen Prozess jedoch genau überwachen. Unkontrollierte Zykluszeiten führen zu schwerwiegenden Dimensionsrisiken. Die abrasive Wirkung unterscheidet nicht zwischen Graten und kritischen Merkmalen. Lange Zyklen können Ihre genauen Teileabmessungen verändern. Ein Gratüberschlag stellt eine weitere häufige Herausforderung dar. Manchmal verbiegt sich das Metall, anstatt abzubrechen. Sie müssen die Form Ihres Schleifmittels optimieren, um Grate sauber abzuschneiden.
Best Practice: Legen Sie immer eine maximale Laufzeit fest, die auf empirischen Tests basiert. Dokumentieren Sie diese strengen Grenzwerte in Ihren Standardarbeitsanweisungen.
Häufiger Fehler: Teile länger im Fass belassen, um schwere Schlacke zu entfernen. Dadurch werden ebene Flächen zerstört.
Viele Branchen erfordern streng gleichmäßige Teilekanten. Scharfe Ecken stellen Gefahren bei der Montage dar. Sie bestehen auch moderne Sicherheits-Compliance-Audits nicht. Rotationsgeräte zeichnen sich durch Kantenradien und Verrundungen aus. Scharfe Kreuzungen werden sanft abgenutzt. Dadurch entstehen einheitliche, sicher zu handhabende Grenzen. Sie können ganz einfach auf spezifische Radientoleranzen abzielen. Die meisten Betreiber streben 0,005 bis 0,015 Zoll an. Sie erreichen diese Kennzahlen konsistent über große Chargen hinweg. Diese Wiederholgenauigkeit übertrifft jedes Mal die manuelle Feilung. Hersteller aus der Luft- und Raumfahrtindustrie sowie der Medizintechnik verlassen sich stark auf diese vorhersehbare Mischfähigkeit.
Manchmal benötigen Teile eine verbesserte visuelle Ästhetik. In anderen Fällen sind glatte Oberflächen zur Vorbereitung der Beschichtung erforderlich. Polieren und Brünieren erfüllen diese spezifischen Anforderungen. Die Betreiber nutzen sowohl Nass- als auch Trockenverarbeitungsmethoden. Bei der Trockenbearbeitung entsteht häufig ein stark reflektierendes, spiegelähnliches Finish. Es werden behandelte organische Materialien wie Walnussschalen verwendet. Die Nassbearbeitung hält die Teile sauber und verhindert einen Hitzestau. Es werden spezielle Poliermittel verwendet. Ihre endgültige Endqualität hängt vollständig von der Auswahl dieser Flüssigkeiten ab. Wir empfehlen, beide Methoden an Musterteilen zu testen, bevor Sie Ihren Produktionsplan festlegen.
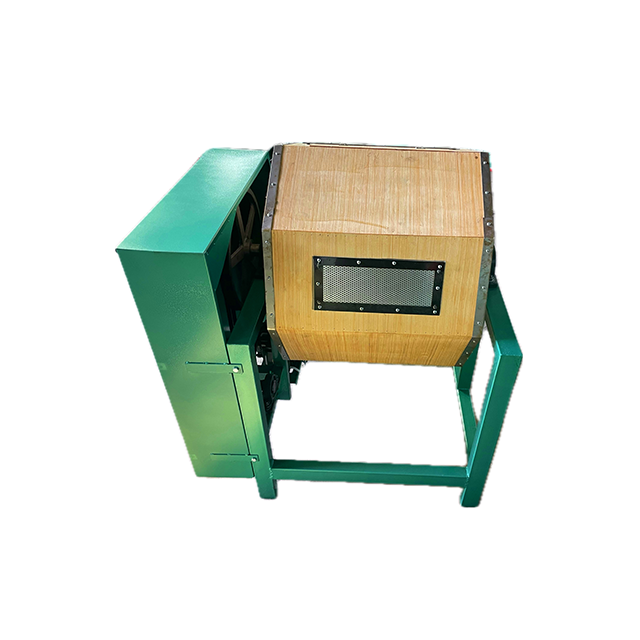
Sie müssen zwischen zwei Hauptmechanismen für Ihre Einrichtung wählen. Jeder Ansatz bietet unterschiedliche körperliche Aktionen. Durch die richtige Auswahl stellen Sie sicher, dass Ihre Teile den Prozess unbeschadet überstehen. Nachfolgend stellen wir einen klaren Entscheidungsrahmen zur Verfügung, der Ihrem Engineering-Team als Leitfaden dient.
Rotierende Geräte basieren auf einer aggressiven Gleitbewegung. Teile und Steine heben sich an der Fasswand entlang. Die Schwerkraft zieht sie in einer kontinuierlichen Kaskade nach unten. Dadurch entsteht eine starke Reibung. Es eignet sich hervorragend für den starken Materialabtrag und für Außenflächen. Vibrationsgeräte verfolgen einen ganz anderen Ansatz. Motoren erzeugen hochfrequente Mikrostöße. Die gesamte Schüssel bebt schnell. Diese Aktion bleibt insgesamt deutlich sanfter. Es passt perfekt zu empfindlichen Teilen. Die kontinuierlichen Mikrostöße dringen problemlos in tiefe innere Hohlräume und komplexe Geometrien ein.
Wir haben einen praktischen Vergleichsrahmen entwickelt. Nutzen Sie diese Tabelle als Leitfaden für Ihre unmittelbaren technischen Entscheidungen.
Bewertungskriterien |
Rotations-/Tumbling-Ansatz |
Vibrations-Endbearbeitungsansatz |
|---|---|---|
Primäre Aktion |
Aggressives Gleiten und Kaskadieren. |
Sanfte, hochfrequente Mikrostöße. |
Am besten geeignet für |
Flache, schwere Teile. Befestigungselemente. Castings. |
Empfindliche Teile. Komplexe Geometrien. |
Materialentfernung |
Hoch und schnell. Hervorragend geeignet für starke Grate. |
Mäßig. Besser für die Feinbearbeitung. |
Interne Hohlräume |
Schlechtes Eindringen in Sacklöcher. |
Hervorragende Penetration und Flüssigkeitsausspülung. |
Risikoprofil |
Es besteht ein hohes Risiko, dass sich Teile verheddern oder zusammenstoßen. |
Geringe Gefahr eines Impingements. Teile bleiben in der Schwebe. |
Wählen Sie Rotationsgeräte, wenn Sie flache, schwere Teile bearbeiten. Es passt perfekt, wenn aggressiver Materialabtrag erforderlich ist. Es eignet sich auch für Betriebe, die mit geringeren Budgets arbeiten. Vermeiden Sie Drehbewegungen vollständig, wenn Teile tiefe Sacklöcher haben. Sie müssen dies auch vermeiden, wenn Teile dünne Wände haben. Bei drahtähnlichen Bauteilen stellt das Verheddern weiterhin ein großes Risiko dar.
Die Auswahl der Ausrüstung bestimmt Ihren Gesamtproduktionsumfang. Sie müssen die Finishing-Effizienz gegen Ihr erwartetes Volumen abwägen. Wir kategorisieren Geräte in zwei primäre Betriebsstile.
Das traditionelle Setup bleibt ein leistungsstarkes Arbeitstier. Standard Das Trommeltaumeln bietet unübertroffene Zuverlässigkeit. Betreiber nutzen es für extrem große Chargen. Es handhabt nicht zerbrechliche Teile außergewöhnlich gut. Hier gedeihen Verbindungselemente, schwere Stanzrohlinge und robuste Gussteile. Die Mechanik bleibt unglaublich einfach. Ein Motor dreht ein horizontales, vieleckiges Fass. Diese Einfachheit reduziert mechanische Ausfälle drastisch.
Allerdings müssen Sie einen großen betrieblichen Nachteil in Kauf nehmen. Die Zykluszeiten sind notorisch lang. Viele Chargen erfordern eine mehrstündige Verarbeitung. Harte Stahlkomponenten erfordern möglicherweise eine kontinuierliche Rotation von 24 Stunden. In einigen Einrichtungen werden sie ausschließlich über Nacht betrieben, um Arbeitsstunden am Tag einzusparen. Sie müssen Ihre Produktionsplanung entsprechend dieser verlängerten Zyklen planen.
Hochwertige Komponenten erfordern eine schnellere und sicherere Verarbeitung. Zentrifugalgeräte erzeugen enorme G-Kräfte. Ein zentraler Turm dreht sich in eine Richtung. Währenddessen drehen sich vier einzelne Fässer gegenläufig. Diese Doppelrotation schafft eine hochenergetische Endbearbeitungsumgebung.
Medizin- und Luftfahrthersteller bevorzugen diese fortschrittliche Technologie. Es liefert schnell ein ultraglattes, isotropes Finish. Die Zykluszeiten sinken von mehreren Stunden auf nur noch wenige Minuten. Darüber hinaus werden empfindliche Bauteile wirksam geschützt. Die extreme Zentrifugalkraft erzeugt eine konstante Medienkompression. Die Teile bleiben fest in der Schleifmasse schweben. Sie stoßen nie aneinander. Sie gewinnen an Geschwindigkeit, ohne die Teileintegrität zu beeinträchtigen.
Standardladeprotokolle unterscheiden sich erheblich zwischen den Maschinen. Befolgen Sie diese allgemeinen Schritte, um Batch-Fehler zu verhindern:
Messen Sie sorgfältig Ihr genaues Teilevolumen.
Berechnen Sie die erforderliche Schleifmittelmasse anhand strenger Volumenverhältnisse.
Laden Sie Komponenten und Steine gleichzeitig in das Fass.
Geben Sie Wasser und chemische Verbindungen in die jeweilige Fülllinie ein.
Befestigen Sie den wasserdichten Deckel fest, bevor Sie den Primärmotor einschalten.
Verbrauchsmaterialien verursachen die häufigsten Prozessausfälle. Viele Ingenieure betrachten sie als nachträglichen Einfall. Sie müssen diese Elemente perfekt spezifizieren. Die von Ihnen gewählten Verbrauchsmaterialien fungieren als eigentliche Schneidwerkzeuge.
Die Wahl des Schleifmittels bestimmt die Schnittgeschwindigkeit. Richtig Poliermittel verhindern schwere Oberflächenschäden. Hersteller bieten verschiedene Kategorien an.
Keramik: Hohe Dichte sorgt für schnelle Schneidwirkung. Es greift Hartmetalle aggressiv an. Verwenden Sie es für Stahl-, Eisen- und Titankomponenten. Es behält seine Form im Laufe der Zeit unglaublich gut bei.
Kunststoff: Dieses Material bietet ein geringeres Gewicht. Es schneidet sanft, ohne zu kratzen. Sie sollten es für weiche Metalle verwenden. Es verhindert das Oberflächenstrahlen auf Aluminium, Zink und Messing. Kunststoff enthält Siliciumdioxid- oder Aluminiumoxid-Schleifmittel, suspendiert in einem Polyesterharz.
Stahl/Porzellan: Diese festen Optionen enthalten keine Schleifmittel. Bediener verwenden sie ausschließlich zum Polieren. Sie erzeugen brillant leuchtende Oberflächen. Das hohe Gewicht begünstigt eine vorteilhafte Kaltverfestigung der Metalloberfläche.
Sie müssen ein striktes Volumenverhältnis von 3:1 einhalten. Das bedeutet drei Teile Schleifmittel auf einen Teil Metall. Diese Standardregel verhindert eine Teil-zu-Teil-Beeinträchtigung. Ohne genügend Steine kollidieren Metallteile während der Rotation. Kollisionen verursachen starke Beulen und erzeugen kostspieligen Ausschuss. Wir empfehlen dringend, die Volumina vor jeder einzelnen Charge zu messen. Erraten Sie niemals das Verhältnis. Schwere oder komplexe Teile erfordern oft ein Verhältnis von 4:1 oder sogar 5:1, um sicher zu bleiben. Sie sorgen für eine vollständige Trennung, indem Sie die Kammer mit überschüssigen Steinen fluten.
Flüssigkeiten bewirken viel mehr als nur die Benetzung der Charge. Chemische Verbindungen erfüllen während des Zyklus drei lebenswichtige Funktionen. Zunächst suspendieren sie Trümmer und entfernen Metallfeinteile. Dadurch wird verhindert, dass sich dunkler Schlamm in Teilspalten festsetzt. Zweitens verhindern sie die Rostbildung an Eisenteilen. Auf frisch freigelegtem Stahl tritt sofort Flugrost auf. Geeignete Verbindungen bilden eine schützende mikroskopische Barriere. Drittens steuern sie aktiv den gesamten Schneidvorgang. Einige Verbindungen erhöhen die Gleitfähigkeit und sorgen so für ein glatteres Finish. Andere reduzieren die Gleitfähigkeit, um die Schleifwirkung zu maximieren. Sie müssen chemische Flüssigkeiten auswählen, die perfekt auf Ihre spezifische Metalllegierung abgestimmt sind.
Die Adoption birgt mehrere versteckte Reibungspunkte. Oftmals sind Einschränkungen der Räumlichkeiten ausschlaggebend für Ihren letztendlichen Erfolg. Sie müssen sich mit diesen physikalischen Gegebenheiten befassen, bevor Sie große Geräte installieren.
Zu kleine Steine zerstören häufig gute Teile. Sie sitzen fest in Gewindelöchern. Sie verklemmen sich dauerhaft in schmalen Schlitzen. Bediener verschwenden unzählige Stunden damit, Steine manuell aus fertigen Bauteilen herauszupicken. Sie müssen strenge Größenprotokolle implementieren. Vergleichen Sie die Steinabmessungen immer mit Ihren Teileplänen. Kaufen Sie Steine, die deutlich größer sind als Ihr größtes Loch. Alternativ kaufen Sie sie so klein, dass sie ungehindert durch Ihre kleinste Spalte fließen können. Diagonale Messungen sind am wichtigsten. Ein zylindrischer Stein könnte in Längsrichtung passen, sich aber diagonal verkeilen.
Die industrielle Veredelung wirkt sich stark auf Ihre Fabrikumgebung aus. Diese Maschinen erzeugen bei starkem Betrieb erhebliche Dezibel. Stahl, der auf Stahl gleitet, erzeugt ein intensives Brüllen. Es besteht leicht die Gefahr, dass Sie gegen örtliche Lärmschutzbestimmungen verstoßen. Für Einrichtungen sind häufig spezielle Schallschutzgehäuse erforderlich. Schalldämmende Vorhänge oder spezielle Räume schützen Ihre Mitarbeiter.
Die Abwasserbewirtschaftung stellt eine weitere große Hürde dar. Bei Nassprozessen entstehen stark verunreinigte Abwässer. Das Wasser enthält Metallstaub, Schleifmittel und chemische Seifen. Sie dürfen diese unbehandelte Flüssigkeit nicht in den städtischen Abfluss leiten. Sie müssen sofort geeignete Filtersysteme installieren. Chemische Aufbereitungssysteme neutralisieren den pH-Wert des Abwassers vor der sicheren Ableitung. Wird das Abwasser nicht behandelt, drohen hohe Bußgelder.
Andauernde starke Reibung zerstört schließlich Maschinenkomponenten. Laufauskleidungen aus Polyurethan und dickem Gummi nutzen sich ständig ab. Diese Auskleidungen schützen die äußere Stahlhülle vor abrasiver Zerstörung. Sie müssen ihre Dicke regelmäßig überwachen. Planen Sie Ersatzfrequenzen proaktiv. Das Ignorieren verschlissener Auskleidungen führt zur vollständigen Zerstörung des darunter liegenden Stahlrohrs. Sobald das Schleifmittel das Gummi durchdringt, frisst es das Metallgehäuse. Durch routinemäßige Sichtprüfungen verhindern Sie katastrophale Geräteausfälle.
Eine Gleitschleifanlage fungiert als Komplettsystem. Es handelt sich nie nur um ein eigenständiges Tool. Ihr Erfolg erfordert eine perfekte Abstimmung mehrerer Variablen. Sie müssen den Maschinentyp, die Schleifmittel, die flüssigen Verbindungen und die Zykluszeit aufeinander abstimmen. Die Änderung einer Variablen wirkt sich sofort auf alle anderen aus.
Wir empfehlen Käufern dringend, zunächst eine Musterbearbeitung anzufordern. Fordern Sie von den Herstellern immer Pilottests. Legen Sie Gerätespezifikationen niemals blind auf der Grundlage von Broschüren fest. Senden Sie eine Charge Rohteile an den Lieferanten. Lassen Sie sie die ideale Formel festlegen. Empirische Tests liefern den einzigen zuverlässigen Nachweis. Es beweist Ihre erwarteten Zykluszeiten eindeutig. Es garantiert außerdem, dass die Endqualität Ihren technischen Standards entspricht. Sie mindern Ihre Beschaffungsrisiken, indem Sie praxisnahe Nachweise verlangen.
A: Standarddrehtrommeln bergen ein hohes Risiko für zerbrechliche Teile. Die aggressive Kaskadenwirkung verbiegt oder verbeult häufig dünne Wände. Wir empfehlen, bei empfindlichen Gegenständen auf standardmäßige Rotationseinrichtungen zu verzichten. Verwenden Sie stattdessen hochenergetische Zentrifugaltrommeln oder Vibrationssysteme. Diese Maschinen bieten deutlich sicherere Alternativen. Zentrifugalsysteme nutzen eine kontinuierliche Medienkompression, um Teile zu schützen. Vibrationsschalen sorgen für eine viel sanftere Mikro-Impact-Wirkung. Beide erweiterten Optionen verhindern schädliche Kollisionen zwischen Teilen während des Endbearbeitungszyklus.
A: Die Bearbeitungszeiten variieren je nach gewählter Ausrüstung erheblich. Standard Das Taumeln des Fasses erfolgt langsam. Es kann zwischen 4 und 24 Stunden dauern. Die genaue Dauer hängt stark von der Metallhärte und der anfänglichen Gratgröße ab. Im Gegensatz dazu arbeiten Hochenergie-Zentrifugalsysteme unglaublich schnell. Sie erzeugen enorme G-Kräfte, um den Schneidvorgang zu beschleunigen. Diese fortschrittlichen Systeme reduzieren die Gesamtzykluszeit in der Regel auf nur 10–45 Minuten.
A: Die Häufigkeit des Austauschs hängt von der Art des Schleifmittels und dem täglichen Gebrauch ab. Keramikoptionen nutzen sich bei jedem Zyklus allmählich ab. Sie müssen regelmäßig Nachfüllungen durchführen, um das kritische Volumenverhältnis von 3:1 aufrechtzuerhalten. Wenn Steine schrumpfen, besteht ein erhebliches Einlagerungsrisiko. Sobald sie klein genug sind, um sich in Teillöchern zu verklemmen, müssen Sie handeln. Der Bediener muss die gesamte Charge sieben und die abgenutzten Steine vollständig ersetzen, um eine Beschädigung der Teile zu verhindern.


