

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-06-30 Origine : Site


La finition manuelle des métaux limite considérablement l’évolutivité de votre production. Le meulage manuel repose en grande partie sur les compétences de l’opérateur et sur sa concentration quotidienne. Cela crée des lots incohérents et augmente vos dépenses de main-d'œuvre. Les fabricants ont besoin d’une méthode fiable et automatisée. UN La machine à culbuter offre une solution standardisée et reproductible. Il gère facilement des volumes élevés opérations de finition en série sans se plaindre. Nous évaluons les options d’équipement avec un œil très sceptique. Toutes les configurations ne fournissent pas les résultats promis. Ce guide détaille les applications précises et les variations d'équipement. Il couvre également les dures réalités de mise en œuvre. Nous voulons aider les ingénieurs de production à spécifier exactement les bons outils. Les acheteurs apprendront comment éviter les pièges courants en matière d’approvisionnement. Vous découvrirez comment adapter les machines à des géométries de pièces spécifiques. Nous explorerons en profondeur les choix de consommables et les temps de cycle. Une bonne planification garantit une finition métallique supérieure à chaque fois.
L'adaptation aux applications est essentielle : le succès dépend de l'alignement de la géométrie de la pièce et de la dureté du matériau avec des processus spécifiques tels que l'ébavurage de surface , le rayonnage ou le brunissage.
Tous les culbutages ne sont pas égaux : le centrifuge et le culbutage standard culbutage répondent à des volumes de production et à des exigences de tolérance distincts.
Les consommables déterminent le retour sur investissement : le rapport et la sélection corrects des supports et composés de polissage évitent d'endommager les pièces et réduisent les temps de cycle.
Facteurs cachés du coût total de possession : les exigences des installations, notamment l'atténuation du bruit et la gestion des eaux usées, doivent être prises en compte dans les décisions d'approvisionnement.
Les ingénieurs exigent des résultats précis de la part des équipements de finition. Vous devez définir dès le début des critères objectifs de réussite. Une configuration standard permet d'atteindre des objectifs de production spécifiques. Nous catégorisons ces objectifs en trois processus mécaniques distincts. Comprendre ces distinctions évite des erreurs de traitement coûteuses.
Agressif L'ébavurage de surface élimine rapidement les bavures d'usinage lourdes. Il élimine également les scories tenaces découpées au laser. L'équipement fait tourner les pièces à côté de pierres abrasives. Cette action coulissante coupe les saillies métalliques indésirables. Les opérateurs constatent des gains de productivité significatifs par rapport au meulage manuel. Cependant, vous devez surveiller ce processus de près. Les temps de cycle non contrôlés introduisent de graves risques dimensionnels. L'action abrasive ne fait pas de distinction entre les bavures et les caractéristiques critiques. Des cycles longs peuvent modifier les dimensions précises de vos pièces. Le retournement des bavures présente un autre défi courant. Parfois, le métal se plie au lieu de se briser. Vous devez optimiser la forme de votre abrasif pour cisailler proprement les bavures.
Meilleure pratique : établissez toujours une durée d'exécution maximale basée sur des tests empiriques. Documentez ces limites strictes dans vos procédures opérationnelles standard.
Erreur courante : laisser les pièces dans le baril plus longtemps pour éliminer les scories lourdes. Cela détruit les surfaces planes.
De nombreuses industries exigent des bords de pièces strictement uniformes. Les angles vifs créent des risques d'assemblage. Ils échouent également aux audits modernes de conformité en matière de sécurité. L’équipement rotatif excelle dans le rayonnage et le mélange des bords. Il use doucement les intersections pointues. Cela crée des limites uniformes et sûres à gérer. Vous pouvez facilement cibler des tolérances de rayons spécifiques. La plupart des opérateurs visent 0,005 à 0,015 pouces. Vous obtenez ces mesures de manière cohérente sur des lots massifs. Cette répétabilité surpasse à chaque fois le classement manuel. Les fabricants du secteur aérospatial et médical s’appuient largement sur cette capacité de mélange prévisible.
Parfois, les pièces nécessitent une esthétique visuelle améliorée. D’autres fois, ils nécessitent des surfaces lisses pour la préparation du placage. Le polissage et le brunissage répondent à ces exigences spécifiques. Les opérateurs utilisent des méthodes de traitement humides et sèches. Le traitement à sec donne souvent une finition hautement réfléchissante, semblable à un miroir. Il utilise des matières organiques traitées comme des coquilles de noix. Le traitement humide maintient les pièces propres et empêche l'accumulation de chaleur. Il utilise des composés de brunissage spécialisés. La qualité de votre finition finale dépend entièrement de ces choix fluides. Nous vous recommandons de tester les deux méthodes sur des échantillons de pièces avant de finaliser votre itinéraire de production.
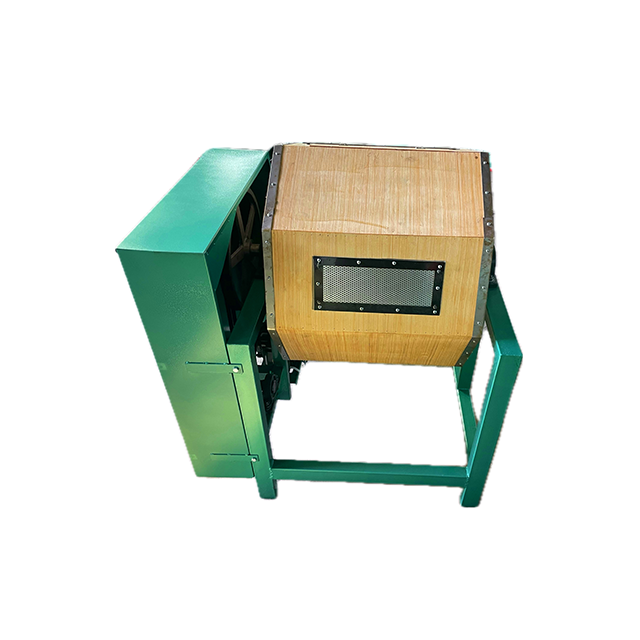
Vous devez choisir entre deux mécanismes principaux pour votre établissement. Chaque approche propose des actions physiques distinctes. Une sélection appropriée garantit que vos pièces survivent intactes au processus. Nous fournissons ci-dessous un cadre décisionnel clair pour guider votre équipe d’ingénierie.
L'équipement rotatif repose sur une action de glissement agressive. Les pièces et les pierres se soulèvent le long de la paroi du tonneau. La gravité les entraîne vers le bas dans une cascade continue. Cela crée des frictions intenses. Il fonctionne à merveille pour l’enlèvement de matériaux lourds et les surfaces extérieures. Les équipements vibrants utilisent une approche très différente. Les moteurs génèrent des micro-impacts à haute fréquence. Le bol entier frémit rapidement. Cette action reste globalement beaucoup plus douce. Il convient parfaitement aux pièces délicates. Les micro-impacts continus pénètrent facilement dans les cavités internes profondes et les géométries complexes.
Nous avons développé un cadre de comparaison pratique. Utilisez ce tableau pour guider vos décisions d’ingénierie immédiates.
Critères d'évaluation |
Approche rotative/tumbling |
Approche de finition vibratoire |
|---|---|---|
Action principale |
Glissement et cascade agressifs. |
Micro-impacts doux à haute fréquence. |
Idéal pour |
Pièces plates et lourdes. Attaches. Moulages. |
Pièces délicates. Géométries complexes. |
Enlèvement de matière |
Haut et rapide. Excellent pour les bavures lourdes. |
Modéré. Mieux pour une finition soignée. |
Cavités internes |
Mauvaise pénétration dans les trous borgnes. |
Excellente pénétration et rinçage fluide. |
Profil de risque |
Risque élevé d'emmêlement ou de coincement des pièces. |
Faible risque de conflit. Les pièces restent suspendues. |
Choisissez un équipement rotatif lorsque vous manipulez des pièces plates et lourdes. Il s’adapte parfaitement aux besoins d’enlèvement de matière agressif. Il convient également aux opérations fonctionnant avec des budgets inférieurs. Évitez complètement les actions rotatives lorsque les pièces ont des trous borgnes profonds. Il faut également l'éviter si les pièces possèdent des parois minces. L'emmêlement reste un risque énorme pour les composants filaires.
La sélection de l’équipement dicte votre échelle de production globale. Vous devez équilibrer l’efficacité de la finition par rapport au volume attendu. Nous classons les équipements en deux styles opérationnels principaux.
La configuration traditionnelle reste un puissant outil de travail. Standard le culbutage du baril offre une fiabilité inégalée. Les opérateurs l'utilisent pour des lots de très gros volumes. Il gère exceptionnellement bien les pièces non fragiles. Les attaches, les ébauches lourdes estampées et les pièces moulées robustes prospèrent ici. La mécanique reste incroyablement simple. Un moteur fait tourner un barillet horizontal en forme de polygone. Cette simplicité réduit considérablement les pannes mécaniques.
Cependant, vous devez accepter un inconvénient opérationnel majeur. Les temps de cycle sont notoirement longs. De nombreux lots nécessitent un traitement sur plusieurs heures. Les composants en acier dur peuvent nécessiter 24 heures de rotation continue. Certaines installations les font fonctionner strictement la nuit pour économiser les heures de travail de jour. Vous devez planifier votre planification de production en fonction de ces cycles prolongés.
Les composants de grande valeur exigent un traitement plus rapide et plus sûr. Les équipements centrifuges génèrent des forces G massives. Une tourelle centrale tourne dans une direction. Pendant ce temps, quatre barils individuels tournent de manière opposée. Cette double rotation crée un environnement de finition à haute énergie.
Les industriels du médical et de l’aérospatiale privilégient cette technologie de pointe. Il permet d'obtenir rapidement des finitions isotropes ultra-lisses. Les temps de cycle passent de quelques heures à quelques minutes seulement. De plus, il protège efficacement les composants fragiles. La force centrifuge extrême crée une compression constante du support. Les pièces restent fermement suspendues dans la masse abrasive. Ils ne s'entrechoquent jamais. Vous gagnez en vitesse sans sacrifier l’intégrité des pièces.
Les protocoles de chargement standard diffèrent considérablement d’une machine à l’autre. Suivez ces étapes universelles pour éviter les échecs de lots :
Mesurez soigneusement le volume exact de votre pièce.
Calculez la masse abrasive requise en fonction de rapports de volume stricts.
Chargez simultanément les composants et les pierres dans le canon.
Ajoutez de l'eau et des composés chimiques jusqu'à la ligne de remplissage spécifique.
Fixez fermement le couvercle étanche avant d'engager le moteur principal.
Les consommables sont à l'origine des échecs de processus les plus fréquents. De nombreux ingénieurs les considèrent après coup. Vous devez parfaitement préciser ces éléments. Les consommables que vous avez choisis font office de véritables outils de coupe.
Votre choix d’abrasif dicte la vitesse de coupe. Approprié le support de polissage évite de graves dommages à la surface. Les fabricants proposent plusieurs catégories distinctes.
Céramique : la haute densité crée une action de coupe rapide. Il attaque agressivement les métaux durs. Utilisez-le pour les composants en acier, en fer et en titane. Il conserve incroyablement bien sa forme au fil du temps.
Plastique : Ce matériau offre un poids plus léger. Il coupe doucement sans creuser. Vous devriez l'utiliser pour les métaux mous. Il empêche le grenaillage de surface sur l'aluminium, le zinc et le laiton. Le plastique contient des abrasifs de silice ou d'alumine en suspension dans une résine polyester.
Acier/Porcelaine : Ces options solides ne contiennent aucun abrasif. Les opérateurs les utilisent uniquement pour le brunissage. Ils créent des finitions brillamment lumineuses. Le poids élevé favorise un écrouissage bénéfique sur la surface métallique.
Vous devez maintenir un rapport de volume strict de 3:1. Cela signifie trois parties d'abrasif pour une partie de métal. Cette règle standard empêche les conflits pièce sur pièce. Sans suffisamment de pierres, les composants métalliques entrent en collision lors de la rotation. Les collisions provoquent de graves bosses et génèrent des déchets coûteux. Nous vous conseillons fortement de mesurer les volumes avant chaque lot. Ne devinez jamais le rapport. Les pièces lourdes ou complexes nécessitent souvent un rapport de 4 :1, voire 5 :1, pour rester sûres. Vous assurez une séparation totale en inondant la chambre avec des pierres en excès.
Les liquides font bien plus que simplement mouiller le lot. Les composés chimiques remplissent trois fonctions vitales au cours du cycle. Premièrement, ils suspendent les débris et éliminent les fines métaux. Cela empêche les boues sombres de se déposer dans les crevasses des pièces. Deuxièmement, ils inhibent la rouille sur les pièces ferreuses. La rouille instantanée se produit instantanément sur l’acier fraîchement exposé. Les composés appropriés fournissent une barrière microscopique protectrice. Troisièmement, ils contrôlent activement l’action globale de coupe. Certains composés augmentent le pouvoir lubrifiant pour une finition plus lisse. D'autres réduisent le pouvoir lubrifiant pour maximiser l'effet abrasif. Vous devez sélectionner des fluides chimiques parfaitement adaptés à votre alliage métallique spécifique.
L’adoption comporte plusieurs points de friction cachés. Les contraintes liées aux installations dictent souvent votre succès final. Vous devez tenir compte de ces réalités physiques avant d’installer un gros équipement.
Les pierres sous-dimensionnées endommagent souvent les bonnes pièces. Ils se logent étroitement dans des trous filetés. Ils se coincent en permanence dans des fentes étroites. Les opérateurs perdent d’innombrables heures à retirer manuellement les pierres des composants finis. Vous devez mettre en œuvre des protocoles de dimensionnement stricts. Comparez toujours les dimensions de la pierre avec les plans de vos pièces. Achetez des pierres nettement plus grosses que votre plus grand trou. Vous pouvez également les acheter suffisamment petits pour qu’ils puissent circuler librement dans votre plus petite crevasse. Les mesures diagonales sont les plus importantes. Une pierre cylindrique peut s'adapter dans le sens de la longueur mais se coincer en diagonale.
La finition industrielle a un impact considérable sur votre environnement d’usine. Ces machines génèrent des décibels importants lors d’opérations intensives. L'acier glissant contre l'acier crée un rugissement intense. Vous pouvez facilement enfreindre les réglementations locales en matière de conformité en matière de bruit. Les installations nécessitent souvent des enceintes acoustiques dédiées. Des rideaux insonorisants ou des salles dédiées protègent votre personnel.
La gestion des eaux usées présente un autre obstacle sérieux. Les procédés humides créent des effluents fortement contaminés. L'eau contient de la poussière métallique, des abrasifs et des savons chimiques. Vous ne pouvez pas déverser ce liquide non traité dans les égouts municipaux. Vous devez installer immédiatement des systèmes de filtration appropriés. Les systèmes de traitement chimique neutralisent le pH des effluents avant leur rejet en toute sécurité. Le non-traitement des eaux usées entraîne de lourdes amendes réglementaires.
Une friction importante et continue finit par détruire les composants de la machine. Les doublures de canon en polyuréthane et en caoutchouc épais s'usent constamment. Ces revêtements protègent la coque extérieure en acier de la destruction par abrasion. Vous devez surveiller régulièrement leur épaisseur. Planifiez les fréquences de remplacement de manière proactive. Ignorer les garnitures usées détruit complètement le canon en acier sous-jacent. Une fois que l’abrasif traverse le caoutchouc, il ronge le boîtier métallique. Vous évitez les pannes catastrophiques des équipements grâce à des inspections visuelles de routine.
Une configuration de finition en masse fonctionne comme un système complet. Ce n’est jamais simplement un outil autonome. Votre réussite nécessite un alignement parfait sur plusieurs variables. Vous devez harmoniser le type de machine, les abrasifs, les composés fluides et le temps de cycle. Changer une variable affecte instantanément toutes les autres.
Nous conseillons fortement aux acheteurs de demander d'abord le traitement des échantillons. Exigez toujours des tests pilotes auprès des fabricants. Ne finalisez jamais aveuglément les spécifications de l’équipement sur la base de brochures. Envoyez un lot de pièces brutes au fournisseur. Laissez-les établir la formule idéale. Les tests empiriques constituent la seule vérification fiable. Cela prouve définitivement vos temps de cycle attendus. Il garantit également que la qualité de votre finition finale répond aux normes d’ingénierie. Vous atténuez vos risques en matière d’approvisionnement en exigeant des preuves concrètes.
R : Les barillets rotatifs standard présentent des risques élevés pour les pièces fragiles. L’action agressive en cascade plie ou endommage souvent les parois minces. Nous vous recommandons d'éviter les configurations rotatives standard pour les articles délicats. Utilisez plutôt des barils centrifuges ou des systèmes vibrants à haute énergie. Ces machines offrent des alternatives nettement plus sûres. Les systèmes centrifuges utilisent une compression continue du support pour protéger les pièces. Les bols vibrants offrent une action de micro-impact beaucoup plus douce. Les deux options avancées évitent les collisions pièce à pièce dommageables pendant le cycle de finition.
R : Les délais de traitement varient considérablement en fonction de l'équipement que vous avez choisi. Standard le culbutage du baril fonctionne lentement. Cela peut prendre de 4 à 24 heures. La durée exacte dépend fortement de la dureté du métal et de la taille initiale de la bavure. À l’inverse, les systèmes centrifuges à haute énergie fonctionnent incroyablement rapidement. Ils génèrent des forces G massives pour accélérer l’action de coupe. Ces systèmes avancés réduisent généralement les temps de cycle globaux à seulement 10 à 45 minutes.
R : La fréquence de remplacement dépend du type d’abrasif et de l’utilisation quotidienne. Les options en céramique s’usent progressivement à chaque cycle. Vous devez effectuer des compléments réguliers pour maintenir le rapport de volume critique de 3:1. À mesure que les pierres rétrécissent, elles présentent de graves risques de verse. Une fois qu’ils deviennent suffisamment petits pour se coincer dans les trous des pièces, vous devez agir. L'opérateur doit filtrer l'ensemble du lot et remplacer complètement les pierres usées pour éviter d'endommager les pièces.

