

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-06-30 Origen: Sitio


El acabado manual de metales limita gravemente la escalabilidad de su producción. El pulido manual depende en gran medida de la habilidad del operador y de su concentración diaria. Esto crea lotes inconsistentes y aumenta los gastos de mano de obra. Los fabricantes necesitan un método automatizado y fiable. A La máquina volteadora ofrece una solución estandarizada y repetible. Maneja fácilmente grandes volúmenes operaciones de acabado en masa sin quejarse. Evaluamos las opciones de equipamiento con ojo muy escéptico. No todas las configuraciones ofrecen los resultados prometidos. Esta guía desglosa aplicaciones precisas y variaciones de equipos. También cubre las duras realidades de la implementación. Queremos ayudar a los ingenieros de producción a especificar las herramientas exactas adecuadas. Los compradores aprenderán cómo evitar los errores comunes en las adquisiciones. Descubrirá cómo combinar máquinas con geometrías de piezas específicas. Exploraremos a fondo las opciones de consumibles y los tiempos de ciclo. Una planificación adecuada garantiza un acabado del metal superior en todo momento.
La coincidencia de aplicaciones es fundamental: el éxito depende de alinear la geometría de la pieza y la dureza del material con procesos específicos como el desbarbado de superficies , el redondeado o el bruñido.
No todos los volteos son iguales: los volteos centrífugos y de barril estándar cumplen con distintos volúmenes de producción y requisitos de tolerancia.
Los consumibles dictan el retorno de la inversión: la proporción y selección correctas de medios y compuestos de pulido previenen daños a las piezas y reducen los tiempos de ciclo.
Factores ocultos del TCO: los requisitos de las instalaciones, incluida la mitigación del ruido y la gestión de aguas residuales, deben tenerse en cuenta en las decisiones de adquisición.
Los ingenieros exigen resultados precisos de los equipos de acabado. Debe definir criterios objetivos de éxito con antelación. Una configuración estándar logra objetivos de producción específicos. Clasificamos estos objetivos en tres procesos mecánicos distintos. Comprender estas distinciones evita costosos errores de procesamiento.
Agresivo El desbarbado de superficies elimina rápidamente las rebabas de mecanizado pesado. También elimina la escoria rebelde cortada con láser. El equipo hace girar piezas junto con piedras abrasivas. Esta acción deslizante corta las protuberancias metálicas no deseadas. Los operadores ven mejoras significativas en la productividad en comparación con el rectificado manual. Sin embargo, debe seguir de cerca este proceso. Los tiempos de ciclo no controlados introducen graves riesgos dimensionales. La acción abrasiva no distingue entre rebabas y características críticas. Los ciclos largos pueden alterar las dimensiones precisas de sus piezas. El vuelco de rebabas presenta otro desafío común. A veces el metal se dobla en lugar de romperse. Debe optimizar la forma del abrasivo para cortar las rebabas limpiamente.
Mejores prácticas: establezca siempre un tiempo de ejecución máximo basado en pruebas empíricas. Documente estos límites estrictos en sus procedimientos operativos estándar.
Error común: dejar piezas en el cañón por más tiempo para eliminar la escoria pesada. Esto destruye las superficies planas.
Muchas industrias requieren bordes de piezas estrictamente uniformes. Las esquinas afiladas crean riesgos de montaje. También no pasan las auditorías modernas de cumplimiento de seguridad. Los equipos rotativos sobresalen en el redondeado y mezclado de bordes. Desgasta suavemente las intersecciones cerradas. Esto crea límites uniformes y seguros de manejar. Puede apuntar fácilmente a tolerancias de radios específicos. La mayoría de los operadores apuntan a 0,005 a 0,015 pulgadas. Estas métricas se logran de manera consistente en lotes masivos. Esta repetibilidad siempre supera al archivo manual. Los fabricantes aeroespaciales y médicos dependen en gran medida de esta capacidad de mezcla predecible.
A veces las piezas necesitan una estética visual mejorada. Otras veces, requieren superficies lisas para la preparación del revestimiento. El pulido y el bruñido cumplen estos requisitos específicos. Los operadores utilizan métodos de procesamiento tanto húmedos como secos. El procesamiento en seco a menudo produce un acabado altamente reflectante similar a un espejo. Utiliza materiales orgánicos tratados como cáscaras de nueces. El procesamiento húmedo mantiene las piezas limpias y evita la acumulación de calor. Utiliza compuestos de bruñido especializados. La calidad del acabado final depende completamente de estas elecciones de fluidos. Recomendamos probar ambos métodos en piezas de muestra antes de finalizar su ruta de producción.
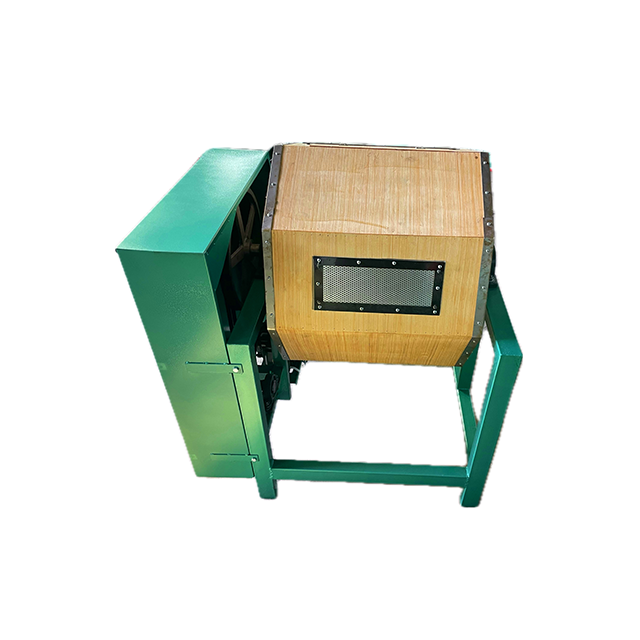
Debe elegir entre dos mecanismos principales para sus instalaciones. Cada enfoque ofrece acciones físicas distintas. La selección adecuada garantiza que sus piezas sobrevivan intactas al proceso. A continuación proporcionamos un marco de decisión claro para guiar a su equipo de ingeniería.
Los equipos rotativos se basan en una acción de deslizamiento agresiva. Piezas y piedras se levantan a lo largo de la pared del cañón. La gravedad los arrastra hacia abajo en una cascada continua. Esto crea una intensa fricción. Funciona muy bien para la eliminación de materiales pesados y superficies exteriores. Los equipos vibratorios utilizan un enfoque muy diferente. Los motores generan microimpactos de alta frecuencia. Todo el cuenco se estremece rápidamente. Esta acción sigue siendo mucho más suave en general. Se adapta perfectamente a las partes delicadas. Los microimpactos continuos penetran fácilmente en cavidades internas profundas y geometrías complejas.
Desarrollamos un marco de comparación práctico. Utilice esta tabla para guiar sus decisiones de ingeniería inmediatas.
Criterios de evaluación |
Enfoque giratorio / giratorio |
Enfoque de acabado vibratorio |
|---|---|---|
Acción primaria |
Deslizamiento agresivo y cascada. |
Microimpactos suaves y de alta frecuencia. |
Más adecuado para |
Piezas planas y pesadas. Sujetadores. Fundición. |
Partes delicadas. Geometrías complejas. |
Eliminación de materiales |
Alto y rápido. Excelente para rebabas pesadas. |
Moderado. Mejor para acabados finos. |
Cavidades Internas |
Mala penetración en agujeros ciegos. |
Excelente penetración y lavado de fluidos. |
Perfil de riesgo |
Alto riesgo de que las piezas se enreden o choquen. |
Bajo riesgo de impacto. Las piezas permanecen suspendidas. |
Elija equipos rotativos cuando trabaje con piezas planas y pesadas. Se adapta perfectamente cuando se requiere una eliminación agresiva de material. También se adapta a operaciones que operan con presupuestos más bajos. Evite por completo las acciones giratorias cuando las piezas tengan agujeros ciegos profundos. También debes evitarlo si las piezas poseen paredes delgadas. Los enredos siguen siendo un riesgo enorme para los componentes similares a cables.
La selección de equipos dicta su escala de producción general. Debe equilibrar la eficiencia del acabado con el volumen esperado. Clasificamos los equipos en dos estilos operativos principales.
La configuración tradicional sigue siendo un poderoso caballo de batalla. Estándar La caída del cañón proporciona una confiabilidad inigualable. Los operadores lo utilizan para lotes de volumen extremadamente alto. Maneja excepcionalmente bien piezas no frágiles. Aquí prosperan los sujetadores, los espacios en blanco estampados pesados y las piezas fundidas robustas. La mecánica sigue siendo increíblemente simple. Un motor hace girar un barril horizontal en forma de polígono. Esta simplicidad reduce drásticamente las averías mecánicas.
Sin embargo, hay que aceptar un importante inconveniente operativo. Los tiempos de ciclo son notablemente largos. Muchos lotes requieren un procesamiento de varias horas. Los componentes de acero duro pueden requerir 24 horas de rotación continua. Algunas instalaciones los utilizan estrictamente durante la noche para ahorrar horas de trabajo diurnas. Debe planificar su programación de producción en torno a estos ciclos prolongados.
Los componentes de alto valor exigen un procesamiento más rápido y seguro. Los equipos centrífugos generan enormes fuerzas G. Una torreta central gira en una dirección. Mientras tanto, cuatro barriles individuales giran en sentido opuesto. Esta doble rotación crea un ambiente de acabado de alta energía.
Los fabricantes médicos y aeroespaciales favorecen esta tecnología avanzada. Ofrece acabados isotrópicos ultrasuaves rápidamente. Los tiempos de ciclo bajan de varias horas a apenas unos minutos. Además, protege eficazmente los componentes frágiles. La fuerza centrífuga extrema crea una compresión constante del medio. Las piezas permanecen suspendidas firmemente dentro de la masa abrasiva. Nunca chocan entre sí. Ganas velocidad sin sacrificar la integridad de la pieza.
Los protocolos de carga estándar difieren significativamente entre máquinas. Siga estos pasos universales para evitar errores en los lotes:
Mida cuidadosamente el volumen de su pieza exacta.
Calcule la masa abrasiva requerida basándose en estrictas proporciones de volumen.
Cargue componentes y piedras en el cañón simultáneamente.
Agregue agua y compuestos químicos a la línea de llenado específica.
Asegure firmemente la tapa hermética antes de activar el motor primario.
Los consumibles causan las fallas de proceso más frecuentes. Muchos ingenieros los consideran una ocurrencia tardía. Debes especificar estos elementos perfectamente. Los consumibles elegidos actúan como herramientas de corte reales.
Su elección de abrasivo dicta la velocidad de corte. Adecuado Los medios de pulido previenen daños severos a la superficie. Los fabricantes ofrecen varias categorías distintas.
Cerámica: La alta densidad crea una acción de corte rápida. Ataca agresivamente los metales duros. Úselo para componentes de acero, hierro y titanio. Mantiene su forma increíblemente bien con el tiempo.
Plástico: Este material ofrece un peso más ligero. Corta suavemente sin rayar. Deberías usarlo para metales blandos. Previene el granallado de superficies en aluminio, zinc y latón. El plástico contiene abrasivos de sílice o alúmina suspendidos en una resina de poliéster.
Acero/Porcelana: Estas opciones sólidas no contienen abrasivos. Los operadores los utilizan estrictamente para pulir. Crean acabados brillantemente brillantes. El gran peso favorece un beneficioso endurecimiento de la superficie del metal.
Debes mantener una estricta proporción de volumen de 3:1. Esto significa tres partes de abrasivo por una parte de metal. Esta regla estándar evita el impacto entre piezas. Sin suficientes piedras, los componentes metálicos chocan durante la rotación. Las colisiones causan abolladuras graves y generan chatarra costosa. Recomendamos encarecidamente medir los volúmenes antes de cada lote. Nunca adivines la proporción. Las piezas pesadas o complejas a menudo requieren una proporción de 4:1 o incluso 5:1 para permanecer seguras. Se asegura una separación total inundando la cámara con el exceso de piedras.
Los líquidos hacen mucho más que simplemente mojar el lote. Los compuestos químicos realizan tres funciones vitales durante el ciclo. Primero, suspenden los escombros y eliminan los finos metálicos. Esto evita que los lodos oscuros se depositen en las grietas parciales. En segundo lugar, inhiben la oxidación de las piezas ferrosas. La oxidación instantánea ocurre instantáneamente en acero recién expuesto. Los compuestos adecuados proporcionan una barrera microscópica protectora. En tercer lugar, controlan activamente la acción de corte general. Algunos compuestos aumentan la lubricidad para un acabado más suave. Otros reducen la lubricidad para maximizar la mordida abrasiva. Debe seleccionar fluidos químicos que combinen perfectamente con su aleación de metal específica.
La adopción conlleva varios puntos de fricción ocultos. Las limitaciones de las instalaciones a menudo dictan su éxito final. Debe abordar estas realidades físicas antes de instalar cualquier equipo grande.
Las piedras de tamaño insuficiente suelen arruinar piezas buenas. Se alojan firmemente dentro de agujeros roscados. Se encajan permanentemente en ranuras estrechas. Los operadores pierden innumerables horas quitando piedras manualmente de los componentes terminados. Debe implementar estrictos protocolos de dimensionamiento. Compare siempre las dimensiones de la piedra con los planos de su pieza. Compra piedras significativamente más grandes que tu agujero más grande. Alternativamente, cómprelos lo suficientemente pequeños como para que fluyan libremente a través de la grieta más pequeña. Las medidas diagonales son las más importantes. Una piedra cilíndrica puede encajar a lo largo pero calzarse en diagonal.
El acabado industrial tiene un gran impacto en el entorno de su fábrica. Estas máquinas generan importantes decibelios durante operaciones intensas. El acero que se desliza contra el acero crea un rugido intenso. Puede violar fácilmente las normas locales de cumplimiento de ruido. Las instalaciones suelen requerir recintos acústicos exclusivos. Las cortinas insonorizadas o las salas exclusivas protegen a su personal.
La gestión de las aguas residuales presenta otro obstáculo grave. Los procesos húmedos crean efluentes muy contaminados. El agua contiene polvo metálico, descomposición abrasiva y jabones químicos. No se puede tirar este líquido sin tratar al desagüe municipal. Debe instalar sistemas de filtración adecuados de inmediato. Los sistemas de tratamiento químico neutralizan el pH del efluente antes de su descarga segura. La falta de tratamiento de las aguas residuales conlleva severas multas regulatorias.
La fricción intensa y continua acaba destruyendo los componentes de la máquina. Los revestimientos del cañón de poliuretano y caucho grueso se desgastan constantemente. Estos revestimientos protegen la carcasa exterior de acero de la destrucción abrasiva. Debes controlar su grosor periódicamente. Programe frecuencias de reemplazo de manera proactiva. Si se ignoran los revestimientos desgastados, se destruye por completo el cilindro de acero subyacente. Una vez que el abrasivo desgasta la goma, devora la carcasa metálica. Usted previene fallas catastróficas en los equipos mediante inspecciones visuales de rutina.
Una configuración de acabado en masa funciona como un sistema completo. Nunca es sólo una herramienta independiente. Su éxito requiere una alineación perfecta entre múltiples variables. Debe armonizar el tipo de máquina, los abrasivos, los compuestos fluidos y el tiempo del ciclo. Cambiar una variable afecta a todas las demás al instante.
Recomendamos encarecidamente a los compradores que soliciten primero el procesamiento de muestras. Exija siempre pruebas piloto a los fabricantes. Nunca finalice las especificaciones del equipo a ciegas basándose en folletos. Envíe un lote de piezas en bruto al proveedor. Que establezcan la fórmula ideal. Las pruebas empíricas proporcionan la única verificación confiable. Esto demuestra definitivamente los tiempos de ciclo esperados. También garantiza que la calidad del acabado final cumpla con los estándares de ingeniería. Usted mitiga sus riesgos de adquisiciones exigiendo pruebas del mundo real.
R: Los cilindros giratorios estándar presentan altos riesgos para las piezas frágiles. La agresiva acción en cascada a menudo dobla o abolla las paredes delgadas. Recomendamos evitar configuraciones giratorias estándar para artículos delicados. En su lugar, utilice barriles centrífugos de alta energía o sistemas vibratorios. Estas máquinas ofrecen alternativas significativamente más seguras. Los sistemas centrífugos utilizan compresión continua de medios para proteger las piezas. Los cuencos vibratorios proporcionan una acción de microimpacto mucho más suave. Ambas opciones avanzadas evitan colisiones dañinas entre piezas durante el ciclo de acabado.
R: Los tiempos de procesamiento varían dramáticamente según el equipo elegido. Estándar La caída del barril funciona lentamente. Puede tardar entre 4 y 24 horas. La duración exacta depende en gran medida de la dureza del metal y del tamaño inicial de la rebaba. Por el contrario, los sistemas centrífugos de alta energía funcionan increíblemente rápido. Generan fuerzas G masivas para acelerar la acción de corte. Estos sistemas avanzados suelen reducir los tiempos generales de los ciclos a sólo 10 a 45 minutos.
R: La frecuencia de reemplazo depende del tipo de abrasivo y del uso diario. Las opciones cerámicas se desgastan gradualmente durante cada ciclo. Debe realizar recargas periódicas para mantener la relación de volumen crítica de 3:1. A medida que las piedras se encogen, plantean graves riesgos de acame. Una vez que se vuelven lo suficientemente pequeños como para encajar dentro de los agujeros de las piezas, debes actuar. El operador debe examinar todo el lote y reemplazar completamente las piedras desgastadas para evitar daños a las piezas.


