

المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-06-25 الأصل: موقع


غالبًا ما يؤدي تحجيم معالجة الأسطح المعدنية إلى تسوية قاسية. يجب على الشركات المصنعة تحقيق التوازن بين أوقات الدورة، والنفقات الرأسمالية، واتساق السطح. يظل العثور على التوازن المثالي تحديًا مستمرًا على أرض المصنع. غالبًا ما تؤدي الترقية من التشطيب اليدوي إلى معضلة. يجب على مديري الإنتاج تقييم أنظمة الطرد المركزي عالية السرعة. عادة ما يقارنونها بالأحواض أو الأوعية الاهتزازية التقليدية. إن اتخاذ الاختيار الخاطئ يمكن أن يؤدي إلى اختناقات إنتاجية ضخمة. ويمكنه أيضًا تضخيم نفقات التشغيل بشكل كبير. يوفر هذا الدليل إطارًا موضوعيًا قائمًا على الأدلة لتقييم المعدات. سنقوم بمقارنة أنظمة أقراص الطرد المركزي مع أنظمة التشطيب الاهتزازية. وسوف نركز على متطلبات الإنتاجية، ومخاطر التنفيذ، وتكاليف التشغيل العامة. سوف تتعلم بالضبط كيفية مواءمة اختيارك للمعدات مع متطلبات الإنتاج الفريدة الخاصة بك.
يؤدي تلميع الأقراص بالطرد المركزي إلى تقليل أوقات الدورات بمقدار 10x إلى 30x مقارنة بالتشطيب الاهتزازي القياسي، مما يجعله مثاليًا للإنتاج بكميات كبيرة وسرعة التنفيذ.
توفر الأنظمة الاهتزازية تنوعًا فائقًا للمكونات الكبيرة أو الثقيلة أو شديدة الهشاشة والتي قد تتعرض لخطر الاصطدام في البيئات عالية الطاقة.
غالبًا ما يتم تعويض النفقات الرأسمالية الأولية الأعلى لآلة الطرد المركزي عن طريق توفير العمالة وزيادة الإنتاجية، ولكن الميزانيات التشغيلية يجب أن تأخذ في الاعتبار تدهور الوسائط بشكل أسرع ومتطلبات الصيانة المحددة.
تعد هندسة الأجزاء وتقليل Ra (متوسط الخشونة) المرغوب فيه ومقاييس الحجم اليومية هي الدوافع الأساسية لوضع قائمة مختصرة للتكنولوجيا الصحيحة.
تتطلب مرافق الإنتاج الحديثة سير عمل فعال. دمج قوي المعالجة السطحية المعدنية ضرورية. يمنع تأخير التجميع ويضمن جودة المنتج. ومع ذلك، فإن اختيار المعدات الصحيحة ينطوي على التنقل بين المفاضلات المعقدة بين سرعة المعالجة وتعدد استخدامات التطبيق.
يجب عليك إنشاء مقاييس أساسية قبل تقييم أي جهاز. يعتمد النشر الناجح على أهداف واضحة وقابلة للقياس. وبدونها، يخاطر مديرو المرافق بشراء معدات غير متطابقة.
وقت الدورة المستهدفة: تحديد الحد الأقصى لمدة المعالجة المقبولة لكل دفعة.
معدل العيب المقبول: تحديد التسامح مع الاصطدام أو الخدش أو التشوه الجزئي.
ساعات العمل لكل دفعة: قياس التدخل اليدوي المطلوب للتحميل والمعالجة والتفريغ.
إن الاعتراف بالاختناقات القائمة أمر بالغ الأهمية. في بعض الأحيان، تؤدي مراحل إزالة الأزيز والتلميع إلى تقييد إجمالي إنتاج المصنع. قد تقوم مراكز التصنيع باستخدام الحاسب الآلي السريعة بإنتاج المكونات بسرعة. ومع ذلك، إذا انتظرت هذه الأجزاء ساعات في طوابير الانتهاء، تنخفض كفاءة المصنع. يتراكم مخزون العمل قيد التنفيذ (WIP) بسرعة. وهذا يربط رأس المال ويستهلك مساحة أرضية قيمة. إن تحديد عنق الزجاجة هذا يبرر استكشاف بدائل تشطيب أسرع وأكثر قوة.
تقبل العديد من المرافق التشطيب غير الفعال كإجراء تشغيل قياسي. إنهم يتحملون التكاليف الخفية للمعدات القديمة. إن عقلية 'الجيدة بما فيه الكفاية' هذه تخفي استنزافًا ماليًا كبيرًا. الاستهلاك المفرط لوسائل الإعلام يؤدي إلى تضخيم الميزانيات الشهرية. تؤدي أوقات العمل قيد المعالجة (WIP) المطولة إلى تأخير جداول الشحن. تؤدي جودة الدُفعات غير المتسقة إلى عمليات إعادة صياغة مكلفة. يكشف تقييم هذه النفقات الخفية عن الضرورة الحقيقية لترقية المعدات المستهدفة.
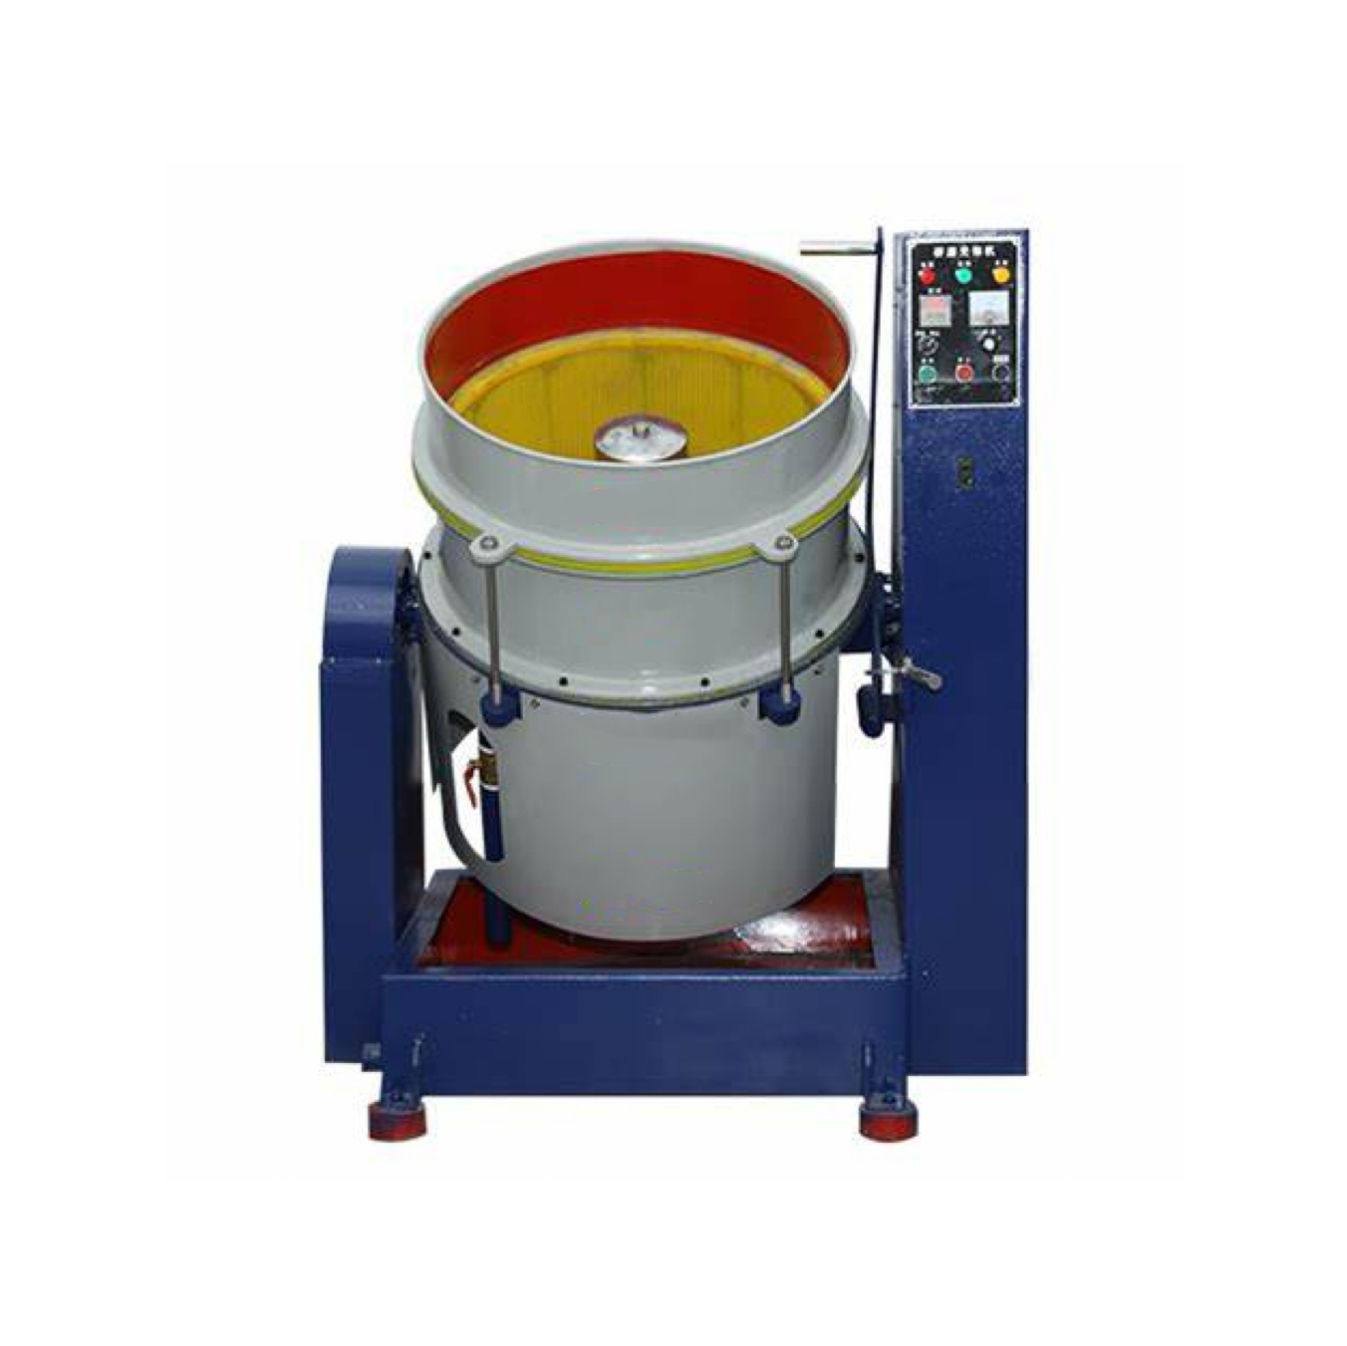
يغير إعداد قرص الطرد المركزي بشكل أساسي كيفية تفاعل الوسائط مع الأجزاء المعدنية. إنه يخرج عن آليات الاهتزاز البسيطة. وبدلاً من ذلك، فهو يعتمد على قوة طرد مركزية مكثفة وهندسة ميكانيكية دقيقة.
يستخدم النظام قرصًا سفليًا دوارًا. يقع هذا القرص داخل البرميل العلوي الثابت. عندما يدور القرص، فإنه يدفع الكتلة إلى الخارج وإلى الأعلى. تنتقل الوسائط والأجزاء على طول الجدار الثابت المبطن باليوريتان. الجاذبية تتغلب في النهاية على القوة الخارجية. ثم تنهار الكتلة مرة أخرى إلى المركز. يؤدي هذا إلى إنشاء حركة تدحرج حلقية عالية الطاقة (على شكل كعكة). يضمن الدوران المستمر التعرض الموحد للوسائط الكاشطة.
الفائدة الأساسية هنا هي السرعة. يؤدي تحقيق الاحتكاك الشديد إلى تمكين إزالة المواد بسرعة. على عكس التقليب العنيف، تتجنب هذه الطريقة التأثير القاسي من جزء إلى جزء. يحافظ التدفق الحلقي على الأجزاء معلقة داخل مصفوفة الوسائط. وهذا يضمن فعالية تلميع عالي السرعة دون اصطدام شديد. يمكنك تحقيق تخفيضات جيدة في Ra (متوسط الخشونة) في جزء صغير من الوقت التقليدي.
تتفوق هذه التكنولوجيا في قطاعات تصنيع محددة. إنه يتعامل مع الأجزاء الصغيرة والمتوسطة بشكل جيد للغاية. تستفيد الأشكال الهندسية المعقدة من تدفق الوسائط الشبيه بالسوائل.
الفراغات المعدنية والرموز المسكوكة.
الغرسات الطبية التي تتطلب تشطيبات جراحية.
مكونات الفضاء الدقيقة.
المجوهرات الجميلة والعناصر الزخرفية المعقدة.
على الرغم من كفاءتها، فإن طريقة الطرد المركزي لها حدود صارمة. إنها غير مناسبة للأجزاء الطويلة بشكل استثنائي. المكونات الثقيلة أو الضخمة تعطل حركة السوائل. يمكن للأجزاء التي تتجاوز معلمات دوران القرص أن توقف المحرك. وقد يتعرضون أيضًا للضرر الناتج عن الاصطدام بالجدران الثابتة فجأة.
خطأ شائع: التحميل الزائد على غرفة المعالجة. الحجم الزائد يقيد اللفة الحلقية. وهذا يؤدي إلى تشطيبات غير متساوية وأوقات دورة ممتدة.
تمثل الأحواض والأوعية الاهتزازية معيار الصناعة. لقد خدموا مرافق التصنيع بشكل موثوق لعقود من الزمن. ويعطي تصميمها الأولوية للطاقة المستدامة الخاضعة للرقابة على الإزالة السريعة للمواد.
تعتمد هذه الآلات على أوزان لا مركزية مثبتة على محرك دفع. تولد هذه الأوزان اهتزازات شاملة الاتجاهات. تنتقل الاهتزازات عبر النوابض إلى حوض أو وعاء المعالجة. يؤدي هذا الإجراء إلى احتكاك الوسائط والأجزاء ببعضها البعض. تتحرك الكتلة بنمط حلزوني بطيء. إنه يضمن احتكاكًا ثابتًا ومتكررًا عبر جميع أسطح الأجزاء.
أعظم قوة للمعدات الاهتزازية هي مرونتها. تتعامل هذه الأنظمة مع حمولات متنوعة بشكل لا يصدق. تستوعب تنسيقات الأحواض الكبيرة بسهولة كتل المحرك الضخمة. يمكنهم معالجة سحب المعادن الطويلة دون تشويش. تستقر المسبوكات الرقيقة والثقيلة بأمان داخل الوسائط الاهتزازية. يمكنك تكييف وعاء اهتزازي واحد لتشغيل العشرات من ملفات تعريف الأجزاء المختلفة.
توفر الآلات الاهتزازية معدلات إزالة أبطأ للمواد. وهذا يوفر بيئة لطيفة يتم التحكم فيها بدرجة عالية. إنه يقلل بشكل كبير من خطر تشويه الأجزاء. تظل الحواف الهشة سليمة أثناء مرحلة إزالة الأزيز. تعاني الخيوط والتفاصيل المعقدة من تآكل أقل مقارنة بالبدائل عالية الطاقة.
العيب الأساسي هو سرعة المعالجة. غالبًا ما تشكل أوقات المعالجة الممتدة تحديات. يتم قياس الدورات عادةً بالساعات بدلاً من الدقائق. يمكن لدورة إزالة الأزيز التي تستغرق ثماني ساعات أن تؤدي بسهولة إلى اختناقات شديدة في سير العمل. يجب على المنشآت تعويض هذه الدورات البطيئة عن طريق شراء أوعية أكبر ذات سعة أعلى.
أفضل الممارسات: الاستفادة من الأنظمة المركبة المتدفقة. ضخ المركب الطازج عبر الوعاء يحافظ على نظافة الوسائط. يمنع التزجيج خلال دورات طويلة ومتعددة الساعات.
يتطلب اختيار الطريقة الصحيحة مقارنة مباشرة. يجب علينا تقييم التشطيب بالطرد المركزي ضد الأنظمة الاهتزازية عبر مقاييس الإنتاج الرئيسية.
السرعة تملي تدفق المصنع. تقوم أنظمة الطرد المركزي بإنهاء الأجزاء في دقائق لكل دورة. تستغرق الدفعة النموذجية ما بين 15 إلى 30 دقيقة. تعمل قوة الجاذبية العالية على إزالة النتوءات وتحسين الأسطح بقوة. تستغرق الأنظمة الاهتزازية ساعات في كل دورة. تتطلب الدفعة القياسية من 2 إلى 8 ساعات. إنهم يعتمدون على طاقة أقل والاحتكاك المستمر.
الحكم: التشطيب بالطرد المركزي يفوز بالسرعة الأولية ودوران الدفعة السريع.
تحدد قيود الأبعاد مدى ملاءمة المعدات. آلات الطرد المركزي محدودة بشكل صارم بقطر الغرفة. يجب أن تتدفق الأجزاء بحرية داخل اللفة الحلقية لتجنب التشويش. الأنظمة الاهتزازية ملائمة للغاية. يمكن للأحواض الكبيرة المستطيلة التعامل مع المكونات الطويلة أو ذات الأشكال الغريبة بسهولة. ويمكنك أيضًا عزل الأجزاء الحساسة في حجرات منفصلة.
الحكم: انتصارات اهتزازية على مرونة الأبعاد.
تتجاوز اعتبارات الميزانية سعر الشراء الأولي.
التكاليف الأولية: تتطلب آلات الطرد المركزي استثمارًا أوليًا أعلى. يستخدمون محركات قوية. كما أنها تتميز بفجوات دوارة مصنوعة بدقة.
المواد الاستهلاكية: تعمل عملية الطرد المركزي عالية الطاقة على تكسير الوسائط الكاشطة بشكل أسرع. وهذا يزيد من تكاليف المواد الاستهلاكية الجارية بشكل كبير.
العمل والطاقة: تعالج أنظمة الطرد المركزي عددًا أكبر بكثير من الأجزاء في الساعة. وهذا يقلل بشكل كبير من تكاليف العمالة لكل جزء. كما أنه يقلل من استهلاك الطاقة الإجمالي لكل دفعة.
مقياس التقييم |
أنظمة قرص الطرد المركزي |
الأنظمة الاهتزازية |
|---|---|---|
وقت الدورة |
15 - 30 دقيقة |
2 - 8 ساعات |
مخرجات الطاقة |
عالية (تصل إلى 15x الجاذبية) |
منخفضة إلى متوسطة |
حد حجم الجزء |
صغير إلى متوسط (أقل من 6 بوصات نموذجيًا) |
كبيرة أو طويلة أو ثقيلة (لا يوجد حد صارم) |
تدهور وسائل الإعلام |
سريع (تردد استبدال أعلى) |
بطيء (عمر افتراضي ممتد للوسائط) |
رأس المال الأولي |
أعلى |
أدنى |
نادراً ما تعكس مواصفات الورق الواقع التشغيلي الكامل. دمج أ تتطلب آلة تلميع القرص بالطرد المركزي وعيًا خاصًا بالصيانة. يجب عليك فهم هذه المتطلبات اليومية قبل الانتهاء من عملية الشراء.
هذه الفجوة هي حقيقة صيانة حرجة. إنه موجود بين القرص الدوار والجدار الثابت. يجب على المشغلين مراقبة وضبط إزالة هذه الفجوة بانتظام. إذا اتسعت الفجوة، فسوف تستقر أجزاء صغيرة أو وسائط بداخلها. يؤدي ذلك إلى حدوث احتكاك شديد، وإتلاف الأجزاء، ويمكن أن يؤدي إلى توقف محرك التشغيل. المعايرة الروتينية تمنع توقف الإنتاج المكلف.
تعمل قوى الطاقة العالية على تسريع تآكل المعدات. تتحلل بطانات البولي يوريثين بشكل أسرع في بيئات الطرد المركزي. يعمل الضغط الشديد والوسائط الكاشطة على فرك الجدران باستمرار. يجب أن تخطط المرافق لإعادة التبطين المجدولة. تجاهل اليوريثان المتحلل يكشف الفولاذ الأساسي. هذا يدمر كل من الجهاز والمكونات المعالجة.
تقدم السرعة تحديات لوجستية جديدة. تتطلب المعالجة عالية السرعة فصلًا سريعًا للوسائط الجزئية. إذا انتهت الدفعة كل 20 دقيقة، يصبح الفرز اليدوي مستحيلاً. يجب عليك دمج الحلول الآلية. تعمل الفواصل المغناطيسية بشكل جيد للأجزاء الحديدية. تتعامل فواصل الشاشة الاهتزازية مع المكونات غير الحديدية. تعمل أتمتة الفصل المناسبة على منع اختناقات ما بعد المعالجة.
عقارات المصنع غالية الثمن دائمًا. غالبًا ما تتميز أجهزة الطرد المركزي بمساحة أصغر لكل جزء تتم معالجته. ومع ذلك، فهي تتطلب خلوصًا رأسيًا كبيرًا. توجد قواديس التحميل وآليات التفريغ أعلى وأسفل الغرفة الرئيسية. يجب على مخططي المرافق التأكد من ارتفاع السقف المناسب قبل التثبيت.
يتطلب الاختيار بين هذه التقنيات اتباع نهج منظم. استخدم هذا الإطار المكون من أربع خطوات لإنهاء اختيار المعدات بدقة.
ابدأ بالقياسات الفيزيائية. إذا كانت الأجزاء أكبر من 6 إلى 8 بوصات، فاستخدم المعدات الاهتزازية بشكل افتراضي. إذا كانت الأجزاء هشة للغاية أو ثقيلة للغاية، يظل الخيار الاهتزازي هو الخيار الأكثر أمانًا. إذا كانت الأجزاء صغيرة وكثيفة ويتم إنتاجها بكميات كبيرة، فاتجه نحو أنظمة الطرد المركزي.
انظر إلى ما هو أبعد من سعر الجهاز. قم بتخطيط تكلفة تشغيل دورة مدتها 4 ساعات في وعاء اهتزازي. قارنها بدورة مدتها 20 دقيقة في آلة قرص الطرد المركزي. عامل في ساعات العمل للمشغل. تشمل تآكل وسائل الإعلام المتسارعة لأسلوب الطرد المركزي. يكشف هذا الحساب عن تكلفة الإنتاج الفعلية لكل دفعة.
قم بتحليل سير العمل الأوسع في المصنع. تقييم ما إذا كانت المنشأة تتطلب تشطيبًا مضمنًا مستمرًا. التدفق المستمر يناسب بشدة تصميمات الوعاء الاهتزازي. وعلى العكس من ذلك، قم بتقييم ما إذا كان إنتاجك يعتمد على المعالجة السريعة للدُفعات. غالبًا ما يفضل التصنيع المعتمد على الخلايا الدوران السريع لأجهزة الطرد المركزي.
لا تقم أبدًا بشراء معدات تشطيب الأسطح بناءً على أوراق المواصفات وحدها. اطلب من الشركة المصنعة تشغيل الأجزاء المحددة الخاصة بك. التحقق من التحسينات Ra في ظل ظروف المختبر. اختبار فعالية فصل وسائل الإعلام. تؤكد هذه التجربة العملية ما إذا كانت الآلة تتوافق مع السبيكة والهندسة الخاصة بك.
تركز المفاضلة الإستراتيجية في تشطيب الأسطح على السرعة مقابل المرونة. يؤدي الاستثمار في المعدات عالية الطاقة إلى تغيير الجداول الزمنية للإنتاج لملفات تعريف أجزاء معينة. توفر الطرق الاهتزازية شبكة أمان لا يمكن إنكارها للمكونات المتنوعة أو واسعة النطاق أو غير الملائمة. إن اختيارك النهائي هو الذي يحدد كفاءة مصنعك في المستقبل.
قم بمراجعة أبعاد الأجزاء والأحجام اليومية قبل النظر في مواصفات الماكينة.
ضع في الاعتبار زيادة تكاليف المواد الاستهلاكية واحتياجات الصيانة المحددة للإعدادات عالية السرعة.
صمم سير عملك للتعامل مع الفصل السريع للوسائط في حالة اختيار أوقات دورات أسرع.
قم بإجراء تشغيل تجريبي قابل للقياس باستخدام بيانات المنشأة الفعلية قبل الانتهاء من عملية الشراء.
ج: نعم، ولكن الأمر يحتاج إلى الحذر. يجب عليك موازنة الطاقة العالية مع الوسائط المتخصصة وخفيفة الوزن. يؤدي استخدام المواد البلاستيكية عالية الكثافة أو السيراميك الناعم إلى تقليل قوى التأثير. وهو أكثر خطورة بشكل عام من التشطيب الاهتزازي. ومع ذلك، يمكن تحقيق النجاح من خلال فرض ضوابط صارمة على المعلمات وأوقات دورة أقصر.
ج: يعتمد تكرار الاستبدال بشكل كبير على عمليتك. الوسائط شديدة الكشط، مثل المثلثات الخزفية، تتآكل البطانات بشكل أسرع. كما يؤدي تشغيل دورات العمل المستمرة ومتعددة التحولات إلى تسريع عملية التدهور. عادة، تستمر البطانات ما بين سنة وثلاث سنوات. تعتبر عمليات الفحص البصري المنتظمة إلزامية لتحديد جدول الاستبدال الدقيق.
ج: بالتأكيد. كلتا التقنيتين تدعمان الأتمتة. تستخدم أنظمة الطرد المركزي بشكل عام أتمتة الدفعات. تقوم اللوادر الهيدروليكية بتفريغ الأجزاء، وتقوم الآليات المحورية بتفريغها على الشاشات. يمكن أن تدعم الأوعية الاهتزازية خيارات التدفق المستمر. يتم تغذية الأجزاء بشكل ثابت وتتسلق منحدرًا داخليًا من أجل التفريغ الآلي المستمر.
ج: يعود ارتفاع استهلاك الوسائط إلى الفيزياء. العمل الحلقي يولد طاقة حركية هائلة. يؤدي هذا الاحتكاك الشديد إلى نزع المواد من الأجزاء المعدنية بسرعة. ونتيجة لذلك، فإنه يقوم أيضًا بتكسير الوسائط الكاشطة بشكل أسرع. تعمل القوة المطلقة على تكسير مصفوفة الوسائط وتنعيمها بمعدل متسارع.


