


Просмотры: 0 Автор: Редактор сайта Время публикации: 25.06.2026 Происхождение: Сайт


Масштабирование обработки поверхности металла часто требует жесткого компромисса. Производители должны сбалансировать время цикла, капитальные затраты и однородность поверхности. Поиск идеального равновесия остается постоянной проблемой в заводских цехах. Переход от ручной отделки часто создает дилемму. Руководители производства должны оценить высокоскоростные центробежные системы. Обычно их сравнивают с традиционными вибрационными ваннами или чашами. Неправильный выбор может привести к серьезным узким местам в производстве. Это также может значительно увеличить операционные расходы. Данное руководство представляет собой объективную, основанную на фактических данных основу для оценки оборудования. Мы сравним центробежные дисковые системы с вибрационными установками для окончательной обработки. Мы сосредоточимся на требованиях к пропускной способности, рисках внедрения и общих эксплуатационных расходах. Вы узнаете, как согласовать выбор оборудования с уникальными производственными требованиями.
Центробежная дисковая полировка сокращает время цикла в 10–30 раз по сравнению со стандартной вибрационной полировкой, что делает ее оптимальной для крупносерийного и быстрого производства.
Вибрационные системы обеспечивают превосходную универсальность при работе с большими, тяжелыми или очень хрупкими компонентами, которые могут столкнуться с риском столкновения в условиях высокой энергии.
Более высокие первоначальные капитальные затраты центробежной машины часто компенсируются экономией труда и увеличением производительности, но эксплуатационные бюджеты должны учитывать более быструю деградацию среды и особые требования к техническому обслуживанию.
Геометрия детали, желаемое снижение Ra (средней шероховатости) и ежедневные показатели объема являются основными факторами для выбора правильной технологии.
Современные производственные мощности требуют эффективных рабочих процессов. Интеграция надежных Обработка поверхности металла обязательна. Это предотвращает задержки сборки и обеспечивает качество продукции. Однако выбор правильного оборудования предполагает поиск сложных компромиссов между скоростью обработки и универсальностью применения.
Прежде чем оценивать любую машину, вы должны установить базовые показатели. Успешное развертывание зависит от четких, измеримых целей. Без них руководители объектов рискуют приобрести неподходящее оборудование.
Целевое время цикла: Определите максимально приемлемую продолжительность обработки партии.
Приемлемая частота дефектов: Определите допуск на удары, царапины или искажения детали.
Трудочасы на партию: Измерьте ручное вмешательство, необходимое для погрузки, обработки и разгрузки.
Признание существующих узких мест имеет решающее значение. Иногда этапы удаления заусенцев и полировки ограничивают общую производительность завода. Быстрые обрабатывающие центры с ЧПУ могут быстро производить компоненты. Однако если эти детали часами ждут в очереди на отделку, эффективность завода падает. Запасы незавершенного производства (НЗП) быстро накапливаются. Это связывает капитал и потребляет ценную площадь. Выявление этого узкого места оправдывает изучение более быстрых и агрессивных альтернатив финишной обработки.
Многие предприятия принимают неэффективную отделку как стандартную рабочую процедуру. Они терпят скрытые затраты на устаревшее оборудование. За этим «достаточно хорошим» мышлением скрываются значительные финансовые потери. Чрезмерное потребление средств массовой информации приводит к раздуванию ежемесячных бюджетов. Длительные сроки незавершенного производства задерживают графики поставок. Непостоянное качество партий приводит к дорогостоящим доработкам. Оценка этих скрытых расходов показывает реальную необходимость целенаправленной модернизации оборудования.
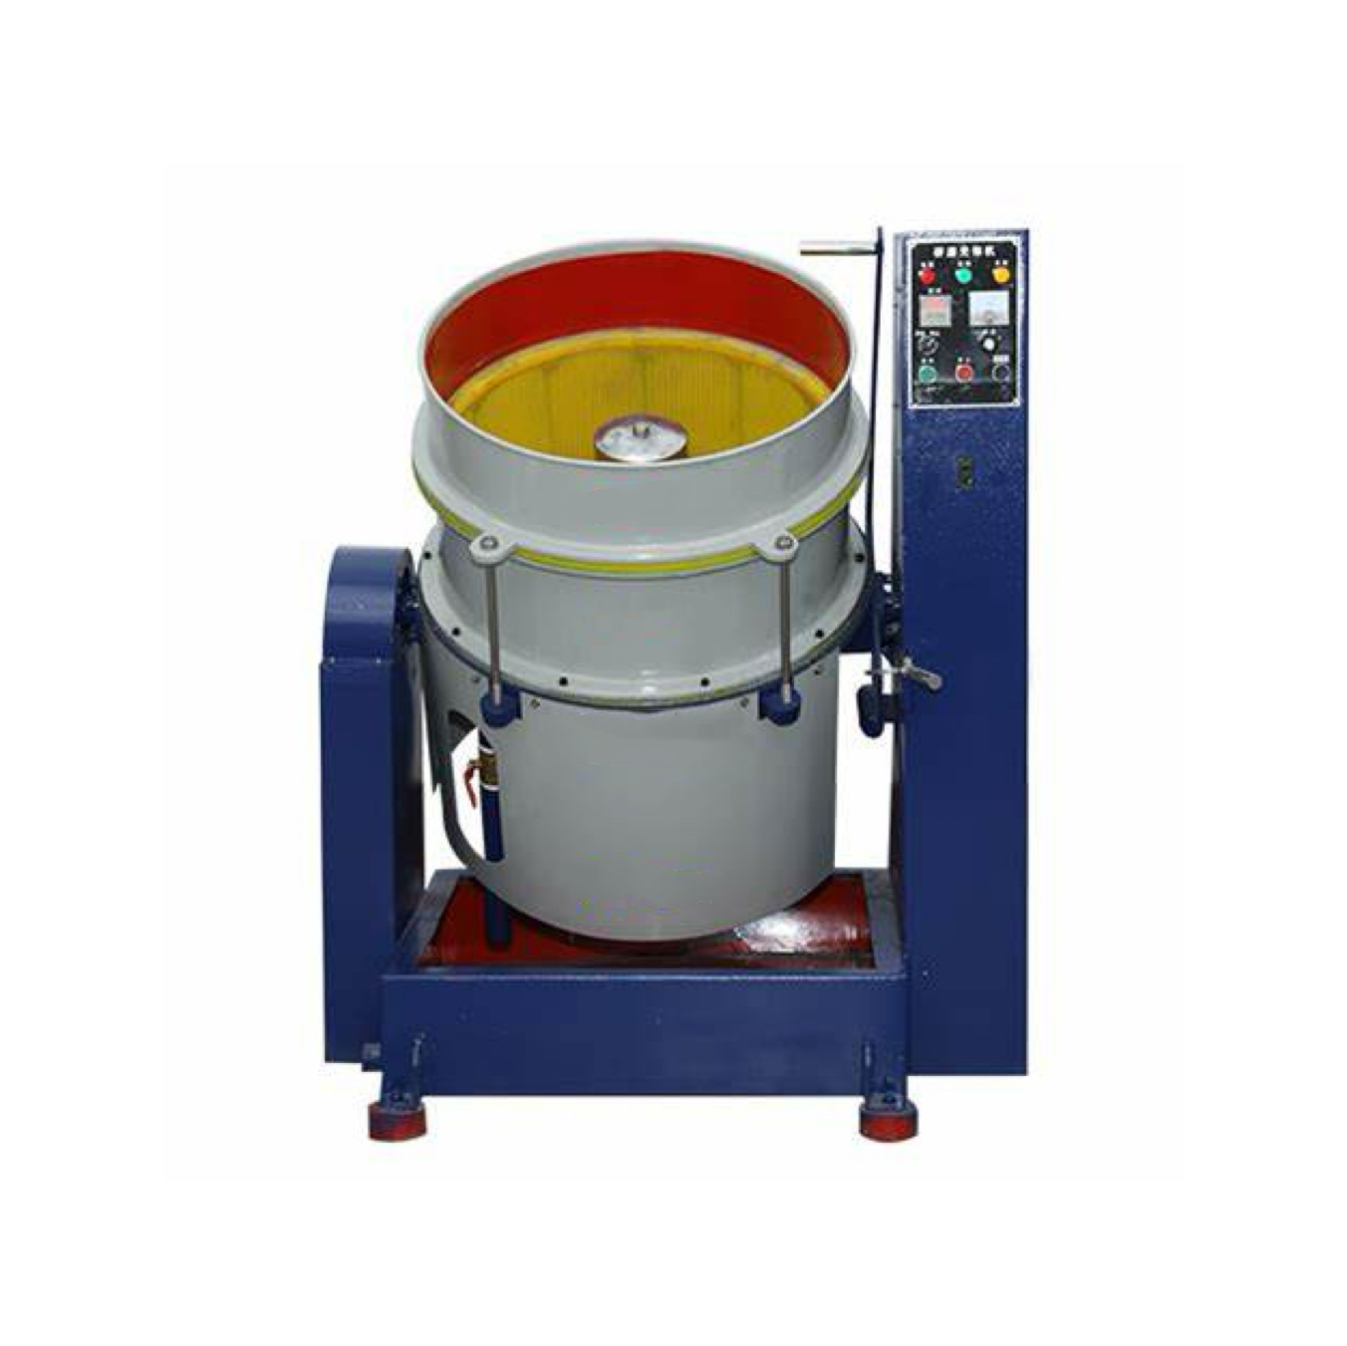
Установка центробежного диска фундаментально меняет способ взаимодействия носителя с металлическими деталями. Он отличается от простых механизмов встряхивания. Вместо этого он опирается на мощную центробежную силу и точную механическую геометрию.
В системе используется вращающийся нижний диск. Этот диск находится внутри неподвижного верхнего ствола. Когда диск вращается, он выталкивает массу наружу и вверх. Носитель и детали перемещаются вдоль неподвижной стены с уретановым покрытием. Гравитация в конечном итоге преодолевает внешнюю силу. Затем масса сжимается обратно в центр. Это создает высокоэнергетическое тороидальное (пончиковое) перекатывание. Непрерывный оборот обеспечивает равномерное воздействие на абразивную среду.
Основное преимущество здесь — скорость. Достижение интенсивного трения обеспечивает быстрое удаление материала. В отличие от агрессивного галтовывания, этот метод позволяет избежать резкого удара детали о деталь. Тороидальный поток удерживает детали в подвешенном состоянии внутри матрицы среды. Это обеспечивает эффективное высокоскоростная полировка без серьезных ударов. Вы достигаете значительного снижения Ra (средней шероховатости) за долю традиционного времени.
Эта технология превосходна в конкретных отраслях производства. Он отлично справляется с мелкими и средними деталями. Сложная геометрия выигрывает от потока текучей среды.
Заготовки монет и чеканенные жетоны.
Медицинские имплантаты, требующие хирургической обработки.
Прецизионные аэрокосмические компоненты.
Изящные украшения и сложные декоративные изделия.
Несмотря на свою эффективность, центробежный метод имеет строгие границы. Он не подходит для исключительно длинных деталей. Тяжелые или громоздкие компоненты нарушают движение жидкости. Детали, превышающие параметры вращения диска, могут заглохнуть мотор. Они также могут получить повреждения от резкого удара о неподвижные стены.
Распространенная ошибка: перегрузка камеры обработки. Чрезмерный объем ограничивает тороидальный раскат. Это приводит к неравномерности отделки и увеличению времени цикла.
Вибрационные ванны и чаши представляют собой отраслевой стандарт. Они надежно служат производственным предприятиям на протяжении десятилетий. В их конструкции приоритет отдается контролируемой и постоянной энергии, а не быстрому удалению материала.
Эти машины опираются на эксцентриковые грузы, установленные на приводном двигателе. Эти гири генерируют всенаправленные вибрации. Вибрации передаются через пружины в ванну или чашу для обработки. Это действие приводит к трению носителя и деталей друг о друга. Масса движется медленно, по спирали. Это обеспечивает постоянное, повторяемое трение по всем поверхностям детали.
Самым большим преимуществом вибрационного оборудования является его гибкость. Эти системы обрабатывают невероятно разнообразную полезную нагрузку. В баках большого формата легко размещаются массивные блоки двигателя. Они могут обрабатывать длинные металлические профили без заедания. Хрупкие и тяжелые отливки надежно лежат в вибрирующей среде. Вы можете адаптировать одну вибрационную чашу для обработки десятков различных профилей деталей.
Вибрационные машины обеспечивают более медленную скорость съема материала. Это обеспечивает строго контролируемую и щадящую среду. Это существенно сводит к минимуму риск деформации детали. Хрупкие кромки остаются неповрежденными на этапе удаления заусенцев. Резьба и сложные детали изнашиваются меньше по сравнению с высокоэнергетическими альтернативами.
Основной недостаток — скорость обработки. Длительное время обработки часто создает проблемы. Циклы обычно измеряются в часах, а не в минутах. Восьмичасовой цикл снятия заусенцев может легко создать серьезные узкие места в рабочем процессе. Предприятия должны компенсировать эти медленные циклы за счет покупки чаш большего размера и большей вместимости.
Лучшая практика: использовать проточные системы соединений. Прокачивание свежего состава через чашу обеспечивает чистоту среды. Предотвращает застекление во время длительных многочасовых циклов.
Выбор правильного метода требует прямого сравнения. Мы должны оценить центробежная обработка по сравнению с вибрационными системами по ключевым показателям производства.
Скорость определяет производственный процесс. Центробежные системы обрабатывают детали за считанные минуты за цикл. Типичная партия занимает от 15 до 30 минут. Высокая сила перегрузки активно удаляет заусенцы и шлифует поверхность. Вибрационные системы занимают несколько часов за цикл. Стандартная партия требует от 2 до 8 часов. Они полагаются на меньшую энергию и устойчивое трение.
Вердикт: центробежная чистовая обработка выигрывает за счет скорости обработки и быстрого оборота партий.
Ограничения по размерам определяют пригодность оборудования. Центробежные машины строго ограничены диаметром камеры. Детали должны свободно перемещаться внутри тороидального ролика во избежание застревания. Вибрационные системы очень удобны. В большие прямоугольные ванны можно легко помещать длинные компоненты или компоненты неудобной формы. Вы даже можете изолировать деликатные детали в отдельные отсеки.
Вердикт: Вибрация превосходит размерную гибкость.
Бюджетные соображения выходят за рамки первоначальной покупной цены.
Первоначальные затраты: Центробежные машины требуют более высоких первоначальных инвестиций. Они используют надежные двигатели. Они также имеют прецизионные вращающиеся зазоры.
Расходные материалы: Высокоэнергетическое центробежное действие быстрее разрушает абразивные материалы. Это значительно увеличивает текущие затраты на расходные материалы.
Труд и энергия: Центробежные системы обрабатывают значительно больше деталей в час. Это значительно снижает трудозатраты на каждую деталь. Это также снижает общее энергопотребление на партию.
Метрика оценки |
Центробежные дисковые системы |
Вибрационные системы |
|---|---|---|
Время цикла |
15–30 минут |
2–8 часов |
Выход энергии |
Высокий (до 15-кратного увеличения силы тяжести) |
От низкого до среднего |
Ограничение размера детали |
От маленького до среднего (обычно до 6 дюймов) |
Большой, длинный или тяжелый (без строгих ограничений) |
Деградация СМИ |
Быстро (более высокая частота замены) |
Медленный (увеличенный срок службы носителя) |
Первоначальные капвложения |
Выше |
Ниже |
Бумажные спецификации редко отражают полную реальность эксплуатации. Интеграция Полировальный станок с центробежными дисками требует особых знаний в области технического обслуживания. Прежде чем завершить закупку, вы должны понять эти ежедневные потребности.
Этот разрыв является критической реальностью технического обслуживания. Он существует между вращающимся диском и неподвижной стеной. Операторы должны регулярно контролировать и регулировать этот зазор. Если зазор увеличится, в него попадут мелкие детали или носитель. Это вызывает сильное трение, повреждает детали и может привести к остановке приводного двигателя. Регулярная калибровка предотвращает эти дорогостоящие остановки производства.
Высокоэнергетические силы ускоряют износ оборудования. Полиуретановые покрытия быстрее разрушаются в центробежной среде. Сильное давление и абразивная среда постоянно царапают стены. Предприятия должны планировать плановую замену футеровки. Игнорирование деградировавшего уретана обнажает лежащую в основе сталь. Это разрушает как машину, так и обработанные компоненты.
Скорость создает новые логистические проблемы. Высокоскоростная обработка требует столь же быстрого разделения частей материала. Если пакет заканчивается каждые 20 минут, ручная сортировка становится невозможной. Вы должны интегрировать автоматизированные решения. Магнитные сепараторы хорошо подходят для черных металлов. Сепараторы с вибрационным грохотом обрабатывают компоненты цветных металлов. Правильная автоматизация разделения предотвращает узкие места постобработки.
Заводская недвижимость всегда дорогая. Центробежные установки часто занимают меньшую площадь на обрабатываемую деталь. Однако они требуют значительного вертикального зазора. Загрузочные бункеры и разгрузочные механизмы расположены над и под основной камерой. Перед установкой проектировщики объекта должны обеспечить достаточную высоту потолка.
Выбор между этими технологиями требует структурированного подхода. Используйте эту четырехэтапную схему, чтобы точно определиться с выбором оборудования.
Начните с физических измерений. Если размеры деталей превышают 6–8 дюймов, по умолчанию используется вибрационное оборудование. Если детали очень хрупкие или чрезмерно тяжелые, вибрационный вариант остается более безопасным выбором. Если детали маленькие, плотные и производятся в больших объемах, склоняйтесь к центробежным системам.
Не ограничивайтесь ценником машины. Составьте карту стоимости проведения 4-часового цикла в виброчаше. Сравните это с 20-минутным циклом центробежной дисковой машины. Учитывайте рабочее время оператора. Включите ускоренный износ носителя центробежным методом. Этот расчет показывает фактическую себестоимость производства одной партии.
Проанализируйте рабочий процесс вашего предприятия в целом. Оцените, требуется ли на предприятии непрерывная поточная финишная обработка. Непрерывный поток идеально подходит для компоновки вибрационной чаши. И наоборот, оцените, зависит ли ваше производство от быстрой пакетной обработки. Производство на основе ячеек часто предпочитает быстрый оборот центробежных установок.
Никогда не покупайте оборудование для отделки поверхности, основываясь только на технических характеристиках. Требуйте от производителя эксплуатации ваших конкретных деталей. Проверьте улучшение Ra в лабораторных условиях. Проверьте эффективность разделения сред. Это практическое испытание подтверждает, соответствует ли машина вашему конкретному сплаву и геометрии.
Стратегический компромисс в отделке поверхности заключается в скорости и гибкости. Инвестиции в высокоэнергетическое оборудование меняют сроки производства деталей конкретных профилей. Вибрационные методы обеспечивают неоспоримую страховку для разнообразных, крупногабаритных или неудобных компонентов. Ваш окончательный выбор определяет будущую эффективность вашего завода.
Прежде чем просматривать характеристики машины, проверьте размеры деталей и ежедневные объемы.
Учитывайте повышенные затраты на расходные материалы и особые потребности в обслуживании высокоскоростных установок.
Спроектируйте свой рабочий процесс так, чтобы обеспечить быстрое разделение материалов, если вы выберете более короткое время цикла.
Перед завершением закупок проведите поддающийся количественной оценке пробный запуск с использованием фактических данных объекта.
О: Да, но это требует осторожности. Вы должны сбалансировать высокую энергию с помощью специализированных, легких сред. Использование пластмасс высокой плотности или тонкой керамики снижает силу удара. Как правило, это более рискованно, чем вибрационная отделка. Однако добиться успеха можно за счет строгого контроля параметров и сокращения времени цикла.
О: Частота замены во многом зависит от вашего процесса. Высокоабразивные материалы, такие как керамические треугольники, быстрее изнашивают накладки. Непрерывная работа в несколько смен также ускоряет деградацию. Обычно срок службы накладок составляет от одного до трех лет. Регулярные визуальные проверки обязательны для определения точного графика замены.
А: Абсолютно. Обе технологии поддерживают автоматизацию. Центробежные системы обычно используют автоматизацию периодического действия. Гидравлические погрузчики выгружают детали, а поворотные механизмы выгружают их на грохоты. Вибрационные чаши могут поддерживать варианты непрерывного потока. Детали подаются равномерно и поднимаются по внутренней рампе для автоматической непрерывной выгрузки.
Ответ: Повышенное потребление медиа связано с физикой. Тороидальное действие генерирует огромную кинетическую энергию. Это интенсивное трение быстро удаляет материал с металлических деталей. Следовательно, он также быстрее разрушает абразивную среду. Чистая сила разрушает и сглаживает матрицу носителя с ускоренной скоростью.

