

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-06-25 Origine : Site


La mise à l’échelle du traitement des surfaces métalliques oblige souvent à un compromis difficile. Les fabricants doivent équilibrer les temps de cycle, les dépenses en capital et l’homogénéité des surfaces. Trouver l’équilibre parfait reste un défi persistant dans les usines. La mise à niveau depuis la finition manuelle crée souvent un dilemme. Les responsables de production doivent évaluer les systèmes centrifuges à grande vitesse. Ils les comparent généralement aux cuves ou bols vibrants traditionnels. Faire le mauvais choix peut créer d’énormes goulots d’étranglement dans la production. Cela peut également gonfler considérablement les dépenses d’exploitation. Ce guide fournit un cadre objectif et fondé sur des données probantes pour évaluer l’équipement. Nous comparerons les systèmes à disques centrifuges aux installations de finition vibratoire. Nous nous concentrerons sur les exigences de débit, les risques de mise en œuvre et les coûts opérationnels généraux. Vous apprendrez exactement comment aligner votre choix d’équipement sur vos exigences de production uniques.
Le polissage à disque centrifuge réduit les temps de cycle de 10 à 30 fois par rapport à la finition vibratoire standard, ce qui le rend optimal pour une production à volume élevé et à délais d'exécution rapides.
Les systèmes vibrants offrent une polyvalence supérieure pour les composants volumineux, lourds ou très fragiles qui risquent d'être heurtés dans des environnements à haute énergie.
Les dépenses d'investissement initiales plus élevées d'une machine centrifuge sont souvent compensées par des économies de main d'œuvre et un débit accru, mais les budgets opérationnels doivent tenir compte d'une dégradation plus rapide des supports et d'exigences de maintenance spécifiques.
La géométrie des pièces, la réduction souhaitée du Ra (rugosité moyenne) et les mesures de volume quotidiennes sont les principaux facteurs permettant de sélectionner la technologie appropriée.
Les installations de production modernes nécessitent des flux de travail efficaces. Intégration robuste le traitement des surfaces métalliques est essentiel. Il évite les retards d’assemblage en aval et garantit la qualité du produit. Cependant, la sélection du bon équipement implique de faire des compromis complexes entre vitesse de traitement et polyvalence des applications.
Vous devez établir des mesures de base avant d’évaluer une machine. Un déploiement réussi repose sur des objectifs clairs et quantifiables. Sans eux, les gestionnaires d’installations risquent d’acheter des équipements inadaptés.
Temps de cycle cible : Déterminez la durée de traitement maximale acceptable par lot.
Taux de défauts acceptable : définissez la tolérance pour les impacts, les rayures ou la distorsion des pièces.
Heures de travail par lot : mesurez l'intervention manuelle requise pour le chargement, le traitement et le déchargement.
Il est crucial de reconnaître les goulots d’étranglement existants. Parfois, les étapes d’ébavurage et de polissage limitent la production globale de l’usine. Les centres d'usinage CNC rapides peuvent produire des composants rapidement. Cependant, si ces pièces attendent des heures dans les files d’attente de finition, l’efficacité de l’usine diminue. Les stocks de travaux en cours (WIP) s’accumulent rapidement. Cela immobilise du capital et consomme de l’espace au sol précieux. L'identification de ce goulot d'étranglement justifie l'exploration d'alternatives de finition plus rapides et plus agressives.
De nombreuses installations acceptent une finition inefficace comme procédure opérationnelle standard. Ils tolèrent les coûts cachés des équipements existants. Cet état d’esprit « assez bien » masque d’importantes pertes financières. La consommation excessive de médias gonfle les budgets mensuels. Les délais d'exécution prolongés retardent les calendriers d'expédition. Une qualité de lot incohérente entraîne des opérations de reprise coûteuses. L’évaluation de ces dépenses cachées révèle la véritable nécessité de mises à niveau ciblées des équipements.
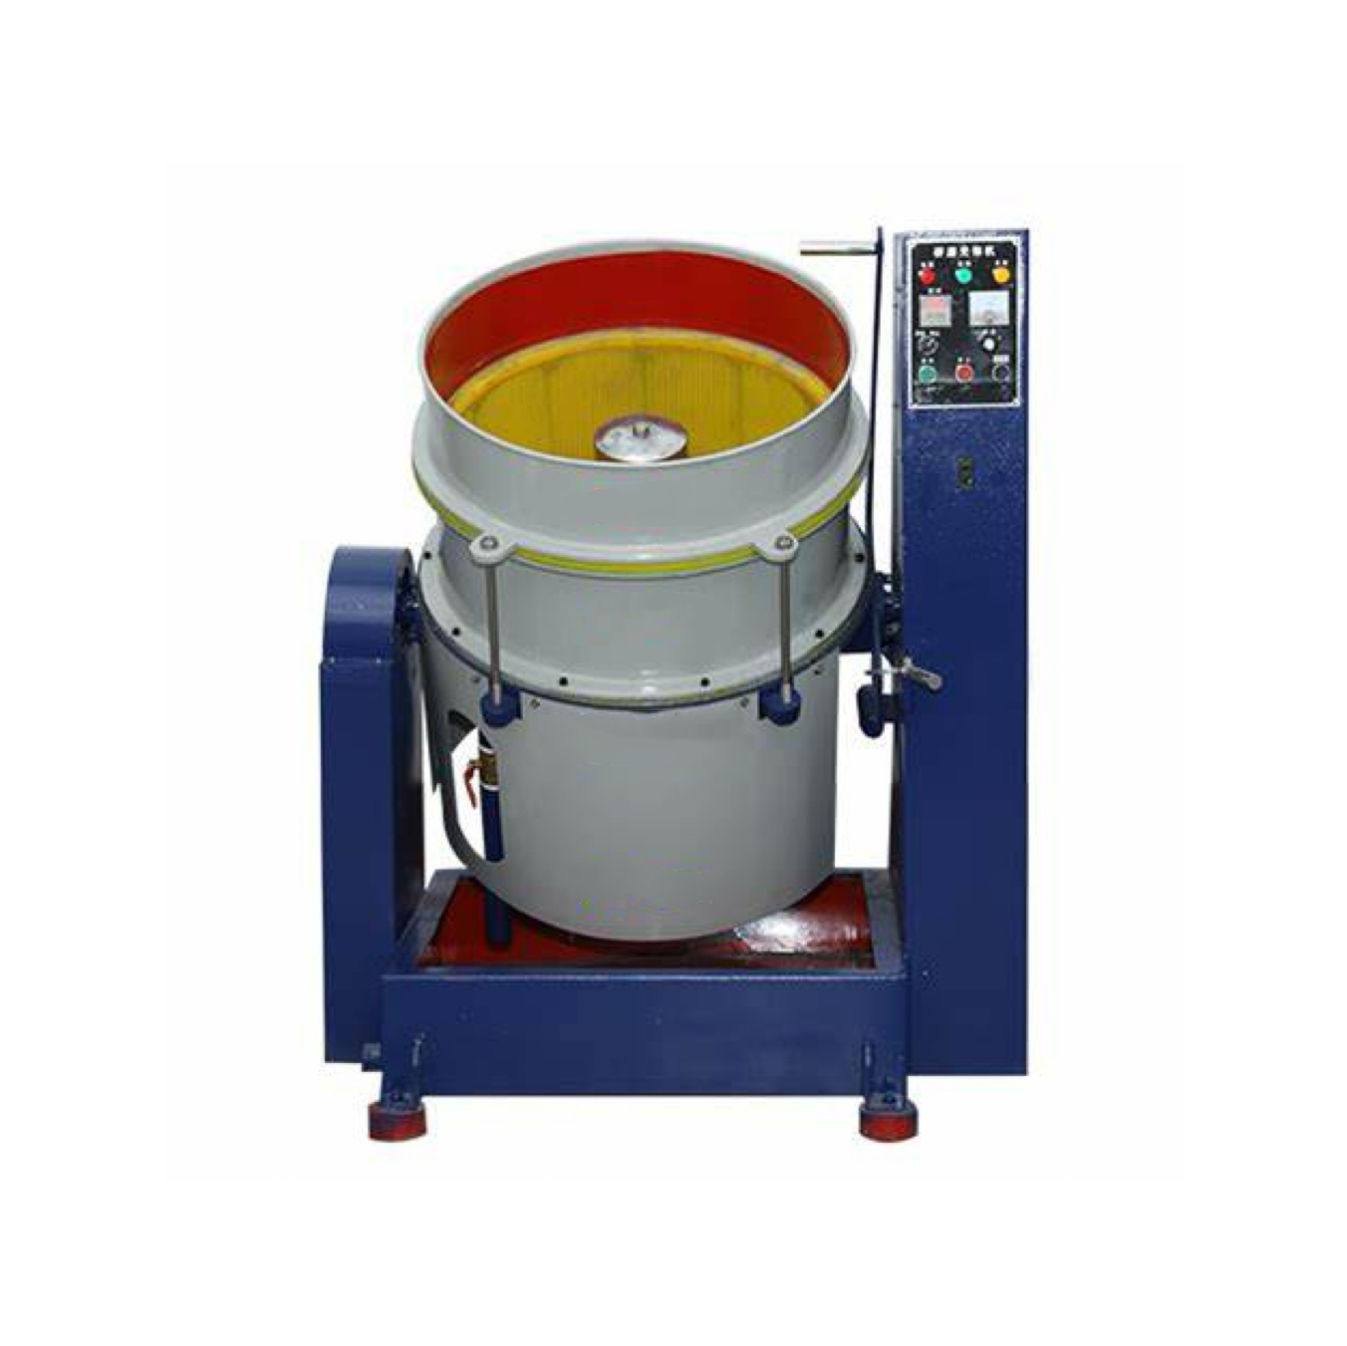
Une configuration à disque centrifuge change fondamentalement la façon dont le support interagit avec les pièces métalliques. Cela s’écarte des simples mécanismes de secouage. Au lieu de cela, il repose sur une force centrifuge intense et des géométries mécaniques précises.
Le système utilise un disque inférieur rotatif. Ce disque se trouve à l’intérieur d’un barillet supérieur fixe. Lorsque le disque tourne, il pousse la masse vers l’extérieur et vers le haut. Les supports et les pièces se déplacent le long du mur fixe recouvert d'uréthane. La gravité finit par vaincre la force extérieure. La masse s'effondre ensuite vers le centre. Cela crée une action de roulement toroïdale (en forme de beignet) à haute énergie. Le retournement continu assure une exposition uniforme aux médias abrasifs.
Le principal avantage ici est la rapidité. L’obtention d’une friction intense permet un enlèvement de matière rapide. Contrairement au culbutage agressif, cette méthode évite les chocs violents pièce sur pièce. Le flux toroïdal maintient les pièces en suspension dans la matrice média. Cela garantit une efficacité polissage à grande vitesse sans impact important. Vous obtenez de fines réductions de Ra (rugosité moyenne) en une fraction du temps traditionnel.
Cette technologie excelle dans des secteurs manufacturiers spécifiques. Il gère exceptionnellement bien les pièces de petite à moyenne taille. Les géométries complexes bénéficient du flux de fluide de type fluide.
Pièces de monnaie vierges et jetons frappés.
Implants médicaux nécessitant des finitions de qualité chirurgicale.
Composants aérospatiaux de précision.
Bijoux raffinés et objets de décoration complexes.
Malgré son efficacité, la méthode centrifuge a des limites strictes. Il ne convient pas aux pièces exceptionnellement longues. Les composants lourds ou volumineux perturbent le mouvement du fluide. Les pièces qui dépassent les paramètres de rotation du disque peuvent faire caler le moteur. Ils pourraient également subir des dommages s’ils heurtaient brusquement les murs fixes.
Erreur courante : surcharge de la chambre de traitement. Un volume excessif restreint le roulis toroïdal. Cela conduit à des finitions inégales et à des temps de cycle prolongés.
Les cuves et bols vibrants représentent la norme de l’industrie. Ils servent les installations de fabrication de manière fiable depuis des décennies. Leur conception donne la priorité à une énergie contrôlée et soutenue plutôt qu’à un enlèvement rapide de matière.
Ces machines s'appuient sur des poids excentriques montés sur un moteur d'entraînement. Ces poids génèrent des vibrations omnidirectionnelles. Les vibrations sont transférées à travers les ressorts dans la cuve ou le bol de traitement. Cette action provoque le frottement des supports et des pièces les uns contre les autres. La masse se déplace selon un motif lent et hélicoïdal. Il garantit une friction constante et reproductible sur toutes les surfaces des pièces.
La plus grande force des équipements vibrants est leur flexibilité. Ces systèmes gèrent des charges utiles incroyablement diverses. Les grands formats de cuves peuvent facilement accueillir des blocs moteurs massifs. Ils peuvent traiter de longues extrusions de métal sans se coincer. Les pièces moulées délicates et lourdes reposent en toute sécurité dans le support vibrant. Vous pouvez adapter un seul bol vibrant pour exécuter des dizaines de profils de pièces différents.
Les machines vibrantes offrent des taux d’enlèvement de matière plus lents. Cela fournit un environnement doux et hautement contrôlé. Cela minimise considérablement le risque de déformation des pièces. Les bords fragiles restent intacts pendant la phase d'ébavurage. Les fils et les détails complexes subissent moins d'usure que les alternatives à haute énergie.
Le principal inconvénient est la vitesse de traitement. Les délais de traitement prolongés posent souvent des problèmes. Les cycles sont généralement mesurés en heures plutôt qu'en minutes. Un cycle d'ébavurage de huit heures peut facilement créer de graves goulots d'étranglement dans le flux de travail. Les installations doivent compenser ces cycles lents en achetant des bols plus grands et de plus grande capacité.
Meilleure pratique : utiliser des systèmes composés à circulation continue. Le pompage du composé frais à travers le bol maintient le support propre. Il empêche le glaçage lors de cycles prolongés de plusieurs heures.
La sélection de la bonne méthode nécessite une comparaison directe. Nous devons évaluer finition centrifuge par rapport aux systèmes vibrants selon des paramètres de production clés.
La vitesse dicte le flux de l’usine. Les systèmes centrifuges finissent les pièces en quelques minutes par cycle. Un lot typique prend entre 15 et 30 minutes. La force G élevée élimine agressivement les bavures et affine les surfaces. Les systèmes vibrants prennent des heures par cycle. Un lot standard nécessite 2 à 8 heures. Ils dépendent d’une énergie moindre et d’une friction soutenue.
Verdict : La finition centrifuge gagne en vitesse brute et en rotation rapide des lots.
Les limitations dimensionnelles définissent l’adéquation de l’équipement. Les machines centrifuges sont strictement limitées par le diamètre de la chambre. Les pièces doivent circuler librement dans le rouleau toroïdal pour éviter tout blocage. Les systèmes vibrants sont très accommodants. Les grandes cuves rectangulaires peuvent facilement gérer des composants longs ou de forme peu pratique. Vous pouvez même isoler les pièces délicates dans des compartiments séparés.
Verdict : La vibration gagne en flexibilité dimensionnelle.
Les considérations budgétaires vont au-delà du prix d’achat initial.
Coûts initiaux : les machines centrifuges nécessitent un investissement initial plus élevé. Ils utilisent des moteurs robustes. Ils comportent également des espaces rotatifs usinés avec précision.
Consommables : L'action centrifuge à haute énergie décompose les supports abrasifs plus rapidement. Cela augmente considérablement les coûts permanents des consommables.
Travail et énergie : les systèmes centrifuges traitent beaucoup plus de pièces par heure. Cela réduit considérablement les coûts de main d’œuvre par pièce. Cela réduit également la consommation d’énergie globale par lot.
Métrique d'évaluation |
Systèmes de disques centrifuges |
Systèmes Vibrants |
|---|---|---|
Temps de cycle |
15 à 30 minutes |
2 à 8 heures |
Production d'énergie |
Élevé (jusqu'à 15x la gravité) |
Faible à modéré |
Limite de taille des pièces |
Petit à moyen (moins de 6 pouces typique) |
Grand, Long ou Lourd (Aucune limite stricte) |
Dégradation des médias |
Rapide (fréquence de remplacement plus élevée) |
Lent (durée de vie étendue des médias) |
Investissement initial |
Plus haut |
Inférieur |
Les spécifications papier capturent rarement toute la réalité opérationnelle. Intégrer un La polisseuse à disque centrifuge nécessite une sensibilisation spécifique à l'entretien. Vous devez comprendre ces exigences quotidiennes avant de finaliser l’approvisionnement.
Cet écart est une réalité critique en matière de maintenance. Il existe entre le disque tournant et le mur fixe. Les opérateurs doivent surveiller et ajuster régulièrement cet espace libre. Si l’espace s’élargit, de petites pièces ou supports s’y logeront. Cela provoque une friction importante, endommage les pièces et peut faire caler le moteur d'entraînement. L'étalonnage de routine évite ces arrêts de production coûteux.
Les forces à haute énergie accélèrent l’usure des équipements. Les revêtements en polyuréthane se dégradent plus rapidement dans les environnements centrifuges. La pression intense et les médias abrasifs frottent constamment les murs. Les installations doivent prévoir un regarnissage programmé. Ignorer l’uréthane dégradé expose l’acier sous-jacent. Cela détruit à la fois la machine et les composants traités.
La vitesse introduit de nouveaux défis logistiques. Le traitement à grande vitesse nécessite une séparation pièce-support tout aussi rapide. Si un lot se termine toutes les 20 minutes, le tri manuel devient impossible. Vous devez intégrer des solutions automatisées. Les séparateurs magnétiques fonctionnent bien pour les pièces ferreuses. Les séparateurs à tamis vibrant traitent des composants non ferreux. Une bonne automatisation de la séparation évite les goulots d’étranglement post-traitement.
L’immobilier d’usine coûte toujours cher. Les installations centrifuges présentent souvent un encombrement réduit par pièce traitée. Ils nécessitent cependant un dégagement vertical important. Les trémies de chargement et les mécanismes de déchargement se trouvent au-dessus et au-dessous de la chambre principale. Les planificateurs des installations doivent garantir une hauteur de plafond adéquate avant l’installation.
Choisir entre ces technologies nécessite une approche structurée. Utilisez ce cadre en quatre étapes pour finaliser votre sélection d’équipement avec précision.
Commencez par des mesures physiques. Si les pièces mesurent plus de 6 à 8 pouces, utilisez par défaut un équipement vibrant. Si les pièces sont très fragiles ou excessivement lourdes, la vibration reste le choix le plus sûr. Si les pièces sont petites, denses et produites en grands volumes, optez pour les systèmes centrifuges.
Regardez au-delà du prix de la machine. Cartographiez le coût de l’exécution d’un cycle de 4 heures dans un bol vibrant. Comparez-le à un cycle de 20 minutes dans une machine à disque centrifuge. Tenez compte des heures de travail de l'opérateur. Incluez l’usure accélérée des médias de la méthode centrifuge. Ce calcul révèle le coût de production réel par lot.
Analysez le flux de travail de votre usine au sens large. Évaluez si l’installation nécessite une finition en ligne continue. Le flux continu convient parfaitement aux configurations de bols vibrants. À l’inverse, évaluez si votre production repose sur un traitement par lots rapide. La fabrication à base de cellules préfère souvent le renouvellement rapide des installations centrifuges.
N’achetez jamais d’équipement de finition de surface sur la seule base des fiches techniques. Exigez du fabricant qu’il fasse fonctionner vos pièces spécifiques. Vérifier les améliorations de Ra dans des conditions de laboratoire. Testez l’efficacité de la séparation des médias. Cet essai pratique confirme si la machine correspond à votre alliage et à votre géométrie spécifiques.
Le compromis stratégique en matière de finition de surface se concentre sur la vitesse par rapport à la flexibilité. Investir dans des équipements à haute énergie transforme les délais de production pour des profils de pièces spécifiques. Les méthodes vibratoires constituent un filet de sécurité indéniable pour les composants variés, volumineux ou encombrants. Votre choix final dicte l’efficacité future de votre usine.
Vérifiez les dimensions de vos pièces et vos volumes quotidiens avant de consulter les spécifications de la machine.
Tenez compte de l’augmentation des coûts des consommables et des besoins de maintenance spécifiques des configurations à grande vitesse.
Concevez votre flux de travail pour gérer une séparation rapide des supports si vous choisissez des temps de cycle plus rapides.
Réalisez un essai quantifiable en utilisant les données réelles de l’installation avant de finaliser l’approvisionnement.
R : Oui, mais cela demande de la prudence. Vous devez équilibrer la haute énergie avec des supports spécialisés et légers. L'utilisation de plastiques haute densité ou de céramiques fines réduit les forces d'impact. C’est généralement plus risqué que la finition vibratoire. Cependant, il est possible de réussir en appliquant des contrôles stricts des paramètres et des temps de cycle plus courts.
R : La fréquence de remplacement dépend fortement de votre processus. Les supports très abrasifs, comme les triangles en céramique, usent les revêtements plus rapidement. L’exécution de cycles de travail continus sur plusieurs équipes accélère également la dégradation. En règle générale, les doublures durent entre un et trois ans. Des inspections visuelles régulières sont obligatoires pour déterminer le calendrier exact de remplacement.
R : Absolument. Les deux technologies prennent en charge l’automatisation. Les systèmes centrifuges utilisent généralement l’automatisation par lots. Les chargeurs hydrauliques déversent les pièces et les mécanismes pivotants les déchargent sur des cribles. Les bols vibrants peuvent prendre en charge les options de débit continu. Les pièces s'alimentent régulièrement et montent sur une rampe interne pour une décharge automatisée et continue.
R : Une consommation de médias plus élevée est liée à la physique. L'action toroïdale génère une énergie cinétique massive. Cette friction intense enlève rapidement le matériau des pièces métalliques. Par conséquent, il décompose également plus rapidement les médias abrasifs. La force pure fracture et lisse la matrice médiatique à un rythme accéléré.


