


Visualizações: 0 Autor: Editor do site Horário de publicação: 25/06/2026 Origem: Site


O tratamento de superfícies metálicas com escamação muitas vezes força um compromisso severo. Os fabricantes devem equilibrar os tempos de ciclo, as despesas de capital e a consistência superficial. Encontrar o equilíbrio perfeito continua sendo um desafio persistente no chão de fábrica. A atualização do acabamento manual muitas vezes cria um dilema. Os gerentes de produção devem avaliar os sistemas centrífugos de alta velocidade. Eles geralmente os comparam a banheiras ou tigelas vibratórias tradicionais. Fazer a escolha errada pode criar enormes gargalos na produção. Também pode inflar significativamente as despesas operacionais. Este guia fornece uma estrutura objetiva e baseada em evidências para avaliação de equipamentos. Compararemos sistemas de disco centrífugo com configurações de acabamento vibratório. Vamos nos concentrar nos requisitos de rendimento, nos riscos de implementação e nos custos operacionais gerais. Você aprenderá exatamente como alinhar sua escolha de equipamento com suas demandas exclusivas de produção.
O polimento de disco centrífugo reduz os tempos de ciclo em 10x a 30x em comparação com o acabamento vibratório padrão, tornando-o ideal para produção de alto volume e rápido retorno.
Os sistemas vibratórios oferecem versatilidade superior para componentes grandes, pesados ou altamente frágeis que correm o risco de impacto em ambientes de alta energia.
O CapEx inicial mais elevado de uma máquina centrífuga é muitas vezes compensado pela poupança de mão-de-obra e pelo aumento do rendimento, mas os orçamentos operacionais devem ter em conta a degradação mais rápida dos meios e os requisitos específicos de manutenção.
A geometria da peça, a redução desejada de Ra (média de rugosidade) e as métricas de volume diário são os principais fatores para selecionar a tecnologia correta.
As instalações de produção modernas exigem fluxos de trabalho eficientes. Integrando robusto o tratamento da superfície metálica é essencial. Evita atrasos na montagem posterior e garante a qualidade do produto. No entanto, selecionar o equipamento correto envolve lidar com compromissos complexos entre velocidade de processamento e versatilidade de aplicação.
Você deve estabelecer métricas básicas antes de avaliar qualquer máquina. Uma implantação bem-sucedida depende de objetivos claros e quantificáveis. Sem eles, os gestores das instalações correm o risco de adquirir equipamentos incompatíveis.
Tempo de Ciclo Alvo: Determine a duração máxima de processamento aceitável por lote.
Taxa de defeito aceitável: Defina a tolerância para impacto, arranhões ou distorção da peça.
Horas de Mão de Obra por Lote: Meça a intervenção manual necessária para carga, processamento e descarga.
Reconhecer os gargalos existentes é crucial. Às vezes, os estágios de rebarbação e polimento restringem a produção geral da fábrica. Centros de usinagem CNC rápidos podem produzir componentes rapidamente. Porém, se essas peças esperarem horas nas filas de acabamento, a eficiência da fábrica cai. O estoque de trabalho em andamento (WIP) se acumula rapidamente. Isso vincula capital e consome espaço valioso. A identificação desse gargalo justifica a exploração de alternativas de acabamento mais rápidas e agressivas.
Muitas instalações aceitam o acabamento ineficiente como procedimento operacional padrão. Eles toleram os custos ocultos dos equipamentos legados. Essa mentalidade “suficientemente boa” mascara drenos financeiros significativos. O consumo excessivo de mídia inflaciona os orçamentos mensais. Tempos de WIP prolongados atrasam os cronogramas de remessa. A qualidade inconsistente do lote leva a operações de retrabalho dispendiosas. A avaliação dessas despesas ocultas revela a verdadeira necessidade de atualizações específicas de equipamentos.
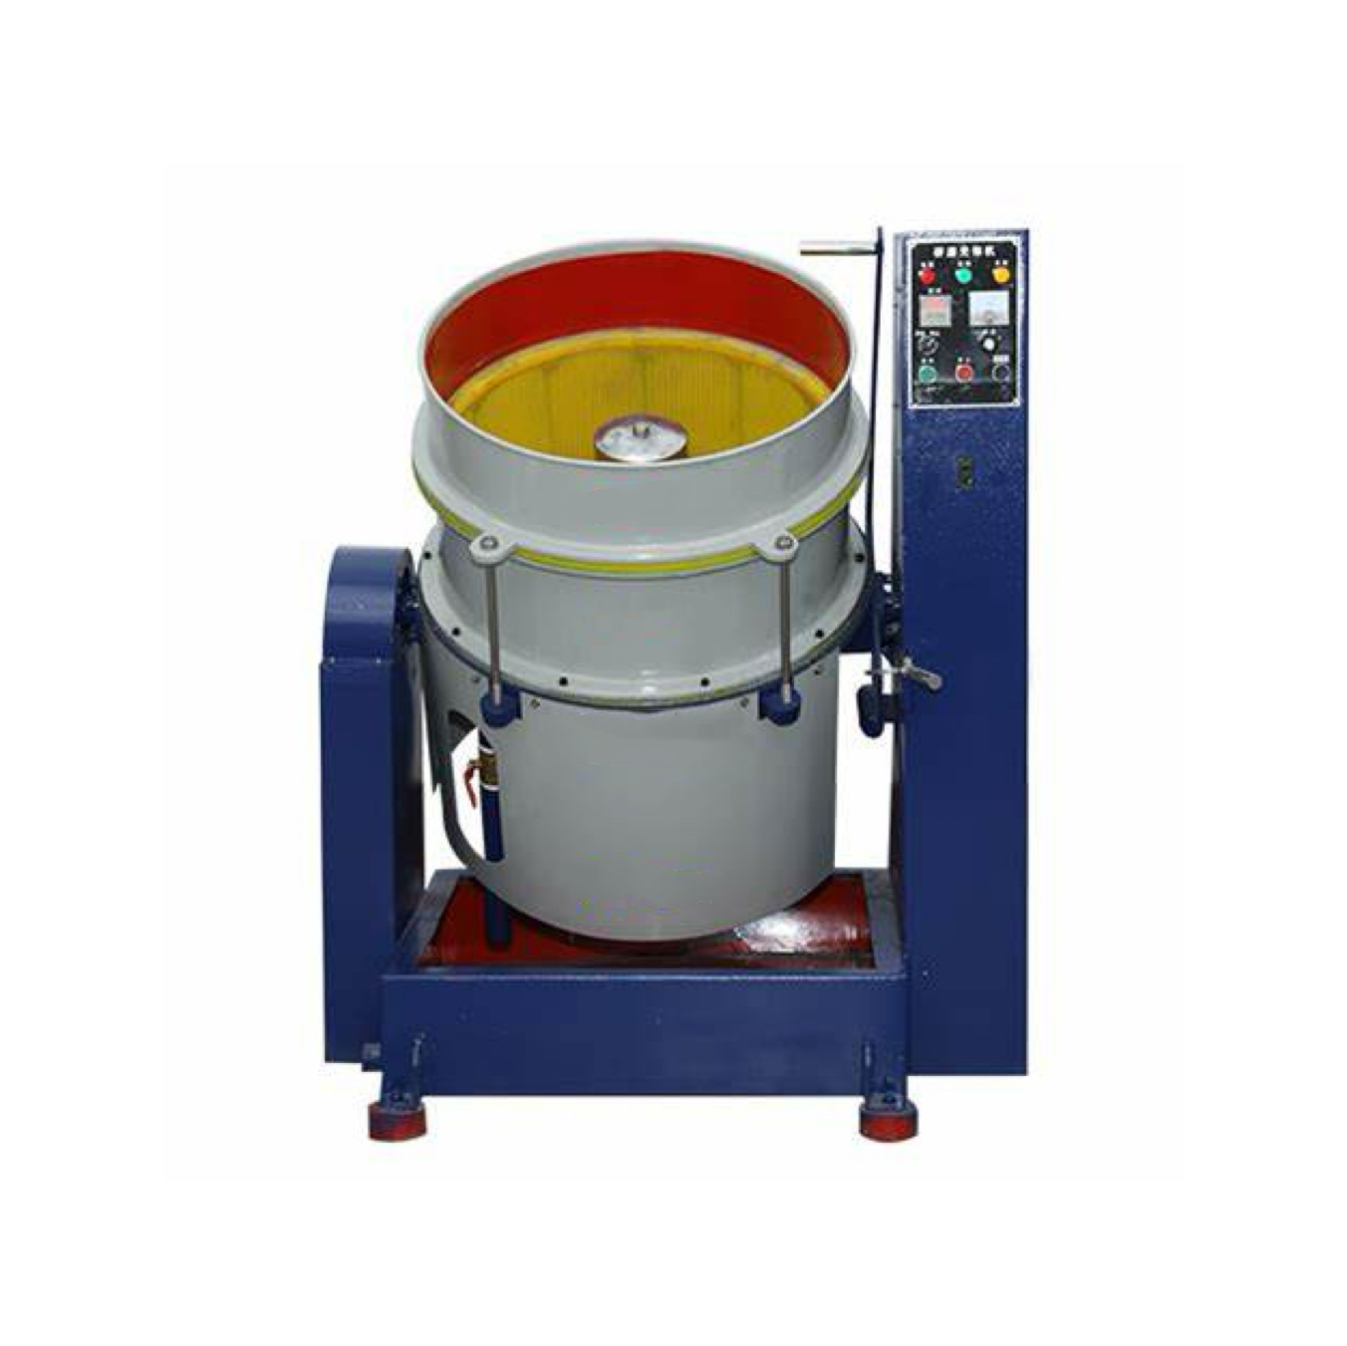
Uma configuração de disco centrífugo muda fundamentalmente a forma como a mídia interage com as peças metálicas. Afasta-se de mecanismos simples de agitação. Em vez disso, depende de intensa força centrífuga e geometrias mecânicas precisas.
O sistema utiliza um disco inferior giratório. Este disco fica dentro de um cano superior estacionário. Quando o disco gira, ele empurra a massa para fora e para cima. A mídia e as peças viajam ao longo da parede estacionária revestida de uretano. A gravidade eventualmente supera a força externa. A massa então colapsa de volta ao centro. Isso cria uma ação de rolamento toroidal (em forma de rosca) de alta energia. A rotatividade contínua garante exposição uniforme ao meio abrasivo.
O principal benefício aqui é a velocidade. Alcançar um atrito intenso permite uma rápida remoção de material. Ao contrário da queda agressiva, este método evita impactos severos entre peças. O fluxo toroidal mantém as peças suspensas na matriz do meio. Isto garante eficácia polimento de alta velocidade sem impacto severo. Você consegue reduções finas de Ra (média de rugosidade) em uma fração do tempo tradicional.
Essa tecnologia se destaca em setores industriais específicos. Ele lida excepcionalmente bem com peças pequenas e médias. Geometrias complexas se beneficiam do fluxo de mídia semelhante a fluido.
Espaços em branco de moedas e fichas cunhadas.
Implantes médicos que requerem acabamentos de grau cirúrgico.
Componentes aeroespaciais de precisão.
Joias finas e itens decorativos complexos.
Apesar de sua eficiência, o método centrífugo possui limites rígidos. Não é adequado para peças excepcionalmente longas. Componentes pesados ou volumosos perturbam o movimento do fluido. Peças que excedam os parâmetros rotacionais do disco podem travar o motor. Eles também podem sofrer danos ao atingirem paredes estacionárias abruptamente.
Erro comum: Sobrecarregar a câmara de processamento. O volume excessivo restringe o rolamento toroidal. Isto leva a acabamentos irregulares e tempos de ciclo prolongados.
Banheiras e tigelas vibratórias representam o padrão da indústria. Eles atendem instalações de fabricação de maneira confiável há décadas. Seu design prioriza a energia controlada e sustentada em vez da rápida remoção de material.
Essas máquinas contam com pesos excêntricos montados em um motor de acionamento. Esses pesos geram vibrações omnidirecionais. As vibrações são transferidas através das molas para o recipiente ou tigela de processamento. Esta ação faz com que a mídia e as peças esfreguem umas nas outras. A massa se move em um padrão lento e helicoidal. Garante um atrito consistente e repetível em todas as superfícies das peças.
A maior força do equipamento vibratório é a sua flexibilidade. Esses sistemas lidam com cargas incrivelmente diversas. Grandes formatos de cubas acomodam facilmente enormes blocos de motores. Eles podem processar extrusões de metal longas sem emperrar. Peças fundidas delicadas e pesadas repousam com segurança dentro do meio vibratório. Você pode adaptar um único recipiente vibratório para executar dezenas de perfis de peças diferentes.
As máquinas vibratórias proporcionam taxas de remoção de material mais lentas. Isso proporciona um ambiente altamente controlado e suave. Minimiza significativamente o risco de distorção da peça. As bordas frágeis permanecem intactas durante a fase de rebarbação. Roscas e detalhes complexos sofrem menos desgaste em comparação com alternativas de alta energia.
A principal desvantagem é a velocidade de processamento. Tempos de processamento prolongados muitas vezes representam desafios. Os ciclos geralmente são medidos em horas e não em minutos. Um ciclo de rebarbação de oito horas pode facilmente criar gargalos graves no fluxo de trabalho. As instalações devem compensar esses ciclos lentos adquirindo tigelas maiores e de maior capacidade.
Melhores Práticas: Utilize sistemas compostos de fluxo direto. Bombear composto novo através da tigela mantém a mídia limpa. Evita o envidraçamento durante ciclos prolongados de várias horas.
Selecionar o método certo requer uma comparação direta. Devemos avaliar acabamento centrífugo contra sistemas vibratórios nas principais métricas de produção.
A velocidade dita o fluxo da fábrica. Os sistemas centrífugos finalizam as peças em minutos por ciclo. Um lote típico leva entre 15 e 30 minutos. A alta saída de força G remove agressivamente rebarbas e refina as superfícies. Os sistemas vibratórios levam horas por ciclo. Um lote padrão requer de 2 a 8 horas. Eles dependem de menor energia e atrito sustentado.
Veredicto: O acabamento centrífugo vence em velocidade bruta e rápida rotatividade de lote.
As limitações dimensionais definem a adequação do equipamento. As máquinas centrífugas são estritamente limitadas pelo diâmetro da câmara. As peças devem fluir livremente dentro do rolo toroidal para evitar emperramento. Os sistemas vibratórios são altamente flexíveis. Grandes banheiras retangulares podem lidar facilmente com componentes longos ou de formato estranho. Você pode até isolar peças delicadas em compartimentos separados.
Veredicto: Vibratório vence em flexibilidade dimensional.
As considerações orçamentais vão além do preço de compra inicial.
Custos iniciais: As máquinas centrífugas requerem um investimento inicial mais elevado. Eles utilizam motores robustos. Eles também apresentam folgas rotativas usinadas com precisão.
Consumíveis: A ação centrífuga de alta energia decompõe os meios abrasivos mais rapidamente. Isto aumenta significativamente os custos contínuos de consumíveis.
Mão de obra e energia: Os sistemas centrífugos processam substancialmente mais peças por hora. Isso reduz drasticamente os custos de mão de obra por peça. Também reduz o consumo geral de energia por lote.
Métrica de avaliação |
Sistemas de disco centrífugo |
Sistemas Vibratórios |
|---|---|---|
Tempo de ciclo |
15 - 30 minutos |
2 - 8 horas |
Produção de energia |
Alto (gravidade até 15x) |
Baixo a moderado |
Limite de tamanho de peça |
Pequeno a médio (normalmente abaixo de 6 polegadas) |
Grande, longo ou pesado (sem limite estrito) |
Degradação da mídia |
Rápido (maior frequência de substituição) |
Lento (vida útil estendida da mídia) |
CapEx Inicial |
Mais alto |
Mais baixo |
As especificações em papel raramente capturam toda a realidade operacional. Integrando um A máquina centrífuga de polimento de disco requer conhecimentos específicos de manutenção. Você deve compreender essas demandas diárias antes de finalizar a aquisição.
A lacuna é uma realidade crítica de manutenção. Existe entre o disco giratório e a parede estacionária. Os operadores devem monitorar e ajustar esta folga regularmente. Se a lacuna aumentar, pequenas peças ou mídia ficarão alojadas dentro dela. Isso causa forte atrito, danifica as peças e pode parar o motor de acionamento. A calibração de rotina evita essas dispendiosas paradas de produção.
Forças de alta energia aceleram o desgaste do equipamento. Os revestimentos de poliuretano degradam-se mais rapidamente em ambientes centrífugos. A pressão intensa e os meios abrasivos esfregam as paredes constantemente. As instalações devem planejar o revestimento programado. Ignorar o uretano degradado expõe o aço subjacente. Isto destrói a máquina e os componentes processados.
A velocidade introduz novos desafios logísticos. O processamento em alta velocidade requer uma separação igualmente rápida entre peças e meios. Se um lote terminar a cada 20 minutos, a classificação manual torna-se impossível. Você deve integrar soluções automatizadas. Os separadores magnéticos funcionam bem para peças ferrosas. Os separadores de peneira vibratória lidam com componentes não ferrosos. A automação de separação adequada evita gargalos no pós-processamento.
Imóveis de fábrica são sempre caros. As configurações centrífugas geralmente apresentam uma área menor por peça processada. No entanto, eles exigem uma folga vertical significativa. As tremonhas de carga e os mecanismos de descarga ficam acima e abaixo da câmara principal. Os planejadores das instalações devem garantir a altura adequada do teto antes da instalação.
A escolha entre essas tecnologias exige uma abordagem estruturada. Use esta estrutura de quatro etapas para finalizar a seleção do seu equipamento com precisão.
Comece com medições físicas. Se as peças forem maiores que 6 a 8 polegadas, o padrão é equipamento vibratório. Se as peças forem altamente frágeis ou excessivamente pesadas, a vibração continua sendo a escolha mais segura. Se as peças forem pequenas, densas e produzidas em grandes volumes, opte por sistemas centrífugos.
Olhe além da etiqueta de preço da máquina. Mapeie o custo de execução de um ciclo de 4 horas em uma tigela vibratória. Compare-o com um ciclo de 20 minutos em uma máquina de disco centrífuga. Considere as horas de trabalho do operador. Inclui o desgaste acelerado da mídia do método centrífugo. Este cálculo revela o custo real de produção por lote.
Analise seu fluxo de trabalho de fábrica mais amplo. Avalie se a instalação requer acabamento em linha contínuo. O fluxo contínuo se adapta perfeitamente aos layouts do recipiente vibratório. Por outro lado, avalie se sua produção depende de processamento rápido em lote. A fabricação baseada em células geralmente prefere a rápida rotação das configurações centrífugas.
Nunca compre equipamentos de acabamento de superfície apenas com base nas especificações. Exija que o fabricante execute suas peças específicas. Verifique as melhorias de Ra em condições de laboratório. Teste a eficácia da separação de mídia. Este teste prático confirma se a máquina corresponde à sua liga e geometria específicas.
A compensação estratégica no acabamento de superfície centra-se na velocidade versus flexibilidade. Investir em equipamentos de alta energia transforma os prazos de produção para perfis de peças específicos. Os métodos vibratórios fornecem uma rede de segurança inegável para componentes variados, de grande escala ou desajeitados. A sua escolha final ditará a eficiência futura da sua fábrica.
Audite as dimensões das peças e os volumes diários antes de observar as especificações da máquina.
Considere o aumento dos custos de consumíveis e as necessidades específicas de manutenção de configurações de alta velocidade.
Projete seu fluxo de trabalho para lidar com a separação rápida de mídia se você escolher tempos de ciclo mais rápidos.
Conduza um teste quantificável usando dados reais da instalação antes de finalizar a aquisição.
R: Sim, mas requer cautela. Você deve equilibrar a alta energia com meios leves e especializados. O uso de plásticos de alta densidade ou cerâmica fina reduz as forças de impacto. Geralmente é mais arriscado que o acabamento vibratório. No entanto, alcançar o sucesso é possível através da aplicação de controles rigorosos de parâmetros e tempos de ciclo mais curtos.
R: A frequência de substituição depende muito do seu processo. Meios altamente abrasivos, como triângulos cerâmicos, desgastam os revestimentos mais rapidamente. A execução de ciclos de trabalho contínuos e com vários turnos também acelera a degradação. Normalmente, os forros duram entre um e três anos. Inspeções visuais regulares são obrigatórias para determinar o cronograma exato de substituição.
R: Absolutamente. Ambas as tecnologias suportam automação. Os sistemas centrífugos geralmente utilizam automação em lote. Carregadores hidráulicos despejam as peças e mecanismos de articulação as descarregam nas telas. Os recipientes vibratórios podem suportar opções de fluxo contínuo. As peças são alimentadas de forma constante e sobem por uma rampa interna para descarga contínua e automatizada.
R: O maior consumo de mídia se resume à física. A ação toroidal gera enorme energia cinética. Este atrito intenso remove rapidamente o material das peças metálicas. Consequentemente, também decompõe o meio abrasivo mais rapidamente. A força total fratura e suaviza a matriz da mídia em uma taxa acelerada.

