

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 25.06.2026 Herkunft: Website


Die Behandlung von Metalloberflächen mit Ablagerungen erfordert oft einen harten Kompromiss. Hersteller müssen Zykluszeiten, Kapitalaufwand und Oberflächenkonsistenz in Einklang bringen. Das perfekte Gleichgewicht zu finden, bleibt in der Fabrikhalle eine ständige Herausforderung. Die Umstellung von der manuellen Endbearbeitung führt oft zu einem Dilemma. Produktionsleiter müssen Hochgeschwindigkeitszentrifugensysteme bewerten. Sie vergleichen diese normalerweise mit herkömmlichen Vibrationswannen oder -schüsseln. Eine falsche Wahl kann zu massiven Produktionsengpässen führen. Es kann auch die Betriebskosten erheblich in die Höhe treiben. Dieser Leitfaden bietet einen objektiven, evidenzbasierten Rahmen für die Bewertung von Geräten. Wir werden Zentrifugalscheibensysteme mit Vibrationsfinish-Anlagen vergleichen. Wir konzentrieren uns auf Durchsatzanforderungen, Implementierungsrisiken und allgemeine Betriebskosten. Sie erfahren genau, wie Sie Ihre Ausrüstungsauswahl an Ihre individuellen Produktionsanforderungen anpassen können.
Das Zentrifugalscheibenpolieren reduziert die Zykluszeiten um das 10- bis 30-fache im Vergleich zum Standard-Gleitschleifen und ist somit optimal für die Produktion hoher Stückzahlen und schneller Durchlaufzeiten geeignet.
Vibrationssysteme bieten eine hervorragende Vielseitigkeit für große, schwere oder äußerst zerbrechliche Komponenten, bei denen das Risiko besteht, dass sie in Umgebungen mit hoher Energie zusammenstoßen.
Die höheren anfänglichen Investitionskosten einer Zentrifugalmaschine werden oft durch Arbeitseinsparungen und einen höheren Durchsatz ausgeglichen, aber die Betriebsbudgets müssen einen schnelleren Medienabbau und spezifische Wartungsanforderungen berücksichtigen.
Die Teilegeometrie, die gewünschte Ra-Reduzierung (durchschnittliche Rauheit) und die täglichen Volumenmetriken sind die Hauptfaktoren für die Auswahl der richtigen Technologie.
Moderne Produktionsanlagen erfordern effiziente Arbeitsabläufe. Robust integrieren Eine Metalloberflächenbehandlung ist unerlässlich. Es verhindert Verzögerungen bei der nachgelagerten Montage und sichert die Produktqualität. Die Auswahl der richtigen Ausrüstung erfordert jedoch die Bewältigung komplexer Kompromisse zwischen Verarbeitungsgeschwindigkeit und Anwendungsvielfalt.
Sie müssen grundlegende Kennzahlen festlegen, bevor Sie eine Maschine bewerten. Ein erfolgreicher Einsatz hängt von klaren, quantifizierbaren Zielen ab. Ohne sie riskieren Facility Manager den Kauf nicht passender Geräte.
Zielzykluszeit: Bestimmen Sie die maximal akzeptable Verarbeitungsdauer pro Charge.
Akzeptable Fehlerrate: Definieren Sie die Toleranz für Stöße, Kratzer oder Teileverzerrungen.
Arbeitsstunden pro Charge: Messen Sie den manuellen Eingriff, der zum Beladen, Verarbeiten und Entladen erforderlich ist.
Das Erkennen bestehender Engpässe ist entscheidend. Manchmal schränken Entgratungs- und Polierschritte die Gesamtproduktion der Fabrik ein. Schnelle CNC-Bearbeitungszentren könnten Bauteile schnell produzieren. Wenn diese Teile jedoch stundenlang in der Endbearbeitungsschlange warten, sinkt die Effizienz der Fabrik. Der Bestand an unfertigen Arbeiten (WIP) sammelt sich schnell an. Das bindet Kapital und verbraucht wertvolle Grundfläche. Das Erkennen dieses Engpasses rechtfertigt die Suche nach schnelleren und aggressiveren Finishing-Alternativen.
Viele Einrichtungen akzeptieren eine ineffiziente Endbearbeitung als Standardverfahren. Sie tolerieren die versteckten Kosten der Altgeräte. Diese „gut genug“-Mentalität verbirgt erhebliche finanzielle Belastungen. Übermäßiger Medienkonsum treibt die monatlichen Budgets in die Höhe. Längere WIP-Zeiten verzögern die Versandpläne. Eine inkonsistente Chargenqualität führt zu kostspieligen Nacharbeiten. Die Auswertung dieser versteckten Kosten zeigt die wahre Notwendigkeit gezielter Ausrüstungsaufrüstungen.
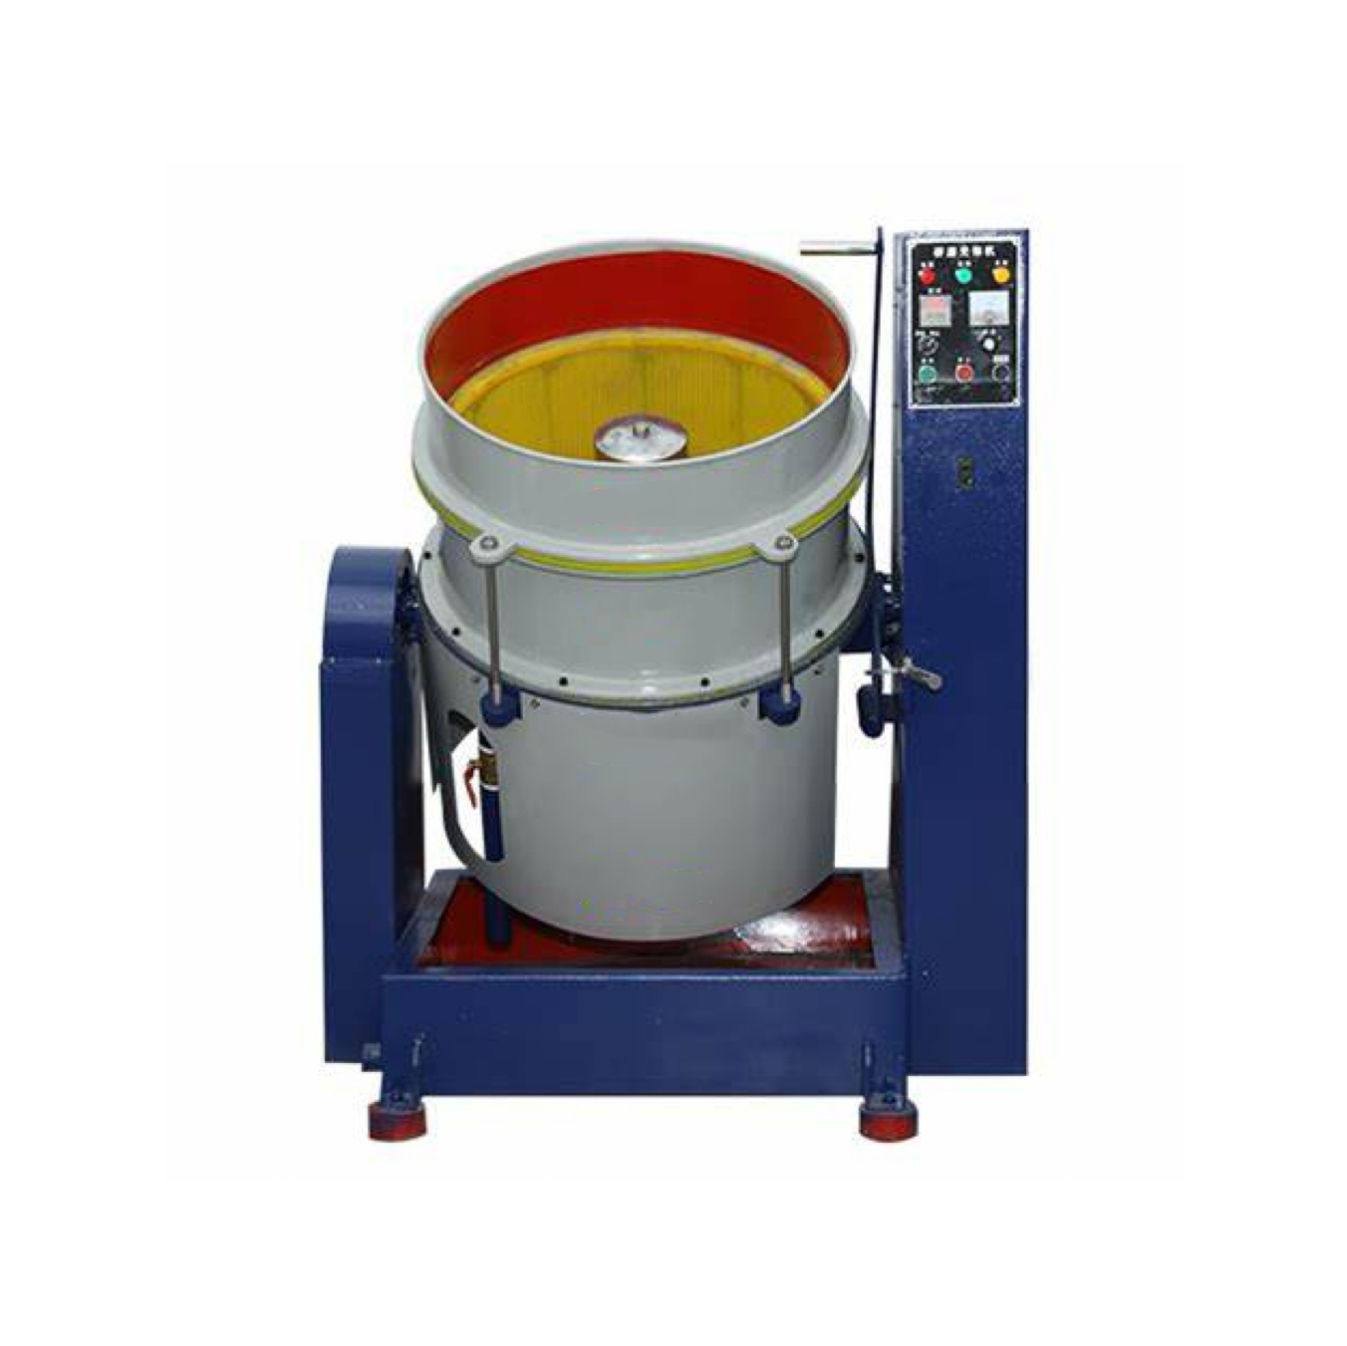
Ein Zentrifugalscheibenaufbau verändert grundlegend die Art und Weise, wie Medien mit Metallteilen interagieren. Es geht von einfachen Schüttelmechanismen aus. Stattdessen setzt es auf eine starke Zentrifugalkraft und präzise mechanische Geometrien.
Das System verwendet eine rotierende Bodenscheibe. Diese Scheibe sitzt in einem stationären oberen Lauf. Wenn sich die Scheibe dreht, drückt sie die Masse nach außen und oben. Die Medien und Teile bewegen sich entlang der stationären, mit Urethan ausgekleideten Wand. Die Schwerkraft überwindet schließlich die äußere Kraft. Die Masse kollabiert dann wieder in die Mitte. Dadurch entsteht eine hochenergetische, torusförmige (Donut-förmige) Rollbewegung. Der kontinuierliche Umlauf sorgt für eine gleichmäßige Beaufschlagung mit den abrasiven Medien.
Der Hauptvorteil hier ist die Geschwindigkeit. Die Erzielung einer starken Reibung ermöglicht einen schnellen Materialabtrag. Im Gegensatz zum aggressiven Taumeln vermeidet diese Methode harte Stöße von Teilen auf Teile. Die toroidale Strömung hält Teile in der Medienmatrix in der Schwebe. Dies gewährleistet eine effektive Hochgeschwindigkeitspolieren ohne starke Stöße. Sie erzielen feine Ra-Reduzierungen (Rauheitsdurchschnitt) in einem Bruchteil der herkömmlichen Zeit.
Diese Technologie zeichnet sich in bestimmten Fertigungssektoren aus. Es bewältigt kleine bis mittelgroße Teile außergewöhnlich gut. Komplexe Geometrien profitieren vom flüssigkeitsähnlichen Medienfluss.
Münzrohlinge und geprägte Jetons.
Medizinische Implantate, die chirurgische Oberflächen erfordern.
Präzisionskomponenten für die Luft- und Raumfahrt.
Edler Schmuck und aufwendige Dekorationsartikel.
Trotz ihrer Effizienz sind der Zentrifugalmethode enge Grenzen gesetzt. Für besonders lange Teile ist es nicht geeignet. Schwere oder sperrige Bauteile stören die Flüssigkeitsbewegung. Teile, die die Rotationsparameter der Scheibe überschreiten, können den Motor abwürgen. Sie könnten auch durch einen plötzlichen Aufprall auf die stationären Wände beschädigt werden.
Häufiger Fehler: Überladung der Bearbeitungskammer. Zu viel Volumen schränkt die toroidale Rolle ein. Dies führt zu ungleichmäßigen Oberflächen und verlängerten Zykluszeiten.
Vibrationswannen und -schüsseln stellen den Industriestandard dar. Sie leisten seit Jahrzehnten zuverlässige Dienste in Produktionsanlagen. Ihr Design priorisiert kontrollierte, anhaltende Energie gegenüber schnellem Materialabtrag.
Diese Maschinen basieren auf exzentrischen Gewichten, die an einem Antriebsmotor montiert sind. Diese Gewichte erzeugen omnidirektionale Vibrationen. Die Vibrationen werden über die Federn in die Verarbeitungswanne oder -schüssel übertragen. Durch diesen Vorgang reiben die Medien und Teile aneinander. Die Masse bewegt sich in einem langsamen, spiralförmigen Muster. Es sorgt für eine gleichmäßige, wiederholbare Reibung auf allen Teileoberflächen.
Die größte Stärke von Vibrationsgeräten ist ihre Flexibilität. Diese Systeme bewältigen unglaublich unterschiedliche Nutzlasten. Große Wannenformate nehmen problemlos massive Motorblöcke auf. Sie können lange Metallstränge ohne Verkanten verarbeiten. Empfindliche, schwere Gussteile liegen sicher im vibrierenden Medium. Sie können eine einzelne Vibrationsschüssel anpassen, um Dutzende verschiedener Teileprofile zu verarbeiten.
Vibrationsmaschinen liefern langsamere Materialabtragsraten. Dies sorgt für eine äußerst kontrollierte, sanfte Umgebung. Dadurch wird das Risiko einer Teileverformung deutlich minimiert. Brüchige Kanten bleiben während der Entgratungsphase intakt. Fäden und komplizierte Details unterliegen im Vergleich zu hochenergetischen Alternativen weniger Verschleiß.
Der Hauptnachteil ist die Verarbeitungsgeschwindigkeit. Längere Bearbeitungszeiten stellen oft eine Herausforderung dar. Zyklen werden normalerweise in Stunden und nicht in Minuten gemessen. Ein achtstündiger Entgratungszyklus kann leicht zu schwerwiegenden Engpässen im Arbeitsablauf führen. Die Betriebe müssen diese langsamen Zyklen durch den Kauf größerer Schüsseln mit höherer Kapazität ausgleichen.
Best Practice: Nutzen Sie Durchfluss-Compound-Systeme. Das Pumpen frischer Mischung durch die Schüssel hält die Medien sauber. Es verhindert die Verglasung bei längeren, mehrstündigen Zyklen.
Um die richtige Methode auszuwählen, ist ein direkter Vergleich erforderlich. Wir müssen bewerten Zentrifugalbearbeitung gegen Vibrationssysteme in wichtigen Produktionsmetriken.
Geschwindigkeit bestimmt den Fabrikfluss. Zentrifugensysteme fertigen Teile in Minuten pro Zyklus. Eine typische Charge dauert zwischen 15 und 30 Minuten. Die hohe G-Kraft-Leistung entfernt Grate aggressiv und verfeinert Oberflächen. Vibrationssysteme benötigen Stunden pro Zyklus. Eine Standardcharge benötigt 2 bis 8 Stunden. Sie sind auf geringere Energie und anhaltende Reibung angewiesen.
Fazit: Die Zentrifugalveredelung überzeugt durch hohe Geschwindigkeit und schnelle Chargenumwälzung.
Dimensionsbeschränkungen bestimmen die Eignung der Ausrüstung. Zentrifugenmaschinen sind durch den Kammerdurchmesser streng begrenzt. Die Teile müssen innerhalb der torusförmigen Walze frei fließen, um ein Verklemmen zu vermeiden. Vibrationssysteme sind sehr anpassungsfähig. Große rechteckige Wannen können problemlos mit langen oder unförmig geformten Bauteilen umgehen. Sie können sogar empfindliche Teile in separaten Fächern isolieren.
Fazit: Vibrationstechnologie gewinnt hinsichtlich der Dimensionsflexibilität.
Budgetüberlegungen gehen über den ursprünglichen Kaufpreis hinaus.
Vorabkosten: Zentrifugenmaschinen erfordern eine höhere Anfangsinvestition. Sie verwenden robuste Motoren. Sie verfügen außerdem über präzisionsgefertigte Drehspalte.
Verbrauchsmaterialien: Hochenergetische Zentrifugalwirkung zersetzt abrasive Medien schneller. Dies erhöht die laufenden Kosten für Verbrauchsmaterialien erheblich.
Arbeit und Energie: Zentrifugensysteme verarbeiten wesentlich mehr Teile pro Stunde. Dies reduziert die Arbeitskosten pro Teil drastisch. Außerdem wird der Gesamtstromverbrauch pro Charge gesenkt.
Bewertungsmetrik |
Fliehkraftscheibensysteme |
Vibrationssysteme |
|---|---|---|
Zykluszeit |
15 - 30 Minuten |
2 - 8 Stunden |
Energieabgabe |
Hoch (bis zu 15-fache Schwerkraft) |
Niedrig bis mittel |
Teilegrößenbeschränkung |
Klein bis mittel (typischerweise unter 6 Zoll) |
Groß, lang oder schwer (keine strenge Begrenzung) |
Medienverschlechterung |
Schnell (höhere Austauschhäufigkeit) |
Langsam (verlängerte Medienlebensdauer) |
Anfängliche Investitionskosten |
Höher |
Untere |
Papierspezifikationen spiegeln selten die gesamte betriebliche Realität wider. Integration von a Eine Zentrifugal-Scheibenpoliermaschine erfordert ein besonderes Wartungsbewusstsein. Sie müssen diese täglichen Anforderungen verstehen, bevor Sie die Beschaffung abschließen.
Die Lücke ist eine kritische Wartungsrealität. Es existiert zwischen der rotierenden Scheibe und der stationären Wand. Der Bediener muss diesen Spaltabstand regelmäßig überwachen und anpassen. Wenn sich der Spalt vergrößert, bleiben Kleinteile oder Medien darin hängen. Dies verursacht starke Reibung, beschädigt die Teile und kann zum Abwürgen des Antriebsmotors führen. Eine routinemäßige Kalibrierung verhindert diese kostspieligen Produktionsausfälle.
Hochenergetische Kräfte beschleunigen den Geräteverschleiß. Polyurethan-Auskleidungen zersetzen sich in Zentrifugalumgebungen schneller. Der starke Druck und die abrasiven Medien schrubben die Wände ständig. Die Einrichtungen müssen eine geplante Neuauskleidung einplanen. Wird das abgebaute Urethan ignoriert, wird der darunter liegende Stahl freigelegt. Dadurch werden sowohl die Maschine als auch die verarbeiteten Komponenten zerstört.
Geschwindigkeit bringt neue logistische Herausforderungen mit sich. Eine Hochgeschwindigkeitsverarbeitung erfordert eine ebenso schnelle Teil-Medien-Trennung. Wenn eine Charge alle 20 Minuten fertig ist, ist eine manuelle Sortierung nicht mehr möglich. Sie müssen automatisierte Lösungen integrieren. Magnetabscheider eignen sich gut für eisenhaltige Teile. Vibrationssiebabscheider verarbeiten NE-Komponenten. Eine ordnungsgemäße Trennungsautomatisierung verhindert Engpässe bei der Nachbearbeitung.
Fabrikimmobilien sind immer teuer. Zentrifugenanlagen zeichnen sich häufig durch eine geringere Stellfläche pro verarbeitetem Teil aus. Sie erfordern jedoch einen erheblichen vertikalen Abstand. Beladetrichter und Entlademechanismen befinden sich oberhalb und unterhalb der Hauptkammer. Anlagenplaner müssen vor der Installation für eine ausreichende Deckenhöhe sorgen.
Die Wahl zwischen diesen Technologien erfordert einen strukturierten Ansatz. Verwenden Sie dieses Vier-Schritte-System, um Ihre Ausrüstungsauswahl genau abzuschließen.
Beginnen Sie mit physikalischen Messungen. Wenn Teile größer als 6 bis 8 Zoll sind, verwenden Sie standardmäßig Vibrationsgeräte. Wenn die Teile sehr empfindlich oder übermäßig schwer sind, ist Vibration immer noch die sicherere Wahl. Wenn die Teile klein und dicht sind und in großen Stückzahlen hergestellt werden, sollten Sie sich für Zentrifugalsysteme entscheiden.
Schauen Sie über den Preis der Maschine hinaus. Ermitteln Sie die Kosten für die Durchführung eines 4-Stunden-Zyklus in einer Vibrationsschüssel. Vergleichen Sie es mit einem 20-Minuten-Zyklus in einer Schleuderscheibenmaschine. Berücksichtigen Sie die Arbeitsstunden des Bedieners. Berücksichtigen Sie den beschleunigten Medienverschleiß des Zentrifugalverfahrens. Diese Berechnung zeigt die tatsächlichen Produktionskosten pro Charge.
Analysieren Sie Ihren umfassenderen Fabrikarbeitsablauf. Beurteilen Sie, ob die Anlage eine kontinuierliche Inline-Endbearbeitung erfordert. Kontinuierlicher Durchfluss eignet sich hervorragend für Vibrationsschüsselanordnungen. Bewerten Sie umgekehrt, ob Ihre Produktion auf eine schnelle Stapelverarbeitung angewiesen ist. Die zellbasierte Fertigung bevorzugt oft den schnellen Umsatz von Zentrifugenanlagen.
Kaufen Sie Oberflächenbearbeitungsgeräte niemals allein auf der Grundlage der Datenblätter. Fordern Sie den Hersteller auf, Ihre spezifischen Teile laufen zu lassen. Überprüfen Sie die Ra-Verbesserungen unter Laborbedingungen. Testen Sie die Wirksamkeit der Medientrennung. Dieser Praxistest bestätigt, ob die Maschine zu Ihrer spezifischen Legierung und Geometrie passt.
Der strategische Kompromiss bei der Oberflächenveredelung dreht sich um Geschwindigkeit versus Flexibilität. Die Investition in Hochenergieausrüstung verändert die Produktionszeitpläne für bestimmte Teileprofile. Vibrationsmethoden bieten ein unbestreitbares Sicherheitsnetz für vielfältige, große oder unhandliche Komponenten. Ihre endgültige Entscheidung bestimmt die zukünftige Effizienz Ihrer Fabrik.
Überprüfen Sie Ihre Teileabmessungen und Tagesmengen, bevor Sie sich die Maschinenspezifikationen ansehen.
Berücksichtigen Sie die erhöhten Kosten für Verbrauchsmaterialien und den spezifischen Wartungsbedarf von Hochgeschwindigkeitsanlagen.
Gestalten Sie Ihren Arbeitsablauf so, dass er eine schnelle Medientrennung ermöglicht, wenn Sie kürzere Zykluszeiten wählen.
Führen Sie einen quantifizierbaren Probelauf mit tatsächlichen Anlagendaten durch, bevor Sie die Beschaffung abschließen.
A: Ja, aber es ist Vorsicht geboten. Sie müssen die hohe Energie mit speziellen, leichten Medien ausgleichen. Der Einsatz hochdichter Kunststoffe oder feiner Keramik reduziert die Aufprallkräfte. Es ist im Allgemeinen riskanter als das Gleitschleifen. Durch die Durchsetzung strenger Parameterkontrollen und kürzerer Zykluszeiten ist jedoch ein Erfolg möglich.
A: Die Austauschhäufigkeit hängt stark von Ihrem Prozess ab. Stark abrasive Medien wie Keramikdreiecke führen zu einem schnelleren Verschleiß der Auskleidungen. Auch der kontinuierliche Einsatz mehrerer Schichten beschleunigt die Verschlechterung. Typischerweise halten Auskleidungen zwischen einem und drei Jahren. Um den genauen Austauschplan zu ermitteln, sind regelmäßige Sichtkontrollen zwingend erforderlich.
A: Absolut. Beide Technologien unterstützen die Automatisierung. Zentrifugensysteme nutzen im Allgemeinen die Chargenautomatisierung. Hydraulische Lader werfen Teile hinein und Schwenkmechanismen entladen sie auf Siebe. Vibrationsschüsseln können kontinuierliche Durchflussoptionen unterstützen. Die Teile werden gleichmäßig zugeführt und erklimmen eine interne Rampe für eine automatische, kontinuierliche Entladung.
A: Höherer Medienkonsum ist physikalisch bedingt. Die toroidale Wirkung erzeugt enorme kinetische Energie. Durch diese starke Reibung wird Material schnell von den Metallteilen abgetragen. Dadurch werden auch die abrasiven Medien schneller zersetzt. Die schiere Kraft zerbricht und glättet die Medienmatrix mit beschleunigter Geschwindigkeit.


