


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-06-25 Origen: Sitio


El tratamiento de superficies metálicas con incrustaciones a menudo obliga a llegar a un compromiso severo. Los fabricantes deben equilibrar los tiempos de ciclo, el gasto de capital y la consistencia de la superficie. Encontrar el equilibrio perfecto sigue siendo un desafío persistente en la fábrica. La actualización del acabado manual a menudo crea un dilema. Los gerentes de producción deben evaluar los sistemas centrífugos de alta velocidad. Por lo general, los comparan con las tinas o cuencos vibratorios tradicionales. Tomar la decisión equivocada puede crear enormes cuellos de botella en la producción. También puede inflar significativamente los gastos operativos. Esta guía proporciona un marco objetivo y basado en evidencia para evaluar equipos. Compararemos los sistemas de discos centrífugos con las configuraciones de acabado vibratorio. Nos centraremos en los requisitos de rendimiento, los riesgos de implementación y los costos operativos generales. Aprenderá exactamente cómo alinear su elección de equipo con sus demandas de producción únicas.
El pulido de disco centrífugo reduce los tiempos de ciclo entre 10 y 30 veces en comparación con el acabado vibratorio estándar, lo que lo hace óptimo para una producción de gran volumen y de respuesta rápida.
Los sistemas vibratorios ofrecen una versatilidad superior para componentes grandes, pesados o muy frágiles que corren el riesgo de sufrir impactos en entornos de alta energía.
El mayor CapEx inicial de una máquina centrífuga a menudo se compensa con ahorros de mano de obra y un mayor rendimiento, pero los presupuestos operativos deben tener en cuenta una degradación más rápida de los medios y requisitos de mantenimiento específicos.
La geometría de la pieza, la reducción deseada de Ra (rugosidad promedio) y las métricas de volumen diario son los principales factores para seleccionar la tecnología correcta.
Las instalaciones de producción modernas requieren flujos de trabajo eficientes. Integrando robusto El tratamiento de la superficie del metal es esencial. Evita retrasos en el montaje posterior y garantiza la calidad del producto. Sin embargo, seleccionar el equipo correcto implica negociar complejos equilibrios entre la velocidad de procesamiento y la versatilidad de la aplicación.
Debe establecer métricas de referencia antes de evaluar cualquier máquina. Una implementación exitosa depende de objetivos claros y cuantificables. Sin ellos, los administradores de las instalaciones corren el riesgo de comprar equipos que no coinciden.
Tiempo de ciclo objetivo: determine la duración máxima de procesamiento aceptable por lote.
Tasa de defectos aceptable: defina la tolerancia de impacto, rayado o distorsión de la pieza.
Horas de mano de obra por lote: Mida la intervención manual requerida para la carga, procesamiento y descarga.
Es fundamental reconocer los obstáculos existentes. A veces, las etapas de desbarbado y pulido restringen la producción general de la fábrica. Los centros de mecanizado CNC rápidos pueden producir componentes rápidamente. Sin embargo, si esas piezas esperan horas en colas de acabado, la eficiencia de la fábrica cae. El inventario de trabajos en curso (WIP) se acumula rápidamente. Esto inmoviliza capital y consume un valioso espacio. Identificar este cuello de botella justifica explorar alternativas de acabado más rápidas y agresivas.
Muchas instalaciones aceptan un acabado ineficiente como procedimiento operativo estándar. Toleran los costos ocultos de los equipos heredados. Esta mentalidad 'suficientemente buena' oculta importantes pérdidas financieras. El consumo excesivo de medios infla los presupuestos mensuales. Los tiempos de WIP prolongados retrasan los cronogramas de envío. La calidad inconsistente de los lotes genera costosas operaciones de retrabajo. La evaluación de estos gastos ocultos revela la verdadera necesidad de realizar actualizaciones específicas de los equipos.
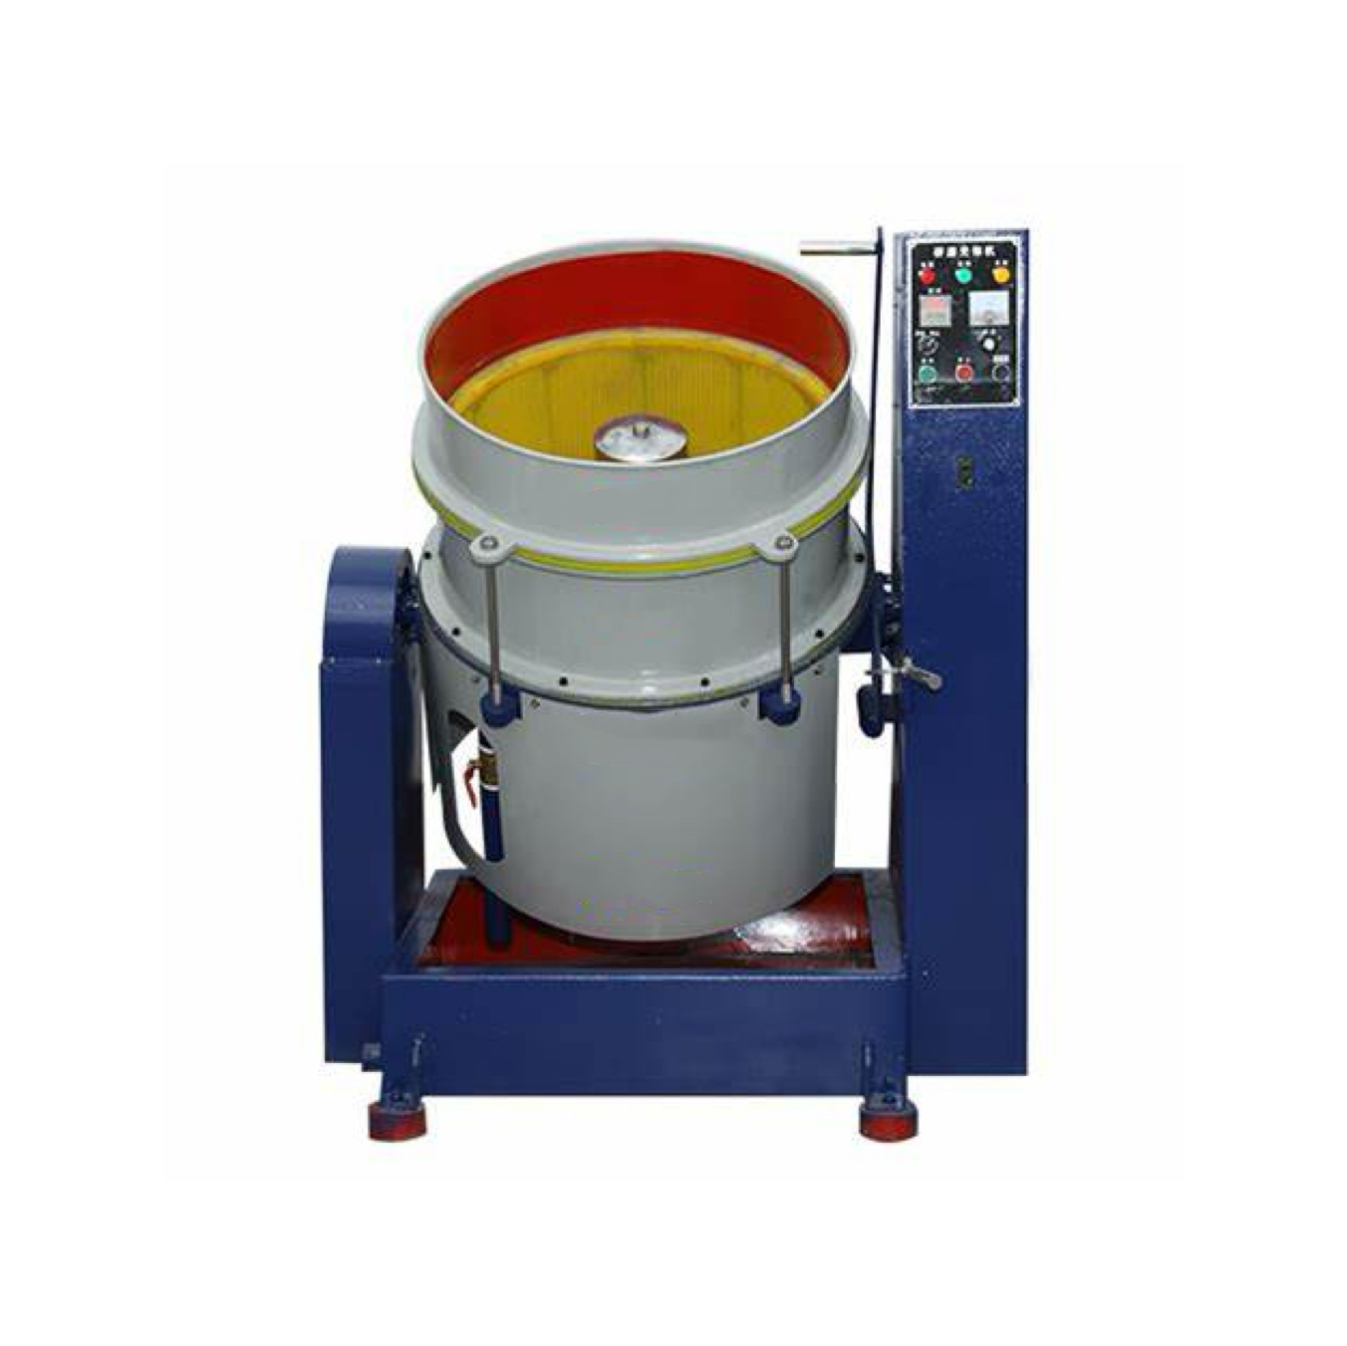
Una configuración de disco centrífugo cambia fundamentalmente la forma en que los medios interactúan con las piezas metálicas. Se parte de simples mecanismos de agitación. En cambio, se basa en una intensa fuerza centrífuga y geometrías mecánicas precisas.
El sistema utiliza un disco inferior giratorio. Este disco se encuentra dentro de un cilindro superior estacionario. Cuando el disco gira, empuja la masa hacia afuera y hacia arriba. Los medios y las piezas viajan a lo largo de la pared estacionaria revestida de uretano. La gravedad eventualmente vence a la fuerza externa. Luego la masa colapsa nuevamente hacia el centro. Esto crea una acción rodante toroidal (en forma de rosquilla) de alta energía. La rotación continua garantiza una exposición uniforme a los medios abrasivos.
El principal beneficio aquí es la velocidad. Lograr una fricción intensa permite una rápida eliminación del material. A diferencia de las volteretas agresivas, este método evita fuertes impactos entre piezas. El flujo toroidal mantiene las piezas suspendidas dentro de la matriz del medio. Esto asegura una efectiva Pulido de alta velocidad sin impacto severo. Se logran finas reducciones de Ra (rugosidad promedio) en una fracción del tiempo tradicional.
Esta tecnología sobresale en sectores manufactureros específicos. Maneja piezas pequeñas y medianas excepcionalmente bien. Las geometrías complejas se benefician del flujo de medios similar a un fluido.
Cospeles y fichas acuñadas.
Implantes médicos que requieren acabados de grado quirúrgico.
Componentes aeroespaciales de precisión.
Joyería fina y artículos decorativos intrincados.
A pesar de su eficacia, el método centrífugo tiene límites estrictos. No es adecuado para piezas excepcionalmente largas. Los componentes pesados o voluminosos interrumpen el movimiento del fluido. Las piezas que exceden los parámetros de rotación del disco pueden detener el motor. También podrían sufrir daños al golpear abruptamente las paredes estacionarias.
Error común: sobrecargar la cámara de procesamiento. El volumen excesivo restringe el giro toroidal. Esto conduce a acabados desiguales y tiempos de ciclo prolongados.
Las tinas y tazones vibratorios representan el estándar de la industria. Han prestado servicio de manera confiable a las instalaciones de fabricación durante décadas. Su diseño prioriza la energía controlada y sostenida sobre la rápida eliminación de material.
Estas máquinas se basan en pesas excéntricas montadas en un motor de accionamiento. Estos pesos generan vibraciones omnidireccionales. Las vibraciones se transfieren a través de los resortes al recipiente o tina de procesamiento. Esta acción hace que los medios y las piezas rocen entre sí. La masa se mueve siguiendo un patrón helicoidal lento. Garantiza una fricción constante y repetible en todas las superficies de las piezas.
La mayor fortaleza de los equipos vibratorios es su flexibilidad. Estos sistemas manejan cargas útiles increíblemente diversas. Los formatos de bañera grandes se adaptan fácilmente a bloques de motores masivos. Pueden procesar largas extrusiones de metal sin atascarse. Las piezas de fundición delicadas y pesadas descansan de forma segura dentro del medio vibratorio. Puede adaptar un solo recipiente vibratorio para ejecutar docenas de perfiles de piezas diferentes.
Las máquinas vibratorias ofrecen velocidades de eliminación de material más lentas. Esto proporciona un entorno suave y altamente controlado. Minimiza significativamente el riesgo de deformación de la pieza. Los bordes frágiles permanecen intactos durante la fase de desbarbado. Los hilos y los detalles intrincados sufren menos desgaste en comparación con las alternativas de alta energía.
El principal inconveniente es la velocidad de procesamiento. Los tiempos de procesamiento prolongados a menudo plantean desafíos. Los ciclos generalmente se miden en horas en lugar de minutos. Un ciclo de desbarbado de ocho horas puede crear fácilmente graves cuellos de botella en el flujo de trabajo. Las instalaciones deben compensar estos ciclos lentos comprando tazones más grandes y de mayor capacidad.
Mejores prácticas: utilizar sistemas compuestos de flujo continuo. Bombear compuesto nuevo a través del recipiente mantiene el medio limpio. Previene el glaseado durante ciclos prolongados de varias horas.
Seleccionar el método correcto requiere una comparación directa. debemos evaluar Acabado centrífugo frente a sistemas vibratorios en métricas clave de producción.
La velocidad dicta el flujo de la fábrica. Los sistemas centrífugos terminan piezas en minutos por ciclo. Un lote típico tarda entre 15 y 30 minutos. La salida de alta fuerza G elimina agresivamente las rebabas y refina las superficies. Los sistemas vibratorios tardan horas por ciclo. Un lote estándar requiere de 2 a 8 horas. Dependen de una menor energía y una fricción sostenida.
Veredicto: El acabado centrífugo gana en velocidad bruta y rápida rotación de lotes.
Las limitaciones dimensionales definen la idoneidad del equipo. Las máquinas centrífugas están estrictamente limitadas por el diámetro de la cámara. Las piezas deben fluir libremente dentro del rodillo toroidal para evitar atascos. Los sistemas vibratorios son muy adaptables. Las tinas rectangulares grandes pueden manejar fácilmente componentes largos o de formas extrañas. Incluso puedes aislar partes delicadas en compartimentos separados.
Veredicto: Vibratorio gana en flexibilidad dimensional.
Las consideraciones presupuestarias van más allá del precio de compra inicial.
Costos iniciales: las máquinas centrífugas requieren una inversión inicial mayor. Utilizan motores robustos. También cuentan con espacios giratorios mecanizados con precisión.
Consumibles: La acción centrífuga de alta energía descompone los medios abrasivos más rápidamente. Esto aumenta significativamente los costos continuos de consumibles.
Mano de obra y energía: los sistemas centrífugos procesan sustancialmente más piezas por hora. Esto reduce drásticamente los costos de mano de obra por pieza. También reduce el consumo general de energía por lote.
Métrica de evaluación |
Sistemas de discos centrífugos |
Sistemas Vibratorios |
|---|---|---|
Tiempo de ciclo |
15 - 30 minutos |
2 - 8 horas |
Salida de energía |
Alto (hasta 15 veces la gravedad) |
Bajo a moderado |
Límite de tamaño de pieza |
Pequeño a mediano (típicamente menos de 6 pulgadas) |
Grande, largo o pesado (sin límite estricto) |
Degradación de medios |
Rápido (mayor frecuencia de reemplazo) |
Lento (vida útil extendida del soporte) |
CapEx inicial |
Más alto |
Más bajo |
Las especificaciones en papel rara vez reflejan toda la realidad operativa. Integrando un La máquina pulidora de discos centrífugos requiere un conocimiento de mantenimiento específico. Debe comprender estas demandas diarias antes de finalizar la adquisición.
La brecha es una realidad crítica de mantenimiento. Existe entre el disco giratorio y la pared estacionaria. Los operadores deben controlar y ajustar periódicamente este espacio libre. Si el espacio se amplía, piezas pequeñas o medios se alojarán en su interior. Esto provoca una fricción severa, daña las piezas y puede parar el motor de accionamiento. La calibración rutinaria evita estas costosas paradas de producción.
Las fuerzas de alta energía aceleran el desgaste de los equipos. Los revestimientos de poliuretano se degradan más rápido en ambientes centrífugos. La intensa presión y los medios abrasivos frotan las paredes constantemente. Las instalaciones deben planificar el cambio de revestimiento programado. Ignorar el uretano degradado expone el acero subyacente. Esto destruye tanto la máquina como los componentes procesados.
La velocidad introduce nuevos desafíos logísticos. El procesamiento de alta velocidad requiere una separación de medios parciales igualmente rápida. Si un lote termina cada 20 minutos, la clasificación manual se vuelve imposible. Debes integrar soluciones automatizadas. Los separadores magnéticos funcionan bien para piezas ferrosas. Los separadores de criba vibratoria manipulan componentes no ferrosos. Una automatización de separación adecuada evita cuellos de botella en el posprocesamiento.
Los inmuebles de las fábricas siempre son caros. Las configuraciones centrífugas suelen ocupar menos espacio por pieza procesada. Sin embargo, requieren un espacio vertical significativo. Las tolvas de carga y los mecanismos de descarga se encuentran encima y debajo de la cámara principal. Los planificadores de instalaciones deben garantizar una altura de techo adecuada antes de la instalación.
Elegir entre estas tecnologías exige un enfoque estructurado. Utilice este marco de cuatro pasos para finalizar con precisión la selección de su equipo.
Comience con medidas físicas. Si las piezas miden más de 6 a 8 pulgadas, utilice de forma predeterminada el equipo vibratorio. Si las piezas son muy frágiles o excesivamente pesadas, la vibración sigue siendo la opción más segura. Si las piezas son pequeñas, densas y se producen en grandes volúmenes, inclínese hacia los sistemas centrífugos.
Mire más allá del precio de la máquina. Mapee el costo de ejecutar un ciclo de 4 horas en un recipiente vibratorio. Compárelo con un ciclo de 20 minutos en una máquina de discos centrífugos. Tenga en cuenta las horas de trabajo del operador. Incluye el desgaste acelerado de los medios del método centrífugo. Este cálculo revela el costo de producción real por lote.
Analice el flujo de trabajo más amplio de su fábrica. Evalúe si la instalación requiere un acabado en línea continuo. El flujo continuo se adapta perfectamente a los diseños de cuencos vibratorios. Por el contrario, evalúe si su producción depende de un procesamiento rápido por lotes. La fabricación basada en células a menudo prefiere la rápida rotación de las instalaciones centrífugas.
Nunca compre equipos de acabado de superficies basándose únicamente en las hojas de especificaciones. Exija al fabricante que ejecute sus piezas específicas. Verifique las mejoras de Ra en condiciones de laboratorio. Pruebe la eficacia de la separación de medios. Esta prueba práctica confirma si la máquina coincide con su aleación y geometría específicas.
El equilibrio estratégico en el acabado de superficies se centra en la velocidad frente a la flexibilidad. Invertir en equipos de alta energía transforma los cronogramas de producción para perfiles de piezas específicos. Los métodos vibratorios proporcionan una red de seguridad innegable para componentes variados, de gran escala o incómodos. Su elección final dictará la eficiencia futura de su fábrica.
Audite las dimensiones de sus piezas y los volúmenes diarios antes de mirar las especificaciones de la máquina.
Tenga en cuenta el aumento de los costos de consumibles y las necesidades de mantenimiento específicas de las configuraciones de alta velocidad.
Diseñe su flujo de trabajo para manejar una rápida separación de medios si elige tiempos de ciclo más rápidos.
Realice una prueba cuantificable utilizando datos reales de las instalaciones antes de finalizar la adquisición.
R: Sí, pero requiere precaución. Debes equilibrar la alta energía con medios ligeros y especializados. El uso de plásticos de alta densidad o cerámica fina reduce las fuerzas de impacto. Generalmente es más riesgoso que el acabado vibratorio. Sin embargo, es posible lograr el éxito aplicando estrictos controles de parámetros y tiempos de ciclo más cortos.
R: La frecuencia de reemplazo depende en gran medida de su proceso. Los medios altamente abrasivos, como los triángulos cerámicos, desgastan los revestimientos más rápido. La ejecución de ciclos de trabajo continuos de varios turnos también acelera la degradación. Normalmente, los revestimientos duran entre uno y tres años. Las inspecciones visuales periódicas son obligatorias para determinar el cronograma exacto de reemplazo.
R: Absolutamente. Ambas tecnologías apoyan la automatización. Los sistemas centrífugos generalmente utilizan la automatización por lotes. Los cargadores hidráulicos descargan las piezas y los mecanismos de pivote las descargan en las cribas. Los tazones vibratorios pueden admitir opciones de flujo continuo. Las piezas ingresan de manera constante y suben por una rampa interna para una descarga continua y automatizada.
R: El mayor consumo de medios se debe a la física. La acción toroidal genera una enorme energía cinética. Esta intensa fricción quita rápidamente el material de las piezas metálicas. En consecuencia, también descompone más rápidamente los medios abrasivos. La fuerza pura fractura y suaviza la matriz del medio a un ritmo acelerado.

