المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-07-28 الأصل: موقع
يؤدي تلف السطح وتقطيع الحواف وعلامات الاصطدام أثناء التشطيب الجماعي إلى تآكل هوامش الربح بشكل مباشر وزيادة معدلات الخردة للمكونات المصنعة عالية القيمة. يمثل تحقيق التوازن الأمثل بين إنتاجية الدفعة وحماية الأجزاء تحديًا يوميًا على أرضية الإنتاج. يجب على المشغلين إنشاء مصفوفة وسائط في أ آلة تلميع اهتزازية تعمل على توسيد المكونات بشكل فعال دون التسبب في اختناق شديد في القدرة الإنتاجية. إن تحديد نسبة التحميل الدقيقة للوسائط إلى الأجزاء من حيث الحجم هو الطريقة الوحيدة التي يمكن التحقق منها لإزالة الاتصال من جزء إلى جزء مع الحفاظ على كفاءة التشطيب. يجب عليك ضبط هذه النسبة بناءً على ديناميكيات الماكينة، وهندسة الأجزاء، والكيمياء المركبة، وتآكل الوسائط لضمان الحصول على نتائج متسقة. الاعتماد على التخمين يؤدي إلى تلف الأجزاء وإضاعة وقت المعالجة.
يحدث الاصطدام عندما تصطدم الأجزاء بقوة كافية لتسبب خدش السطح أو خدشه أو تشويهه. يحدث التداخل السطحي عندما تلتصق المكونات المسطحة معًا، مما يمنع الوسائط من إنهاء المناطق المقنعة. في التشطيب الشامل، يتم تعريف النجاح على أنه عدم اتصال أي معدن على المعدن طوال مدة الدورة الاهتزازية. تعمل مصفوفة الوسائط كأداة قطع ونظام تعليق مادي. تحت الاهتزاز، تتصرف هذه المصفوفة مثل سائل عالي اللزوجة. يحمل الأجزاء في حركة دحرجة مستمرة.
تهاجر الأجزاء عبر كتلة الوسائط بسرعات مختلفة بسبب الكثافة والهندسة واختلافات الطفو. تغرق المكونات الثقيلة بشكل أسرع من الوسائط البلاستيكية خفيفة الوزن. تحل الأجزاء الكبيرة محل المزيد من الوسائط، مما يؤدي إلى تغيير ديناميكيات التدفق المحلي. وإذا كانت النسبة منخفضة للغاية، فإن هذه الاختلافات في الهجرة تؤدي إلى تصادمات حتمية. يمكن للمشغلين اكتشاف النسب غير الكافية أثناء التشغيل من خلال المؤشرات الصوتية والمرئية. غالبًا ما تشير أصوات الخشخشة المعدنية إلى اتصال مباشر من جزء إلى جزء. تشير الأجزاء المجمعة على سطح سرير الوسائط إلى ضعف التعليق وحجم الوسائط غير المناسب. أنت بحاجة لمشاهدة لفة الكتلة. يتم قلب اللفة الصحية بسلاسة، مما يؤدي إلى سحب الأجزاء لأسفل إلى المنتصف ودفعها للأعلى على الجوانب. وعندما تنخفض النسبة، تبدو الكتلة بطيئة. تبدأ الأجزاء في الصعود إلى الأعلى بدلاً من الاختلاط بالوسائط.
يتطلب فهم آليات التعليق النظر في نقل الطاقة من المحرك إلى الحوض. تولد الأوزان اللامركزية سعة وترددًا محددين. تنتقل هذه الطاقة عبر بطانة البولي يوريثين إلى الوسائط. تتدافع قطع الوسائط ضد بعضها البعض، مما يخلق حالة تشبه السوائل. عند إدخال أجزاء إلى هذه البيئة، فإنها تعطل تدفق الطاقة. يمتص صب الفولاذ الثقيل طاقة أكبر من شريحة الألومنيوم الصغيرة. يجب أن تحيط الوسائط بالصب بالكامل حتى تمتص قوى التأثير. إذا كان حجم الوسائط منخفضًا جدًا، فإن عملية الصب تندفع عبر طبقة الوسائط وتضرب جدار الحوض أو أي عملية صب أخرى. ولهذا السبب يجب أن يتجاوز حجم الوسائط بشكل كبير حجم الأجزاء.
نقطة البداية القياسية للصناعة هي نسبة 3:1 إلى 4:1 نسبة الوسائط إلى الأجزاء من حيث الحجم. يعمل خط الأساس هذا بشكل جيد مع الأجزاء المتينة مثل أختام الفولاذ والمسبوكات القوية حيث يكون الاتصال البسيط أقل أهمية. ومع ذلك، تتطلب المكونات عالية القيمة والهشة نسبًا أعلى بكثير. غالبًا ما تحتاج الأجزاء الفضائية أو الطبية أو ذات الآلات الدقيقة ذات التفاوتات الضيقة أو الحواف الدقيقة إلى نسب 6:1 أو 8:1 أو حتى 10:1 لضمان العزل الكامل. لا يمكنك تحمل خدش واحد على لوحة عظم التيتانيوم أو شفرة التوربين.
يجب عليك دائمًا حساب نسب التحميل بالحجم، وليس بالوزن أبدًا. تفشل نسبة الوزن 4:1 تمامًا عند خلط الأجزاء الفولاذية عالية الكثافة مع الوسائط البلاستيكية منخفضة الكثافة. سوف يطغى الفولاذ على حجم البلاستيك، مما يؤدي إلى تلف الأجزاء بشكل فوري. لتقييم القدرة الإجمالية للعمل، تحتاج إلى فهم الكثافة الظاهرية. المعادلة بسيطة: الكثافة الظاهرية = وزن الوسائط / حجم السفينة. بمجرد معرفة الكثافة الظاهرية، يمكنك حساب الشحنة الإجمالية. تحديد اللترات المادية أو الأقدام المكعبة من الوسائط اللازمة لحجم دفعة محددة من الأجزاء داخل حوض المعالجة لضمان نسبة حجمية مناسبة.
دعونا نحلل عملية الحساب لعملية الإنتاج القياسية. أولاً، حدد الحجم القابل للاستخدام في جهازك. توصي معظم الشركات المصنعة بملء الحوض بنسبة 80% أو 90% من سعته الإجمالية. إذا كان لديك حوض بسعة 300 لتر، فإن حجم عملك يبلغ حوالي 250 لترًا. بعد ذلك، حدد النسبة المستهدفة. إذا كنت تقوم بمعالجة أجسام الصمامات المصنوعة من الألومنيوم، فيمكنك تحديد نسبة 5:1. هذا يعني أنك تحتاج إلى خمسة أجزاء من الوسائط مقابل جزء واحد من المكونات من حيث الحجم. من أصل حجم العمل الذي يبلغ 250 لترًا، سيكون حوالي 208 لترًا من الوسائط، و42 لترًا من الأجزاء. يمكنك بعد ذلك قياس أجزائك في دلو تمت معايرته للتأكد من عدم تجاوز الحد الأقصى البالغ 42 لترًا لكل دفعة. يضمن هذا النهج الحجمي أن تظل المساحة المادية بين الأجزاء ثابتة، بغض النظر عن مدى ثقل الأجزاء أو الوسائط.
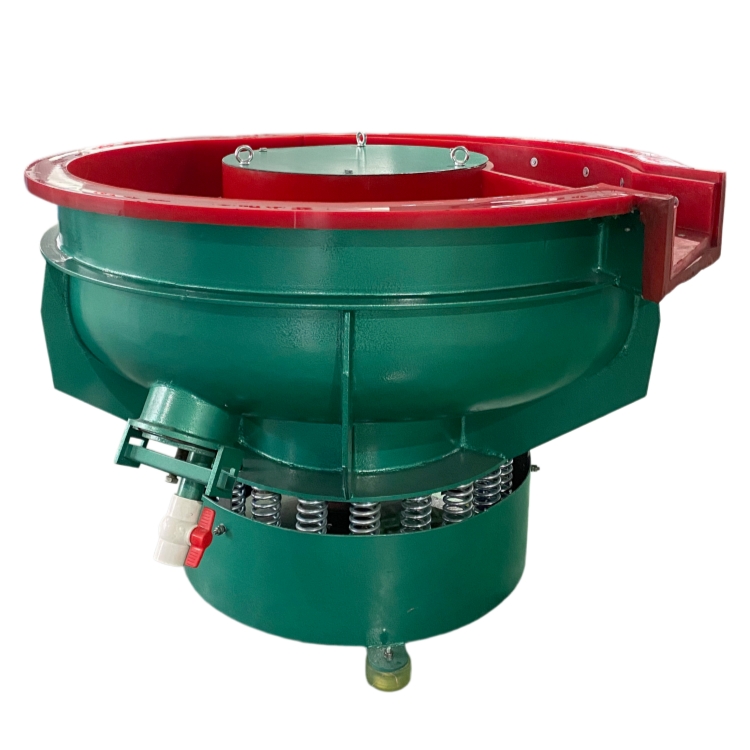
تحدد ديناميكيات السوائل الخاصة بمعداتك بشكل كبير متطلبات النسبة الخاصة بك. أ تعتمد آلة تشطيب الوعاء الاهتزازية على حركة حلقية أو لولبية. تعمل هذه الحركة على تشتيت الأجزاء إلى الخارج وإلى الأسفل. يؤثر عمق قناة الوعاء بشكل مباشر على تعليق الجزء. تميل الأجزاء الثقيلة إلى الغرق نحو بطانة البولي يوريثين، مما يتطلب أسرة وسائط أعمق للحفاظ على الوسادة. يجب عليك أيضًا مراقبة منطقة الشلال حيث تتساقط الأجزاء أسفل المنحدر الحلزوني، حيث أن هذه منطقة شديدة الخطورة للاصطدامات. يمكن أن يؤدي الهبوط من المنحدر إلى اصطدام الأجزاء ببعضها البعض إذا لم توفر الوسائط حشوة كافية في أسفل الخطوة.
تعمل الآلات الخطية ذات النمط الحوضي بشكل مختلف. أ تولد آلة التشطيب الاهتزازية حركة تدحرج في خط مستقيم. تتطلب الأجزاء الطويلة أو الثقيلة أو ذات الشكل الغريب مثل أعمدة الكامات أو الساريات الفضائية نسب وسائط أعلى هنا لمنع الاصطدامات من طرف إلى طرف. في بعض الأحيان، يستخدم المشغلون مادة البولي يوريثين أو الفواصل المطاطية كمكمل ميكانيكي لنسب التحميل العالية في هذه الأحواض. تقوم الفواصل بإنشاء مقصورات فردية، مما يضمن عدم انزلاق العمود الطويل على طول الحوض وضرب عمود آخر. حتى مع وجود المقسمات، فإنك لا تزال بحاجة إلى ما يكفي من الوسائط لمنع القطعة من الاصطدام بقوة بجدران الفاصل.
باستخدام أ تقدم الآلة الاهتزازية ذات الفاصل متغيرًا آخر. تعمل أسطح الفصل الداخلية على تغيير نسبة الوسائط إلى الأجزاء بشكل مؤقت. عندما تسقط الوسائط عبر الشاشة، تظل الأجزاء مكشوفة. يجب عليك حساب هذا التحول في الحجم لمنع الاتصال عند بوابة التفريغ. يساعد ضبط بوابات السدود وأحجام الشاشات على إدارة سرعة عبور الأجزاء أثناء دورة الفصل. إذا تحركت الأجزاء بسرعة كبيرة عبر الشاشة، فإنها تتجمع عند شلال الخروج. تحتاج إلى ضبط أوزان الماكينة لإبطاء التغذية الأمامية أثناء الانفصال، مما يسمح للأجزاء بالخروج واحدًا تلو الآخر بدلاً من التجمع في مجموعة ضخمة.
تغير هندسة الأجزاء وكثافتها بشكل جذري كيفية تصرف المكونات في الجهاز. تميل الأجزاء المسطحة إلى الالتصاق ببعضها البعض، وهي ظاهرة تعرف باسم التعشيش. تهاجر الأجزاء الثقيلة إلى قاع القناة. التجاويف الداخلية أو الثقوب العمياء أو القنوات الداخلية المعقدة تحبس الوسائط. يؤدي ذلك إلى تقليل حجم الوسائط النشطة في الحوض، مما يتطلب نسبة بداية أعلى للتعويض عن المواد المحتبسة. إذا كان الجزء على شكل كوب كبير، فسوف يغرف الوسائط ويحتفظ بها. لم تعد هذه الوسائط تساعد في تخفيف بقية الدفعة.
يؤثر حجم الوسائط وشكلها وكثافتها الظاهرية أيضًا على المصفوفة الواقية. توفر أشكال الوسائط الصغيرة مثل المخاريط والأهرامات توسيدًا أفضل وتغليفًا جزئيًا. تترك أشكال الوسائط الأكبر حجمًا مثل المثلثات الكبيرة فجوات حيث يمكن أن يحدث اتصال من جزء إلى جزء. توفر الوسائط الخزفية الثقيلة مظهرًا مختلفًا للتبطين مقارنة بالوسائط البلاستيكية أو الاصطناعية خفيفة الوزن. ينقل السيراميك المزيد من طاقة القطع ولكنه يتطلب محركًا أقوى للحفاظ على اللفة. الوسائط البلاستيكية أخف وزنًا وتوفر وسادة أكثر نعومة، مما يجعلها مثالية لسبائك الألومنيوم أو الزنك.
ترتبط عدوانية الماكينة ارتباطًا مباشرًا بمتطلبات النسبة. تعمل إعدادات السعة الأعلى على إنشاء المزيد من الأعمال العنيفة وإزاحة أكبر. أنت بحاجة إلى حجم أكبر من الوسائط لتعمل كممتص للصدمات في ظل هذه الظروف. وأخيرًا، تعمل المركبات السائلة ومعدلات تدفق المياه على تغيير لزوجة كتلة الوسائط. يمكن أن تتسبب معدلات التدفق العالية في الانزلاق المائي أو الغرق السريع للأجزاء الثقيلة. تؤدي معدلات التدفق المنخفضة إلى زيادة الاحتكاك، مما يؤدي إلى إبطاء الحركة الحلقية وزيادة خطر تكتل الأجزاء. يعمل المركب كمواد تشحيم. إذا قمت بتشغيل الجهاز وهو جاف للغاية، فسيتم قفل الوسائط وتتوقف عن الدوران. إذا قمت بتشغيله وهو مبتل للغاية، فسيتم غسل الوسائط وتفقد قدرتها على القطع.
| نوع الجزء | نوع الوسائط الموصى به | للنسبة الحجمية | عامل الخطر الأساسي |
|---|---|---|---|
| أختام الصلب | مثلثات سيراميك | 3:1 إلى 4:1 | تعشيش الأسطح المسطحة |
| الألومنيوم المشكل | المخاريط البلاستيكية | 5:1 إلى 6:1 | تقطيع الحافة |
| مكونات الفضاء الجوي | مادة صناعية عالية الكثافة | 8:1 إلى 10:1 | الاصطدام السطحي |
| المسبوكات الثقيلة | اسطوانات سيراميك كبيرة | 4:1 إلى 5:1 | غرق في بطانة الحوض |
| زراعة طبية | مجالات الخزف | 10:1 | الخدش الجزئي |
لإدارة هذه المتغيرات بشكل فعال، يجب على المشغلين اتباع بروتوكول تقييم صارم قبل تشغيل أي جزء جديد. يتضمن ذلك عدة خطوات متميزة لضمان بقاء العملية مستقرة.
إن تشغيل نسب مرتفعة بشكل مفرط يخلق عبئا اقتصاديا. إذا كنت تستخدم نسبة 12:1 للجزء الذي يحتاج فقط إلى 4:1، فستواجه زيادة في أوقات الدورات وتقليل الأجزاء لكل دفعة. يؤدي هذا الإفراط في التبطين إلى زيادة استهلاك الطاقة وتسارع تآكل الوسائط. أنت تدفع بشكل أساسي مقابل تشغيل جهاز مليء بالوسائط مع وجود أجزاء قليلة جدًا فيه. يؤدي هذا إلى رفع تكلفة القطعة الواحدة وتقليل إجمالي إنتاج المصنع. ومع ذلك، فإن تكلفة التبطين السفلي غالبًا ما تكون أسوأ. تؤدي النسب المنخفضة إلى أعمال إعادة صياغة يدوية، ورفض الأجزاء، وانتهاك السلامة الهيكلية للمكونات المهمة. إن إلغاء مجموعة من أجزاء الفضاء الجوي بسبب علامات الاصطدام يكلف أكثر بكثير من تشغيل دورة أطول قليلاً مع نسبة وسائط أعلى.
يتطلب العثور على النقطة المثالية إطارًا منهجيًا لعائد الاستثمار. ابدأ بتشغيل دفعات العينات الخاضعة للرقابة. ابدأ بنسبة عالية، مثل 8:1. قم بتقليلها بشكل منهجي بزيادات صغيرة وصولاً إلى 6:1 و5:1 و4:1. توقف عند أول إشارة للتلامس السطحي. افحص الأجزاء تحت إضاءة كافية للتحقق من وجود خدوش صغيرة أو حواف ملفوفة. بمجرد تحديد نقطة الفشل، قم بإضافة هامش أمان بنسبة 15% لتحديد مواصفات الإنتاج النهائية الخاصة بك. يمثل هامش الأمان هذا التآكل العادي للوسائط أثناء نوبة الإنتاج. إذا كانت نقطة الفشل هي 4:1، فقم بتعيين معيار الإنتاج الخاص بك على 4.6:1 أو 5:1 لضمان الجودة المتسقة.
إن الاستنزاف الإعلامي يشكل تهديداً صامتاً. ومع تآكل الوسائط وخروجها كحمأة، ينخفض الحجم الإجمالي. يمكن أن تتدهور النسبة الآمنة 5:1 بسهولة إلى نسبة 3:1 خطيرة في منتصف الإنتاج. قم بالتخفيف من حدة ذلك من خلال تنفيذ فحوصات يومية صارمة للحجم. استخدم علامات خط الارتفاع القياسية على بطانة البولي يوريثين الداخلية للجهاز. تساعد أنظمة تعبئة الوسائط الآلية أيضًا في الحفاظ على أحجام ثابتة. يجب على المشغلين فحص مستوى الوسائط بصريًا في بداية كل نوبة عمل. إذا انخفض المستوى تحت خط العلامة، فيجب عليهم إضافة وسائط جديدة قبل تحميل أي أجزاء.
يؤدي تسلسل التحميل غير الصحيح إلى حدوث ضرر فوري عند الاصطدام. إن تفريغ الأجزاء والوسائط في وقت واحد، أو تحميل الأجزاء في آلة فارغة، يضمن حدوث تصادمات. وضع إجراءات التشغيل القياسية للطبقات. املأ الجهاز بشحن الوسائط الأساسي أولاً. ابدأ الاهتزاز وتدفق الماء، ثم قم بتغذية الأجزاء تدريجيًا بالمعدل الصحيح. يعد تشابك الأجزاء خطرًا آخر، خاصة بالنسبة للأجزاء التي تشبه الخطاف. استخدم تكوينات الوسائط ذات الحجم المختلط أو بروتوكولات الخلط المسبق المتخصصة قبل دخول الأجزاء إلى الجهاز لإبقائها منفصلة. يمكنك أيضًا استخدام وحدات التغذية الجزئية الآلية التي تقوم بإسقاط المكونات في الكتلة على فترات زمنية محددة، مما يضمن توزيعها بالتساوي في جميع أنحاء طبقة الوسائط.
ج: إن نقطة البداية القياسية للصناعة هي نسبة 3:1 أو 4:1 من حيث الحجم للأجزاء المتينة. ومع ذلك، غالبًا ما تتطلب المكونات الهشة أو عالية الدقة نسبًا تتراوح بين 6:1 و10:1 لضمان العزل الكامل ومنع الاصطدام.
ج: أنواع الوسائط المختلفة لها كثافات كبيرة مختلفة. قد تؤدي نسبة 4:1 بالوزن باستخدام الأجزاء الفولاذية الثقيلة والوسائط البلاستيكية الخفيفة إلى عدم كفاية حجم الوسائط، مما يؤدي إلى الفشل في حماية الأجزاء ويؤدي إلى تلف فوري.
ج: يشير الضرر عند النسب الأعلى عادةً إلى مشكلات تتعلق بهندسة الأجزاء، مثل غرق الأجزاء الثقيلة إلى الأسفل، أو إعدادات الماكينة غير الصحيحة. يمكن أن تؤدي السعة العالية أو التدفق غير الكافي للمركب إلى تعطيل مصفوفة الوسائط، مما يسمح للأجزاء بالتصادم.
ج: نعم، غالباً ما يحدث ذلك. يمكن أن يتسبب العمل الخطي لآلة الحوض الصغير في هجرة الأجزاء الطويلة أو ذات الشكل غير المناسب وتصادمها من طرف إلى طرف. غالبًا ما تكون هناك حاجة إلى أحجام وسائط أعلى، أو فواصل مادية، للحفاظ على الانفصال.
ج: يجب فحص حجم الوسائط يوميًا. ومع تآكل الوسائط وتحولها إلى حمأة، يقل الحجم الإجمالي. يضمن تنفيذ بروتوكول الرفع اليومي بقاء النسبة ثابتة ويمنع الاتصال المفاجئ في منتصف الإنتاج من جزء إلى جزء.
ج: منع التداخل باستخدام نسبة أعلى من الوسائط إلى الأجزاء وتحديد تكوين وسائط مختلط الحجم. تساعد أشكال الوسائط الصغيرة على التغلغل بين الأسطح المسطحة، مما يبقيها منفصلة ويضمن تشطيبًا موحدًا عبر الجزء بأكمله.