Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-28 Origen: Sitio
Los daños superficiales, las astillas de los bordes y las marcas de impacto durante el acabado en masa erosionan directamente los márgenes de beneficio y aumentan las tasas de desechos de componentes fabricados de alto valor. Lograr el equilibrio óptimo entre el rendimiento del lote y la protección de las piezas es un desafío diario en la planta de producción. Los operadores deben establecer una matriz de medios en un máquina pulidora vibratoria que amortigua eficazmente los componentes sin obstaculizar gravemente la capacidad de producción. Definir la relación exacta de carga entre el medio y la pieza por volumen es el único método verificable para eliminar el contacto entre piezas y al mismo tiempo mantener la eficiencia del acabado. Debe ajustar esta relación según la dinámica de la máquina, la geometría de la pieza, la química de los compuestos y el desgaste del medio para garantizar resultados consistentes. Depender de conjeturas provoca daños en las piezas y una pérdida de tiempo de procesamiento.
El impacto ocurre cuando las piezas chocan con fuerza suficiente como para abollar, rayar o deformar la superficie. El anidamiento de superficies ocurre cuando los componentes planos se pegan entre sí, lo que impide que el medio termine las áreas enmascaradas. En el acabado en masa, el éxito se define como cero contacto metal con metal durante toda la duración del ciclo vibratorio. La matriz de medios actúa como herramienta de corte y como sistema de suspensión física. Bajo vibración, esta matriz se comporta como un fluido de alta viscosidad. Lleva piezas en un movimiento rodante continuo.
Las piezas migran a través de la masa del medio a diferentes velocidades debido a diferencias de densidad, geometría y flotabilidad. Los componentes pesados se hunden más rápido que los medios plásticos livianos. Las partes grandes desplazan más medios, alterando la dinámica del flujo local. Si la proporción es demasiado baja, estas diferencias migratorias conducen a colisiones inevitables. Los operadores pueden detectar relaciones insuficientes durante la operación a través de indicadores acústicos y visuales. Los tintineos metálicos a menudo indican contacto directo entre piezas. Las piezas que se acumulan en la superficie del lecho del medio indican una suspensión deficiente y un volumen de medio inadecuado. Hay que vigilar el rollo de la masa. Un rollo saludable se da vuelta suavemente, tirando las partes hacia el centro y empujándolas hacia los lados. Cuando la proporción disminuye, la masa parece lenta. Las piezas comienzan a montarse encima en lugar de mezclarse con el medio.
Comprender la mecánica de la suspensión requiere observar la transferencia de energía desde el motor a la tina. Los pesos excéntricos generan una amplitud y frecuencia específicas. Esta energía se transfiere a través del revestimiento de poliuretano al medio. Las piezas de los medios se empujan entre sí, creando un estado fluido. Cuando introduces piezas en este entorno, interrumpen el flujo de energía. Una pesada pieza de acero absorbe más energía que un pequeño soporte de aluminio. Los medios deben rodear completamente la pieza fundida para absorber las fuerzas del impacto. Si el volumen del medio es demasiado bajo, el molde atraviesa la capa de medio y golpea la pared de la tina u otro molde. Por eso el volumen de los medios debe superar abrumadoramente el volumen de las partes.
El punto de partida estándar de la industria es una proporción de medio a pieza de 3:1 a 4:1 por volumen. Esta línea de base funciona bien para piezas duraderas como piezas estampadas de acero y piezas fundidas robustas donde el contacto menor es menos crítico. Sin embargo, los componentes frágiles y de alto valor requieren proporciones mucho más altas. Las piezas aeroespaciales, médicas o mecanizadas con precisión con tolerancias estrictas o bordes delicados a menudo necesitan proporciones de 6:1, 8:1 o incluso 10:1 para garantizar un aislamiento completo. No puede permitirse un solo rasguño en una placa ósea de titanio o en una pala de turbina.
Siempre debes calcular los ratios de carga por volumen, nunca por peso. Una proporción de 4:1 en peso falla por completo cuando se mezclan piezas de acero de alta densidad con medios plásticos de baja densidad. El acero abrumará el volumen de plástico, provocando daños inmediatos en la pieza. Para evaluar la capacidad de trabajo total, es necesario comprender la densidad aparente. La fórmula es simple: Densidad aparente = Peso del medio / Volumen del recipiente. Una vez que conozca la densidad aparente, podrá calcular la carga total. Determine los litros físicos o pies cúbicos de medio necesarios para un tamaño de lote específico de piezas dentro de la tina de procesamiento para garantizar una relación volumétrica adecuada.
Analicemos el proceso de cálculo para una producción estándar. Primero, determine el volumen utilizable de su máquina. La mayoría de fabricantes recomiendan llenar la tina al 80% o 90% de su capacidad total. Si tienes una tina de 300 litros, tu volumen de trabajo será de aproximadamente 250 litros. A continuación, decida su proporción objetivo. Si está procesando cuerpos de válvulas de aluminio mecanizados, puede seleccionar una proporción de 5:1. Esto significa que necesita cinco partes de medios por una parte de componentes por volumen. De su volumen de trabajo de 250 litros, aproximadamente 208 litros serán medios y 42 litros serán repuestos. Luego mide sus piezas en un balde calibrado para asegurarse de no exceder ese límite de 42 litros por lote. Este enfoque volumétrico garantiza que el espacio físico entre las piezas se mantenga constante, independientemente del peso de las piezas o del medio.
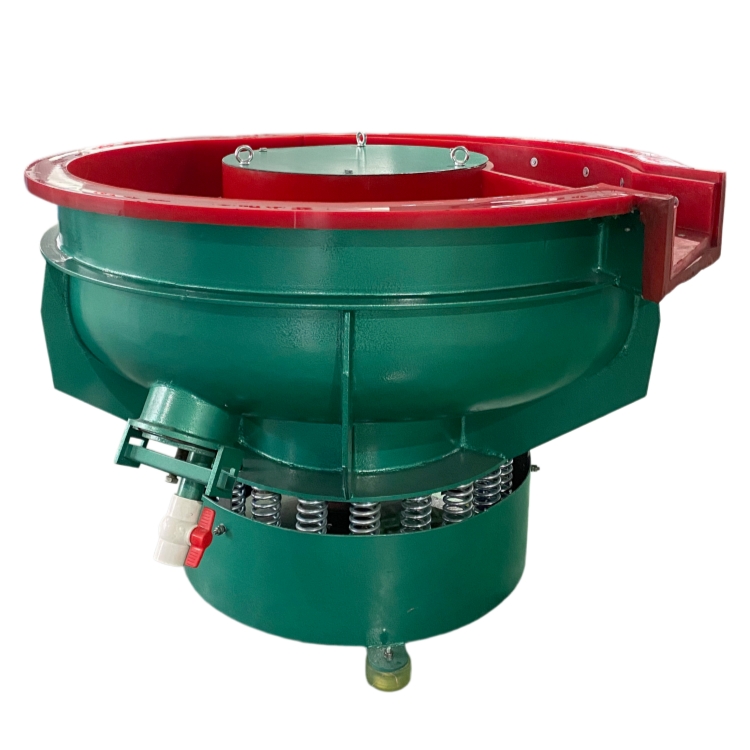
La dinámica de fluidos de su equipo dicta en gran medida sus requisitos de relación. A La máquina vibratoria de acabado de tazones se basa en una acción rodante toroidal o en forma de sacacorchos. Este movimiento dispersa las piezas hacia afuera y hacia abajo. La profundidad del canal de la taza afecta directamente a la suspensión de la pieza. Las piezas pesadas tienden a hundirse hacia el revestimiento de poliuretano, lo que requiere lechos de medios más profundos para mantener un cojín. También debes monitorear la zona de la cascada donde las piezas caen en cascada por la rampa en espiral, ya que es un área de alto riesgo de colisiones. La caída de la rampa puede hacer que las piezas se golpeen entre sí si el medio no proporciona suficiente acolchado en la parte inferior del escalón.
Las máquinas lineales tipo tina funcionan de manera diferente. A La máquina de acabado vibratoria a través de canal genera una acción de rodadura en línea recta. Las piezas largas, pesadas o de formas extrañas, como árboles de levas o largueros aeroespaciales, requieren proporciones de medios más altas aquí para evitar colisiones de un extremo a otro. A veces, los operadores utilizan divisores físicos de poliuretano o caucho como complemento mecánico a las altas relaciones de carga en estas tinas. Los divisores crean compartimentos individuales, lo que garantiza que un eje largo no pueda deslizarse a lo largo de la bañera y golpear otro eje. Incluso con los divisores, aún necesita suficiente material para evitar que la pieza golpee las paredes divisorias con demasiada fuerza.
Usando un La máquina vibratoria con separador introduce otra variable. Las plataformas de separación interna alteran temporalmente la relación medio-pieza. A medida que el material cae a través de la pantalla, algunas partes quedan expuestas. Debe tener en cuenta este cambio de volumen para evitar el contacto en la puerta de descarga. Ajustar las compuertas de la presa y los tamaños de las cribas ayuda a gestionar la velocidad de tránsito de las piezas durante el ciclo de separación. Si las piezas se mueven demasiado rápido por la pantalla, se acumulan en el conducto de salida. Es necesario ajustar los pesos de la máquina para ralentizar el avance durante la separación, permitiendo que las piezas salgan una por una en lugar de en un grupo masivo.
La geometría y la densidad de las piezas cambian drásticamente el comportamiento de los componentes en la máquina. Las piezas planas tienden a pegarse, fenómeno conocido como anidamiento. Las piezas pesadas migran al fondo del canal. Cavidades internas, agujeros ciegos o canales internos complejos atrapan los medios. Esto reduce el volumen del medio activo en la tina, lo que requiere una proporción inicial más alta para compensar el material atrapado. Si una pieza tiene forma de copa grande, recogerá el material y lo sujetará. Esos medios ya no ayudan a amortiguar al resto del grupo.
El tamaño, la forma y la densidad aparente del medio también afectan la matriz protectora. Las formas de medios más pequeñas, como conos y pirámides, proporcionan una mejor amortiguación y encapsulación de piezas. Las formas de medios más grandes, como triángulos grandes, dejan espacios donde puede ocurrir el contacto entre partes. Los medios cerámicos pesados ofrecen un perfil de amortiguación diferente en comparación con los medios sintéticos o de plástico livianos. La cerámica transfiere más energía de corte pero requiere un motor más potente para mantener el rollo. Los medios de plástico son más livianos y brindan una protección más suave, lo que los hace ideales para fundiciones de aluminio o zinc.
La agresividad de la máquina se correlaciona directamente con los requisitos de relación. Los ajustes de amplitud más altos crean una acción más violenta y un mayor desplazamiento. Se necesita un mayor volumen de medio para que actúe como amortiguador en estas condiciones. Finalmente, los compuestos líquidos y los caudales de agua alteran la viscosidad de la masa del medio. Los caudales elevados pueden provocar hidroplaneo o hundimiento rápido de piezas pesadas. Los caudales bajos aumentan la fricción, lo que ralentiza el movimiento toroidal y aumenta el riesgo de que se agrupen las piezas. El compuesto actúa como lubricante. Si hace funcionar la máquina en seco, el material se bloquea y deja de rodar. Si lo moja demasiado, el medio se lava y pierde su capacidad de corte.
| Tipo de pieza | Tipo de medio recomendado | Relación volumétrica inicial | Factor de riesgo primario |
|---|---|---|---|
| Estampaciones de acero | Triángulos de cerámica | 3:1 a 4:1 | Anidamiento de superficies planas |
| Aluminio mecanizado | Conos de plastico | 5:1 a 6:1 | astillado de bordes |
| Componentes aeroespaciales | Sintético de alta densidad | 8:1 a 10:1 | Impacto superficial |
| Piezas fundidas pesadas | Cilindros cerámicos grandes | 4:1 a 5:1 | Hundirse hasta el revestimiento de la bañera |
| Implantes Médicos | Esferas de porcelana | 10:1 | Micro-rasguño |
Para gestionar estas variables de forma eficaz, los operadores deben seguir un protocolo de evaluación estricto antes de ejecutar una pieza nueva. Esto implica varios pasos distintos para garantizar que el proceso permanezca estable.
Tener ratios excesivamente altos crea una carga económica. Si utiliza una proporción de 12:1 para una pieza que solo necesita 4:1, enfrentará mayores tiempos de ciclo y menos piezas por lote. Esta sobreamortiguación conduce a un mayor consumo de energía y un desgaste acelerado de los medios. Básicamente, estás pagando por ejecutar una máquina llena de medios con muy pocas piezas. Esto aumenta el costo por pieza y reduce la producción general de la fábrica. Sin embargo, el coste de una amortiguación insuficiente suele ser peor. Los ratios bajos dan como resultado mano de obra retrabajada, piezas rechazadas y integridad estructural comprometida de componentes críticos. Desechar un lote de piezas aeroespaciales debido a marcas de impacto cuesta mucho más que ejecutar un ciclo un poco más largo con una proporción de medios más alta.
Encontrar el punto óptimo requiere un marco sistemático de retorno de la inversión. Comience ejecutando lotes de muestras controlados. Comience con una proporción alta, como 8:1. Redúzcalo sistemáticamente en pequeños incrementos hasta 6:1, 5:1 y 4:1. Deténgase ante la primera señal de contacto con la superficie. Inspeccione las piezas bajo una iluminación adecuada para comprobar si hay microabolladuras o bordes enrollados. Una vez que identifique el punto de falla, agregue un margen de seguridad del 15% para establecer su especificación de producción final. Este margen de seguridad tiene en cuenta el desgaste normal del material durante un turno de producción. Si el punto de falla es 4:1, establezca su estándar de producción en 4,6:1 o 5:1 para garantizar una calidad constante.
El desgaste de los medios es una amenaza silenciosa. A medida que el medio se desgasta y se elimina como lodo, el volumen general disminuye. Una proporción segura de 5:1 puede degradarse fácilmente a una peligrosa proporción de 3:1 a mitad de la producción. Mitigue esto implementando estrictos controles de volumen diarios. Utilice marcadores de líneas de altura estándar en el revestimiento interior de poliuretano de la máquina. Los sistemas automatizados de recarga de medios también ayudan a mantener volúmenes constantes. Los operadores deben inspeccionar visualmente el nivel del medio al comienzo de cada turno. Si el nivel cae por debajo de la línea del marcador, deben agregar medios nuevos antes de cargar cualquier pieza.
Las secuencias de carga inadecuadas causan daños por impacto inmediato. Volcar piezas y medios simultáneamente, o cargar piezas en una máquina vacía, garantiza colisiones. Establecer procedimientos operativos estándar para las capas. Primero llene la máquina con la carga del medio base. Inicie la vibración y el flujo de agua, luego alimente las piezas de forma incremental a la velocidad correcta. El enredo de piezas es otro riesgo, especialmente en el caso de piezas con forma de gancho. Utilice configuraciones de medios de tamaños mixtos o protocolos de premezcla especializados antes de que las piezas ingresen a la máquina para mantenerlas separadas. También puede utilizar alimentadores de piezas automatizados que dejan caer los componentes en la masa a intervalos cronometrados, asegurando que se dispersen uniformemente por todo el lecho del medio.
R: El punto de partida estándar de la industria es una proporción de 3:1 o 4:1 por volumen para piezas duraderas. Sin embargo, los componentes frágiles o de alta precisión a menudo requieren relaciones entre 6:1 y 10:1 para garantizar un aislamiento completo y evitar choques.
R: Los diferentes tipos de medios tienen densidades aparentes muy diferentes. Una proporción de 4:1 en peso utilizando piezas de acero pesadas y medios de plástico livianos daría como resultado un volumen insuficiente de medios, lo que no amortiguaría las piezas y provocaría daños inmediatos.
R: Los daños en proporciones más altas generalmente indican problemas con la geometría de la pieza, como piezas pesadas que se hunden hasta el fondo o configuraciones incorrectas de la máquina. Una amplitud alta o un flujo de compuesto insuficiente pueden alterar la matriz del medio y permitir que las piezas choquen.
R: Sí, a menudo es así. La acción lineal de una máquina de artesa puede hacer que piezas largas o de formas extrañas migren y choquen de un extremo a otro. Con frecuencia se necesitan mayores volúmenes de medios, o divisores físicos, para mantener la separación.
R: El volumen de medios debe comprobarse diariamente. A medida que el medio se desgasta y se convierte en lodo, el volumen total disminuye. La implementación de un protocolo de llenado diario garantiza que la proporción se mantenga constante y evita el contacto repentino entre piezas a mitad de la producción.
R: Evite el anidamiento utilizando una proporción más alta de medios a piezas y seleccionando una configuración de medios de tamaños mixtos. Las formas de medios más pequeñas ayudan a penetrar entre las superficies planas, manteniéndolas separadas y garantizando un acabado uniforme en toda la pieza.