Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 28.07.2026 Herkunft: Website
Oberflächenschäden, Kantenabsplitterungen und Aufprallspuren während der Massenbearbeitung schmälern direkt die Gewinnspanne und erhöhen die Ausschussquote bei hochwertigen gefertigten Komponenten. Das optimale Gleichgewicht zwischen Chargendurchsatz und Teileschutz zu erreichen, ist eine tägliche Herausforderung in der Produktion. Betreiber müssen eine Medienmatrix in a einrichten Vibrationspoliermaschine , die Bauteile effektiv polstert, ohne die Produktionskapazität stark zu belasten. Die Definition des genauen Medien-zu-Teil-Beladungsverhältnisses nach Volumen ist die einzige überprüfbare Methode, um den Kontakt von Teil zu Teil zu vermeiden und gleichzeitig die Endbearbeitungseffizienz aufrechtzuerhalten. Sie müssen dieses Verhältnis basierend auf der Maschinendynamik, der Teilegeometrie, der Zusammensetzungschemie und dem Medienverschleiß anpassen, um konsistente Ergebnisse zu gewährleisten. Sich auf Vermutungen zu verlassen, führt zu beschädigten Teilen und verschwendeter Bearbeitungszeit.
Ein Aufprall tritt auf, wenn Teile mit ausreichender Kraft kollidieren, um die Oberfläche zu verbeulen, zu zerkratzen oder zu verformen. Eine Oberflächenverschachtelung entsteht, wenn flache Komponenten aneinander haften und verhindert, dass Medien die maskierten Bereiche fertigstellen. Beim Gleitschleifen wird Erfolg dadurch definiert, dass während der gesamten Dauer des Vibrationszyklus kein Metall-auf-Metall-Kontakt besteht. Die Medienmatrix fungiert sowohl als Schneidwerkzeug als auch als physisches Aufhängungssystem. Unter Vibration verhält sich diese Matrix wie eine hochviskose Flüssigkeit. Es transportiert Teile in einer kontinuierlichen Rollbewegung.
Aufgrund von Dichte-, Geometrie- und Auftriebsunterschieden wandern Teile mit unterschiedlichen Geschwindigkeiten durch die Medienmasse. Schwere Bauteile sinken schneller als leichte Kunststoffmedien. Große Teile verdrängen mehr Medien und verändern die lokale Strömungsdynamik. Ist das Verhältnis zu niedrig, führen diese Migrationsunterschiede zwangsläufig zu Kollisionen. Unzureichende Übersetzungsverhältnisse können Bediener während des Betriebs durch akustische und visuelle Indikatoren erkennen. Metallische Klirrgeräusche weisen oft auf einen direkten Kontakt zwischen Teilen hin. Ansammlungen von Teilen auf der Oberfläche des Medienbetts weisen auf eine schlechte Suspension und ein unzureichendes Medienvolumen hin. Sie müssen das Rollen der Masse beobachten. Eine gesunde Rolle dreht sich sanft um, zieht Teile nach unten in die Mitte und drückt sie an den Seiten nach oben. Wenn das Verhältnis sinkt, sieht die Masse träge aus. Die Teile fangen an, auf der Oberfläche zu schweben, anstatt sich mit dem Medium zu vermischen.
Um die Aufhängungsmechanik zu verstehen, muss man sich die Energieübertragung vom Motor auf die Wanne ansehen. Die exzentrischen Gewichte erzeugen eine bestimmte Amplitude und Frequenz. Diese Energie wird durch die Polyurethanauskleidung auf das Medium übertragen. Die Medienstücke drücken gegeneinander und erzeugen einen flüssigen Zustand. Wenn Sie Teile in diese Umgebung einbringen, stören sie den Energiefluss. Ein schwerer Stahlguss absorbiert mehr Energie als eine kleine Aluminiumhalterung. Das Medium muss das Gussteil vollständig umschließen, um die Aufprallkräfte aufzunehmen. Wenn das Medienvolumen zu gering ist, dringt der Guss durch die Medienschicht und prallt gegen die Wannenwand oder einen anderen Guss. Deshalb muss das Volumen des Mediums das Volumen der Teile bei weitem übersteigen.
Der branchenübliche Ausgangspunkt ist ein Medien-zu-Teil-Verhältnis von 3:1 bis 4:1 nach Volumen. Diese Grundlinie eignet sich gut für langlebige Teile wie Stahlstanzteile und robuste Gussteile, bei denen geringfügige Kontakte weniger kritisch sind. Allerdings erfordern hochwertige und zerbrechliche Komponenten viel höhere Verhältnisse. Luft- und Raumfahrt-, Medizin- oder präzisionsgefertigte Teile mit engen Toleranzen oder empfindlichen Kanten benötigen oft Verhältnisse von 6:1, 8:1 oder sogar 10:1, um eine vollständige Isolierung zu gewährleisten. Einen einzigen Kratzer auf einer Titan-Knochenplatte oder einer Turbinenschaufel können Sie sich nicht leisten.
Sie müssen die Beladungsverhältnisse immer nach Volumen berechnen, niemals nach Gewicht. Ein Gewichtsverhältnis von 4:1 versagt völlig, wenn Stahlteile hoher Dichte mit Kunststoffmedien niedriger Dichte gemischt werden. Der Stahl wird das Kunststoffvolumen überfordern, was zu einer sofortigen Beschädigung des Teils führt. Um die Gesamtarbeitskapazität beurteilen zu können, müssen Sie die Schüttdichte verstehen. Die Formel ist einfach: Schüttdichte = Gewicht des Mediums / Volumen des Behälters. Sobald Sie die Schüttdichte kennen, können Sie die Gesamtladung berechnen. Bestimmen Sie die physischen Liter oder Kubikfuß Medien, die für eine bestimmte Chargengröße von Teilen im Verarbeitungsbehälter benötigt werden, um ein ordnungsgemäßes Volumenverhältnis sicherzustellen.
Lassen Sie uns den Berechnungsprozess für einen Standardproduktionslauf aufschlüsseln. Ermitteln Sie zunächst das nutzbare Volumen Ihrer Maschine. Die meisten Hersteller empfehlen, die Wanne zu 80 % oder 90 % ihres Gesamtinhalts zu füllen. Wenn Sie eine 300-Liter-Wanne haben, beträgt Ihr Arbeitsvolumen etwa 250 Liter. Als nächstes legen Sie Ihr Zielverhältnis fest. Wenn Sie bearbeitete Ventilkörper aus Aluminium verarbeiten, können Sie ein Verhältnis von 5:1 wählen. Das bedeutet, dass Sie pro Volumen fünf Teile Medien auf einen Teil Komponenten benötigen. Von Ihrem 250-Liter-Arbeitsvolumen sind etwa 208 Liter Medien und 42 Liter Teile. Anschließend messen Sie Ihre Teile in einem kalibrierten Eimer, um sicherzustellen, dass Sie die 42-Liter-Grenze pro Charge nicht überschreiten. Dieser volumetrische Ansatz gewährleistet, dass der physische Raum zwischen den Teilen konstant bleibt, unabhängig davon, wie schwer die Teile oder die Medien sind.
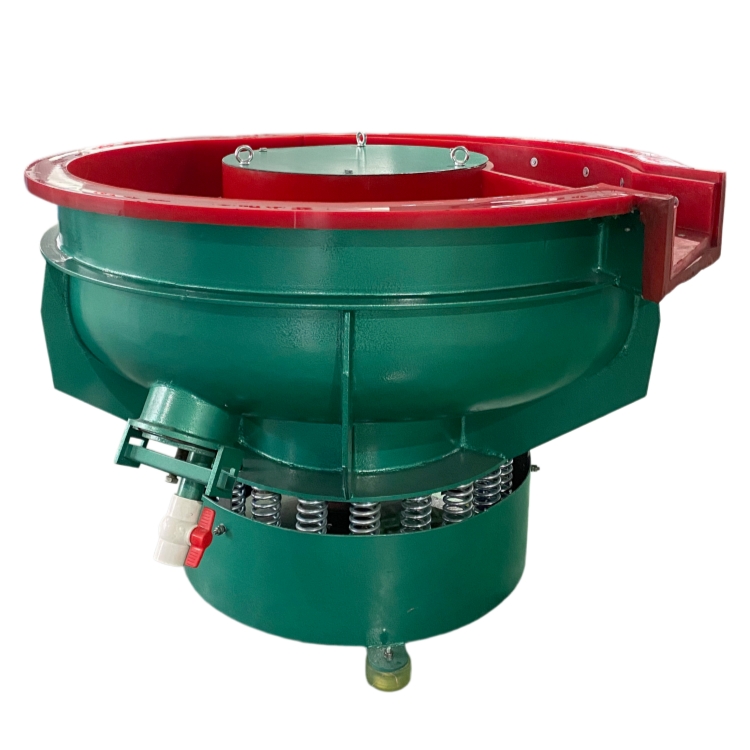
Die Fluiddynamik Ihrer Ausrüstung bestimmt maßgeblich Ihre Verhältnisanforderungen. A Die Vibrationsschüssel-Finishing-Maschine basiert auf einer toroidalen oder korkenzieherartigen Rollbewegung. Durch diese Bewegung werden Teile nach außen und unten verteilt. Die Tiefe des Schüsselkanals wirkt sich direkt auf die Teileaufhängung aus. Schwere Teile neigen dazu, in Richtung der Polyurethanauskleidung einzusinken, sodass tiefere Medienbetten erforderlich sind, um eine Polsterung aufrechtzuerhalten. Sie müssen auch die Wasserfallzone überwachen, in der Teile die spiralförmige Rampe hinunterstürzen, da dies ein Bereich mit hohem Kollisionsrisiko ist. Das Herunterfallen von der Rampe kann dazu führen, dass Teile ineinander schlagen, wenn das Medium am unteren Ende der Stufe nicht genügend Polsterung bietet.
Lineare Wannenmaschinen funktionieren anders. A Die Trog-Gleitschleifmaschine erzeugt eine geradlinige Walzbewegung. Lange, schwere oder ungünstig geformte Teile wie Nockenwellen oder Holme in der Luft- und Raumfahrt erfordern hier höhere Medienverhältnisse, um Kollisionen von Ende zu Ende zu verhindern. Manchmal verwenden Betreiber physikalische Trennelemente aus Polyurethan oder Gummi als mechanische Ergänzung für hohe Beladungsverhältnisse in diesen Wannen. Die Trennwände bilden einzelne Fächer und stellen sicher, dass ein langer Schacht nicht entlang der Wanne herunterrutschen und an einen anderen Schacht stoßen kann. Selbst mit Trennwänden benötigen Sie immer noch genügend Medien, um zu verhindern, dass das Teil zu hart gegen die Trennwände stößt.
Mit a Vibrationsmaschine mit Separator bringt eine weitere Variable mit sich. Interne Trenndecks verändern vorübergehend das Medien-zu-Teil-Verhältnis. Wenn Medien durch das Sieb fallen, bleiben Teile frei. Sie müssen diese Volumenverschiebung berücksichtigen, um einen Kontakt am Entladetor zu verhindern. Durch die Anpassung von Dammtoren und Siebgrößen können Sie die Transportgeschwindigkeit der Teile während des Trennzyklus steuern. Wenn sich die Teile zu schnell über das Sieb bewegen, verklumpen sie am Austrittsschacht. Sie müssen die Maschinengewichte anpassen, um den Vorschub während der Trennung zu verlangsamen, sodass die Teile einzeln und nicht in einer großen Gruppe austreten können.
Die Teilegeometrie und -dichte verändern das Verhalten der Komponenten in der Maschine drastisch. Flache Teile neigen dazu, zusammenzukleben, ein Phänomen, das als Nesting bezeichnet wird. Schwere Teile wandern auf den Grund des Kanals. Interne Hohlräume, Sacklöcher oder komplexe interne Kanäle fangen Medien ein. Dadurch verringert sich das Volumen des aktiven Mediums in der Wanne, sodass ein höheres Anfangsverhältnis erforderlich ist, um das eingeschlossene Material auszugleichen. Wenn ein Teil eine große Becherform hat, nimmt es Medien auf und hält sie fest. Dieses Medium hilft nicht mehr, den Rest der Ladung abzufedern.
Größe, Form und Schüttdichte des Mediums wirken sich auch auf die Schutzmatrix aus. Kleinere Medienformen wie Kegel und Pyramiden sorgen für eine bessere Polsterung und Kapselung der Teile. Größere Medienformen wie große Dreiecke hinterlassen Lücken, in denen es zu einem Kontakt zwischen Teilen kommen kann. Schwere Keramikmedien bieten ein anderes Dämpfungsprofil als leichte Kunststoff- oder Synthetikmedien. Keramik überträgt mehr Schnittenergie, erfordert jedoch einen stärkeren Motor, um die Rolle aufrechtzuerhalten. Kunststoffmedien sind leichter und bieten ein weicheres Polster, wodurch sie sich ideal für Aluminium- oder Zinkdruckgussteile eignen.
Die Aggressivität der Maschine korreliert direkt mit den Verhältnisanforderungen. Höhere Amplitudeneinstellungen erzeugen eine heftigere Aktion und eine größere Verschiebung. Unter diesen Bedingungen benötigen Sie ein größeres Medienvolumen, um als Stoßdämpfer zu wirken. Schließlich verändern flüssige Verbindungen und Wasserdurchflussraten die Viskosität der Medienmasse. Hohe Strömungsgeschwindigkeiten können Aquaplaning oder ein schnelles Absinken schwerer Teile verursachen. Niedrige Durchflussraten erhöhen die Reibung, verlangsamen die Ringbewegung und erhöhen das Risiko einer Ansammlung von Teilen. Die Verbindung fungiert als Schmiermittel. Wenn Sie die Maschine zu trocken laufen lassen, blockiert das Medium und rollt nicht mehr. Wenn Sie es zu nass laufen lassen, wird das Medium ausgewaschen und verliert seine Schneidfähigkeit.
| Teiletyp | Empfohlener Medientyp | Ausgangsvolumenverhältnis | Primärer Risikofaktor |
|---|---|---|---|
| Stahlstanzteile | Keramikdreiecke | 3:1 bis 4:1 | Verschachtelung ebener Flächen |
| Bearbeitetes Aluminium | Kunststoffkegel | 5:1 bis 6:1 | Kantenabplatzer |
| Luft- und Raumfahrtkomponenten | Hochdichtes Synthetikmaterial | 8:1 bis 10:1 | Oberflächenaufprall |
| Schwere Gussteile | Große Keramikzylinder | 4:1 bis 5:1 | Sinkt bis zur Wannenauskleidung |
| Medizinische Implantate | Porzellankugeln | 10:1 | Mikrokratzer |
Um diese Variablen effektiv zu verwalten, sollten Bediener ein strenges Bewertungsprotokoll befolgen, bevor sie ein neues Teil in Betrieb nehmen. Dies umfasst mehrere unterschiedliche Schritte, um sicherzustellen, dass der Prozess stabil bleibt.
Zu hohe Quoten führen zu einer wirtschaftlichen Belastung. Wenn Sie ein Verhältnis von 12:1 für ein Teil verwenden, das nur 4:1 benötigt, müssen Sie mit längeren Zykluszeiten und weniger Teilen pro Charge rechnen. Diese Überdämpfung führt zu einem höheren Energieverbrauch und einem beschleunigten Medienverschleiß. Sie zahlen im Wesentlichen für den Betrieb einer Maschine voller Medien mit sehr wenigen Teilen darin. Dies treibt die Kosten pro Stück in die Höhe und verringert die Gesamtproduktion Ihrer Fabrik. Allerdings sind die Kosten einer unzureichenden Polsterung oft höher. Niedrige Verhältnisse führen zu manueller Nacharbeit, Ausschussteilen und einer beeinträchtigten strukturellen Integrität kritischer Komponenten. Die Verschrottung einer Charge von Luft- und Raumfahrtteilen aufgrund von Aufprallspuren ist weitaus teurer als die Durchführung eines etwas längeren Zyklus mit einem höheren Medienverhältnis.
Um den Sweet Spot zu finden, ist ein systematischer ROI-Rahmen erforderlich. Beginnen Sie mit der Durchführung kontrollierter Probenchargen. Beginnen Sie mit einem hohen Verhältnis, beispielsweise 8:1. Reduzieren Sie es systematisch in kleinen Schritten auf 6:1, 5:1 und 4:1. Halten Sie beim ersten Anzeichen von Oberflächenkontakt an. Untersuchen Sie die Teile bei ausreichender Beleuchtung auf Mikrobeulen oder Rollkanten. Sobald Sie die Fehlerstelle identifiziert haben, fügen Sie eine Sicherheitsmarge von 15 % hinzu, um Ihre endgültige Produktionsspezifikation festzulegen. Dieser Sicherheitsspielraum berücksichtigt den normalen Medienverschleiß während einer Produktionsschicht. Wenn der Fehlerpunkt bei 4:1 liegt, stellen Sie Ihren Produktionsstandard auf 4,6:1 oder 5:1 ein, um eine gleichbleibende Qualität sicherzustellen.
Der Medienschwund ist eine stille Bedrohung. Wenn sich das Medium abnutzt und als Schlamm ausgespült wird, sinkt das Gesamtvolumen. Ein sicheres Verhältnis von 5:1 kann sich mitten in der Produktion leicht in ein gefährliches Verhältnis von 3:1 verwandeln. Entschärfen Sie dies, indem Sie strenge tägliche Volumenkontrollen durchführen. Verwenden Sie Standard-Höhenmarkierungen auf der Innenauskleidung der Maschine aus Polyurethan. Automatisierte Medienauffüllsysteme tragen außerdem dazu bei, konstante Mengen aufrechtzuerhalten. Bediener sollten den Medienstand zu Beginn jeder Schicht visuell prüfen. Wenn der Füllstand unter die Markierungslinie fällt, müssen vor dem Laden von Teilen frische Medien nachgefüllt werden.
Unsachgemäße Ladereihenfolgen führen zu sofortigen Aufprallschäden. Das gleichzeitige Entleeren von Teilen und Medien oder das Laden von Teilen in eine leere Maschine führt zu Kollisionen. Legen Sie Standardarbeitsanweisungen für die Schichtung fest. Füllen Sie die Maschine zunächst mit der Grundmedienladung. Starten Sie die Vibration und den Wasserfluss und führen Sie dann die Teile schrittweise mit der richtigen Geschwindigkeit zu. Ein weiteres Risiko besteht darin, dass sich Teile verfangen, insbesondere bei hakenförmigen Teilen. Verwenden Sie Medienkonfigurationen unterschiedlicher Größe oder spezielle Vormischprotokolle, bevor die Teile in die Maschine gelangen, um sie getrennt zu halten. Sie können auch automatische Teilezuführungen verwenden, die in bestimmten Zeitabständen Komponenten in die Masse fallen lassen und so sicherstellen, dass sie sich gleichmäßig im Medienbett verteilen.
A: Der branchenübliche Ausgangspunkt ist ein Volumenverhältnis von 3:1 oder 4:1 für langlebige Teile. Allerdings erfordern zerbrechliche oder hochpräzise Komponenten häufig Verhältnisse zwischen 6:1 und 10:1, um eine vollständige Isolierung zu gewährleisten und Stöße zu verhindern.
A: Verschiedene Medientypen haben sehr unterschiedliche Schüttdichten. Ein Gewichtsverhältnis von 4:1 bei Verwendung schwerer Stahlteile und leichter Kunststoffmedien würde zu einem unzureichenden Medienvolumen führen, die Teile nicht abfedern und zu sofortigen Schäden führen.
A: Schäden bei höheren Verhältnissen deuten normalerweise auf Probleme mit der Teilegeometrie hin, z. B. auf das Absinken schwerer Teile auf den Boden oder auf falsche Maschineneinstellungen. Eine hohe Amplitude oder ein unzureichender Verbundfluss können die Medienmatrix stören und zur Kollision von Teilen führen.
A: Ja, das ist oft der Fall. Die lineare Bewegung einer Muldenmaschine kann dazu führen, dass lange oder unförmig geformte Teile wandern und Ende an Ende kollidieren. Um die Trennung aufrechtzuerhalten, sind häufig größere Medienvolumina oder physische Trennwände erforderlich.
A: Das Medienvolumen sollte täglich überprüft werden. Wenn sich das Medium zu Schlamm zersetzt, verringert sich das Gesamtvolumen. Durch die Implementierung eines täglichen Nachfüllprotokolls wird sichergestellt, dass das Verhältnis konstant bleibt und ein plötzlicher Teil-zu-Teil-Kontakt während der Produktion verhindert wird.
A: Verhindern Sie eine Verschachtelung, indem Sie ein höheres Medien-zu-Teil-Verhältnis verwenden und eine Medienkonfiguration mit unterschiedlichen Größen auswählen. Kleinere Medienformen helfen dabei, zwischen flachen Oberflächen einzudringen, sie getrennt zu halten und eine gleichmäßige Endbearbeitung über das gesamte Teil hinweg zu gewährleisten.