Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-28 Origine : Site
Les dommages de surface, les écailles de bords et les marques d'impact lors de la finition en masse érodent directement les marges bénéficiaires et augmentent les taux de rebut pour les composants fabriqués de grande valeur. Atteindre l’équilibre optimal entre le débit des lots et la protection des pièces est un défi quotidien dans l’atelier de production. Les opérateurs doivent établir une matrice des médias dans un machine de polissage vibratoire qui amortit efficacement les composants sans gravement goulot d'étranglement la capacité de production. La définition du rapport de chargement exact support/pièce en volume est la seule méthode vérifiable pour éliminer le contact pièce à pièce tout en maintenant l'efficacité de la finition. Vous devez ajuster ce rapport en fonction de la dynamique de la machine, de la géométrie des pièces, de la chimie des composés et de l'usure du support pour garantir des résultats cohérents. S'appuyer sur des conjectures conduit à des pièces endommagées et à une perte de temps de traitement.
Un impact se produit lorsque des pièces entrent en collision avec suffisamment de force pour endommager, rayer ou déformer la surface. L'imbrication des surfaces se produit lorsque des composants plats se collent les uns aux autres, empêchant le support de terminer les zones masquées. En finition de masse, le succès se définit par l’absence de contact métal sur métal pendant toute la durée du cycle vibratoire. La matrice multimédia agit à la fois comme un outil de coupe et un système de suspension physique. En vibration, cette matrice se comporte comme un fluide à haute viscosité. Il transporte les pièces dans un mouvement de roulement continu.
Les pièces migrent à travers la masse médiatique à différentes vitesses en raison des différences de densité, de géométrie et de flottabilité. Les composants lourds coulent plus rapidement que les supports en plastique léger. Les grandes pièces déplacent davantage de fluides, modifiant ainsi la dynamique locale de l'écoulement. Si le ratio est trop faible, ces différences migratoires conduisent à d’inévitables collisions. Les opérateurs peuvent détecter des rapports insuffisants pendant le fonctionnement grâce à des indicateurs acoustiques et visuels. Les cliquetis métalliques signalent souvent un contact direct d'une pièce à l'autre. Les pièces accumulées à la surface du lit de média indiquent une mauvaise suspension et un volume de média insuffisant. Il faut surveiller le déroulement de la masse. Un rouleau sain se retourne en douceur, tirant les pièces vers le centre et les poussant sur les côtés. Lorsque le rapport baisse, la masse semble lente. Les parties commencent à se superposer au lieu de se mélanger aux médias.
Comprendre la mécanique de la suspension nécessite d'examiner le transfert d'énergie du moteur à la baignoire. Les poids excentriques génèrent une amplitude et une fréquence spécifiques. Cette énergie est transférée à travers le revêtement en polyuréthane vers le support. Les éléments médiatiques se poussent les uns contre les autres, créant un état fluide. Lorsque vous introduisez des pièces dans cet environnement, elles perturbent le flux d'énergie. Une pièce moulée en acier lourd absorbe plus d'énergie qu'un petit support en aluminium. Le média doit entourer complètement le moulage pour absorber les forces d'impact. Si le volume du média est trop faible, le moulage traverse la couche de média et heurte la paroi de la cuve ou un autre moulage. C'est pourquoi le volume des médias doit largement dépasser le volume des pièces.
Le point de départ standard de l’industrie est un rapport support/pièce en volume de 3:1 à 4:1. Cette base de référence fonctionne bien pour les pièces durables comme les pièces embouties en acier et les pièces moulées robustes où un contact mineur est moins critique. Cependant, les composants fragiles et de grande valeur nécessitent des ratios beaucoup plus élevés. Les pièces aérospatiales, médicales ou usinées avec précision avec des tolérances serrées ou des bords délicats nécessitent souvent des rapports 6:1, 8:1, voire 10:1 pour garantir une isolation complète. Vous ne pouvez pas vous permettre une seule égratignure sur une plaque osseuse en titane ou une aube de turbine.
Vous devez toujours calculer les ratios de chargement en volume, jamais en poids. Un rapport en poids de 4:1 échoue complètement lors du mélange de pièces en acier à haute densité avec des supports en plastique à faible densité. L'acier submergera le volume de plastique, entraînant des dommages immédiats aux pièces. Pour évaluer la capacité de travail totale, vous devez comprendre la densité apparente. La formule est simple : Densité apparente = Poids du média / Volume du récipient. Une fois que vous connaissez la densité apparente, vous pouvez calculer la charge totale. Déterminez les litres physiques ou les pieds cubes de support nécessaires pour une taille de lot spécifique de pièces à l'intérieur de la cuve de traitement afin de garantir un rapport volumétrique approprié.
Décomposons le processus de calcul pour un cycle de production standard. Tout d’abord, déterminez le volume utilisable de votre machine. La plupart des fabricants recommandent de remplir la baignoire à 80 ou 90 % de sa capacité totale. Si vous disposez d'une baignoire de 300 litres, votre volume utile est d'environ 250 litres. Ensuite, décidez de votre ratio cible. Si vous traitez des corps de vanne en aluminium usiné, vous pouvez sélectionner un rapport de 5:1. Cela signifie que vous avez besoin de cinq parts de support pour une part de composants en volume. Sur votre volume utile de 250 litres, environ 208 litres seront des supports et 42 litres seront des pièces. Vous mesurez ensuite vos pièces dans un seau calibré pour vous assurer de ne pas dépasser cette limite de 42 litres par lot. Cette approche volumétrique garantit que l'espace physique entre les pièces reste cohérent, quel que soit le poids des pièces ou du support.
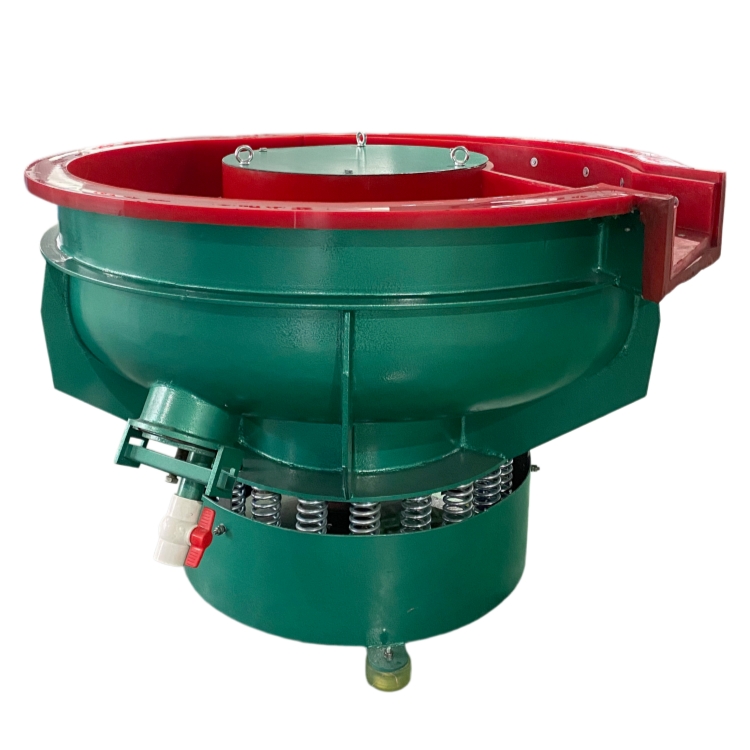
La dynamique des fluides de votre équipement dicte fortement vos exigences en matière de ratio. UN La machine de finition à bol vibrant repose sur une action de roulement toroïdal ou tire-bouchon. Ce mouvement disperse les pièces vers l'extérieur et vers le bas. La profondeur du canal du bol affecte directement la suspension de la pièce. Les pièces lourdes ont tendance à couler vers le revêtement en polyuréthane, ce qui nécessite des lits de support plus profonds pour maintenir un coussin. Vous devez également surveiller la zone de cascade où les pièces descendent en cascade sur la rampe en spirale, car il s'agit d'une zone à haut risque de collision. La chute de la rampe peut provoquer le claquement des pièces les unes contre les autres si le support ne fournit pas suffisamment de rembourrage au bas de la marche.
Les machines linéaires de type cuve fonctionnent différemment. UN à travers la machine de finition vibratoire génère une action de roulement en ligne droite. Les pièces longues, lourdes ou de forme irrégulière, comme les arbres à cames ou les longerons aérospatiaux, nécessitent ici des rapports de support plus élevés pour éviter les collisions de bout en bout. Parfois, les opérateurs utilisent des séparateurs physiques en polyuréthane ou en caoutchouc comme complément mécanique aux taux de chargement élevés dans ces cuves. Les séparateurs créent des compartiments individuels, garantissant qu'un long arbre ne peut pas glisser sur toute la longueur de la baignoire et heurter un autre arbre. Même avec des séparateurs, vous avez toujours besoin de suffisamment de support pour éviter que la pièce ne heurte trop fort les parois de séparation.
Utiliser un la machine vibrante avec séparateur introduit une autre variable. Les plateaux de séparation internes modifient temporairement le rapport support/pièce. Lorsque le support passe à travers l'écran, certaines parties restent exposées. Vous devez tenir compte de ce changement de volume pour éviter tout contact à la porte de déchargement. L'ajustement des portes de barrage et de la taille des tamis permet de gérer la vitesse de transit des pièces pendant le cycle de séparation. Si les pièces se déplacent trop rapidement sur le tamis, elles se regroupent au niveau de la goulotte de sortie. Vous devez régler les poids de la machine pour ralentir l'avance pendant la séparation, permettant ainsi aux pièces de sortir une par une plutôt que dans un groupe massif.
La géométrie et la densité des pièces modifient radicalement le comportement des composants dans la machine. Les parties plates ont tendance à se coller les unes aux autres, un phénomène appelé nidification. Les pièces lourdes migrent vers le fond du canal. Des cavités internes, des trous borgnes ou des canaux internes complexes piègent les médias. Cela réduit le volume du matériau actif dans la cuve, ce qui nécessite un rapport de départ plus élevé pour compenser le matériau piégé. Si une pièce a une grande forme de coupe, elle ramassera le support et le maintiendra. Ce média n’aide plus à amortir le reste du lot.
La taille, la forme et la densité apparente du support affectent également la matrice protectrice. Les formes de support plus petites, comme les cônes et les pyramides, offrent un meilleur amortissement et une meilleure encapsulation des pièces. Les formes de support plus grandes, comme les grands triangles, laissent des espaces où un contact pièce à pièce peut se produire. Les supports en céramique lourde offrent un profil d'amortissement différent de celui des supports légers en plastique ou synthétiques. La céramique transfère plus d’énergie de coupe mais nécessite un moteur plus puissant pour maintenir le rouleau. Le support en plastique est plus léger et offre un coussin plus doux, ce qui le rend idéal pour les moulages sous pression d'aluminium ou de zinc.
L'agressivité de la machine est directement corrélée aux exigences de ratio. Des réglages d'amplitude plus élevés créent une action plus violente et un déplacement plus important. Vous avez besoin d’un volume de média plus élevé pour agir comme amortisseur dans ces conditions. Enfin, les composés liquides et les débits d'eau modifient la viscosité de la masse du média. Des débits élevés peuvent provoquer un aquaplanage ou un affaissement rapide de pièces lourdes. Les faibles débits augmentent la friction, ralentissant le mouvement toroïdal et augmentant le risque de regroupement des pièces. Le composé agit comme un lubrifiant. Si vous faites fonctionner la machine à sec, le support se bloque et cesse de rouler. Si vous le mouillez trop, le support se lave et perd sa capacité de coupe.
| Type de pièce Type | de support recommandé | Rapport volumétrique de départ | Facteur de risque principal |
|---|---|---|---|
| Emboutissages en acier | Triangles en céramique | 3:1 à 4:1 | Imbrication de surfaces planes |
| Aluminium usiné | Cônes en plastique | 5:1 à 6:1 | Écaillage des bords |
| Composants aérospatiaux | Synthétique haute densité | 8:1 à 10:1 | Conflit de surface |
| Moulages lourds | Grands cylindres en céramique | 4:1 à 5:1 | S'enfoncer dans le revêtement de la baignoire |
| Implants médicaux | Sphères en porcelaine | 10:1 | Micro-rayures |
Pour gérer efficacement ces variables, les opérateurs doivent suivre un protocole d'évaluation strict avant d'exécuter une nouvelle pièce. Cela implique plusieurs étapes distinctes pour garantir la stabilité du processus.
Des ratios trop élevés créent un fardeau économique. Si vous utilisez un rapport de 12 : 1 pour une pièce qui n’a besoin que de 4 : 1, vous êtes confronté à des temps de cycle accrus et à une réduction du nombre de pièces par lot. Ce suramortissement entraîne une consommation d’énergie plus élevée et une usure accélérée du support. Vous payez essentiellement pour faire fonctionner une machine pleine de médias contenant très peu de pièces. Cela augmente le coût par pièce et réduit la production globale de votre usine. Cependant, le coût d’un sous-amorti est souvent pire. Des ratios faibles entraînent des reprises manuelles, des pièces rejetées et une intégrité structurelle compromise des composants critiques. La mise au rebut d'un lot de pièces aérospatiales en raison de marques d'impactement coûte beaucoup plus cher que l'exécution d'un cycle légèrement plus long avec un rapport de support plus élevé.
Trouver le juste milieu nécessite un cadre de retour sur investissement systématique. Commencez par exécuter des lots d’échantillons contrôlés. Commencez avec un ratio élevé, par exemple 8:1. Réduisez-le systématiquement par petits incréments jusqu'à 6:1, 5:1 et 4:1. Arrêtez-vous au premier signe de contact avec la surface. Inspectez les pièces sous un éclairage adéquat pour vérifier la présence de micro-bosses ou de bords roulés. Une fois que vous avez identifié le point de défaillance, ajoutez une marge de sécurité de 15 % pour établir vos spécifications de production finales. Cette marge de sécurité tient compte de l'usure normale du support lors d'un changement de production. Si le point de défaillance est de 4 : 1, définissez votre norme de production à 4,6 : 1 ou 5 : 1 pour garantir une qualité constante.
L’attrition des médias est une menace silencieuse. À mesure que le média s'use et s'évacue sous forme de boues, le volume global diminue. Un rapport sûr de 5 : 1 peut facilement se dégrader en un rapport dangereux de 3 : 1 en cours de production. Atténuez cela en mettant en œuvre des contrôles de volume quotidiens stricts. Utilisez des marqueurs de ligne de hauteur standard sur le revêtement intérieur en polyuréthane de la machine. Les systèmes automatisés de remplissage de supports aident également à maintenir des volumes constants. Les opérateurs doivent inspecter visuellement le niveau du support au début de chaque quart de travail. Si le niveau descend en dessous de la ligne de marquage, ils doivent ajouter du nouveau support avant de charger des pièces.
Des séquences de chargement inappropriées provoquent des dommages immédiats par impaction. Le déversement simultané de pièces et de supports, ou le chargement de pièces dans une machine vide, garantit les collisions. Établir des procédures opérationnelles standard pour la superposition. Remplissez d'abord la machine avec la charge de support de base. Initiez la vibration et le débit d’eau, puis alimentez les pièces progressivement au rythme correct. L'enchevêtrement des pièces constitue un autre risque, en particulier pour les pièces en forme de crochet. Utilisez des configurations de supports de tailles mixtes ou des protocoles de pré-mélange spécialisés avant que les pièces n'entrent dans la machine pour les maintenir séparées. Vous pouvez également utiliser des alimentateurs de pièces automatisés qui déposent les composants dans la masse à intervalles réguliers, garantissant ainsi leur dispersion uniforme dans le lit de support.
R : Le point de départ standard de l’industrie est un rapport en volume de 3 : 1 ou 4 : 1 pour les pièces durables. Cependant, les composants fragiles ou de haute précision nécessitent souvent des rapports compris entre 6:1 et 10:1 pour garantir une isolation complète et éviter tout impact.
R : Différents types de supports ont des densités apparentes très différentes. Un rapport en poids de 4:1 utilisant des pièces en acier lourdes et des supports en plastique légers entraînerait un volume de support insuffisant, ne parvenant pas à amortir les pièces et entraînant des dommages immédiats.
R : Les dommages à des ratios plus élevés indiquent généralement des problèmes liés à la géométrie des pièces, tels que des pièces lourdes qui s'enfoncent au fond ou des réglages incorrects de la machine. Une amplitude élevée ou un flux composé insuffisant peut perturber la matrice du média, permettant aux pièces d'entrer en collision.
R : Oui, c’est souvent le cas. L'action linéaire d'une machine à auge peut provoquer la migration et la collision de pièces longues ou de forme maladroite. Des volumes de médias plus élevés, ou des séparateurs physiques, sont fréquemment nécessaires pour maintenir la séparation.
R : Le volume des médias doit être vérifié quotidiennement. À mesure que le média se transforme en boue, le volume total diminue. La mise en œuvre d'un protocole d'appoint quotidien garantit que le rapport reste cohérent et évite tout contact soudain d'une pièce à l'autre en cours de production.
R : Empêchez l'imbrication en utilisant un rapport support/pièce plus élevé et en sélectionnant une configuration de support de tailles mixtes. Les formes de support plus petites aident à pénétrer entre les surfaces planes, les gardant séparées et garantissant une finition uniforme sur toute la pièce.