Просмотры: 0 Автор: Редактор сайта Время публикации: 28.07.2026 Происхождение: Сайт
Повреждения поверхности, сколы на кромках и следы ударов во время массовой обработки напрямую снижают прибыль и увеличивают процент брака дорогостоящих произведенных компонентов. Достижение оптимального баланса между производительностью партий и защитой деталей — ежедневная задача на производстве. Операторы должны создать медиа-матрицу в виброполировальный станок , который эффективно амортизирует компоненты, не создавая при этом серьезных узких мест для производственных мощностей. Определение точного соотношения загрузки носителя к детали по объему является единственным поддающимся проверке методом устранения контакта между деталями при сохранении эффективности отделочной обработки. Чтобы обеспечить стабильные результаты, вам необходимо отрегулировать это соотношение с учетом динамики машины, геометрии детали, химического состава соединений и износа среды. Если полагаться на догадки, это приведет к повреждению деталей и потере времени на обработку.
Столкновение происходит, когда детали сталкиваются с достаточной силой, чтобы образовать вмятину, поцарапать или деформировать поверхность. Поверхностное вложение происходит, когда плоские компоненты слипаются друг с другом, что не позволяет носителю закончить замаскированные области. При массовой чистовой обработке успех определяется как нулевой контакт металла с металлом на протяжении всего цикла вибрации. Медиа-матрица действует как режущий инструмент и как система физической подвески. При вибрации эта матрица ведет себя как высоковязкая жидкость. Он перемещает детали в непрерывном вращающемся движении.
Детали перемещаются через массу среды с разной скоростью из-за различий в плотности, геометрии и плавучести. Тяжелые компоненты тонут быстрее, чем легкие пластиковые материалы. Крупные детали вытесняют большее количество среды, изменяя динамику местного потока. Если соотношение слишком низкое, эти миграционные различия приводят к неизбежным столкновениям. Операторы могут обнаружить недостаточное соотношение во время работы с помощью акустических и визуальных индикаторов. Металлический звон часто сигнализирует о прямом контакте деталей. Скопление частей на поверхности слоя носителя указывает на плохую суспензию и недостаточный объем носителя. Нужно следить за раскатыванием массы. Здоровый ролл плавно переворачивается, втягивая детали вниз в центр и раздвигая их в стороны. Когда соотношение падает, масса выглядит вялой. Части начинают двигаться сверху, а не смешиваться с медиа.
Понимание механики подвески требует изучения передачи энергии от двигателя к баку. Эксцентриковые грузы генерируют определенную амплитуду и частоту. Эта энергия передается через полиуретановую облицовку в среду. Части мультимедиа прижимаются друг к другу, создавая жидкое состояние. Когда вы вводите детали в эту среду, они нарушают поток энергии. Тяжелая стальная отливка поглощает больше энергии, чем небольшой алюминиевый кронштейн. Материал должен полностью окружать отливку, чтобы поглотить силы удара. Если объем среды слишком мал, отливка проталкивается через слой среды и ударяется о стенку ванны или другую отливку. Вот почему объем средств массовой информации должен в подавляющем большинстве превышать объем частей.
Отправной точкой, соответствующей отраслевому стандарту, является соотношение носителя к детали по объему от 3:1 до 4:1. Эта базовая линия хорошо подходит для долговечных деталей, таких как стальные штамповки и прочные отливки, где незначительный контакт менее критичен. Однако дорогостоящие и хрупкие компоненты требуют гораздо более высоких соотношений. Детали аэрокосмической, медицинской или прецизионной обработки с жесткими допусками или тонкими краями часто требуют соотношения 6:1, 8:1 или даже 10:1, чтобы гарантировать полную изоляцию. Вы не можете позволить себе ни единой царапины на титановой костной пластине или лопатке турбины.
Вы всегда должны рассчитывать коэффициенты загрузки по объему, а не по весу. Соотношение 4:1 по весу совершенно неэффективно при смешивании стальных деталей высокой плотности с пластиковыми материалами низкой плотности. Сталь превысит объем пластика, что приведет к немедленному повреждению детали. Чтобы оценить общую работоспособность, нужно понимать объемную плотность. Формула проста: объемная плотность = вес среды / объем сосуда. Зная объемную плотность, вы можете рассчитать общий заряд. Определите физические литры или кубические футы среды, необходимые для определенного размера партии деталей внутри резервуара для обработки, чтобы обеспечить правильное объемное соотношение.
Разберем процесс расчета для стандартного производственного цикла. Для начала определите полезный объем вашей машины. Большинство производителей рекомендуют наполнять ванну на 80–90 % от ее общей вместимости. Если у вас 300-литровая ванна, ваш рабочий объем составит примерно 250 литров. Затем определитесь с целевым соотношением. Если вы обрабатываете корпуса клапанов из обработанного алюминия, вы можете выбрать соотношение 5:1. Это означает, что вам нужно пять частей носителя на одну часть компонентов по объему. Из вашего 250-литрового рабочего объема примерно 208 литров будут носителями, а 42 литра — деталями. Затем вы измеряете детали в калиброванном ведре, чтобы убедиться, что вы не превышаете лимит в 42 литра на партию. Такой объемный подход гарантирует, что физическое пространство между деталями остается постоянным, независимо от веса деталей или носителя.
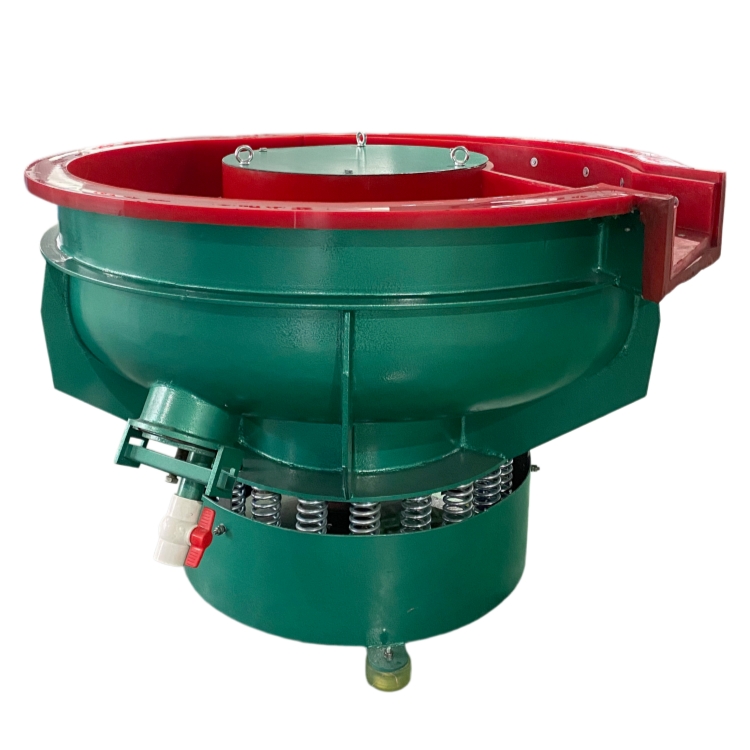
Гидравлическая динамика вашего оборудования в значительной степени определяет ваши требования к соотношениям. А Отделочная машина с вибрационной чашей использует тороидальное или штопорное движение качения. Это движение рассеивает части наружу и вниз. Глубина канала чаши напрямую влияет на подвеску детали. Тяжелые детали имеют тенденцию опускаться к полиуретановой подкладке, поэтому для поддержания амортизации требуются более глубокие слои носителя. Вы также должны следить за зоной водопада, где детали скатываются по спиральному пандусу, поскольку это зона повышенного риска столкновений. Падение с пандуса может привести к столкновению деталей друг с другом, если носитель не обеспечивает достаточного заполнения в нижней части ступеньки.
Линейные машины типа ванны работают по-другому. А Вибрационная чистовая машина с желобом обеспечивает прямолинейное прокатывание. Длинные, тяжелые детали или детали неправильной формы, такие как распределительные валы или лонжероны аэрокосмической отрасли, требуют более высокого соотношения сред, чтобы предотвратить сквозные столкновения. Иногда операторы используют физические полиуретановые или резиновые перегородки в качестве механического дополнения к высоким коэффициентам загрузки в этих баках. Перегородки создают отдельные отсеки, гарантируя, что длинный вал не сможет соскользнуть по длине ванны и удариться о другой вал. Даже при использовании разделителей вам все равно понадобится достаточно носителя, чтобы деталь не слишком сильно ударялась о стенки разделителя.
Используя вибрационная машина с сепаратором вводит еще одну переменную. Внутренние разделительные панели временно изменяют соотношение носителя к деталям. Когда носитель проходит через экран, его части остаются открытыми. Вы должны учитывать этот сдвиг объема, чтобы предотвратить контакт с выпускным затвором. Регулировка размеров заслонок и сит помогает управлять скоростью транспортировки деталей во время цикла разделения. Если детали движутся по экрану слишком быстро, они сбиваются в кучу у выходного желоба. Вам необходимо настроить вес машины так, чтобы замедлить подачу вперед во время разделения, позволяя деталям выходить одна за другой, а не массивным скоплением.
Геометрия и плотность деталей кардинально меняют поведение компонентов в машине. Плоские детали имеют тенденцию слипаться друг с другом — явление, известное как гнездование. Тяжелые части мигрируют на дно канала. Внутренние полости, глухие отверстия или сложные внутренние каналы задерживают среду. Это уменьшает объем активной среды в баке, что требует более высокого стартового соотношения для компенсации захваченного материала. Если деталь имеет форму большой чашки, она будет захватывать носитель и удерживать его. Эти средства массовой информации больше не помогают смягчить остальную часть партии.
Размер, форма и объемная плотность носителя также влияют на защитную матрицу. Меньшие формы носителей, такие как конусы и пирамиды, обеспечивают лучшую амортизацию и герметизацию деталей. Более крупные формы материалов, такие как большие треугольники, оставляют зазоры, где может произойти контакт деталей. Тяжелый керамический материал имеет другой профиль амортизации по сравнению с легким пластиком или синтетическим материалом. Керамика передает больше энергии резания, но для поддержания вращения требуется более мощный двигатель. Пластиковый материал легче и обеспечивает более мягкую амортизацию, что делает его идеальным для литья под давлением алюминия или цинка.
Агрессивность машины напрямую коррелирует с требованиями к соотношению. Более высокие настройки амплитуды создают более агрессивное действие и большее смещение. Вам нужен больший объем носителя, чтобы действовать в качестве амортизатора в таких условиях. Наконец, жидкие соединения и скорости потока воды изменяют вязкость массы среды. Высокие скорости потока могут вызвать аквапланирование или быстрое затопление тяжелых деталей. Низкая скорость потока увеличивает трение, замедляя тороидальное движение и увеличивая риск скопления деталей. Соединение действует как смазка. Если вы запустите машину слишком всухую, носитель заблокируется и перестанет катиться. Если вы пропустите его слишком влажно, носитель вымывается и теряет свою режущую способность.
| Тип детали | Рекомендуемый тип среды | Начальное объемное соотношение | Основной фактор риска |
|---|---|---|---|
| Стальные штамповки | Керамические Треугольники | от 3:1 до 4:1 | Вложение плоских поверхностей |
| Обработанный алюминий | Пластиковые конусы | от 5:1 до 6:1 | Сколы кромок |
| Аэрокосмические компоненты | Синтетика высокой плотности | от 8:1 до 10:1 | Поверхностное столкновение |
| Тяжелые отливки | Большие керамические цилиндры | от 4:1 до 5:1 | Опускаясь на подкладку ванны |
| Медицинские имплантаты | Фарфоровые сферы | 10:1 | Микроцарапины |
Чтобы эффективно управлять этими переменными, операторы должны следовать строгому протоколу оценки перед запуском новой детали. Это включает в себя несколько отдельных шагов, обеспечивающих стабильность процесса.
Чрезмерно высокие коэффициенты создают экономическое бремя. Если вы используете соотношение 12:1 для детали, для которой требуется только соотношение 4:1, вы столкнетесь с увеличением времени цикла и уменьшением количества деталей в партии. Такое чрезмерное демпфирование приводит к более высокому энергопотреблению и ускоренному износу носителя. По сути, вы платите за работу машины, полной носителей и в которой очень мало деталей. Это увеличивает стоимость единицы продукции и снижает общую производительность завода. Однако стоимость недостаточной амортизации зачастую еще хуже. Низкие коэффициенты приводят к ручной доработке, браку деталей и нарушению структурной целостности критически важных компонентов. Утилизация партии аэрокосмических деталей из-за следов столкновений обходится гораздо дороже, чем выполнение немного более длительного цикла с более высоким соотношением материалов.
Чтобы найти золотую середину, требуется систематическая система рентабельности инвестиций. Начните с обработки контролируемых партий проб. Начните с высокого соотношения, например 8:1. Систематически уменьшайте его небольшими шагами до 6:1, 5:1 и 4:1. Остановитесь при первых признаках контакта с поверхностью. Осмотрите детали при достаточном освещении на наличие микровмятин или скатанных кромок. Как только вы определите точку отказа, добавьте запас прочности в 15 %, чтобы определить окончательную производственную спецификацию. Этот запас прочности учитывает нормальный износ носителя во время производственной смены. Если критическая точка составляет 4:1, установите производственный стандарт на уровне 4,6:1 или 5:1, чтобы обеспечить стабильное качество.
Истощение средств массовой информации является молчаливой угрозой. По мере того как носитель изнашивается и вымывается в виде осадка, общий объем падает. Безопасное соотношение 5:1 может легко перерасти в опасное соотношение 3:1 в середине производства. Смягчите это, внедрив строгие ежедневные проверки объема. Используйте стандартные маркеры линий высоты на внутренней полиуретановой обшивке машины. Автоматизированные системы пополнения запасов носителей также помогают поддерживать постоянные объемы. Операторы должны визуально проверять уровень среды в начале каждой смены. Если уровень падает ниже отметки, необходимо добавить свежий носитель перед загрузкой каких-либо деталей.
Неправильная последовательность загрузки приводит к немедленному повреждению от удара. Одновременная выгрузка деталей и носителя или загрузка деталей в пустую машину гарантирует столкновения. Установите стандартные операционные процедуры для многоуровневого управления. Сначала заполните машину основной загрузкой среды. Запустите вибрацию и поток воды, затем постепенно подавайте детали с правильной скоростью. Запутывание деталей представляет собой еще один риск, особенно для крючкообразных деталей. Используйте конфигурации носителей смешанного размера или специальные протоколы предварительного смешивания перед подачей деталей в машину, чтобы они оставались разделенными. Вы также можете использовать автоматические устройства подачи деталей, которые через определенные промежутки времени сбрасывают компоненты в массу, обеспечивая их равномерное распределение по слою носителя.
Ответ: Отправной точкой отраслевого стандарта является объемное соотношение 3:1 или 4:1 для долговечных деталей. Однако хрупкие или высокоточные компоненты часто требуют соотношения от 6:1 до 10:1, чтобы обеспечить полную изоляцию и предотвратить столкновение.
Ответ: Различные типы носителей имеют совершенно разную объемную плотность. Соотношение по весу 4:1 с использованием тяжелых стальных деталей и легких пластиковых материалов приведет к недостаточному объему носителя, что приведет к невозможности амортизации деталей и немедленному повреждению.
Ответ: Повреждения при более высоких передаточных числах обычно указывают на проблемы с геометрией детали, например, на оседание тяжелых деталей или неправильные настройки станка. Высокая амплитуда или недостаточный составной поток могут разрушить матрицу среды, что приведет к столкновению деталей.
О: Да, часто так и есть. Линейное действие желобного станка может привести к смещению и столкновению длинных деталей или деталей неправильной формы. Для обеспечения разделения часто требуются более крупные объемы носителей или физические разделители.
О: Объем носителя следует проверять ежедневно. По мере того как среда изнашивается до осадка, общий объем уменьшается. Внедрение протокола ежедневного пополнения гарантирует, что соотношение останется постоянным и предотвратит внезапный контакт между деталями в процессе производства.
О: Предотвратите размещение, используя более высокое соотношение носителя к детали и выбрав конфигурацию носителя смешанного размера. Материалы меньшего размера помогают проникать между плоскими поверхностями, сохраняя их разделение и обеспечивая равномерную обработку по всей детали.