Visualizações: 0 Autor: Editor do site Horário de publicação: 28/07/2026 Origem: Site
Danos superficiais, lascas nas bordas e marcas de impacto durante o acabamento em massa corroem diretamente as margens de lucro e aumentam as taxas de refugo de componentes fabricados de alto valor. Alcançar o equilíbrio ideal entre o rendimento do lote e a proteção das peças é um desafio diário na área de produção. Os operadores devem estabelecer uma matriz de mídia em um máquina de polimento vibratório que amortece efetivamente os componentes sem obstruir gravemente a capacidade de produção. Definir a proporção exata de carregamento de mídia para peça por volume é o único método verificável para eliminar o contato entre peças e, ao mesmo tempo, manter a eficiência do acabamento. Você deve ajustar essa proporção com base na dinâmica da máquina, na geometria da peça, na química do composto e no desgaste da mídia para garantir resultados consistentes. Confiar em suposições leva a peças danificadas e perda de tempo de processamento.
O impacto ocorre quando as peças colidem com força suficiente para amassar, arranhar ou deformar a superfície. O aninhamento de superfície ocorre quando os componentes planos se unem, impedindo que a mídia termine as áreas mascaradas. No acabamento em massa, o sucesso é definido como zero contato metal-metal durante toda a duração do ciclo vibratório. A matriz de mídia atua tanto como ferramenta de corte quanto como sistema de suspensão física. Sob vibração, esta matriz se comporta como um fluido de alta viscosidade. Ele carrega peças em um movimento contínuo de rolamento.
As peças migram através da massa de mídia em velocidades diferentes devido às diferenças de densidade, geometria e flutuabilidade. Componentes pesados afundam mais rápido do que mídias plásticas leves. Grandes partes deslocam mais meios, alterando a dinâmica do fluxo local. Se a proporção for demasiado baixa, estas diferenças de migração levam a colisões inevitáveis. Os operadores podem detectar relações insuficientes durante a operação através de indicadores acústicos e visuais. Sons de tilintar metálico geralmente sinalizam contato direto entre peças. O acúmulo de peças na superfície do leito de mídia indica uma suspensão deficiente e um volume de mídia inadequado. Você precisa observar o rolar da massa. Um rolo saudável vira suavemente, puxando as peças para o centro e empurrando-as para os lados. Quando a proporção cai, a massa parece lenta. As peças começam a subir em vez de se misturar à mídia.
Compreender a mecânica da suspensão requer observar a transferência de energia do motor para a cuba. Os pesos excêntricos geram uma amplitude e frequência específicas. Essa energia é transferida através do revestimento de poliuretano para a mídia. As peças de mídia se empurram umas contra as outras, criando um estado fluido. Quando você introduz peças neste ambiente, elas interrompem o fluxo de energia. Uma peça fundida de aço pesado absorve mais energia do que um pequeno suporte de alumínio. A mídia deve envolver completamente a peça fundida para absorver as forças de impacto. Se o volume da mídia for muito baixo, a peça fundida atravessa a camada de mídia e atinge a parede da cuba ou outra peça fundida. É por isso que o volume da mídia deve exceder esmagadoramente o volume das peças.
O ponto de partida padrão da indústria é uma proporção de mídia para peça de 3:1 a 4:1 por volume. Essa linha de base funciona bem para peças duráveis, como peças estampadas de aço e peças fundidas robustas, onde o contato menor é menos crítico. No entanto, componentes frágeis e de alto valor exigem proporções muito mais altas. Peças aeroespaciais, médicas ou usinadas com precisão com tolerâncias restritas ou bordas delicadas geralmente precisam de proporções de 6:1, 8:1 ou até 10:1 para garantir isolamento completo. Você não pode permitir um único arranhão em uma placa óssea de titânio ou em uma lâmina de turbina.
Você deve sempre calcular as taxas de carregamento por volume, nunca por peso. Uma proporção de 4:1 por peso falha completamente ao misturar peças de aço de alta densidade com meios plásticos de baixa densidade. O aço irá sobrecarregar o volume do plástico, causando danos imediatos à peça. Para avaliar a capacidade total de trabalho, você precisa entender a densidade aparente. A fórmula é simples: Densidade aparente = Peso do meio / Volume do recipiente. Depois de saber a densidade aparente, você pode calcular a carga total. Determine os litros físicos ou pés cúbicos de mídia necessários para um tamanho de lote específico de peças dentro do tubo de processamento para garantir uma proporção volumétrica adequada.
Vamos detalhar o processo de cálculo para uma produção padrão. Primeiro, determine o volume utilizável da sua máquina. A maioria dos fabricantes recomenda encher a cuba até 80% ou 90% de sua capacidade total. Se você tiver uma cuba de 300 litros, seu volume de trabalho será de aproximadamente 250 litros. Em seguida, decida sua proporção alvo. Se você estiver processando corpos de válvulas de alumínio usinado, poderá selecionar uma proporção de 5:1. Isso significa que você precisa de cinco partes de mídia para uma parte de componentes por volume. Do seu volume de trabalho de 250 litros, aproximadamente 208 litros serão de mídia e 42 litros serão de peças. Em seguida, você mede suas peças em um balde calibrado para garantir que não excede o limite de 42 litros por lote. Esta abordagem volumétrica garante que o espaço físico entre as peças permaneça consistente, independentemente do peso das peças ou da mídia.
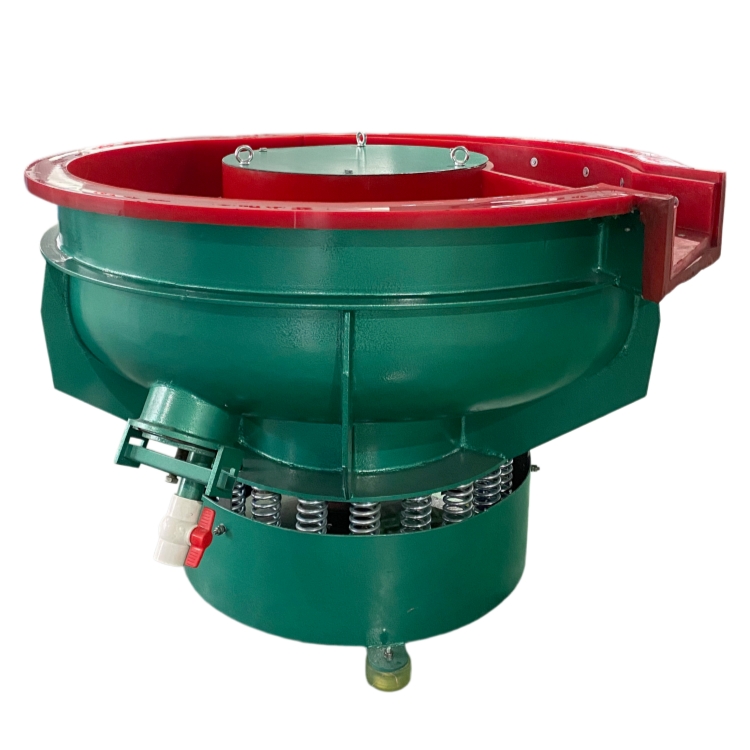
A dinâmica de fluidos do seu equipamento determina fortemente os requisitos de proporção. UM A máquina de acabamento de tigela vibratória depende de uma ação de rolamento toroidal ou saca-rolhas. Este movimento dispersa as partes para fora e para baixo. A profundidade do canal do bojo afeta diretamente a suspensão da peça. As peças pesadas tendem a afundar em direção ao revestimento de poliuretano, exigindo camadas de mídia mais profundas para manter o amortecimento. Você também deve monitorar a zona da cachoeira onde as peças caem em cascata pela rampa em espiral, pois esta é uma área de alto risco para colisões. A queda da rampa pode fazer com que as peças batam umas nas outras se o meio não fornecer preenchimento suficiente na parte inferior do degrau.
As máquinas lineares tipo cuba operam de maneira diferente. UM A máquina de acabamento vibratório gera uma ação de laminação em linha reta. Peças longas, pesadas ou de formato estranho, como eixos de comando de válvulas ou longarinas aeroespaciais, exigem taxas de mídia mais altas para evitar colisões de ponta a ponta. Às vezes, os operadores usam divisórias físicas de poliuretano ou borracha como complemento mecânico para altas taxas de carga nessas cubas. As divisórias criam compartimentos individuais, garantindo que uma haste longa não deslize ao longo da banheira e atinja outra haste. Mesmo com divisórias, você ainda precisa de mídia suficiente para evitar que a peça atinja as paredes divisórias com muita força.
Usando um máquina vibratória com separador introduz outra variável. Plataformas de separação internas alteram temporariamente a proporção entre mídia e peça. À medida que a mídia passa pela tela, algumas partes ficam expostas. Você deve levar em conta essa mudança de volume para evitar contato na porta de descarga. O ajuste das comportas da barragem e dos tamanhos das telas ajuda a gerenciar a velocidade de trânsito das peças durante o ciclo de separação. Se as peças se moverem muito rápido pela tela, elas se agruparão na rampa de saída. Você precisa ajustar os pesos da máquina para desacelerar o avanço durante a separação, permitindo que as peças saiam uma por uma, em vez de formar um aglomerado enorme.
A geometria e a densidade da peça alteram drasticamente o comportamento dos componentes na máquina. As partes planas tendem a ficar juntas, um fenômeno conhecido como aninhamento. As peças pesadas migram para o fundo do canal. Cavidades internas, furos cegos ou canais internos complexos prendem a mídia. Isto reduz o volume do meio ativo na cuba, exigindo uma proporção inicial mais alta para compensar o material preso. Se uma peça tiver um formato de copo grande, ela recolherá a mídia e a segurará. Essa mídia não está mais ajudando a amortecer o resto do lote.
O tamanho, formato e densidade da mídia também afetam a matriz protetora. Formatos de mídia menores, como cones e pirâmides, proporcionam melhor amortecimento e encapsulamento de peças. Formatos de mídia maiores, como grandes triângulos, deixam espaços onde pode ocorrer o contato entre peças. A mídia cerâmica pesada oferece um perfil de amortecimento diferente em comparação com a mídia plástica leve ou sintética. A cerâmica transfere mais energia de corte, mas requer um motor mais forte para manter o rolo. A mídia plástica é mais leve e proporciona uma almofada mais macia, tornando-a ideal para fundições de alumínio ou zinco.
A agressividade da máquina está diretamente correlacionada com os requisitos de proporção. Configurações de amplitude mais altas criam ação mais violenta e maior deslocamento. Você precisa de um volume maior de mídia para atuar como amortecedor nessas condições. Finalmente, os compostos líquidos e as taxas de fluxo de água alteram a viscosidade da massa do meio. Altas taxas de fluxo podem causar aquaplanagem ou afundamento rápido de peças pesadas. Taxas de fluxo baixas aumentam o atrito, retardando o movimento toroidal e aumentando o risco de aglomeração de peças. O composto atua como lubrificante. Se você operar a máquina muito seca, a mídia travará e parará de rolar. Se você usar muito molhado, a mídia será lavada e perderá sua capacidade de corte.
| Tipo de peça | Tipo de meio recomendado | Relação volumétrica inicial | Fator de risco primário |
|---|---|---|---|
| Estampagens de aço | Triângulos Cerâmicos | 3:1 a 4:1 | Aninhamento de superfícies planas |
| Alumínio Usinado | Cones de plástico | 5:1 a 6:1 | Lascas de borda |
| Componentes Aeroespaciais | Sintético de alta densidade | 8:1 a 10:1 | Impacto de superfície |
| Fundições Pesadas | Cilindros Cerâmicos Grandes | 4:1 a 5:1 | Afundando no forro da banheira |
| Implantes Médicos | Esferas de Porcelana | 10:1 | Micro-riscos |
Para gerenciar essas variáveis de forma eficaz, os operadores devem seguir um protocolo de avaliação rigoroso antes de executar uma nova peça. Isso envolve várias etapas distintas para garantir que o processo permaneça estável.
A aplicação de rácios excessivamente elevados cria um encargo económico. Se você usar uma proporção de 12:1 para uma peça que precisa apenas de 4:1, você enfrentará tempos de ciclo maiores e peças por lote reduzidas. Esse amortecimento excessivo leva a um maior consumo de energia e a um desgaste acelerado da mídia. Basicamente, você está pagando para operar uma máquina cheia de mídia com poucas peças. Isso aumenta o custo por peça e reduz a produção geral da fábrica. No entanto, o custo do amortecimento insuficiente é muitas vezes pior. Índices baixos resultam em retrabalho manual, peças rejeitadas e comprometimento da integridade estrutural de componentes críticos. O desmantelamento de um lote de peças aeroespaciais devido a marcas de impacto custa muito mais do que executar um ciclo um pouco mais longo com uma proporção de mídia mais alta.
Encontrar o ponto ideal requer uma estrutura sistemática de ROI. Comece executando lotes de amostras controladas. Comece com uma proporção alta, como 8:1. Reduza-o sistematicamente em pequenos incrementos até 6:1, 5:1 e 4:1. Pare ao primeiro sinal de contato com a superfície. Inspecione as peças sob iluminação adequada para verificar se há microamassados ou bordas enroladas. Depois de identificar o ponto de falha, adicione uma margem de segurança de 15% para estabelecer a especificação final de produção. Esta margem de segurança considera o desgaste normal da mídia durante um turno de produção. Se o ponto de falha for 4:1, defina seu padrão de produção como 4,6:1 ou 5:1 para garantir qualidade consistente.
O desgaste da mídia é uma ameaça silenciosa. À medida que a mídia se desgasta e é eliminada como lama, o volume geral cai. Uma proporção segura de 5:1 pode facilmente se transformar em uma proporção perigosa de 3:1 no meio da produção. Mitigue isso implementando rigorosas verificações diárias de volume. Use marcadores de linha de altura padrão no revestimento interno de poliuretano da máquina. Os sistemas automatizados de recarga de mídia também ajudam a manter volumes consistentes. Os operadores devem inspecionar visualmente o nível da mídia no início de cada turno. Se o nível cair abaixo da linha do marcador, eles deverão adicionar mídia nova antes de carregar qualquer peça.
Sequências de carregamento inadequadas causam danos imediatos por impacto. Despejar peças e meios simultaneamente ou carregar peças em uma máquina vazia garante colisões. Estabeleça procedimentos operacionais padrão para estratificação. Encha a máquina primeiro com a carga de mídia base. Inicie a vibração e o fluxo de água e, em seguida, alimente as peças gradativamente na taxa correta. O emaranhamento de peças é outro risco, especialmente para peças em forma de gancho. Use configurações de mídia de tamanhos mistos ou protocolos especializados de pré-mistura antes das peças entrarem na máquina para mantê-las separadas. Você também pode usar alimentadores de peças automatizados que colocam componentes na massa em intervalos programados, garantindo que eles se dispersem uniformemente por todo o leito de mídia.
R: O ponto de partida padrão da indústria é uma proporção de 3:1 ou 4:1 por volume para peças duráveis. No entanto, componentes frágeis ou de alta precisão requerem frequentemente proporções entre 6:1 e 10:1 para garantir o isolamento completo e evitar choques.
R: Diferentes tipos de mídia têm densidades aparentes muito diferentes. Uma proporção de 4:1 em peso usando peças pesadas de aço e mídia plástica leve resultaria em um volume insuficiente de mídia, não amortecendo as peças e causando danos imediatos.
R: Danos em proporções mais altas geralmente indicam problemas com a geometria da peça, como peças pesadas afundando ou configurações inadequadas da máquina. Alta amplitude ou fluxo composto insuficiente podem perturbar a matriz do meio, permitindo a colisão de peças.
R: Sim, muitas vezes acontece. A ação linear de uma máquina de calha pode fazer com que peças longas ou de formato estranho migrem e colidam de ponta a ponta. Volumes de mídia maiores, ou divisores físicos, são frequentemente necessários para manter a separação.
R: O volume da mídia deve ser verificado diariamente. À medida que a mídia se transforma em lodo, o volume total diminui. A implementação de um protocolo de reposição diária garante que a proporção permaneça consistente e evita contato repentino entre peças no meio da produção.
R: Evite o agrupamento usando uma proporção de mídia por peça mais alta e selecionando uma configuração de mídia de tamanho misto. Formatos de mídia menores ajudam a penetrar entre superfícies planas, mantendo-as separadas e garantindo acabamento uniforme em toda a peça.