المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 29-07-2026 الأصل: موقع
تعتمد اللمسات النهائية ذات الطاقة العالية على قوى الجاذبية القصوى لخفض أوقات الدورة من ساعات إلى دقائق. تعمل هذه القوة الميكانيكية الخام على تسريع تحسين السطح، ولكنها تزيد أيضًا من خطر حدوث تلف شديد للأجزاء إذا كانت ديناميكيات الحمل غير صحيحة. تؤدي نسب الوسائط إلى الأجزاء غير الصحيحة إلى عواقب مكلفة مثل الاصطدام الجزئي، والتقريب غير المستوي للحافة، والحفر السطحي، ودورات الإنتاج المهدرة تمامًا. يجب على المشغلين حساب النسب الحجمية الدقيقة بناءً على هندسة الأجزاء وكثافة الوسائط وحركيات الآلة. يضمن إتقان هذه الحسابات تحسين السطح بشكل موحد وقابل للتكرار في كل دورة، مما يحمي الأشكال الهندسية الدقيقة مع زيادة الإنتاجية إلى الحد الأقصى. يتقلص هامش الخطأ بشكل كبير عند معالجة المكونات بقوة الجاذبية 30 مرة. إن الخطأ البسيط في التقدير في المخزن المؤقت للمادة الكاشطة يعني الفرق بين الغرسة الطبية ذات اللمسة النهائية المرآة والدفعة الملغاة من أجزاء التيتانيوم باهظة الثمن. سنقوم بتفصيل كيفية تحديد النسب الحجمية الصحيحة والتحقق منها وقياسها لعمليات التشطيب المحددة الخاصة بك.
يتطلب تحقيق النهاية المتساوية رقابة صارمة على الطاقة الحركية المنقولة إلى قطع العمل. النجاح في البيئات عالية الطاقة يعني تقليل Ra بشكل موحد، ونصف قطر ثابت للحافة، والغياب التام لعلامات الاتصال. يجب عليك التحكم في كيفية تفاعل العناصر الكاشطة مع الأسطح المعدنية تحت ضغط شديد. أ تولد آلة التلميع بالطرد المركزي قوى تتراوح من 10x إلى 30x. يعمل حمل الجاذبية المكثف هذا على ضغط كتلة الوسائط على جدران البرميل. يغير الضغط بشكل أساسي كيفية تدفق الوسائط عبر الأسطح الجزئية مقارنة بالتشطيب الاهتزازي القياسي.
تعمل حركية الاهتزاز بشكل مختلف. يحافظ البهلوان الاهتزازي القياسي على الكتلة في حالة سائلة مفكوكة. يتيح ذلك للمشغلين تشغيل نسب حجم أقل، تتراوح عادة بين 2:1 و4:1. ومع ذلك، فإن حركية الطرد المركزي تخلق شريحة مضغوطة شديدة الضغط. تتحرك الكتلة بأكملها كوحدة متماسكة قبل أن تتدفق أسفل منحدر البرميل. تفشل نسب الاهتزاز المنخفضة تمامًا في العمليات ذات الطاقة العالية. يجبر الضغط الشديد الأجزاء معًا إذا كانت المادة العازلة الكاشطة رقيقة جدًا، مما يتسبب في اصطدام فوري.
الوظيفة الأساسية لنسبة الوسائط هي عزل الأجزاء بشكل صارم. إنه يخلق حاجزًا ماديًا يمنع المكونات من الاصطدام. وفي الوقت نفسه، فإنه يحافظ على الضغط الكافي لتآكل السطح بشكل فعال. إذا انخفضت النسبة، يخفف المخزن المؤقت. تهاجر الأجزاء عبر الكتلة وتضرب بعضها البعض. إذا كانت النسبة عالية جدًا، تظل الأجزاء معزولة ولكنها تفتقر إلى الاحتكاك اللازم ضد العناصر الكاشطة لتحقيق تنعيم سريع للسطح. يجب على المشغلين عرض طبقة الوسائط على أنها سائل ديناميكي يعلق الأجزاء. عندما تصل الآلة إلى سرعة الدوران الكاملة، تقوم قوة الطرد المركزي بتعبئة الوسائط بإحكام حول كل محيط من قطعة العمل. إن تأثير التعبئة هذا هو ما يسمح بإزالة الأزيز والتلميع بسرعة، ولكنه يعمل فقط إذا كان هناك حجم كافٍ من الوسائط لامتصاص الطاقة الحركية ومنع تلامس المعدن مع المعدن.
فهم فيزياء الشريحة أمر ضروري. داخل البرميل، يتم دفع الكتلة إلى الخارج بواسطة قوة الطرد المركزي، مما يشكل طبقة ضيقة ضد بطانة البولي يوريثين. أثناء دوران البرميل، تتغلب الطبقة العليا من هذه الكتلة على الاحتكاك وتنزلق على وتر الدائرة. هذا الإجراء المنزلق هو المكان الذي تتم فيه جميع عمليات القطع والتلميع. إذا كانت نسبة الوسائط إلى الأجزاء غير صحيحة، فإما أن تغوص الأجزاء إلى أسفل الشريحة وتصطدم بجدار البرميل، أو ستطفو إلى الأعلى وتصطدم ببعضها البعض. يضمن الحساب الحجمي الصحيح بقاء الأجزاء معلقة داخل الطبقة المنزلقة النشطة.
تنص القاعدة الأساسية للتشطيب عالي الطاقة على نسبة حجمية تتراوح من 3:1 إلى 5:1. الحجم، وليس الوزن، هو بمثابة المقياس الحاسم لحساب الحمل. قد يكون لجزأين نفس الوزن ولكنهما يزيحان كميات مختلفة تمامًا من المساحة. يضمن حساب الحجم الدقيق للدفعة أن الكتلة المادية توفر تخزينًا مؤقتًا مكانيًا كافيًا. غالبًا ما يستخدم المشغلون طرق إزاحة الماء للعثور على الحجم الحقيقي للأجزاء المعقدة قبل حساب الحمل الكاشطة المطلوب.
يصبح ضبط خط الأساس هذا ضروريًا عند التعامل مع الأشكال الهندسية الهشة أو المعقدة. تتطلب المكونات الدقيقة أو الأجزاء الثقيلة أو هندسة التصنيع المضافة المعقدة نسبًا أعلى. غالبًا ما ستقوم بزيادة النسبة إلى 5:1 أو حتى 6:1. تمثل الأجزاء المعدنية المطبوعة ثلاثية الأبعاد حالة خاصة. إنها تتطلب تنعيمًا سريعًا للسطح وتحسينًا هندسيًا دون تغيير ميزات التسامح الوثيق. تحمي النسبة الأعلى هذه الميزات الدقيقة من التأثير العنيف بينما تعمل المواد الكاشطة الدقيقة على تنعيم الطبقات المطبوعة الخشنة. المقايضة واضحة. تعمل نسب الوسائط الأعلى على زيادة حماية الأجزاء ولكنها تقلل من إجمالي إنتاجية الجزء لكل دورة.
تملي كتلة الأجزاء الفردية أيضًا المقاومة اللازمة. تؤثر الأجزاء ذات الكتلة العالية على حركتها من خلال السرير المضغوط. سوف تندفع المكونات الفولاذية الثقيلة عبر المواد الكاشطة الخفيفة بسرعة. إنها تتطلب مخزنًا مؤقتًا أكثر كثافة أو نسبة حجمية أعلى لتبقى معزولة. تميل أجزاء الألمنيوم أو التيتانيوم ذات الكتلة المنخفضة إلى الطفو أو التحرك بشكل متزامن مع الكتلة، مما يسمح بنسب أقل قليلاً دون المخاطرة بالاصطدام.
لتحديد حجم الوسائط المطلوب بدقة لعملية إنتاج جديدة، اتبع الخطوات المحددة التالية:
| هندسة الأجزاء / | نسبة البداية الموصى بها للمواد | الهدف التشغيلي الأساسي |
|---|---|---|
| الصلب الصلب / الهندسة البسيطة | 3:1 | الحد الأقصى من الإنتاجية، وإزالة الأزيز العدوانية |
| الألومنيوم / التعقيد المعتدل | 4:1 | تنعيم السطح بشكل متوازن وإشعاع الحافة |
| تيتانيوم / شبكات مطبوعة ثلاثية الأبعاد | 5:1 أو 6:1 | عزل صارم للأجزاء، تلميع سطحي ناعم |
| المسبوكات الثقيلة / الحواف الحادة | 4.5:1 | منع علامات الاصطدام العميق |
يعد تقييم كثافات الوسائط خطوة أساسية في إنشاء العملية الخاصة بك. تتصرف الوسائط الخزفية والفولاذية عالية الكثافة بشكل مختلف عن السيراميك متوسط الكثافة أو البلاستيك منخفض الكثافة. تمارس الوسائط الأكثر كثافة قوة قطع أكبر بكثير. إنه يحمل المزيد من الطاقة الحركية في ظل قوى الجاذبية العالية. غالبًا ما تتطلب هذه القوة المتزايدة نسبة أعلى لمنع التآكل الموضعي العنيف للأجزاء. يعتبر السيراميك متوسط الكثافة بمثابة نقطة انطلاق موثوقة للأغراض العامة لمعظم المعادن المصنعة.
يؤثر الحجم المادي والهندسة بشكل مباشر على كثافة التعبئة. تستقر المثلثات والأقماع والأسطوانات والمجالات بشكل مختلف داخل البرميل. يتم حزم الوسائط الأصغر حجمًا بشكل أكثر إحكامًا، مما يقلل من مساحة الفراغ بين القطع الفردية. وهذا يغير نسبة الحجم الفعال. توفر نسبة 4:1 باستخدام أسطوانات كبيرة مقطوعة بزاوية قدرة تخزين مؤقت مختلفة عن نسبة 4:1 باستخدام الوسائط الكروية الدقيقة. يجب أن تأخذ في الاعتبار كيفية تشابك الأشكال ودعم قطع العمل. إذا كنت تستخدم وسائط كبيرة جدًا، فإن الفجوات بين القطع الكاشطة ستسمح للأجزاء الرقيقة بالمرور والاتصال. إذا كنت تستخدم وسائط صغيرة جدًا، فقد يتم تعبئتها بكثافة شديدة بحيث تقيد حركة الأجزاء تمامًا، مما يؤدي إلى تشطيب غير متساوٍ.
تعمل إضافة الماء ومركبات التلميع كعنصر ثالث في النسبة. تعمل المركبات عادة عند درجة حموضة تتراوح بين 8 إلى 10 للمعادن. أنها توفر التشحيم الأساسي وتعليق الجزيئات المعدنية الدقيقة. يؤثر متغير السائل هذا بشكل مباشر على كيفية تدفق الكتلة. يؤدي وجود كمية كبيرة من الماء إلى انزلاق الكتلة على جدران البرميل، مما يقلل من عملية القطع. القليل جدًا من الماء يخلق حمأة سميكة تربط المادة الكاشطة، مما يجبر الأجزاء معًا ويسبب الضرر. يجب أن يكون مستوى الماء عمومًا أسفل قمة كتلة الوسائط مباشرةً عندما يكون البرميل ثابتًا. وهذا يضمن أن المركب يمكنه تشحيم الشريحة بشكل صحيح دون التسبب في تحليق الكتلة بأكملها بالماء.
عند اختيار الوسائط، يجب عليك أيضًا مراعاة معدل التآكل. تتكسر الوسائط الخزفية وتتآكل بمرور الوقت. قد تتدهور مجموعة الوسائط التي بدأت بنسبة 4:1 إلى نسبة 3.5:1 بعد أسبوع من الإنتاج المكثف. يجب على المشغلين مراقبة هذا التدهور وإخراج الوسائط بانتظام للحفاظ على النسبة الحجمية المحددة. يعد الفشل في حساب تآكل الوسائط أحد الأسباب الأكثر شيوعًا لاصطدام الأجزاء المفاجئ في العمليات المستقرة.
تغير الاختلافات الحركية بين أنواع الآلات كيفية حساب الأحمال. أ تستخدم آلة التشطيب بالطرد المركزي الكوكبية براميل دوارة مضادة مثبتة على برج عالي السرعة. يدور البرج في اتجاه واحد بينما تدور البراميل الفردية في الاتجاه المعاكس. يتحكم هذا الإجراء المنزلق المحدد في التدفق بإحكام. نظرًا لأن الحركة يتم التحكم فيها بشكل كبير، فقد تسمح الأنظمة الكوكبية بنسب أكثر صرامة، أحيانًا أقرب إلى 3:1، دون المخاطرة بالاصطدام. يخلق الدوران المعاكس حركة طي سلسة ومستمرة على شكل رقم ثمانية داخل البرميل، مما يحافظ على توزيع الأجزاء بالتساوي في جميع أنحاء سرير الوسائط.
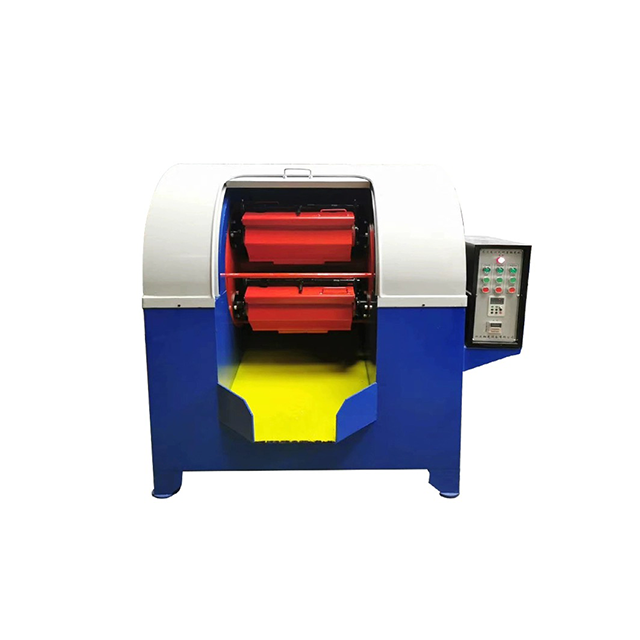
تقييم أ تتطلب آلة تلميع البراميل ذات الطاقة العالية معلمات تحميل محددة. يجب عليك ملء هذه البراميل بالسعة الإجمالية الصحيحة. عادةً ما تتراوح مستويات التعبئة التشغيلية بين 50% و60%. يؤدي ملء البرميل إلى هذا المستوى الدقيق إلى توليد الحركة الانزلاقية المثالية. إذا كان البرميل غير ممتلئ، تنخفض الكتلة بعنف بدلاً من الانزلاق، مما يؤدي إلى تدمير الأجزاء. إذا تم ملؤها بشكل زائد، يتم قفل الكتلة ولا يحدث أي تحسين للسطح. تلعب هندسة البرميل نفسه دورًا أيضًا. تخلق البراميل السداسية أو المثمنة حركة تدحرج أكثر عدوانية من البراميل الأسطوانية الملساء، مما قد يتطلب زيادة طفيفة في نسبة الوسائط للتعويض عن الاضطراب الإضافي.
تعتبر اعتبارات قابلية التوسع أمرًا حيويًا عند الانتقال من الاختبارات المعملية إلى الإنتاج. إن توسيع نطاق نسب النماذج الأولية التي تم إنشاؤها في آلات المختبرات الصغيرة إلى معدات الإنتاج واسعة النطاق يتطلب حسابات دقيقة. تعمل نسبة 4:1 في آلة سعة 10 لتر بشكل مختلف عن نسبة 4:1 في آلة سعة 100 لتر بسبب زيادة الوزن الشامل الإجمالي. يجب عليك اختبار الاتساق النهائي والتحقق منه أثناء مرحلة التوسيع للتأكد من أن الكتلة الأكبر لا تسحق المكونات الموجودة في الجزء السفلي من البرميل. ويعني الضغط الهيدروستاتيكي المتزايد في برميل أكبر أن الأجزاء الموجودة في الجزء السفلي من الشريحة تتعرض لقوة أكبر بكثير من الأجزاء الموجودة في آلة مختبر أصغر. يمكن أن يساعد ضبط مستوى الماء وتركيز المركب في تخفيف هذا الضغط المتزايد أثناء عملية التوسع.
يؤدي التعرف على أعراض التحميل المنخفض إلى منع الدُفعات الملغاة. عندما تكون النسبة منخفضة جدًا، تظهر المؤشرات المرئية للاتصال الجزئي بسرعة. سترى شقوقًا وخدوشًا عميقة وحواف ملفوفة على الأسطح المُشكَّلة بدقة. تتطلب خطوات التخفيف اتخاذ إجراءات فورية. إعادة حساب حجم الأجزاء الخاصة بك. تحقق من تآكل المادة الكاشطة، حيث أن الانكماش بمرور الوقت يقلل من الحجم الفعلي في البرميل. اضبط أحجام الدفعات الخاصة بك للأسفل لاستعادة المخزن المؤقت المناسب 4:1 أو 5:1.
تظهر أعراض التحميل الزائد على أنها عدم الكفاءة بدلاً من الضرر. تتضمن مؤشرات الوسائط المفرطة فترات دورة ممتدة، وعدم كفاية إزالة الأزيز، والافتقار التام إلى تجانس السطح. تظل الأجزاء آمنة تمامًا، لكن العملية تفشل في تحقيق تقليل Ra المطلوب. يشمل التأثير الاقتصادي للحمل الزائد الطاقة الكهربائية المهدرة، والمركبات المستهلكة، والانخفاض الشديد في الإنتاجية اليومية. إذا لاحظت أن الأجزاء تخرج من الماكينة دون أن تمسها بعد دورة قياسية، فإن الخطوة الأولى هي التحقق مما إذا كانت نسبة الوسائط مرتفعة جدًا، مما يمنع الأجزاء من الوصول إلى الطبقة المنزلقة النشطة.
يؤدي تطوير SOP للتحقق من التحميل إلى توحيد العملية. يحتاج المشغلون إلى طريقة موثقة لقياس النسب الحجمية وتوثيقها والتحقق منها قبل كل دورة. يتضمن ذلك استخدام دلاء قياس مخصصة لكل من الأجزاء والمواد الكاشطة. تعمل مراقبة الجودة الصارمة في مرحلة التحميل على التخلص من التخمين الذي يؤدي إلى رفض الدفعات. يضمن توثيق مستويات التعبئة الدقيقة والنسب المركبة أن يتمكن أي مشغل من تكرار اللمسة النهائية الناجحة.
لإنشاء إجراء SOP فعال للتحقق من التحميل، قم بتضمين عمليات التحقق المحددة التالية:
توفر النسبة الحجمية القياسية 3:1 إلى 5:1 نقطة بداية موثوقة للتشطيب الشامل عالي الطاقة. ومع ذلك، تظل النسبة المثالية حسابًا محددًا للغاية يعتمد على هندسة الجزء الدقيق، وكثافة الكشط، وحركيات الآلة المحددة. يجب عليك الموازنة بين الحاجة إلى تحسين السطح بقوة والمتطلبات المطلقة لحماية الأجزاء. يعتمد منطق القائمة المختصرة لاختيار النسبة الصحيحة على هدفك الأساسي. يسمح الإزالة القوية للأجزاء الفولاذية الصلبة بنسب أقل وإنتاجية أعلى. يتطلب التلميع عالي اللمعان لمكونات التيتانيوم الهشة والمطبوعة ثلاثية الأبعاد نسبًا أعلى لضمان العزل وحماية الميزات الدقيقة.
اتخذ هذه الخطوات التالية القابلة للتنفيذ لتحسين عمليات التشطيب:
ج: معيار الصناعة هو خط أساس حجمي يتراوح من 3:1 إلى 5:1. تضمن هذه النسبة عزلًا مناسبًا للأجزاء في ظل قوى الجاذبية العالية، مما يمنع الاصطدامات مع الحفاظ على الضغط الكافي لتآكل السطح بشكل فعال وتوزيع حافة موحد.
ج: تعمل الأنظمة الاهتزازية في حالة سائلة مفككة، وغالبًا ما تستخدم نسبة أقل من 2:1 إلى 4:1. تعمل آلات الطرد المركزي عالية الطاقة على إنشاء كتلة مضغوطة شديدة الضغط، وتتطلب نسبًا تتراوح من 3:1 إلى 5:1 أو أعلى لمنع تلف الأجزاء الشديد تحت وطأة القوى الشديدة.
ج: تحمل الوسائط الأثقل مثل الفولاذ أو السيراميك عالي الكثافة طاقة حركية أكبر، مما يؤدي إلى تغيير قوة التأثير. يتطلب هذا غالبًا حسابًا دقيقًا للحجم أو نسبًا أعلى لمنع التآكل الموضعي العنيف. يعتبر السيراميك متوسط الكثافة بمثابة نقطة انطلاق أكثر أمانًا للأغراض العامة.
ج: تعمل النسبة المنخفضة على إضعاف المخزن المؤقت الوقائي، مما يؤدي مباشرة إلى الاصطدام الجزئي. ستشاهد خدوشًا عميقة، وشقوقًا، وحوافًا ملفوفة، وتنقرًا على السطح، وفي النهاية، سيتم رفض دفعات الإنتاج تمامًا بسبب الأضرار الهندسية.
ج: استخدم طرق إزاحة الماء أو بيانات CAD لتحديد الحجم الحقيقي للجزء المعقد. بعد ذلك، قم بتطبيق نسبة أعلى، عادةً 5:1 أو 6:1، لحماية الميزات الداخلية الدقيقة والجدران الرقيقة أثناء التنعيم السريع للأسطح.
ج: نعم. يؤدي الاستنزاف الكاشطة باستمرار إلى تقليل الحجم الإجمالي داخل البرميل. يجب على المشغلين قياس الوسائط وملئها بانتظام للحفاظ على النسبة الحجمية الصحيحة ومنع الاتصال غير المتوقع بين جزء وجزء.
ج: يتراوح مستوى التعبئة التشغيلي القياسي عادة من 50% إلى 60% من إجمالي سعة البرميل. يسمح هذا المستوى المحدد بحركة جماعية مناسبة، مما يولد حركة انزلاق مثالية بدلاً من حركة السقوط المدمرة.