Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 29.07.2026 Herkunft: Website
Beim Hochenergie-Gleitschleifen werden extreme G-Kräfte eingesetzt, um die Zykluszeiten von Stunden auf Minuten zu verkürzen. Diese rohe mechanische Kraft beschleunigt die Oberflächenveredelung, erhöht aber auch das Risiko schwerer Teileschäden, wenn die Lastdynamik falsch ist. Ungeeignete Medien-zu-Teil-Verhältnisse führen zu kostspieligen Folgen wie Teil-zu-Teil-Aufprall, ungleichmäßiger Kantenverrundung, Lochfraß auf der Oberfläche und völlig verschwendeten Produktionszyklen. Bediener müssen präzise Volumenverhältnisse basierend auf der Teilegeometrie, der Mediendichte und der Maschinenkinematik berechnen. Die Beherrschung dieser Berechnungen gewährleistet eine wiederholbare, gleichmäßige Oberflächenverfeinerung in jedem einzelnen Zyklus, schützt empfindliche Geometrien und maximiert gleichzeitig den Durchsatz. Bei der Bearbeitung von Bauteilen mit der 30-fachen Schwerkraft verringert sich die Fehlerquote drastisch. Eine leichte Fehleinschätzung des Schleifpuffers macht den Unterschied zwischen einem hochglanzpolierten medizinischen Implantat und einer ausrangierten Charge teurer Titanteile aus. Wir erklären Ihnen genau, wie Sie die richtigen Volumenverhältnisse für Ihre spezifischen Endbearbeitungsvorgänge festlegen, überprüfen und skalieren.
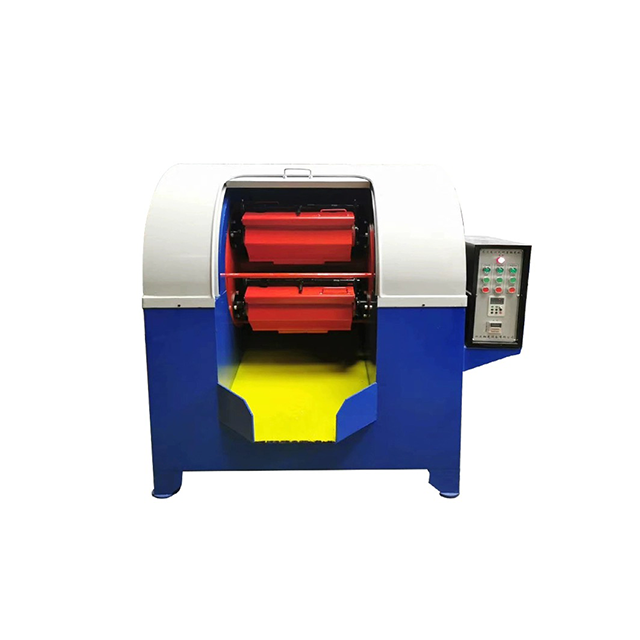
Um eine gleichmäßige Oberfläche zu erreichen, ist eine strenge Kontrolle der auf die Werkstücke übertragenen kinetischen Energie erforderlich. Erfolg in Umgebungen mit hoher Energie bedeutet eine gleichmäßige Ra-Reduzierung, eine konsistente Kantenverrundung und das völlige Fehlen von Kontaktspuren. Sie müssen kontrollieren, wie abrasive Elemente unter extremem Druck mit Metalloberflächen interagieren. A Die Zentrifugalpoliermaschine erzeugt Kräfte im Bereich des 10- bis 30-fachen der Schwerkraft. Diese starke Schwerkraftbelastung drückt die Medienmasse gegen die Zylinderwände. Durch die Kompression verändert sich die Art und Weise, wie das Medium über die Teileoberflächen fließt, im Vergleich zur Standard-Gleitbearbeitung grundlegend.
Die Vibrationskinetik funktioniert anders. Ein handelsüblicher Vibrationsbecher hält die Masse in einem lockeren, flüssigen Zustand. Dadurch können Bediener niedrigere Volumenverhältnisse verwenden, typischerweise zwischen 2:1 und 4:1. Durch die Zentrifugalkinetik entsteht jedoch eine verdichtete, unter hohem Druck stehende Rutsche. Die gesamte Masse bewegt sich als zusammenhängende Einheit, bevor sie die Neigung des Fasses hinunterstürzt. Niedrigere Schwingungsverhältnisse versagen bei hochenergetischen Prozessen völlig. Der starke Druck drückt die Teile zusammen, wenn der Schleifpuffer zu dünn ist, was zu einem sofortigen Aufprall führt.
Die Hauptfunktion des Medienverhältnisses ist die strikte Teilisolation. Es entsteht eine physische Barriere, die verhindert, dass Komponenten kollidieren. Gleichzeitig wird ausreichend Druck für einen effektiven Oberflächenabrieb aufrechterhalten. Sinkt das Verhältnis, wird der Puffer dünner. Teile wandern durch die Masse und treffen aufeinander. Wenn das Verhältnis zu hoch ist, bleiben die Teile isoliert, aber es fehlt ihnen die nötige Reibung gegenüber den Schleifelementen, um eine schnelle Oberflächenglättung zu erreichen. Bediener müssen das Medienbett als eine dynamische Flüssigkeit betrachten, die die Teile aufhängt. Wenn die Maschine ihre volle Drehzahl erreicht, packt die Zentrifugalkraft das Medium fest um jede Kontur des Werkstücks. Dieser Packungseffekt ermöglicht ein schnelles Entgraten und Polieren, funktioniert jedoch nur, wenn genügend Medienvolumen vorhanden ist, um die kinetische Energie zu absorbieren und einen Metall-auf-Metall-Kontakt zu verhindern.
Es ist wichtig, die Physik der Folie zu verstehen. Im Inneren des Zylinders wird die Masse durch die Zentrifugalkraft nach außen gedrückt und bildet eine dichte Schicht auf der Polyurethan-Auskleidung. Während sich das Fass dreht, überwindet die oberste Schicht dieser Masse die Reibung und gleitet entlang der Sehne des Kreises. Bei diesem Gleitvorgang erfolgt das gesamte Schneiden und Polieren. Wenn das Verhältnis von Medien zu Teilen nicht stimmt, sinken die Teile entweder auf den Boden des Schlittens und prallen gegen die Fasswand, oder sie schwimmen nach oben und prallen gegeneinander. Eine ordnungsgemäße volumetrische Berechnung stellt sicher, dass die Teile innerhalb der aktiven Gleitschicht schweben.
Die Grundregel für die Hochenergiebearbeitung schreibt ein Volumenverhältnis von 3:1 bis 5:1 vor. Als entscheidende Messgröße für die Lastberechnung dient das Volumen, nicht das Gewicht. Zwei Teile mögen zwar das gleiche Gewicht haben, aber völlig unterschiedliche Mengen an Raum verdrängen. Durch die Berechnung des genauen Volumens der Charge wird sichergestellt, dass die physikalische Masse ausreichend räumliche Pufferung bietet. Bediener verwenden häufig Wasserverdrängungsmethoden, um das wahre Volumen komplexer Teile zu ermitteln, bevor sie die erforderliche Schleifbelastung berechnen.
Bei der Handhabung fragiler oder komplexer Geometrien ist eine Anpassung dieser Grundlinie erforderlich. Empfindliche Komponenten, schwere Teile oder komplexe Geometrien für die additive Fertigung erfordern höhere Verhältnisse. Oft erhöhen Sie das Verhältnis auf 5:1 oder sogar 6:1. Einen Sonderfall stellen 3D-gedruckte Metallteile dar. Sie erfordern eine schnelle Oberflächenglättung und geometrische Verfeinerung, ohne die Merkmale mit engen Toleranzen zu verändern. Ein höheres Verhältnis schützt diese empfindlichen Merkmale vor aggressiven Stößen, während die feinen Schleifmittel die rauen Druckschichten glätten. Der Kompromiss ist klar. Höhere Medienverhältnisse erhöhen den Teileschutz, verringern jedoch die Gesamtteileausbeute pro Zyklus.
Die Masse der Einzelteile bestimmt auch den nötigen Widerstand. Massereiche Teile beeinflussen ihre eigene Bewegung durch das verdichtete Bett. Schwere Stahlteile durchdringen leichtere Schleifmittel schnell. Sie benötigen einen dichteren Puffer oder ein höheres Volumenverhältnis, um isoliert zu bleiben. Aluminium- oder Titanteile mit geringer Masse neigen dazu, zu schweben oder sich synchron mit der Masse zu bewegen, was etwas niedrigere Übersetzungsverhältnisse ohne Kollisionsrisiko ermöglicht.
Um das erforderliche Medienvolumen für einen neuen Produktionslauf genau zu bestimmen, befolgen Sie diese spezifischen Schritte:
| Teilegeometrie/Material | Empfohlenes Anfangsverhältnis | Primäres Betriebsziel |
|---|---|---|
| Massiver Stahl / einfache Geometrie | 3:1 | Maximaler Durchsatz, aggressives Entgraten |
| Aluminium / Mittlere Komplexität | 4:1 | Ausgewogene Oberflächenglättung und Kantenverrundung |
| Titan / 3D-gedruckte Gitter | 5:1 oder 6:1 | Strikte Teileisolierung, feines Oberflächenpolieren |
| Schwere Gussteile / scharfe Kanten | 4,5:1 | Verhindert tiefe Aufprallspuren |
Die Bewertung der Mediendichte ist ein zentraler Schritt bei der Einrichtung Ihres Prozesses. Keramik- und Stahlmedien hoher Dichte verhalten sich anders als Keramik mittlerer Dichte oder Kunststoff niedriger Dichte. Dichtere Medien üben deutlich mehr Schneidkraft aus. Bei hohen G-Kräften trägt es mehr kinetische Energie. Diese erhöhte Kraft erfordert oft ein höheres Verhältnis, um aggressiven lokalen Verschleiß der Teile zu verhindern. Keramik mittlerer Dichte dient als zuverlässiger Allzweck-Ausgangspunkt für die meisten bearbeiteten Metalle.
Körperliche Größe und Geometrie wirken sich direkt auf die Packungsdichte aus. Dreiecke, Kegel, Zylinder und Kugeln lagern sich im Inneren des Zylinders unterschiedlich an. Kleinere Medien lassen sich dichter packen, wodurch der Hohlraum zwischen den einzelnen Teilen verringert wird. Dadurch verändert sich das effektive Volumenverhältnis. Ein Verhältnis von 4:1 mit großen Winkelschnittzylindern bietet eine andere Pufferkapazität als ein Verhältnis von 4:1 mit feinen kugelförmigen Medien. Sie müssen berücksichtigen, wie die Formen ineinandergreifen und die Werkstücke stützen. Wenn Sie ein zu großes Medium verwenden, können dünne Teile durch die Lücken zwischen den Schleifstücken hindurchschlüpfen und in Kontakt kommen. Wenn Sie zu kleine Medien verwenden, können diese so dicht gepackt werden, dass die Bewegung der Teile vollständig eingeschränkt wird, was zu einer ungleichmäßigen Endbearbeitung führt.
Als drittes Element des Verhältnisses dient die Zugabe von Wasser und Poliermitteln. Verbindungen haben typischerweise einen pH-Wert von 8 bis 10 für Metalle. Sie sorgen für die nötige Schmierfähigkeit und suspendieren feine Metallpartikel. Diese Fluidvariable hat direkten Einfluss darauf, wie die Masse fließt. Zu viel Wasser führt dazu, dass die Masse an den Fasswänden rutscht, was die Schneidwirkung verringert. Zu wenig Wasser erzeugt einen dicken Schlamm, der das Schleifmittel bindet, Teile zusammendrückt und Schäden verursacht. Der Wasserstand sollte im Allgemeinen knapp unter der Oberkante der Medienmasse liegen, wenn das Fass stillsteht. Dadurch wird sichergestellt, dass die Verbindung den Schlitten ordnungsgemäß schmieren kann, ohne dass die gesamte Masse Aquaplane bildet.
Bei der Auswahl der Medien müssen Sie auch die Verschleißrate berücksichtigen. Keramikmedien brechen und nutzen sich mit der Zeit ab. Eine Mediencharge, die mit einem Verhältnis von 4:1 begann, könnte sich nach einer Woche intensiver Produktion auf ein Verhältnis von 3,5:1 verschlechtern. Bediener müssen diese Verschlechterung überwachen und das Medium regelmäßig nachfüllen, um das festgelegte Volumenverhältnis aufrechtzuerhalten. Die Nichtberücksichtigung des Medienverschleißes ist eine der häufigsten Ursachen für plötzliche Teileaufprall in ansonsten stabilen Prozessen.
Kinematische Unterschiede zwischen Maschinentypen verändern die Art und Weise, wie Sie Lasten berechnen. A Die Planetenzentrifugal-Endbearbeitungsmaschine verwendet gegenläufig rotierende Trommeln, die auf einem Hochgeschwindigkeitsrevolver montiert sind. Der Turm dreht sich in eine Richtung, während sich die einzelnen Läufe in die entgegengesetzte Richtung drehen. Diese spezielle Gleitbewegung kontrolliert den Durchfluss dicht. Da die Bewegung so stark kontrolliert ist, können Planetensysteme engere Verhältnisse ermöglichen, manchmal näher bei 3:1, ohne dass das Risiko eines Aufpralls besteht. Die Gegenrotation erzeugt eine sanfte, kontinuierliche Faltbewegung in Form einer Acht im Inneren des Zylinders, wodurch die Teile gleichmäßig über das Medienbett verteilt bleiben.
Bewertung eines Hochenergie-Trommelpoliermaschinen erfordern bestimmte Lastparameter. Sie müssen diese Fässer bis zur korrekten Gesamtkapazität füllen. Der Betriebsfüllstand liegt typischerweise zwischen 50 % und 60 %. Das Füllen des Fasses bis zu diesem genauen Füllstand erzeugt die optimale Gleitwirkung. Bei Unterfüllung des Fasses fällt die Masse heftig ab, anstatt zu gleiten, wodurch die Teile zerstört werden. Bei Überfüllung verklumpt die Masse und es erfolgt keine Oberflächenveredelung. Auch die Geometrie des Laufs selbst spielt eine Rolle. Sechseckige oder achteckige Trommeln erzeugen eine aggressivere Taumelwirkung als glatte zylindrische Trommeln, was möglicherweise eine leichte Erhöhung des Medienverhältnisses erfordert, um die zusätzlichen Turbulenzen auszugleichen.
Überlegungen zur Skalierbarkeit sind beim Übergang von Labortests zur Produktion von entscheidender Bedeutung. Die Skalierung von Prototypenverhältnissen, die in kleinen Labormaschinen etabliert wurden, auf großmaßstäbliche Produktionsanlagen erfordert sorgfältige Berechnungen. Ein 4:1-Verhältnis in einer 10-Liter-Maschine verhält sich aufgrund des erhöhten Gesamtgewichts anders als ein 4:1-Verhältnis in einer 100-Liter-Maschine. Sie müssen die Endkonsistenz während der Scale-up-Phase testen und verifizieren, um sicherzustellen, dass die größere Masse die Komponenten am Boden des Fasses nicht zerdrückt. Der erhöhte hydrostatische Druck in einem größeren Zylinder führt dazu, dass Teile an der Unterseite des Objektträgers einer deutlich größeren Kraft ausgesetzt sind als Teile in einer kleineren Labormaschine. Die Anpassung des Wasserstands und der Verbindungskonzentration kann dazu beitragen, diesen erhöhten Druck während der Maßstabsvergrößerung zu mildern.
Das Erkennen der Symptome einer Unterbeladung verhindert den Ausschuss von Chargen. Wenn das Verhältnis zu niedrig ist, treten schnell visuelle Anzeichen für einen Teil-zu-Teil-Kontakt auf. Auf präzisionsbearbeiteten Oberflächen werden Sie Kerben, tiefe Kratzer und Rollkanten erkennen. Abhilfemaßnahmen erfordern sofortiges Handeln. Berechnen Sie das Volumen Ihrer Teile neu. Überprüfen Sie Ihren abrasiven Verschleiß, da Schrumpfung mit der Zeit das tatsächliche Volumen im Zylinder verringert. Passen Sie Ihre Chargengrößen nach unten an, um den richtigen 4:1- oder 5:1-Puffer wiederherzustellen.
Symptome einer Überlastung äußern sich eher in Ineffizienz als in Schäden. Zu den Indikatoren für übermäßige Medien gehören verlängerte Zykluszeiten, unzureichende Entgratung und ein völliger Mangel an Oberflächenglättung. Die Teile bleiben vollkommen sicher, aber der Prozess erreicht nicht die erforderliche Ra-Reduzierung. Zu den wirtschaftlichen Auswirkungen einer Überlastung zählen die Verschwendung elektrischer Energie, der Verbrauch von Verbindungen und ein stark verringerter täglicher Durchsatz. Wenn Sie feststellen, dass Teile nach einem Standardzyklus scheinbar unberührt aus der Maschine kommen, müssen Sie zunächst prüfen, ob das Medienverhältnis zu hoch ist und verhindert, dass die Teile die aktive Gleitschicht erreichen.
Durch die Entwicklung einer Lastverifizierungs-SOP wird der Prozess standardisiert. Bediener benötigen eine dokumentierte Methode zum Messen, Dokumentieren und Überprüfen der Volumenverhältnisse vor jedem einzelnen Zyklus. Dies erfordert die Verwendung spezieller Messbecher sowohl für Teile als auch für Schleifmittel. Eine strenge Qualitätskontrolle in der Verladephase eliminiert das Rätselraten, das zu Ausschusschargen führt. Durch die Dokumentation der genauen Füllmengen und Mischungsverhältnisse wird sichergestellt, dass jeder Bediener die erfolgreiche Endbearbeitung wiederholen kann.
Um eine effektive Lastverifizierungs-SOP zu erstellen, schließen Sie die folgenden spezifischen Prüfungen ein:
Das standardmäßige Volumenverhältnis von 3:1 bis 5:1 bietet einen zuverlässigen Ausgangspunkt für das Hochenergie-Gleitschleifen. Das optimale Verhältnis bleibt jedoch eine hochspezifische Berechnung, die auf der genauen Teilegeometrie, der Schleifmitteldichte und der spezifischen Maschinenkinematik basiert. Sie müssen die Notwendigkeit einer aggressiven Oberflächenveredelung gegen die absolute Anforderung an den Teileschutz abwägen. Ihre Auswahllogik für die Auswahl des richtigen Verhältnisses hängt von Ihrem primären Ziel ab. Das aggressive Entgraten massiver Stahlteile ermöglicht niedrigere Verhältnisse und einen höheren Durchsatz. Das Hochglanzpolieren zerbrechlicher, 3D-gedruckter Titankomponenten erfordert höhere Verhältnisse, um die Isolierung zu gewährleisten und empfindliche Merkmale zu schützen.
Ergreifen Sie diese umsetzbaren nächsten Schritte, um Ihre Endbearbeitungsvorgänge zu optimieren:
A: Der Industriestandard ist eine volumetrische Basislinie von 3:1 bis 5:1. Dieses Verhältnis gewährleistet eine ordnungsgemäße Isolierung der Teile unter hohen G-Kräften und verhindert Kollisionen, während gleichzeitig genügend Druck für einen effektiven Oberflächenabrieb und eine gleichmäßige Kantenverrundung aufrechterhalten wird.
A: Vibrationssysteme arbeiten in einem lockeren, flüssigen Zustand, oft mit einem niedrigeren Verhältnis von 2:1 bis 4:1. Hochenergetische Zentrifugalmaschinen erzeugen eine unter hohem Druck stehende, verdichtete Masse, die Verhältnisse von 3:1 bis 5:1 oder höher erfordert, um schwere Teileschäden unter extremen Kräften zu verhindern.
A: Schwerere Medien wie Stahl oder hochdichte Keramik übertragen mehr kinetische Energie und verändern die Aufprallkraft. Dies erfordert oft eine sorgfältige Volumenberechnung oder höhere Verhältnisse, um aggressiven lokalen Verschleiß zu verhindern. Keramik mittlerer Dichte dient als sicherer Allzweck-Ausgangspunkt.
A: Ein niedriges Verhältnis verdünnt den Schutzpuffer und führt direkt zu einem Teil-auf-Teil-Aufprall. Sie werden tiefe Kratzer, Kerben, gerollte Kanten, Oberflächennarben und schließlich völlig aussortierte Produktionschargen aufgrund geometrischer Schäden sehen.
A: Verwenden Sie Wasserverdrängungsmethoden oder CAD-Daten, um das wahre Volumen des komplexen Teils zu bestimmen. Tragen Sie dann ein höheres Verhältnis auf, normalerweise 5:1 oder 6:1, um empfindliche Innenteile und dünne Wände beim schnellen Glätten der Oberfläche zu schützen.
A: Ja. Der Abrieb durch Abrieb verringert ständig das Gesamtvolumen im Zylinder. Bediener müssen das Medium regelmäßig messen und nachfüllen, um das richtige Volumenverhältnis aufrechtzuerhalten und unerwarteten Teil-zu-Teil-Kontakt zu verhindern.
A: Der standardmäßige Betriebsfüllstand beträgt typischerweise 50 % bis 60 % der gesamten Fasskapazität. Dieses spezifische Niveau ermöglicht eine ordnungsgemäße Massenbewegung und erzeugt eine optimale Gleitbewegung anstelle einer zerstörerischen Fallbewegung.