Visualizações: 0 Autor: Editor do site Horário de publicação: 29/07/2026 Origem: Site
O acabamento em massa de alta energia depende de forças G extremas para reduzir os tempos de ciclo de horas para minutos. Esta potência mecânica bruta acelera o refinamento da superfície, mas também amplifica o risco de danos graves às peças se a dinâmica da carga estiver incorreta. Proporções inadequadas entre mídia e peça levam a consequências dispendiosas, como impacto peça a peça, arredondamento irregular de bordas, corrosão superficial e ciclos de produção totalmente desperdiçados. Os operadores devem calcular proporções volumétricas precisas com base na geometria da peça, na densidade do meio e na cinemática da máquina. Dominar esses cálculos garante um refinamento de superfície uniforme e repetível em cada ciclo, protegendo geometrias delicadas e, ao mesmo tempo, maximizando o rendimento. A margem de erro diminui drasticamente ao processar componentes com 30 vezes a força da gravidade. Um ligeiro erro de cálculo no tampão abrasivo significa a diferença entre um implante médico com acabamento espelhado e um lote descartado de peças caras de titânio. Descreveremos exatamente como estabelecer, verificar e dimensionar as proporções volumétricas corretas para suas operações de acabamento específicas.
Alcançar um acabamento uniforme requer um controle rigoroso da energia cinética transferida para as peças. O sucesso em ambientes de alta energia significa redução uniforme de Ra, raio de borda consistente e completa ausência de marcas de contato. Você deve controlar como os elementos abrasivos interagem com as superfícies metálicas sob extrema pressão. UM A máquina de polimento centrífuga gera forças que variam de 10x a 30x a gravidade. Esta intensa carga gravitacional comprime a massa do meio contra as paredes do cano. A compressão muda fundamentalmente a forma como o meio flui através das superfícies das peças em comparação com o acabamento vibratório padrão.
A cinética vibratória opera de maneira diferente. Um copo vibratório padrão mantém a massa em um estado solto e fluido. Isto permite que os operadores executem proporções de volume mais baixas, normalmente entre 2:1 e 4:1. No entanto, a cinética centrífuga cria uma lâmina compactada e altamente pressurizada. Toda a massa se move como uma unidade coesa antes de descer em cascata pela encosta do barril. Razões vibratórias mais baixas falham completamente em processos de alta energia. A pressão intensa força as peças a se unirem se o tampão abrasivo for muito fino, causando impacto imediato.
A função principal da proporção de mídia é o isolamento estrito das peças. Ele cria uma barreira física que impede a colisão dos componentes. Ao mesmo tempo, mantém pressão suficiente para uma abrasão superficial eficaz. Se a proporção cair, o buffer diminui. As peças migram através da massa e se chocam. Se a proporção for muito alta, as peças permanecerão isoladas, mas não terão o atrito necessário contra os elementos abrasivos para obter um rápido alisamento da superfície. Os operadores devem ver o leito de mídia como um fluido dinâmico que suspende as peças. Quando a máquina atinge a velocidade de rotação total, a força centrífuga compacta a mídia firmemente em torno de cada contorno da peça de trabalho. Este efeito de empacotamento é o que permite rebarbação e polimento rápidos, mas só funciona se houver volume de mídia suficiente para absorver a energia cinética e evitar o contato metal com metal.
Compreender a física do slide é essencial. Dentro do cano, a massa é empurrada para fora pela força centrífuga, formando uma camada densa contra o revestimento de poliuretano. À medida que o cano gira, a camada superior dessa massa supera o atrito e desliza pela corda do círculo. Esta ação deslizante é onde ocorre todo o corte e polimento. Se a proporção entre a mídia e as peças estiver incorreta, as peças irão afundar na parte inferior do slide e colidir com a parede do cilindro, ou irão flutuar até o topo e colidirem umas com as outras. O cálculo volumétrico adequado garante que as peças permaneçam suspensas dentro da camada deslizante ativa.
A regra básica para acabamento de alta energia determina uma proporção volumétrica de 3:1 a 5:1. O volume, e não o peso, serve como métrica crítica para o cálculo da carga. Duas peças podem pesar o mesmo, mas ocupar quantidades de espaço totalmente diferentes. O cálculo do volume exato do lote garante que a massa física forneça buffer espacial suficiente. Os operadores costumam usar métodos de deslocamento de água para encontrar o volume real de peças complexas antes de calcular a carga abrasiva necessária.
O ajuste desta linha de base torna-se necessário ao manusear geometrias frágeis ou complexas. Componentes delicados, peças pesadas ou geometrias complexas de fabricação aditiva exigem proporções mais altas. Freqüentemente, você aumentará a proporção para 5:1 ou até 6:1. As peças metálicas impressas em 3D apresentam um caso especial. Eles exigem suavização rápida da superfície e refinamento geométrico sem alterar as características de tolerância próxima. Uma proporção mais alta protege essas características delicadas de impactos agressivos, enquanto os abrasivos finos suavizam as camadas impressas ásperas. A compensação é clara. Taxas de mídia mais altas aumentam a proteção das peças, mas reduzem o rendimento total das peças por ciclo.
A massa das peças individuais também determina a resistência necessária. Peças de grande massa influenciam seu próprio movimento através do leito compactado. Componentes pesados de aço passarão rapidamente por abrasivos mais leves. Eles exigem um buffer mais denso ou uma proporção volumétrica mais alta para permanecerem isolados. Peças de alumínio ou titânio de baixa massa tendem a flutuar ou mover-se sincronizadamente com a massa, permitindo proporções ligeiramente mais baixas sem risco de colisão.
Para determinar com precisão o volume de mídia necessário para uma nova produção, siga estas etapas específicas:
| Geometria da peça/material | Relação inicial recomendada | Objetivo operacional principal |
|---|---|---|
| Aço Sólido / Geometria Simples | 3:1 | Rendimento máximo, rebarbação agressiva |
| Complexidade Alumínio/Moderada | 4:1 | Suavização de superfície equilibrada e arredondamento de bordas |
| Redes impressas em titânio / 3D | 5:1 ou 6:1 | Isolamento rigoroso das peças, polimento de superfície fino |
| Fundições Pesadas / Arestas Afiadas | 4,5:1 | Prevenindo marcas de impacto profundo |
Avaliar as densidades da mídia é uma etapa fundamental no estabelecimento do seu processo. A cerâmica de alta densidade e os meios de aço se comportam de maneira diferente da cerâmica de média densidade ou do plástico de baixa densidade. A mídia mais densa exerce significativamente mais força de corte. Ele carrega mais energia cinética sob altas forças G. Este aumento de força muitas vezes requer uma proporção mais alta para evitar desgaste agressivo localizado nas peças. A cerâmica de média densidade serve como um ponto de partida confiável para uso geral para a maioria dos metais usinados.
O tamanho físico e a geometria afetam diretamente a densidade do empacotamento. Triângulos, cones, cilindros e esferas se acomodam de maneira diferente dentro do barril. Mídias menores ficam mais compactas, reduzindo o espaço vazio entre as peças individuais. Isso altera a proporção do volume efetivo. Uma proporção de 4:1 usando cilindros grandes com corte em ângulo fornece uma capacidade de buffer diferente da proporção de 4:1 usando mídia esférica fina. Você deve levar em conta como as formas se interligam e sustentam as peças de trabalho. Se você usar uma mídia muito grande, os espaços entre as peças abrasivas permitirão que as peças finas deslizem e entrem em contato. Se você usar mídia muito pequena, ela poderá ficar tão densa que restringirá totalmente o movimento das peças, causando um acabamento irregular.
A adição de água e compostos de polimento atua como o terceiro elemento da proporção. Os compostos normalmente funcionam em um pH de 8 a 10 para metais. Eles fornecem lubrificação essencial e suspendem partículas metálicas finas. Esta variável de fluido afeta diretamente o modo como a massa flui. Muita água faz com que a massa deslize contra as paredes do cano, reduzindo a ação de corte. Pouca água cria uma lama espessa que une o abrasivo, forçando as peças a se unirem e causando danos. O nível da água geralmente deve ficar logo abaixo do topo da massa de mídia quando o barril está parado. Isso garante que o composto possa lubrificar adequadamente o escorregador sem causar hidroplanagem de toda a massa.
Ao selecionar a mídia, você também deve considerar a taxa de desgaste. A mídia cerâmica fratura e se desgasta com o tempo. Um lote de mídia que começou com uma proporção de 4:1 pode degradar para uma proporção de 3,5:1 após uma semana de produção intensa. Os operadores devem monitorar esta degradação e completar o meio regularmente para manter a proporção volumétrica estabelecida. A falha em levar em conta o desgaste da mídia é uma das causas mais comuns de impacto repentino de peças em processos que de outra forma seriam estáveis.
As diferenças cinemáticas entre os tipos de máquinas alteram a forma como você calcula as cargas. UM A máquina de acabamento centrífuga planetária usa barris contra-rotativos montados em uma torre de alta velocidade. A torre gira em uma direção enquanto os barris individuais giram na direção oposta. Esta ação deslizante específica controla o fluxo com firmeza. Como o movimento é altamente controlado, os sistemas planetários podem permitir proporções mais estreitas, por vezes mais próximas de 3:1, sem risco de colisão. A contra-rotação cria um movimento de dobramento suave e contínuo em forma de oito dentro do cilindro, que mantém as peças distribuídas uniformemente por toda a base de mídia.
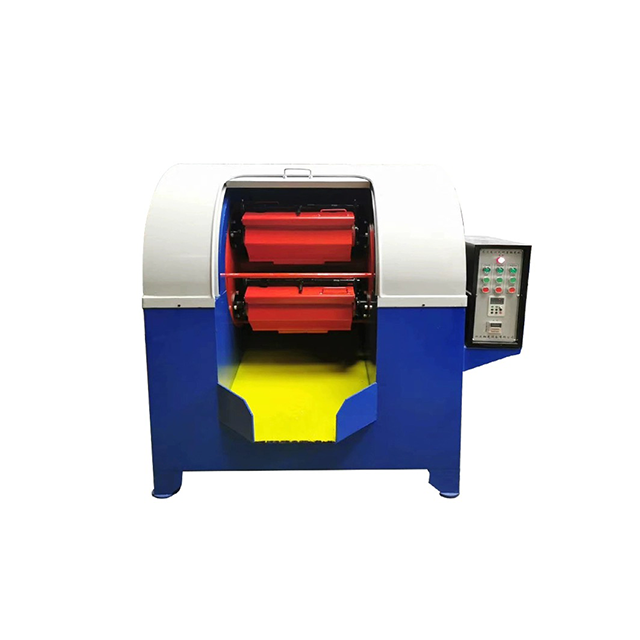
Avaliando um A máquina de polimento de barril de alta energia requer parâmetros de carga específicos. Você deve encher esses barris até a capacidade total correta. Os níveis de preenchimento operacional normalmente ficam entre 50% e 60% da capacidade. Encher o cano até este nível exato gera a ação de deslizamento ideal. Se o cano estiver insuficientemente cheio, a massa cai violentamente em vez de deslizar, destruindo as peças. Se cheio demais, a massa trava e não ocorre nenhum refinamento da superfície. A geometria do próprio cano também desempenha um papel. Os barris hexagonais ou octogonais criam uma ação de queda mais agressiva do que os barris cilíndricos lisos, o que pode exigir um ligeiro aumento na proporção do meio para compensar a turbulência adicional.
As considerações de escalabilidade são vitais ao passar dos testes de laboratório para a produção. Dimensionar proporções de protótipos estabelecidas em pequenas máquinas de laboratório para equipamentos de produção em grande escala requer uma matemática cuidadosa. Uma proporção de 4:1 em uma máquina de 10 litros se comporta de maneira diferente de uma proporção de 4:1 em uma máquina de 100 litros devido ao aumento do peso da massa total. Você deve testar e verificar a consistência do acabamento durante a fase de aumento de escala para garantir que a massa maior não esmague os componentes no fundo do barril. O aumento da pressão hidrostática em um cilindro maior significa que as peças na parte inferior do escorregador são submetidas a uma força significativamente maior do que as peças em uma máquina de laboratório menor. Ajustar o nível da água e a concentração do composto pode ajudar a mitigar esse aumento de pressão durante o aumento de escala.
Reconhecer os sintomas de subcarga evita lotes descartados. Quando a relação é muito baixa, os indicadores visuais de contato peça a peça aparecem rapidamente. Você verá cortes, arranhões profundos e bordas enroladas em superfícies usinadas com precisão. As etapas de mitigação exigem ação imediata. Recalcule o volume de suas peças. Verifique o desgaste abrasivo, pois o encolhimento ao longo do tempo reduz o volume real no cano. Ajuste os tamanhos dos lotes para baixo para restaurar o buffer 4:1 ou 5:1 adequado.
Os sintomas de sobrecarga manifestam-se mais como ineficiência do que como danos. Os indicadores de excesso de mídia incluem tempos de ciclo prolongados, rebarbação insuficiente e completa falta de alisamento da superfície. As peças permanecem perfeitamente seguras, mas o processo não consegue atingir a redução necessária de Ra. O impacto económico da sobrecarga inclui o desperdício de energia eléctrica, o composto consumido e a produção diária severamente reduzida. Se você notar que as peças saem da máquina parecendo intactas após um ciclo padrão, o primeiro passo é verificar se a proporção da mídia está muito alta, evitando que as peças alcancem a camada deslizante ativa.
O desenvolvimento de um SOP de verificação de carga padroniza o processo. Os operadores precisam de um método documentado para medir, documentar e verificar as proporções volumétricas antes de cada ciclo. Isso envolve o uso de baldes de medição dedicados para peças e abrasivos. O rigoroso controle de qualidade na fase de carregamento elimina as suposições que levam à rejeição de lotes. A documentação exata dos níveis de preenchimento e proporções de compostos garante que qualquer operador possa repetir o acabamento bem-sucedido.
Para construir um SOP de verificação de carga eficaz, inclua estas verificações específicas:
A proporção volumétrica padrão de 3:1 a 5:1 fornece um ponto de partida confiável para acabamento em massa de alta energia. No entanto, a proporção ideal continua sendo um cálculo altamente específico baseado na geometria exata da peça, na densidade do abrasivo e na cinemática específica da máquina. Você deve equilibrar a necessidade de refinamento agressivo da superfície com o requisito absoluto de proteção das peças. A lógica da sua lista restrita para selecionar a proporção certa depende do seu objetivo principal. A rebarbação agressiva de peças de aço sólido permite taxas mais baixas e maior rendimento. O polimento de alto brilho de componentes frágeis de titânio impressos em 3D exige proporções mais altas para garantir o isolamento e proteger características delicadas.
Siga estas próximas etapas práticas para otimizar suas operações de acabamento:
R: O padrão da indústria é uma linha de base volumétrica de 3:1 a 5:1. Essa relação garante o isolamento adequado da peça sob altas forças G, evitando colisões e mantendo pressão suficiente para uma abrasão superficial eficaz e um raio uniforme das bordas.
R: Os sistemas vibratórios operam em um estado solto e fluido, geralmente usando uma proporção inferior de 2:1 a 4:1. Máquinas centrífugas de alta energia criam uma massa compactada e altamente pressurizada, exigindo proporções de 3:1 a 5:1 ou superiores para evitar danos graves às peças sob forças extremas.
R: Meios mais pesados, como aço ou cerâmica de alta densidade, carregam mais energia cinética, alterando a força de impacto. Isto muitas vezes requer um cálculo cuidadoso do volume ou proporções mais altas para evitar desgaste localizado agressivo. A cerâmica de média densidade serve como um ponto de partida mais seguro para uso geral.
R: Uma proporção baixa afina o buffer de proteção, levando diretamente ao impacto peça a peça. Você verá arranhões profundos, cortes, bordas enroladas, corrosão superficial e, por fim, lotes de produção totalmente rejeitados devido a danos geométricos.
R: Use métodos de deslocamento de água ou dados CAD para determinar o volume real da peça complexa. Em seguida, aplique uma proporção mais alta, normalmente 5:1 ou 6:1, para proteger características internas delicadas e paredes finas durante o alisamento rápido da superfície.
R: Sim. O atrito abrasivo reduz constantemente o volume total dentro do cano. Os operadores devem medir e completar o meio regularmente para manter a proporção volumétrica correta e evitar contato inesperado entre peças.
R: O nível de enchimento operacional padrão é normalmente de 50% a 60% da capacidade total do barril. Este nível específico permite o movimento adequado da massa, gerando uma ação de deslizamento ideal em vez de um movimento de queda destrutivo.