Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-29 Origen: Sitio
El acabado en masa de alta energía se basa en fuerzas G extremas para reducir los tiempos de ciclo de horas a minutos. Esta potencia mecánica bruta acelera el refinamiento de la superficie, pero también amplifica el riesgo de daños graves a las piezas si la dinámica de carga es incorrecta. Las relaciones inadecuadas entre medio y pieza tienen consecuencias costosas, como choque entre piezas, redondeo desigual de los bordes, picaduras en la superficie y ciclos de producción totalmente desperdiciados. Los operadores deben calcular proporciones volumétricas precisas basadas en la geometría de la pieza, la densidad del medio y la cinemática de la máquina. Dominar estos cálculos garantiza un refinamiento de superficie uniforme y repetible en cada ciclo, protegiendo geometrías delicadas y maximizando el rendimiento. El margen de error se reduce drásticamente al procesar componentes con una fuerza de gravedad 30 veces mayor. Un ligero error de cálculo en el tampón abrasivo marca la diferencia entre un implante médico con acabado de espejo y un lote desechado de costosas piezas de titanio. Explicaremos exactamente cómo establecer, verificar y escalar las proporciones volumétricas correctas para sus operaciones de acabado específicas.
Lograr un acabado uniforme requiere un control estricto sobre la energía cinética transferida a las piezas de trabajo. El éxito en entornos de alta energía significa una reducción uniforme de Ra, un radio de borde constante y la ausencia total de marcas de contacto. Debes controlar cómo interactúan los elementos abrasivos con las superficies metálicas bajo presión extrema. A La máquina pulidora centrífuga genera fuerzas que oscilan entre 10 y 30 veces la gravedad. Esta intensa carga gravitacional comprime la masa del medio contra las paredes del barril. La compresión cambia fundamentalmente la forma en que los medios fluyen a través de las superficies de las piezas en comparación con el acabado vibratorio estándar.
La cinética vibratoria funciona de manera diferente. Un tambor vibratorio estándar mantiene la masa en un estado fluido y suelto. Esto permite a los operadores ejecutar proporciones de volumen más bajas, normalmente entre 2:1 y 4:1. Sin embargo, la cinética centrífuga crea un portaobjetos compactado y altamente presurizado. Toda la masa se mueve como una unidad cohesiva antes de caer en cascada por la pendiente del barril. Las relaciones vibratorias más bajas fallan completamente en procesos de alta energía. La intensa presión fuerza las piezas a unirse si el amortiguador abrasivo es demasiado delgado, provocando un impacto inmediato.
La función principal de la relación de medios es el aislamiento estricto de las piezas. Crea una barrera física que evita que los componentes choquen. Al mismo tiempo, mantiene suficiente presión para una abrasión eficaz de la superficie. Si la proporción cae, el buffer se adelgaza. Las partes migran a través de la masa y chocan entre sí. Si la relación es demasiado alta, las piezas quedan aisladas pero carecen de la fricción necesaria contra los elementos abrasivos para lograr un rápido alisado de la superficie. Los operadores deben ver el lecho de medios como un fluido dinámico que suspende las piezas. Cuando la máquina alcanza la velocidad de rotación máxima, la fuerza centrífuga empaqueta el medio firmemente alrededor de cada contorno de la pieza de trabajo. Este efecto de empaquetamiento es lo que permite un desbarbado y pulido rápidos, pero solo funciona si hay suficiente volumen de medio para absorber la energía cinética y evitar el contacto metal con metal.
Comprender la física del tobogán es esencial. Dentro del cañón, la masa es empujada hacia afuera por la fuerza centrífuga, formando una capa apretada contra el revestimiento de poliuretano. A medida que el barril gira, la capa superior de esta masa supera la fricción y se desliza hacia abajo a lo largo de la cuerda del círculo. Esta acción deslizante es donde ocurre todo el corte y pulido. Si la proporción entre el medio y las piezas es incorrecta, las piezas se hundirán hasta el fondo del tobogán y chocarán contra la pared del barril, o flotarán hasta la parte superior y chocarán entre sí. El cálculo volumétrico adecuado garantiza que las piezas permanezcan suspendidas dentro de la capa deslizante activa.
La regla básica para el acabado de alta energía dicta una proporción volumétrica de 3:1 a 5:1. El volumen, no el peso, sirve como métrica crítica para el cálculo de la carga. Dos piezas pueden pesar lo mismo pero desplazar cantidades de espacio completamente diferentes. Calcular el volumen exacto del lote garantiza que la masa física proporcione suficiente amortiguación espacial. Los operadores suelen utilizar métodos de desplazamiento de agua para encontrar el volumen real de piezas complejas antes de calcular la carga abrasiva requerida.
Ajustar esta línea de base se vuelve necesario cuando se manejan geometrías frágiles o complejas. Los componentes delicados, las piezas pesadas o las geometrías complejas de fabricación aditiva exigen proporciones más altas. A menudo aumentarás la proporción a 5:1 o incluso a 6:1. Las piezas metálicas impresas en 3D presentan un caso especial. Requieren un rápido alisado de la superficie y un refinamiento geométrico sin alterar las características de tolerancia estrecha. Una proporción más alta protege estas delicadas características del impacto agresivo mientras que los abrasivos finos suavizan las capas impresas rugosas. La compensación es clara. Las proporciones de medios más altas aumentan la protección de las piezas, pero reducen el rendimiento total de las piezas por ciclo.
La masa de las piezas individuales también determina la resistencia necesaria. Las piezas de gran masa influyen en su propio movimiento a través del lecho compactado. Los componentes de acero pesados atravesarán rápidamente los abrasivos más ligeros. Requieren un buffer más denso o una proporción volumétrica más alta para permanecer aislados. Las piezas de aluminio o titanio de baja masa tienden a flotar o moverse sincrónicamente con la masa, lo que permite relaciones ligeramente más bajas sin riesgo de colisión.
Para determinar con precisión el volumen de medios requerido para una nueva tirada de producción, siga estos pasos específicos:
| Pieza Geometría/Material | Relación inicial recomendada | Objetivo operativo principal |
|---|---|---|
| Acero sólido / Geometría simple | 3:1 | Máximo rendimiento, desbarbado agresivo |
| Aluminio / Complejidad Moderada | 4:1 | Suavizado de superficies y radios de bordes equilibrados |
| Celosías impresas en titanio / 3D | 5:1 o 6:1 | Aislamiento estricto de piezas, pulido fino de superficies. |
| Piezas fundidas pesadas/bordes afilados | 4.5:1 | Prevención de marcas de impacto profundas |
La evaluación de las densidades de medios es un paso fundamental para establecer su proceso. Los medios cerámicos y de acero de alta densidad se comportan de manera diferente a la cerámica de densidad media o al plástico de baja densidad. Los medios más densos ejercen una fuerza de corte significativamente mayor. Transporta más energía cinética bajo fuerzas G elevadas. Este aumento de fuerza a menudo requiere una relación más alta para evitar un desgaste agresivo localizado en las piezas. La cerámica de densidad media sirve como punto de partida confiable de uso general para la mayoría de los metales mecanizados.
El tamaño físico y la geometría afectan directamente la densidad del empaque. Triángulos, conos, cilindros y esferas se asientan de forma diferente dentro del barril. Los medios más pequeños se empaquetan más apretados, lo que reduce el espacio vacío entre las piezas individuales. Esto altera la relación de volumen efectivo. Una relación de 4:1 que utiliza cilindros grandes con corte en ángulo proporciona una capacidad de amortiguación diferente a la de una relación de 4:1 que utiliza medios esféricos finos. Debe tener en cuenta cómo las formas se entrelazan y sostienen las piezas de trabajo. Si utiliza un medio demasiado grande, los espacios entre las piezas abrasivas permitirán que las piezas delgadas se deslicen y hagan contacto. Si utiliza medios demasiado pequeños, es posible que se llenen tan densamente que restrinjan por completo el movimiento de las piezas, lo que provocará un acabado desigual.
La adición de agua y compuestos de pulido actúa como tercer elemento de la relación. Los compuestos suelen funcionar a un pH de 8 a 10 para los metales. Proporcionan lubricidad esencial y suspenden partículas metálicas finas. Esta variable de fluido afecta directamente cómo fluye la masa. Demasiada agua hace que la masa se deslice contra las paredes del cañón, reduciendo la acción de corte. Muy poca agua crea un lodo espeso que une el abrasivo, forzando la unión de las piezas y provocando daños. El nivel del agua generalmente debe quedar justo debajo de la parte superior de la masa del medio cuando el barril está estacionario. Esto garantiza que el compuesto pueda lubricar adecuadamente el portaobjetos sin provocar que toda la masa se hidroplanee.
Al seleccionar los medios, también debe considerar la tasa de desgaste. Los medios cerámicos se fracturan y desgastan con el tiempo. Un lote de medios que comenzó con una proporción de 4:1 podría degradarse a una proporción de 3,5:1 después de una semana de producción intensa. Los operadores deben monitorear esta degradación y completar el medio regularmente para mantener la proporción volumétrica establecida. No tener en cuenta el desgaste de los medios es una de las causas más comunes de impacto repentino de piezas en procesos que de otro modo serían estables.
Las diferencias cinemáticas entre tipos de máquinas cambian la forma de calcular las cargas. A La máquina de acabado centrífuga planetaria utiliza barriles contrarrotativos montados en una torreta de alta velocidad. La torreta gira en una dirección mientras que los cañones individuales giran en la dirección opuesta. Esta acción deslizante específica controla el flujo firmemente. Debido a que el movimiento está tan altamente controlado, los sistemas planetarios pueden permitir proporciones más estrechas, a veces más cercanas a 3:1, sin riesgo de impacto. La contrarrotación crea un movimiento de plegado suave y continuo en forma de ocho dentro del cilindro, que mantiene las piezas distribuidas uniformemente por todo el lecho de medios.
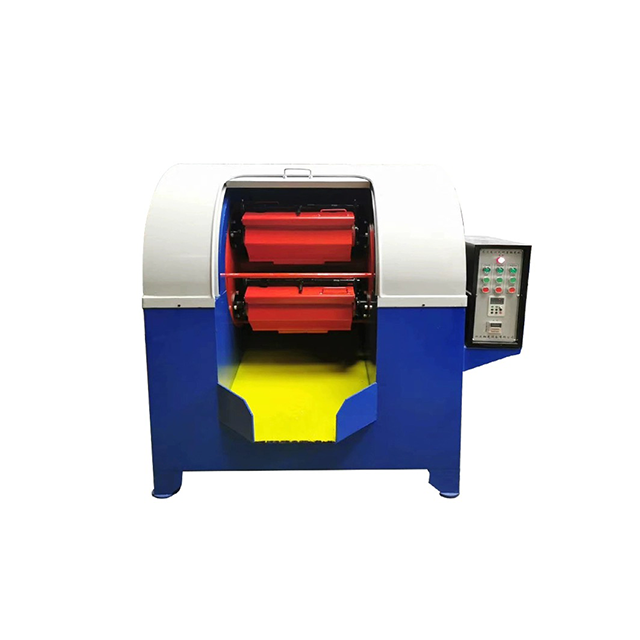
Evaluando un La máquina pulidora de barriles de alta energía requiere parámetros de carga específicos. Debes llenar estos barriles hasta la capacidad total correcta. Los niveles de llenado operativos suelen estar entre el 50 % y el 60 % de su capacidad. Llenar el cañón hasta este nivel exacto genera la acción de deslizamiento óptima. Si el cañón no se llena lo suficiente, la masa cae violentamente en lugar de deslizarse, destruyendo las piezas. Si se llena en exceso, la masa se bloquea y no se produce ningún refinamiento de la superficie. La geometría del propio cañón también influye. Los barriles hexagonales u octogonales crean una acción de volteo más agresiva que los barriles cilíndricos lisos, que pueden requerir un ligero aumento en la proporción de medios para compensar la turbulencia agregada.
Las consideraciones de escalabilidad son vitales al pasar de las pruebas de laboratorio a la producción. Escalar las proporciones de prototipos establecidas en pequeñas máquinas de laboratorio a equipos de producción a gran escala requiere cálculos matemáticos cuidadosos. Una proporción de 4:1 en una máquina de 10 litros se comporta de manera diferente que una proporción de 4:1 en una máquina de 100 litros debido al aumento del peso total. Debe probar y verificar la consistencia del acabado durante la fase de ampliación para garantizar que la masa más grande no aplaste los componentes en el fondo del barril. El aumento de la presión hidrostática en un barril más grande significa que las piezas en la parte inferior del portaobjetos están sujetas a una fuerza significativamente mayor que las piezas en una máquina de laboratorio más pequeña. Ajustar el nivel del agua y la concentración del compuesto puede ayudar a mitigar este aumento de presión durante el aumento de escala.
Reconocer los síntomas de la carga insuficiente evita el desguace de lotes. Cuando la relación es demasiado baja, aparecen rápidamente indicadores visuales de contacto entre piezas. Verá mellas, rayones profundos y bordes enrollados en superficies mecanizadas con precisión. Las medidas de mitigación requieren acción inmediata. Vuelve a calcular el volumen de tus piezas. Verifique su desgaste abrasivo, ya que la contracción con el tiempo reduce el volumen real en el cilindro. Ajuste los tamaños de lote hacia abajo para restaurar el búfer 4:1 o 5:1 adecuado.
Los síntomas de sobrecarga se manifiestan como ineficiencia más que como daño. Los indicadores de exceso de medios incluyen tiempos de ciclo extendidos, desbarbado insuficiente y una falta total de alisado de la superficie. Las piezas siguen siendo perfectamente seguras, pero el proceso no logra la reducción de Ra requerida. El impacto económico de la sobrecarga incluye el desperdicio de energía eléctrica, el consumo de compuestos y una producción diaria muy reducida. Si nota que las piezas salen de la máquina con aspecto intacto después de un ciclo estándar, el primer paso es comprobar si la proporción del medio es demasiado alta, lo que impide que las piezas alcancen la capa deslizante activa.
El desarrollo de un POE de verificación de carga estandariza el proceso. Los operadores necesitan un método documentado para medir, documentar y verificar las relaciones volumétricas antes de cada ciclo. Esto implica el uso de cubetas de medición específicas tanto para piezas como para abrasivos. El estricto control de calidad en la etapa de carga elimina las conjeturas que conducen al rechazo de lotes. Documentar los niveles de llenado exactos y las proporciones de compuestos garantiza que cualquier operador pueda repetir el acabado exitoso.
Para crear un SOP de verificación de carga eficaz, incluya estas comprobaciones específicas:
La relación volumétrica estándar de 3:1 a 5:1 proporciona un punto de partida confiable para un acabado en masa de alta energía. Sin embargo, la relación óptima sigue siendo un cálculo muy específico basado en la geometría exacta de la pieza, la densidad del abrasivo y la cinemática específica de la máquina. Debe equilibrar la necesidad de un refinamiento agresivo de la superficie con el requisito absoluto de protección de las piezas. Su lógica de preselección para seleccionar la proporción correcta depende de su objetivo principal. El desbarbado agresivo de piezas sólidas de acero permite proporciones más bajas y un mayor rendimiento. El pulido de alto brillo de frágiles componentes de titanio impresos en 3D exige proporciones más altas para garantizar el aislamiento y proteger las características delicadas.
Tome estos próximos pasos prácticos para optimizar sus operaciones de acabado:
R: El estándar de la industria es una línea base volumétrica de 3:1 a 5:1. Esta relación garantiza un aislamiento adecuado de la pieza bajo fuerzas G elevadas, lo que evita colisiones y al mismo tiempo mantiene suficiente presión para una abrasión eficaz de la superficie y un radio de borde uniforme.
R: Los sistemas vibratorios funcionan en un estado fluido y suelto, a menudo utilizando una proporción más baja de 2:1 a 4:1. Las máquinas centrífugas de alta energía crean una masa compactada y altamente presurizada, que requiere proporciones de 3:1 a 5:1 o superiores para evitar daños graves a las piezas bajo fuerzas extremas.
R: Los medios más pesados, como el acero o la cerámica de alta densidad, transportan más energía cinética, lo que altera la fuerza del impacto. Esto a menudo requiere un cálculo cuidadoso del volumen o proporciones más altas para evitar un desgaste localizado agresivo. La cerámica de densidad media sirve como punto de partida más seguro para uso general.
R: Una proporción baja adelgaza el amortiguador protector, lo que provoca directamente el impacto entre piezas. Verá rayones profundos, mellas, bordes enrollados, picaduras en la superficie y, en última instancia, lotes de producción completamente rechazados debido a daños geométricos.
R: Utilice métodos de desplazamiento de agua o datos CAD para determinar el volumen real de la pieza compleja. Luego, aplique una proporción más alta, generalmente 5:1 o 6:1, para proteger las características internas delicadas y las paredes delgadas durante el alisado rápido de la superficie.
R: Sí. El desgaste abrasivo reduce constantemente el volumen total dentro del barril. Los operadores deben medir y llenar el medio con regularidad para mantener la proporción volumétrica correcta y evitar el contacto inesperado entre piezas.
R: El nivel de llenado operativo estándar suele ser del 50% al 60% de la capacidad total del barril. Este nivel específico permite un movimiento de masa adecuado, generando una acción de deslizamiento óptima en lugar de un movimiento de caída destructivo.