Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-29 Origine : Site
La finition en masse à haute énergie s'appuie sur des forces G extrêmes pour réduire les temps de cycle de quelques heures à quelques minutes. Cette puissance mécanique brute accélère le raffinement de la surface, mais elle amplifie également le risque de dommages graves aux pièces si la dynamique de charge est incorrecte. Des rapports inappropriés entre le support et la pièce entraînent des conséquences coûteuses telles que des conflits pièce sur pièce, des arrondis irréguliers des bords, des piqûres de surface et des cycles de production entièrement gaspillés. Les opérateurs doivent calculer des rapports volumétriques précis en fonction de la géométrie des pièces, de la densité du support et de la cinématique de la machine. La maîtrise de ces calculs garantit un raffinement de surface reproductible et uniforme à chaque cycle, protégeant les géométries délicates tout en maximisant le débit. La marge d’erreur diminue considérablement lors du traitement de composants à 30 fois la force de gravité. Une légère erreur de calcul dans le tampon abrasif fait la différence entre un implant médical au fini miroir et un lot mis au rebut de pièces en titane coûteuses. Nous expliquerons exactement comment établir, vérifier et mettre à l'échelle les rapports volumétriques corrects pour vos opérations de finition spécifiques.
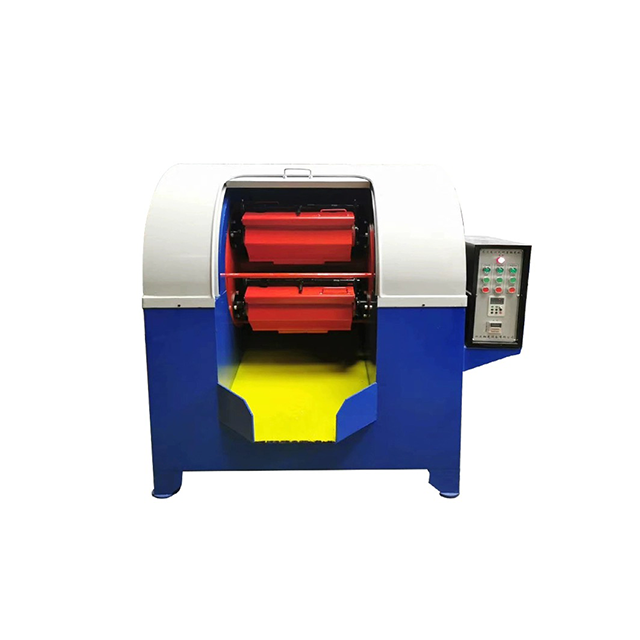
L'obtention d'une finition uniforme nécessite un contrôle strict de l'énergie cinétique transférée aux pièces. Le succès dans les environnements à haute énergie signifie une réduction uniforme de Ra, un rayon de bord constant et l'absence totale de marques de contact. Vous devez contrôler la manière dont les éléments abrasifs interagissent avec les surfaces métalliques sous une pression extrême. UN La machine de polissage centrifuge génère des forces allant de 10x à 30x la gravité. Cette charge gravitationnelle intense comprime la masse médiatique contre les parois du canon. La compression modifie fondamentalement la façon dont le fluide circule sur les surfaces des pièces par rapport à la finition vibratoire standard.
La cinétique vibratoire fonctionne différemment. Un tambour vibrant standard maintient la masse dans un état lâche et fluide. Cela permet aux opérateurs d'utiliser des ratios de volume inférieurs, généralement compris entre 2:1 et 4:1. Cependant, la cinétique centrifuge crée une lame compactée et hautement pressurisée. La masse entière se déplace comme une unité cohérente avant de dévaler la pente du baril. Les rapports vibratoires inférieurs échouent complètement dans les processus à haute énergie. La pression intense force les pièces ensemble si le tampon abrasif est trop fin, provoquant un impact immédiat.
La fonction principale du ratio média est l’isolation stricte des pièces. Cela crée une barrière physique qui empêche les composants d’entrer en collision. En même temps, il maintient une pression suffisante pour une abrasion efficace de la surface. Si le rapport diminue, le tampon s'amincit. Les pièces migrent à travers la masse et se heurtent. Si le rapport est trop élevé, les pièces restent isolées mais n'ont pas la friction nécessaire contre les éléments abrasifs pour obtenir un lissage rapide de la surface. Les opérateurs doivent considérer le lit multimédia comme un fluide dynamique qui suspend les pièces. Lorsque la machine atteint sa vitesse de rotation maximale, la force centrifuge tasse étroitement le support autour de chaque contour de la pièce. Cet effet de compactage permet un ébavurage et un polissage rapides, mais il ne fonctionne que s'il y a suffisamment de volume de support pour absorber l'énergie cinétique et empêcher le contact métal sur métal.
Comprendre la physique de la diapositive est essentiel. À l’intérieur du canon, la masse est poussée vers l’extérieur par la force centrifuge, formant une couche étanche contre le revêtement en polyuréthane. Lorsque le canon tourne, la couche supérieure de cette masse surmonte la friction et glisse le long de la corde du cercle. C’est dans cette action de glissement que se produisent toutes les opérations de coupe et de polissage. Si le rapport entre le support et les pièces est incorrect, les pièces couleront au bas de la glissière et s'écraseront contre la paroi du canon, ou flotteront vers le haut et s'écraseront les unes sur les autres. Un calcul volumétrique approprié garantit que les pièces restent suspendues dans la couche de glissement active.
La règle de base pour la finition à haute énergie dicte un rapport volumétrique de 3:1 à 5:1. Le volume, et non le poids, constitue la mesure critique pour le calcul de la charge. Deux pièces peuvent peser le même mais déplacer des quantités d’espace totalement différentes. Le calcul du volume exact du lot garantit que la masse physique fournit une mémoire tampon spatiale suffisante. Les opérateurs utilisent souvent des méthodes de déplacement d'eau pour trouver le volume réel de pièces complexes avant de calculer la charge abrasive requise.
L'ajustement de cette ligne de base devient nécessaire lors de la manipulation de géométries fragiles ou complexes. Les composants délicats, les pièces lourdes ou les géométries complexes de fabrication additive exigent des ratios plus élevés. Vous augmenterez souvent le ratio jusqu’à 5 : 1, voire 6 : 1. Les pièces métalliques imprimées en 3D présentent un cas particulier. Ils nécessitent un lissage rapide de la surface et un affinement géométrique sans altérer les caractéristiques de tolérance étroite. Un rapport plus élevé protège ces éléments délicats des impacts agressifs tandis que les abrasifs fins lissent les couches imprimées rugueuses. Le compromis est clair. Des ratios de support plus élevés augmentent la protection des pièces mais réduisent le rendement total des pièces par cycle.
La masse des pièces individuelles dicte également la résistance nécessaire. Les pièces de masse élevée influencent leur propre mouvement à travers le lit compacté. Les composants en acier lourd traverseront rapidement les abrasifs plus légers. Ils nécessitent un tampon plus dense ou un rapport volumétrique plus élevé pour rester isolés. Les pièces en aluminium ou en titane de faible masse ont tendance à flotter ou à se déplacer de manière synchrone avec la masse, ce qui permet des rapports légèrement inférieurs sans risquer de collision.
Pour déterminer avec précision le volume de support requis pour un nouveau cycle de production, suivez ces étapes spécifiques :
| Géométrie de la pièce/Matériau | Rapport de démarrage recommandé | Objectif opérationnel principal |
|---|---|---|
| Acier massif / Géométrie simple | 3:1 | Débit maximal, ébavurage agressif |
| Aluminium / Complexité modérée | 4:1 | Lissage de surface équilibré et rayonnage des bords |
| Titane / Treillis imprimés en 3D | 5:1 ou 6:1 | Isolation stricte des pièces, polissage fin de la surface |
| Moulages lourds/arêtes vives | 4,5:1 | Prévenir les marques d'empiétement profondes |
L'évaluation des densités des médias est une étape essentielle dans l'établissement de votre processus. Les supports en céramique et en acier haute densité se comportent différemment de la céramique à densité moyenne ou du plastique à faible densité. Un support plus dense exerce une force de coupe nettement plus importante. Il transporte plus d’énergie cinétique sous des forces G élevées. Cette force accrue nécessite souvent un rapport plus élevé pour éviter une usure localisée agressive des pièces. La céramique de densité moyenne constitue un point de départ fiable à usage général pour la plupart des métaux usinés.
La taille physique et la géométrie affectent directement la densité d’emballage. Les triangles, cônes, cylindres et sphères se déposent différemment à l’intérieur du canon. Les supports plus petits sont plus serrés, réduisant ainsi l'espace vide entre les pièces individuelles. Cela modifie le rapport de volume effectif. Un rapport 4:1 utilisant de grands cylindres à coupe angulaire offre une capacité tampon différente d'un rapport 4:1 utilisant des médias sphériques fins. Vous devez tenir compte de la manière dont les formes s'emboîtent et soutiennent les pièces. Si vous utilisez un support trop grand, les espaces entre les pièces abrasives permettront aux pièces fines de glisser et d'entrer en contact. Si vous utilisez un support trop petit, il risque d'être si dense qu'il restreindra entièrement le mouvement des pièces, ce qui entraînera une finition inégale.
L’ajout d’eau et de produits de polissage constitue le troisième élément du rapport. Les composés fonctionnent généralement à un pH de 8 à 10 pour les métaux. Ils fournissent un pouvoir lubrifiant essentiel et suspendent les fines particules métalliques. Cette variable fluide affecte directement la façon dont la masse s'écoule. Trop d'eau fait glisser la masse contre les parois du canon, réduisant ainsi l'action de coupe. Trop peu d’eau crée une boue épaisse qui lie l’abrasif, forçant les pièces ensemble et causant des dommages. Le niveau d'eau doit généralement se situer juste en dessous du sommet de la masse médiatique lorsque le baril est à l'arrêt. Cela garantit que le composé peut lubrifier correctement la glissière sans provoquer l'aquaplanage de la masse entière.
Lors de la sélection des supports, vous devez également tenir compte du taux d’usure. Les supports en céramique se fracturent et s'usent avec le temps. Un lot de supports démarré avec un rapport de 4:1 peut se dégrader jusqu'à un rapport de 3,5:1 après une semaine de production intensive. Les opérateurs doivent surveiller cette dégradation et compléter régulièrement le média pour maintenir le rapport volumétrique établi. Le fait de ne pas tenir compte de l'usure du support est l'une des causes les plus courantes d'impactement soudain de pièces dans des processus par ailleurs stables.
Les différences cinématiques entre les types de machines modifient la façon dont vous calculez les charges. UN La machine de finition centrifuge planétaire utilise des barils contrarotatifs montés sur une tourelle à grande vitesse. La tourelle tourne dans un sens tandis que les canons individuels tournent dans le sens opposé. Cette action de glissement spécifique contrôle étroitement le flux. Parce que le mouvement est très contrôlé, les systèmes planétaires peuvent permettre des rapports plus serrés, parfois plus proches de 3:1, sans risquer d'impact. La contre-rotation crée un mouvement de pliage en huit fluide et continu à l'intérieur du barillet, qui maintient les pièces uniformément réparties dans tout le lit multimédia.
Évaluer un la machine de polissage de barils à haute énergie nécessite des paramètres de charge spécifiques. Vous devez remplir ces barils jusqu'à la capacité totale correcte. Les niveaux de remplissage opérationnels se situent généralement entre 50 % et 60 %. Remplir le baril à ce niveau exact génère une action de glissement optimale. Si le canon est sous-rempli, la masse chute violemment au lieu de glisser, détruisant les pièces. En cas de remplissage excessif, la masse se bloque et aucun raffinement de surface ne se produit. La géométrie du canon lui-même joue également un rôle. Les barils hexagonaux ou octogonaux créent une action de culbutage plus agressive que les barils cylindriques lisses, ce qui peut nécessiter une légère augmentation du rapport média pour compenser les turbulences supplémentaires.
Les considérations d’évolutivité sont essentielles lors du passage des tests en laboratoire à la production. La mise à l'échelle des ratios de prototypes établis sur de petites machines de laboratoire jusqu'à des équipements de production à grande échelle nécessite des calculs minutieux. Un rapport de 4:1 dans une machine de 10 litres se comporte différemment d'un rapport de 4:1 dans une machine de 100 litres en raison de l'augmentation du poids total. Vous devez tester et vérifier la consistance du fini pendant la phase de mise à l'échelle pour vous assurer que la masse la plus importante n'écrase pas les composants au fond du fût. La pression hydrostatique accrue dans un cylindre plus grand signifie que les pièces situées au bas de la glissière sont soumises à une force nettement plus importante que les pièces situées dans une machine de laboratoire plus petite. L’ajustement du niveau d’eau et de la concentration du composé peut aider à atténuer cette augmentation de pression lors de la mise à l’échelle.
Reconnaître les symptômes d’une sous-charge évite la mise au rebut des lots. Lorsque le rapport est trop faible, des indicateurs visuels de contact pièce à pièce apparaissent rapidement. Vous verrez des entailles, des rayures profondes et des bords roulés sur les surfaces usinées avec précision. Les mesures d’atténuation nécessitent une action immédiate. Recalculez le volume de vos pièces. Vérifiez votre usure abrasive, car le retrait au fil du temps réduit le volume réel dans le canon. Ajustez la taille de vos lots vers le bas pour restaurer le tampon 4:1 ou 5:1 approprié.
Les symptômes de surcharge se manifestent par une inefficacité plutôt que par des dommages. Les indicateurs d'un excès de fluide incluent des temps de cycle prolongés, un ébavurage insuffisant et une absence totale de lissage de la surface. Les pièces restent parfaitement sûres, mais le procédé ne parvient pas à atteindre la réduction Ra requise. L’impact économique de la surcharge comprend le gaspillage d’énergie électrique, la consommation de composés et une production quotidienne considérablement réduite. Si vous remarquez que les pièces sortent de la machine sans avoir été touchées après un cycle standard, la première étape consiste à vérifier si le rapport de support est trop élevé, empêchant les pièces d'atteindre la couche de glissement active.
L’élaboration d’une SOP de vérification de charge normalise le processus. Les opérateurs ont besoin d'une méthode documentée pour mesurer, documenter et vérifier les rapports volumétriques avant chaque cycle. Cela implique l’utilisation de godets de mesure dédiés à la fois aux pièces et aux abrasifs. Un contrôle qualité strict au stade du chargement élimine les incertitudes qui conduisent à des lots rejetés. La documentation des niveaux de remplissage et des ratios de composés exacts garantit que tout opérateur peut répéter une finition réussie.
Pour créer une SOP de vérification de charge efficace, incluez ces vérifications spécifiques :
Le rapport volumétrique standard de 3:1 à 5:1 constitue un point de départ fiable pour une finition en masse à haute énergie. Cependant, le rapport optimal reste un calcul très spécifique basé sur la géométrie exacte de la pièce, la densité abrasive et la cinématique spécifique de la machine. Vous devez trouver un équilibre entre le besoin d'un raffinement agressif des surfaces et l'exigence absolue de protection des pièces. Votre logique de présélection pour sélectionner le bon ratio dépend de votre objectif principal. L'ébavurage agressif des pièces en acier massif permet d'obtenir des rapports plus faibles et un débit plus élevé. Le polissage ultra-brillant de composants fragiles en titane imprimés en 3D nécessite des ratios plus élevés pour garantir l’isolation et protéger les éléments délicats.
Suivez ces prochaines étapes concrètes pour optimiser vos opérations de finition :
R : La norme industrielle est une référence volumétrique de 3 : 1 à 5 : 1. Ce rapport garantit une bonne isolation des pièces sous des forces G élevées, évitant ainsi les collisions tout en maintenant suffisamment de pression pour une abrasion efficace de la surface et un rayon uniforme des bords.
R : Les systèmes vibrants fonctionnent dans un état fluide et lâche, utilisant souvent un rapport inférieur de 2 : 1 à 4 : 1. Les machines centrifuges à haute énergie créent une masse compactée et hautement pressurisée, nécessitant des rapports de 3:1 à 5:1 ou plus pour éviter de graves dommages aux pièces sous des forces extrêmes.
R : Les matériaux plus lourds comme l'acier ou la céramique haute densité transportent plus d'énergie cinétique, ce qui modifie la force d'impact. Cela nécessite souvent un calcul minutieux du volume ou des ratios plus élevés pour éviter une usure localisée agressive. La céramique de densité moyenne constitue un point de départ plus sûr à usage général.
R : Un faible rapport amincit le tampon de protection, conduisant directement à un conflit pièce sur pièce. Vous verrez des rayures profondes, des entailles, des bords roulés, des piqûres de surface et, finalement, des lots de production entièrement rejetés en raison de dommages géométriques.
R : Utilisez des méthodes de déplacement d'eau ou des données CAO pour déterminer le volume réel de la pièce complexe. Ensuite, appliquez un rapport plus élevé, généralement 5:1 ou 6:1, pour protéger les éléments internes délicats et les parois minces lors d'un lissage rapide de la surface.
R : Oui. L'attrition abrasive réduit constamment le volume total à l'intérieur du canon. Les opérateurs doivent mesurer et compléter régulièrement le support pour maintenir le rapport volumétrique correct et éviter tout contact pièce à pièce inattendu.
R : Le niveau de remplissage opérationnel standard est généralement de 50 à 60 % de la capacité totale du baril. Ce niveau spécifique permet un mouvement de masse approprié, générant une action de glissement optimale plutôt qu'un mouvement de chute destructeur.